
3D-Druck von Titan-Dienstleistungen – DMLS
Direktes Metall-Lasersintern (DMLS) ermöglicht die Herstellung robuster und langlebiger 3D-gedruckter Titan-Prototypen sowie die Großserienfertigung. DMLS bietet beispiellose Fertigungsfreiheit und ermöglicht die Herstellung mechanisch konsistenter Endverbrauchsteile aus einer Vielzahl von Titanlegierungen.
- Kleinserienfertigung von Titanteilen
- Leistungsstarke technische Anwendungen
- Komplexe Designs und Geometrien
- Enge Toleranzen +/- 0.0002 Zoll
- Medizinische Bioimplantate
Wstitanium-Werkstatt
Unsere leistungsstarken Einrichtungen

DMLS für den 3D-Druck von Titanteilen
Direktes Metall-Lasersintern, kurz DMLS, revolutioniert den 3D-Metalldruck. Diese hochmoderne 3D-Drucktechnologie zählt zu den neuesten und fortschrittlichsten Fertigungstechnologien weltweit und steht nun auch Anwendern, Erfindern und Designern wie Ihnen zur Verfügung. Wstitanium freut sich, Ihnen ab heute unseren Online- Service für 3D-gedrucktes Titan anbieten zu können – für die Herstellung leichter Bauteile mit exzellenten mechanischen Eigenschaften. Ja, maßgeschneiderte 3D-gedruckte Titanbauteile!
Wstitanium-DMLS-Funktionen
Direktes Metall-Lasersintern (DMLS) ist eine 3D-Drucktechnologie für Metalle zur Herstellung von Titanteilen mit außergewöhnlichen mechanischen Eigenschaften und hoher Präzision. Wstitaniums Netzwerk an Fertigungslieferanten und die große Auswahl an DMLS-Maschinen und Hochleistungsmaterialien ermöglichen Ihnen die On-Demand-Produktion großer Stückzahlen. Designer entscheiden sich häufig für DMLS zur Herstellung von Titanteilen, da sich damit einteilige Komponenten und hochpräzise Titanteile mit komplexen Merkmalen wie internen Stützstrukturen und Gittern herstellen lassen. DMLS verursacht keine Vorlauf- oder Werkzeugkosten und ist daher eine wirtschaftliche Wahl für vollständig dichte Titanteile mit der Designfreiheit der additiven Fertigung. Dank der Erschwinglichkeit, Geschwindigkeit und außergewöhnlichen Designfreiheit von DMLS können Unternehmen und Entwickler Titandesigns realisieren, die sie nie für möglich gehalten hätten, und präzise Titanteile herstellen.

| Funktion | Beschreibung | Funktion | Beschreibung |
| Build-Größe | 10 x 10 x 10 mm (250 "x 250" x 250 ") | Signaldichte | 4.42 g / cm3 |
| Allgemeine Toleranzen | + / - 0.0005" für den ersten Zoll ist typisch, plus +/- 0.0002" für jeden weiteren Zoll | Junger Modul | 105–120 GPa |
| Schichthöhe | .0012" – .0016" je nach Material | Streckgrenze | 1085 MPa |
| Reibungskoeffizient | 150-400 µin Ra, abhängig von der Bauausrichtung und dem für den Bau verwendeten Material | Bruchdehnung | 0.09 |
| Füllen | 100% | Härte | HB 40 |
| Biocompatibl zu | ja | Wasserdicht | ja |
| Food Safe | ja | Recycelbar | ja |
Diese Tabelle beschreibt die allgemeinen Toleranzen für das Direkte Metall-Lasersintern (DMLS). Spannungen während des Bauprozesses und andere geometrische Aspekte können zu Abweichungen bei Toleranzen und Ebenheit führen. Teilekonstruktionen mit dickeren Geometrien, flachen oder breiten Teilen sowie Teile mit ungleichmäßiger Wandstärke können zu erheblichen Abweichungen oder Verzug neigen. Toleranzen können durch eine manuelle Angebotsprüfung nach erfolgreichem Prototypenbau verbessert werden und müssen im Einzelfall genehmigt werden. Sofern nicht anders angegeben, gelten die allgemeinen Toleranzen vor der Nachbearbeitung. Weitere Informationen zu den Toleranzen der einzelnen Verfahren finden Sie in den Fertigungsstandards von Xometry.
Wie funktioniert DMLS?
Direktes Metall-Lasersintern ( DMLS ) ist ein additives Fertigungsverfahren, das Metallteile anhand von CAD-Dateien durch selektives, schichtweises Verschmelzen von Titanpulver mit einem Hochleistungslaser aufbaut. Dadurch lassen sich mit DMLS komplexe Bauteile herstellen, die mit herkömmlichen Methoden nicht gefertigt werden können. Die Fertigung von Metallteilen mittels DMLS ist ideal für die schnelle Herstellung präziser und komplexer Titanbauteile mit Gitterstrukturen und Hohlräumen. Dieses additive Fertigungsverfahren ermöglicht es Konstrukteuren, leichte und leistungsstarke Bauteile für vielfältige Anwendungen zu entwickeln, ohne Kompromisse bei der Festigkeit einzugehen. Die Dichte der Strukturbauteile kann über 99 % erreichen und ist damit vergleichbar mit der von Schmiederohlingen. Unternehmen können mit diesem additiven Fertigungsverfahren das Potenzial des 3D-Drucks in verschiedenen Anwendungsbereichen voll ausschöpfen und die hohe Festigkeit und Langlebigkeit des Endprodukts sicherstellen. Es findet breite Anwendung in Branchen wie der Luft- und Raumfahrt, der Automobilindustrie und der Medizintechnik.

- Eine dünne Schicht Titanpulver (20 bis 60 Mikrometer) wird in den 3D-Drucker gelegt.
- Diese Schicht wird dann von einem sehr leistungsstarken Laser gesintert und wird zur untersten Schicht des Teils.
- Eine neue Schicht Titanpulver wird aufgetragen und der Vorgang wiederholt.
- Nehmen Sie Ihr Teil aus dem 3D-Drucker und entfernen Sie alles lose, ungesinterte Titanpulver.
- Normalerweise befinden sich auf und um Ihr Teil 3D-gedruckte Stützstrukturen aus Titan.
- Diese Stützen müssen manuell mit sehr leistungsstarken Kreissägen und anderen Werkzeugen entfernt werden.
- Sobald die Stützen entfernt sind, müssen sie manuell poliert werden, um alle Spuren der Stützen zu entfernen.
- Anschließend kann eine Endbearbeitung wie Polieren, Lackieren oder Sandstrahlen erforderlich sein.
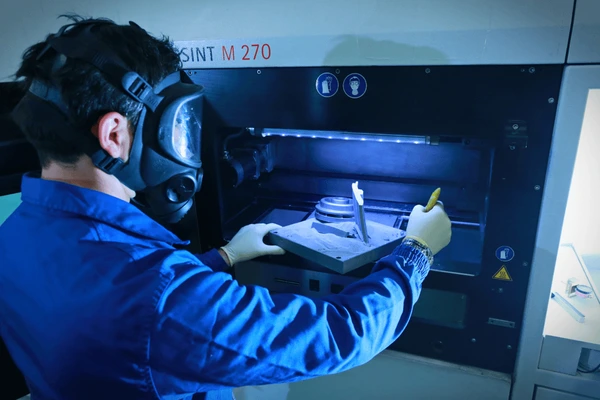
Merkmale des Direkten Metall-Lasersinterns (DMLS)
| Vorteile | Überlegungen |
| Die Laser-Plattierungsschicht und die Basis sind metallurgisch verbunden, und die Bindungsstärke beträgt nicht weniger als 95 % des ursprünglichen Basismaterials | Die Oberflächenrauheit ist höher als bei der CNC-Bearbeitung |
| Der thermische Effekt auf das Material ist gering und die verursachte Verformung ist ebenfalls gering | Höhere Kosten als bei anderen Fertigungstechnologien |
| Eine breite Palette von Materialien, wie beispielsweise Legierungen auf Nickel-, Kobalt- und Eisenbasis, Hartmetall-Verbundwerkstoffe usw., können die Anforderungen verschiedener Verwendungszwecke des Werkstücks erfüllen und die Kernleistung und Oberflächeneigenschaften berücksichtigen. | Begrenzte Volumengröße |
| Die Mantelschicht und ihre Schnittstelle haben eine dichte Struktur, feine Körner, keine Porosität, keine Einschlüsse, Risse und andere Defekte | Strukturgrenzen: Hohlstrukturen lassen sich nur schwer gut drucken, da die Stützen nicht klar entfernt werden können |
| Der Plattierungsprozess ist gut steuerbar und lässt sich leicht automatisch steuern | Gedruckte Objekte erfordern manchmal eine zusätzliche Wärmebehandlung, um den Innendruck zu reduzieren |
Typische DMLS-Titansorten
Titan (Ti6Al4V) ist eine bewährte DMLS-Legierung. Die mechanischen Eigenschaften von Ti6Al4V sind hinsichtlich Zugfestigkeit, Dehnung und Härte mit denen von geschmiedetem Titan vergleichbar, verglichen mit der Güteklasse Ti 23 nach dem Glühen. Titan (Ti64) ermöglicht leichte Teile mit hoher Zugfestigkeit, außergewöhnlicher Korrosionsbeständigkeit und extremer Temperaturbeständigkeit. 3D-Objekte, die mit Titan 6AI-4V von Wstitanium gedruckt werden, bestehen aus einem feinen Metallpulver, das hauptsächlich aus Titan (88–90 %), Aluminium (5.50–6.5 %) und Vanadium (3.50–4.50 %) besteht. 3D-gedrucktes Titan von Wstitanium eignet sich ideal für Präzisionsteile mit sehr dünnen Wänden.

| Eigenschaften im Vergleich | Wie gebaut | Wärmebehandelt (bei 800 °C) |
| Zugfestigkeit | 1230±50 MPa (XY) | 1050±20 MPa (XY) |
| 1200±50 MPa (Z) | 1060±20 MPa (Z) | |
| Streckgrenze (Rp 0.2 %) | 1060±50 MPa (XY) | 1000±20 MPa (XY) |
| 1070±50 MPa (Z) | 1000±20 MPa (Z) | |
| Bruchdehnung | (10±2)% (XY) | 14±1% (XY) |
| (11±3)% (Z) | 15±1% (Z) | |
| Härte | 320±12 HV5 |

Titan der Güteklasse 5 (6Al-4V) eignet sich für Prototypen und Funktionsteile in der Luft- und Raumfahrt, der Automobilindustrie sowie für militärische Anwendungen. 3D-gedrucktes Titan (unpoliert) sieht nicht wie herkömmliches, glänzend gefrästes Titan aus. Stattdessen hat es eine mattgraue Oberfläche mit einer etwas raueren und weniger ausgeprägten Oberfläche oder eine leicht reflektierende Satinoberfläche. Teile aus dieser Legierung können bearbeitet, funkenerodiert, geschweißt, mikrogestrahlt, poliert und auf Wunsch beschichtet werden.
- Non-toxic
- Leichtgewicht
- Biocompatibl zu
- Hohe Temperatur- und Korrosionsbeständigkeit
- Hohe Steifigkeit und Festigkeit im Verhältnis zum Gewicht
Die Endbearbeitung von 3D-gedruckten Titanteilen ist deutlich komplexer und technischer als die von 3D-gedruckten Kunststoffteilen. Auf DMLS-Maschinen hergestellte Teile haben eine ursprünglich raue Oberfläche, vergleichbar mit Feingussteilen. Die Oberflächenrauheit beträgt ca. 350 Ra-μ Zoll bzw. Ra-μm 8.75, was einer mittelharten Oberfläche entspricht. Diese Oberflächenrauheit kann bis auf 1 Ra a-μ Zoll bzw. Ra a-μm 0.025 verbessert werden, was den Anforderungen einer Hochglanzoberfläche entspricht. Das Team der Metall-3D-Druck-Ingenieure von Wstitanium arbeitet eng mit Ihnen zusammen, um Ihr Projekt zu bewerten und sicherzustellen, dass Ihr 3D-Modell perfekt auf Ihre Anforderungen zugeschnitten ist. Sie unterstützen Sie bei der Wahl der optimalen Nachbearbeitungsstrategie.
- Fräsen
- Bohren
- Drehung
- Schleifen
- Polieren
- Threading
- Wärmebehandlung
- Lackierung
- Kugelstrahl
- Passivierung
- Sandstrahlen
- Galvanotechnik
- Siebdruck
- Pulverbeschichtung
DMLS-Titanteilgalerie


