Wstitanium hat vier Produktserien und Hunderte von Spezialbeschichtungen entwickelt und bietet damit leistungsstarke, langlebige und kundenspezifische MMO-Titananodenlösungen für die Natriumhypochlorit-Produktion für Kunden in über 50 Ländern weltweit. Natriumhypochlorit (NaClO) ist ein hocheffizientes und wirtschaftliches Desinfektions- und Oxidationsmittel, das weltweit in der Trinkwasseraufbereitung, der kommunalen Abwasserbehandlung, der Sterilisation von industriellen Kühlwasserkreisläufen und der Algenbekämpfung, der Desinfektion in der Lebensmittelverarbeitung, der Seuchenprävention im Gesundheitswesen sowie der Schwimmbadwasseraufbereitung und vielen weiteren Bereichen eingesetzt wird.
Das Grundprinzip der elektrolytischen Herstellung von Natriumhypochlorit ist die Elektrolyse einer wässrigen Natriumchloridlösung (NaCl). Dabei werden Chloridionen (Cl⁻) an der Anodenoberfläche zu Chlorgas (Cl₂) oxidiert. Das Chlorgas reagiert anschließend mit dem an der Kathode entstehenden Natriumhydroxid (NaOH) zu Natriumhypochlorit. Die Reaktionsgleichung lautet: NaCl + H₂O → NaClO + H₂↑.
Die Anodenleistung bestimmt die Elektrolyseeffizienz, den Energieverbrauch, die Betriebsstabilität und die Lebensdauer der Natriumhypochlorit-Produktionsanlage. Im Folgenden gibt Wstitanium eine umfassende und detaillierte Einführung in die MMO-Titananodentechnologie für die Natriumhypochlorit-Produktion, einschließlich Beschichtungssystemen, Parametervergleichen, Anodenformen, kundenspezifischen Lösungen und Fallstudien.
MMO-Titananodenbeschichtungssystem
Die Kerntechnologie von MMO-Titananoden liegt in ihrer Oberflächenbeschichtung aus gemischten Metalloxiden. Die chemischen Elemente, die Mikrostruktur und die Herstellungsverfahren der Beschichtung bestimmen das Chlorentwicklungspotenzial, die Stromausbeute, die Korrosionsbeständigkeit und die Lebensdauer der Anode. Wstitanium hat vier Serien von Beschichtungssystemen speziell für die Natriumhypochloritproduktion entwickelt, um den unterschiedlichen Anforderungen unter verschiedenen Betriebsbedingungen gerecht zu werden.

- Lebensdauer 3-5 Jahre
- Temperatur < 60℃
- Stromwirkungsgrad ≥92%
- Stromdichte ≤3000A/m²
- Gute Beständigkeit gegen Rückstrom.
- Chlorentwicklungs-Überspannung ≤1.08 V (gegen SCE 2000 A/m²)
Rutheniumdioxid (RuO₂) ist die elektrokatalytisch aktive Komponente, Iridiumdioxid (IrO₂) der Stabilisator und Titandioxid (TiO₂) das Gerüstmaterial. Das Chlorentwicklungspotenzial beträgt 1.05 V (vs. SCE). Das optimale Molverhältnis von Ruthenium zu Iridium zu Titan für die Natriumhypochlorit-Herstellung liegt bei 30:20:50.

RuO₂-IrO₂-SnO₂
- Lebensdauer 5-8 Jahre
- Temperatur < 80℃
- Stromwirkungsgrad ≥92%
- Stromdichte ≤5000A/m²
- Geeignet für Gebiete mit hartem Wasser
- Chlorentwicklungs-Überspannung ≤1.07 V (gegen SCE 2000 A/m²)
Zinn(IV)-oxid (SnO₂) verbessert die Leitfähigkeit und Korrosionsbeständigkeit der Beschichtung zusätzlich. Es hemmt die Ablagerung von Calcium- und Magnesiumionen auf der Anodenoberfläche und verbessert so die Anti-Zunder-Eigenschaften. Ein typisches Molverhältnis ist 25:15:10:50 (RuO₂:IrO₂:SnO₂:TiO₂).

Platinbeschichtungen werden bei der Herstellung von Natriumhypochlorit in pharmazeutischer und Lebensmittelqualität eingesetzt, wo höchste Reinheit erforderlich ist. Die Beschichtungsdicke beträgt typischerweise 2–10 µm. Der Verbrauch liegt bei nur 0.1–0.3 mg/(A·h), und die Lebensdauer kann 10–15 Jahre erreichen. Sie weisen eine ausgezeichnete Beständigkeit gegen Rückstrom auf. Das Chlorentwicklungspotenzial ist etwas höher als das von Ruthenium-Iridium-Titan-Beschichtungen (ca. 1.15 V vs. SCE). Die Kosten sind extrem hoch.

Iridium-Tantal-Beschichtungen werden hauptsächlich in speziellen Natriumhypochlorit-Produktionstechnologien eingesetzt, die simultane Chlor- und Sauerstoffentwicklungsreaktionen erfordern. Beispiele hierfür sind die Herstellung von hochkonzentriertem Natriumhypochlorit (>10 %) und die gleichzeitige Produktion von Natriumhypochlorit und Chlorat. Ein typisches Molverhältnis beträgt 70 % IrO₂ : 30 % Ta₂O₅. Das Chlorentwicklungspotenzial liegt bei etwa 1.12 V (gegenüber SCE). Die Lebensdauer kann 5–7 Jahre betragen.
Andere Beschichtungssysteme
Zusätzlich zu den vier oben genannten Hauptbeschichtungssystemen entwickelt und wendet Wstitanium kontinuierlich neue Beschichtungstechnologien an, um den sich wandelnden Marktanforderungen gerecht zu werden.
Nanokristalline Beschichtungen
Die Korngröße der Beschichtung wird auf unter 20 nm reduziert, wodurch die elektrokatalytische Aktivität und die spezifische Oberfläche der Beschichtung deutlich verbessert werden. Experimentelle Daten zeigen, dass die Stromausbeute nanokristalliner Beschichtungen mehr als 30 % höher ist als die herkömmlicher Beschichtungen.
Mangan-Iridium-Beschichtungen
Wstitanium hat eine Anode mit einer Beschichtung aus einem Mangan-Iridium-Kompositoxid auf Titanbasis entwickelt. Die Beschichtung besteht aus 10–90 Mol-% IrO₂ und 10–90 Mol-% MnO₂. Die großflächige Nanostruktur verbessert die Leitfähigkeit und die Selektivität der Chlorentwicklung. Sie verlängert die Lebensdauer auf 224 Stunden und senkt gleichzeitig die Kosten.
MMO-Beschichtungsvergleich
Um Ihnen das Verständnis der Leistungsfähigkeit verschiedener Beschichtungssysteme zu erleichtern, hat Wstitanium einen detaillierten Vergleich der wichtigsten technischen Parameter der vier wichtigsten Beschichtungssysteme für MMO-Titananoden, die bei der Natriumhypochlorit-Produktion eingesetzt werden, bereitgestellt:
| Kenngrößen | RuO₂-IrO₂-TiO₂ | RuO₂-IrO₂-SnO₂ | Pt | IrO₂-Ta₂O₅ |
|---|---|---|---|---|
| Anwendungsszenarien | Allgemeine Natriumhypochlorit-Produktion, 3-5%ige Sole, normale Temperatur | Hochkonzentrierte Sole, hohe Betriebstemperaturen, hartes Wasser | Natriumchlorat in pharmazeutischer/Lebensmittelqualität, hohe Reinheitsanforderungen | Produktion von Natriumhypochlorit in hoher Konzentration, gemischte Arbeitsbedingungen für Chlor-Sauerstoff-Entwicklung |
| Stromstärke (2000 A/m², vs. SCE) | ≤ 1.08 V. | ≤ 1.07 V. | ≤ 1.15 V. | ≤ 1.12 V. |
| Stromstärke (2000 A/m², vs. SCE) | ≥ 1.45 V | ≈ 1.43 V | ≥ 1.55 V | ≈ 1.35 V |
| Stromausbeute (3 % NaCl) | ≥ 92% | ≥ 93% | ≥ 98% | ≥ 95% |
| Stromdichte | 500-3000 A/m² | 1000-5000 A/m² | 500-15000 A/m² | 500-5000 A/m² |
| Maximal-Temperatur | 50 ℃ | 60 ℃ | 120 ℃ | 80 ℃ |
| pH-Bereich | 1-12 | 0-12 | 0-14 | 0-14 |
| Edelmetallgehalt | 8-25 g / m² | 10-30 g / m² | 5-20 g / m² | 15-35 g / m² |
| Beschichtungsdicke | 2-20 μm | 3-20 μm | 2-10 μm | 5-15 μm |
| Lebensdauer | 3-5 Jahre | 8-10 Jahre | 10-15 Jahre | 5-7 Jahre |
| Kalkbeständigkeit | Gut | Ausgezeichnet | Durchschnittlich | Gut |
| Rückstromwiderstand | Gut | Gut | Ausgezeichnet | Ausgezeichnet |
| Relative Kosten | 1 | 1.2 | 6.5 | 2.0 |
| Preis-Leistungsverhältnis | Höchste | Hoch | Niedrig | Medium |
Wischen Sie nach links/rechts, um die vollständige Tabelle anzuzeigen.
MMO-Titananodenstruktur
Wstitanium bietet MMO-Titananoden in verschiedenen Formen für die Natriumhypochlorit-Produktion an, die auf unterschiedliche Elektrolysezellenstrukturen zugeschnitten sind. Diese verschiedenen Anodenformen bieten unterschiedliche Stromverteilungen, hydrodynamische Eigenschaften sowie eine einfache Installation und Wartung und eignen sich daher für verschiedene Arten von Elektrolysezellen und Produktionstechnologien.
Platten-Titananoden
Plattenförmige Titananoden gehören zu den am häufigsten verwendeten Anodenformen bei der Natriumhypochlorit-Herstellung und eignen sich für die meisten Flachplatten- und Kastenelektrolysezellen. Dicke: 1–5 mm. Geschweißte Anschlüsse. Kundenspezifische Fertigung in rechteckiger, quadratischer, runder und fächerförmiger Form möglich.
| Dicke (mm) | Breite (mm) | Länge (mm) | Stromdichte (A/m²) | Leistung (kg / h) |
|---|---|---|---|---|
| 1.0 | 1000 | 2000 | 500-1500 | 0.1-10 |
| 1.5 | 1200 | 2500 | 1000-2000 | 5-20 |
| 2.0 | 1500 | 3000 | 1500-2500 | 10-50 |
| 3.0 | 1500 | 3000 | 2000-3000 | 30-100 |
| 5.0 | 1200 | 2500 | 2500-3500 | 50-200 |
← Wischen Sie nach links/rechts, um die vollständige Tabelle anzuzeigen →

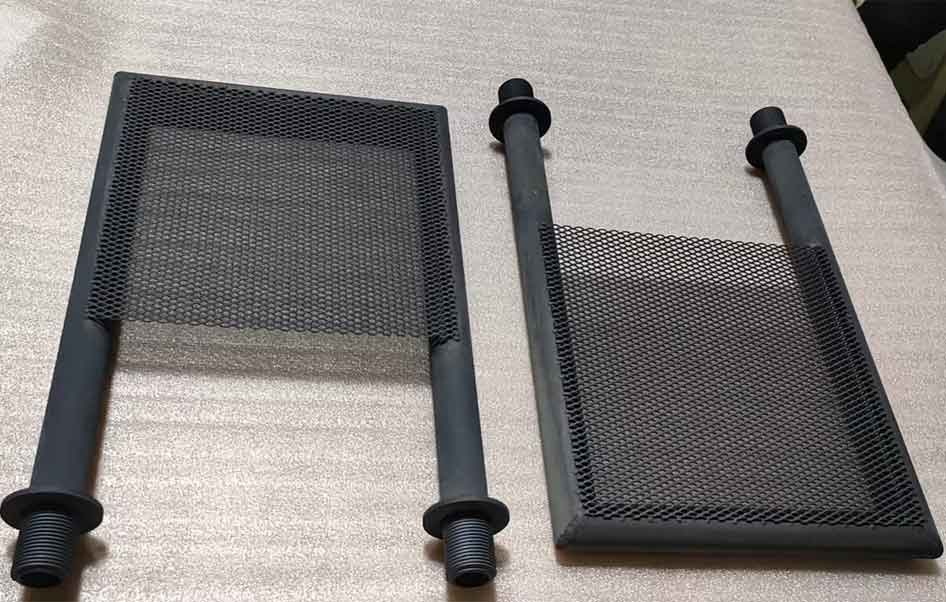
Titan-Netzanode
Titan-Netzanoden sind eine hocheffiziente Anodenform, die sich besonders für kontinuierliche Natriumhypochlorit-Produktionsanlagen mit hohem Durchfluss eignet. Typische Maschenweiten sind 2×4 mm, 3×6 mm, 5×10 mm usw. Die Netzstruktur ermöglicht einen freien Elektrolytfluss, wodurch die bei der Elektrolyse entstehenden Gase effektiv abgeführt und die Effizienz gesteigert wird. Die tatsächliche Oberfläche ist 1.5- bis 2-mal so groß wie die einer Plattenanode. Sie ist etwa 40–60 % leichter als eine Plattenanode. Die Netzstruktur ist hochelastisch und widersteht thermischer Ausdehnung und Kontraktion sowie dem Aufprall von Flüssigkeiten ohne Verformung.
| Dicke (mm) | Größe (mm) | Breite (mm) | Länge (mm) | Stromdichte (A/m²) | Leistung (kg / h) |
|---|---|---|---|---|---|
| 0.8 | 2/4 | 1000 | 2000 | 1000-2000 | 0.5-20 |
| 1 | 3/6 | 1200 | 2500 | 1500-2500 | 10-50 |
| 1.5 | 5/10 | 1500 | 3000 | 2000-3000 | 30-100 |
| 2 | 8/16 | 1500 | 3000 | 2500-3500 | 50-200 |
← Wischen Sie nach links/rechts, um die vollständige Tabelle anzuzeigen →
Röhrenförmige Titananoden
Rohrförmige Titananoden werden hauptsächlich in rohrförmigen und konzentrischen zylindrischen Elektrolysezellen eingesetzt und eignen sich besonders für kleine Natriumhypochloritgeneratoren und tragbare Desinfektionsgeräte. Der Außendurchmesser beträgt typischerweise 10–100 mm, die Wandstärke 0.5–3 mm. Sie werden mit Titanflanschen oder Titananschlüssen verschweißt.
| Durchmesser (mm) | Dicke (mm) | Länge (mm) | Stromdichte (A/m²) | Leistung (kg / h) |
|---|---|---|---|---|
| 10 | 0.5 | 1000 | 500-1500 | 0.01-0.5 |
| 25 | 1.0 | 2000 | 1000-2000 | 0.1-2 |
| 38 | 1.5 | 3000 | 1500-2500 | 0.5-5 |
| 50 | 2.0 | 4000 | 2000-3000 | 2-10 |
| 76 | 2.5 | 5000 | 2500-3500 | 5-20 |
| 100 | 3.0 | 6000 | 3000-4000 | 10-50 |
← Wischen Sie nach links/rechts, um die vollständige Tabelle anzuzeigen →

Titanstabanoden
Titanstabanoden werden hauptsächlich in kleinen Elektrolysezellen und experimentellen Natriumhypochloritgeneratoren eingesetzt. Ihr Durchmesser beträgt typischerweise 5–30 mm. Die Verbindung erfolgt durch Schweißen von leitfähigen Titanstäben oder durch Gewindeschneiden. Die Kosten sind vergleichsweise gering.
| Durchmesser (mm) | Maximale Länge (mm) | Empfohlene Stromdichte (A/m²) |
|---|---|---|
| 5 | 500 | 500-1000 |
| 10 | 1000 | 800-1500 |
| 15 | 1500 | 1000-2000 |
| 20 | 2000 | 1500-2500 |
| 30 | 3000 | 2000-3000 |
← Wischen Sie nach links/rechts, um die vollständige Tabelle anzuzeigen →

Kundenspezifische Lösungen aus Edelstahl
Wstitanium ist sich bewusst, dass jedes Natriumhypochlorit-Produktionssystem seiner Kunden einzigartig ist. Daher bieten wir umfassende, kundenspezifische Lösungen an und fertigen die optimalen MMO-Titananodenprodukte für Sie.
1. Kundenspezifische Beschichtungen
Niedrigkonzentrierte Sole (<3%): Erhöhung des RuO₂-Gehalts auf 35-40%, wodurch die elektrokatalytische Aktivität der Beschichtung gesteigert wird.
Hochkonzentrierte Salzlösung (>5%): Erhöht den IrO₂- und SnO₂-Gehalt und verbessert so die Korrosionsbeständigkeit der Beschichtung.
Hartes Wasser (hoher Gehalt an Calcium- und Magnesiumionen): Zur Verbesserung der Antikalkungseigenschaften der Beschichtung werden spezielle Antikalkzusätze hinzugefügt.
Abwasser mit organischen Stoffen: Erhöhung des IrO₂-Gehalts zur Verbesserung der Oxidationsbeständigkeit und der Antifouling-Eigenschaften der Beschichtung.
Wasser, das Fluoridionen enthält: Verwenden Sie eine spezielle fluoridbeständige Beschichtungsformel, um die Beständigkeit der Beschichtung gegen Fluoridionenkorrosion zu verbessern.
2. Kundenspezifische Betriebsparameter
Hohe Stromdichte (>2000A/m²): Erhöhung des Edelmetallgehalts auf 20-30g/m² und Erhöhung der Beschichtungsdicke auf 5-15μm.
Hohe Temperaturen (>50℃): Zur Verbesserung der thermischen Stabilität wird eine Ruthenium-Iridium-Zinn-Beschichtung verwendet.
Häufiges Starten und Stoppen: Erhöht die Haftung der Beschichtung und die Stoßfestigkeit.
Kontinuierlicher Betrieb: Dicke Beschichtung mit hohem Edelmetallgehalt.
Häufiger Rückstrom: Beschichtung aus Platin-Iridium-Legierung zur Verbesserung der Beständigkeit gegen Rückstrom.
3. Anforderungen an die Produktanpassung
Natriumhypochlorit in pharmazeutischer/Lebensmittelqualität: Beschichtung aus Platin-Iridium-Legierung zur Gewährleistung der Produktreinheit.
Hochkonzentriertes Natriumhypochlorit (>10%): Iridium-Tantal-Beschichtung zur Verbesserung der Oxidationsbeständigkeit.
Natriumhypochlorit mit niedrigem Chloratgehalt: Optimierte Beschichtungsformulierung zur Reduzierung von Nebenreaktionen.
4. Anpassbare Formen und Größen
Anpassbare Platten-, Gitter-, Rohr- und Stabanoden in jeder Größe.
Maximale Abmessungen: Plattenanode 3000 × 1500 mm, Rohranode 6000 mm lang. Maßgenauigkeit: ±0.1 mm.
Fächerförmige, bogenförmige und ringförmige Anoden; U-förmige, L-förmige und spiralförmige Anoden; und verschiedene komplex geformte, unregelmäßige Anoden.
5. Kundenspezifische leitfähige Anschlüsse
- Leitfähige Titanstäbe
- Kupferleitende Köpfe
- Titanflansche
- Schraubverbindungen
- Schweißverbindungen
- Gewindeanschlüsse
- PTFE-Isolierung
- Keramische Isolierung
- Sonstiges
Projekt Cases
Die MMO-Titananoden von Wstitanium für die Natriumhypochloritproduktion wurden weltweit in zahlreichen Projekten erfolgreich eingesetzt. Nachfolgend finden Sie einige typische Projektbeispiele.
1. Meerwasserentsalzung: Herstellung von Natriumhypochlorit
Diese Meerwasserentsalzungsanlage in Saudi-Arabien produziert täglich 100,000 m³ Süßwasser mittels Umkehrosmose. Um das Wachstum von Meeresorganismen in den Umkehrosmosemembranen und -leitungen zu verhindern, wird kontinuierlich Natriumhypochlorit zur Sterilisation und Algenbekämpfung zugesetzt.
Wstitanlösung
Wstitanium lieferte der Anlage 20 Sätze Ruthenium-Iridium-beschichteter Titan-Netzanoden. Jeder Anodensatz ist für eine Chlorproduktion von 5 kg/h ausgelegt. Aufgrund des hohen Salzgehalts (ca. 4.2 %) und der hohen Temperatur (bis zu 45 °C im Sommer) des lokalen Meerwassers wurde der Anteil an IrO₂ und SnO₂ erhöht, wodurch die Korrosionsbeständigkeit und die Antihaftwirkung der Beschichtung verbessert wurden. Die Netzanodenstruktur optimiert die hydrodynamischen Eigenschaften und die Elektrolyseeffizienz.

Betriebsergebnisse
Die Elektrolyseeffizienz stieg um 25 %. Der Stromverbrauch pro Tonne Natriumhypochlorit sank von 4.5 kWh auf 3.6 kWh. Die Anodenlebensdauer verlängerte sich von 2 Jahren auf über 8 Jahre. Die Wartungsintervalle verkürzten sich von vierteljährlich auf jährlich. Die jährlichen Betriebskosteneinsparungen beliefen sich auf rund 1.2 Millionen US-Dollar. Stand Mai 2026 lief das System seit 7 Jahren stabil und ohne nennenswerte Leistungseinbußen.
2. Projekt zur Natriumhypochlorit-Desinfektion im städtischen Wasserwerk
Das in Paris gelegene Wasserwerk hat eine tägliche Lieferkapazität von 500,000 m³ und versorgt zwei Millionen Einwohner der Stadt mit Trinkwasser. Bisher wurde flüssiges Chlor zur Desinfektion eingesetzt, doch Transport und Lagerung bargen erhebliche Sicherheitsrisiken. Um die Wassersicherheit zu verbessern, entschied sich das Werk daher für die Umstellung auf Elektrolyse vor Ort zur Herstellung von Natriumhypochlorit für die Desinfektion.
Wstitanlösung
Wstitanium lieferte zehn mit Ruthenium-Iridium beschichtete Titanplattenanodensätze. Jeder Anodensatz ist für eine Chlorproduktion von 10 kg/h ausgelegt. Um die Reinheitsanforderungen für die Trinkwasserdesinfektion zu erfüllen, verwendeten wir hochreine Rohstoffe und modernste Technologie, um sicherzustellen, dass die hergestellte Natriumhypochloritlösung den EU-Trinkwassernormen entspricht.

Betriebsergebnisse
Die Natriumhypochloritproduktion ist stabil, die Konzentration liegt konstant bei 8–10 g/L. Der Wirkungsgrad beträgt ≥ 93 %, der Stromverbrauch pro Tonne Natriumhypochlorit ≤ 3.5 kWh. Die Anodenlebensdauer beträgt über 6 Jahre. Sicherheitsrisiken im Zusammenhang mit Transport und Lagerung von flüssigem Chlor sind vollständig beseitigt. Die Abwasserqualität ist stabil; die Gesamtkeimzahl und die Indikatoren für coliforme Bakterien entsprechen den Normen.
3. Sterilisation von Kühlwasserkreislauf in Chemieanlagen
Zehn großtechnische Kühlwasserkreislaufsysteme mit einem Gesamtumlaufvolumen von 500,000 m³/h. Um das Wachstum von Bakterien, Algen und Schalentieren im Kühlwasserkreislauf zu verhindern, ist Natriumhypochlorit zur Sterilisation und Algenbekämpfung erforderlich.
Wstitanlösung
Wstitanium lieferte 30 Sätze Ruthenium-Iridium-Anoden. Die geplante Produktionskapazität beträgt 100 kg/h (verfügbares Chlor). Jedes Kreislaufwassersystem ist mit einem unabhängigen Natriumhypochlorit-Generator ausgestattet, um Bedienung, Management und Wartung zu vereinfachen. Wir entwickelten außerdem ein automatisches Steuerungssystem für die Anlage, das die Natriumhypochlorit-Dosierung anhand des Restchlorgehalts im Kreislaufwasser automatisch anpasst.

Betriebsergebnisse
Die Produktionskosten für Natriumhypochlorit konnten im Vergleich zum externen Bezug um mehr als 60 % gesenkt werden. Die Gesamtkeimzahl im Kühlwasserkreislauf wurde unter 100 KBE/ml gehalten. Der Wärmewiderstand des Wärmetauschers durch Ablagerungen wurde um 30 % reduziert, wodurch die Wärmeaustauscheffizienz verbessert wurde. Die Anodenlebensdauer betrug über 5 Jahre.
4. Grubenwasseraufbereitungsprojekt
Grubenwasser enthält hohe Konzentrationen an Salzen und organischen Stoffen und muss daher vor der Einleitung aufbereitet werden. Die Natriumhypochlorit-Oxidation ist eine Schlüsseltechnologie in der Grubenwasseraufbereitung und dient der Entfernung von organischen Stoffen, Ammoniakstickstoff und Sulfiden aus dem Wasser.
Wstitanlösung
Wstitanium lieferte fünf Sätze von iridium-tantalbeschichteten, rohrförmigen Titananoden. Jede Anodeneinheit ist für eine Chlorproduktion von 2 kg/h (verfügbares Chlor) ausgelegt. Angesichts der komplexen und stark oxidierenden Eigenschaften von Grubenwasser verwendeten wir eine Iridium-Tantal-Beschichtung, um die Oxidationsbeständigkeit und die Antifouling-Eigenschaften der Anoden zu verbessern.

Betriebsergebnisse
Die Natriumhypochloritproduktion ist stabil und erfüllt die Anforderungen der Grubenwasseraufbereitung. Die Anoden arbeiten auch in Grubenwasser mit hohem Gehalt an organischen Stoffen stabil. Ihre Lebensdauer beträgt über vier Jahre. Das aufbereitete Abwasser entspricht den australischen Einleitungsstandards.
5. Desinfektionsprojekt mit Natriumhypochlorit für einen Lebensmittelverarbeitungsbetrieb
Wstitanium bietet acht platinbeschichtete Titan-Netzanodensätze an. Jeder Anodensatz ist für die Produktion von 2 kg/h (verfügbares Chlor) ausgelegt. Die Platinbeschichtung ist frei von Ruthenium und anderen potenziell verfärbenden Metallen und erzeugt eine farblose und transparente Natriumhypochloritlösung, die den Lebensmittelstandards der US-amerikanischen Lebensmittel- und Arzneimittelbehörde (FDA) entspricht.
Wstitanlösung
Wstitanium lieferte acht Sätze platinbeschichteter Titan-Plattenanoden. Jede Anodeneinheit ist für eine Chlorproduktion von 2 kg/h (verfügbares Chlor) ausgelegt. Die Platinbeschichtung enthält kein Ruthenium oder andere potenziell verfärbende Metalle. Die erzeugte Natriumhypochloritlösung ist farblos und transparent und erfüllt die Lebensmittelstandards der US-amerikanischen Lebensmittel- und Arzneimittelbehörde (FDA).

Betriebsergebnisse
Die hergestellte Natriumhypochloritlösung entspricht den Lebensmittelstandards und ist farb- und geruchlos. Die Produktionskosten für Natriumhypochlorit werden im Vergleich zum externen Bezug um mehr als 50 % gesenkt. Die Anoden haben eine Lebensdauer von über 10 Jahren und gewährleisten so die Hygiene und Sicherheit der Lebensmittelproduktion.
FAQ
Die Stromdichte ist einer der wichtigsten Faktoren, die die Lebensdauer von MMO-Titananoden beeinflussen. Generell gilt: Je höher die Stromdichte, desto kürzer die Lebensdauer der Anode. Die Lebensdauer der Anode ist umgekehrt proportional zum Quadrat der Stromdichte. Daher sollte bei der Auslegung einer Natriumhypochlorit-Produktionsanlage die Stromdichte geeignet gewählt werden, um vorzeitigen Anodenausfall durch zu hohe Stromdichten zu vermeiden.
Die Temperatur hat einen signifikanten Einfluss auf die Leistung von MMO-Titananoden. Eine angemessene Temperaturerhöhung kann die Elektrolyseeffizienz und die Natriumhypochloritproduktion verbessern. Zu hohe Temperaturen beschleunigen jedoch die Auflösung und den Verlust von Edelmetalloxiden in der Beschichtung und verkürzen so die Lebensdauer der Anode. Im Allgemeinen liegt die optimale Temperatur für die Natriumhypochloritproduktion bei 25–40 °C und sollte 60 °C nicht überschreiten.
Der pH-Wert beeinflusst die Leistung von MMO-Titananoden. Der optimale pH-Bereich für die Natriumhypochlorit-Herstellung liegt zwischen 3 und 10. Ein zu niedriger pH-Wert beschleunigt die Auflösung der Beschichtung. Ein zu hoher pH-Wert verringert die Geschwindigkeit der Chlorentwicklungsreaktion und erhöht das Auftreten von Nebenreaktionen. Daher sollte der pH-Wert des Elektrolyten in einem geeigneten Bereich gehalten werden.
Eine zu niedrige Salzkonzentration verringert die Leitfähigkeit des Elektrolyten, wodurch Zellspannung und Energieverbrauch steigen. Eine zu hohe Salzkonzentration erhöht die Korrosivität des Elektrolyten und beschleunigt die Anodenkorrosion. Die optimale Salzkonzentration für die Natriumhypochlorit-Herstellung liegt bei 3–5 %.
Der Elektrodenabstand bezeichnet den Abstand zwischen Anode und Kathode. Ein zu großer Elektrodenabstand erhöht den Widerstand des Elektrolyten, was zu einer höheren Zellspannung und einem höheren Energieverbrauch führt. Ein zu kleiner Elektrodenabstand hingegen erhöht den Strömungswiderstand des Elektrolyten, beeinträchtigt die Blasenentfernung und reduziert die Elektrolyseeffizienz. Der optimale Elektrodenabstand für die Natriumhypochlorit-Herstellung liegt bei 3–5 mm.