Ánodos de titanio MMO: Una solución completa para la galvanoplastia
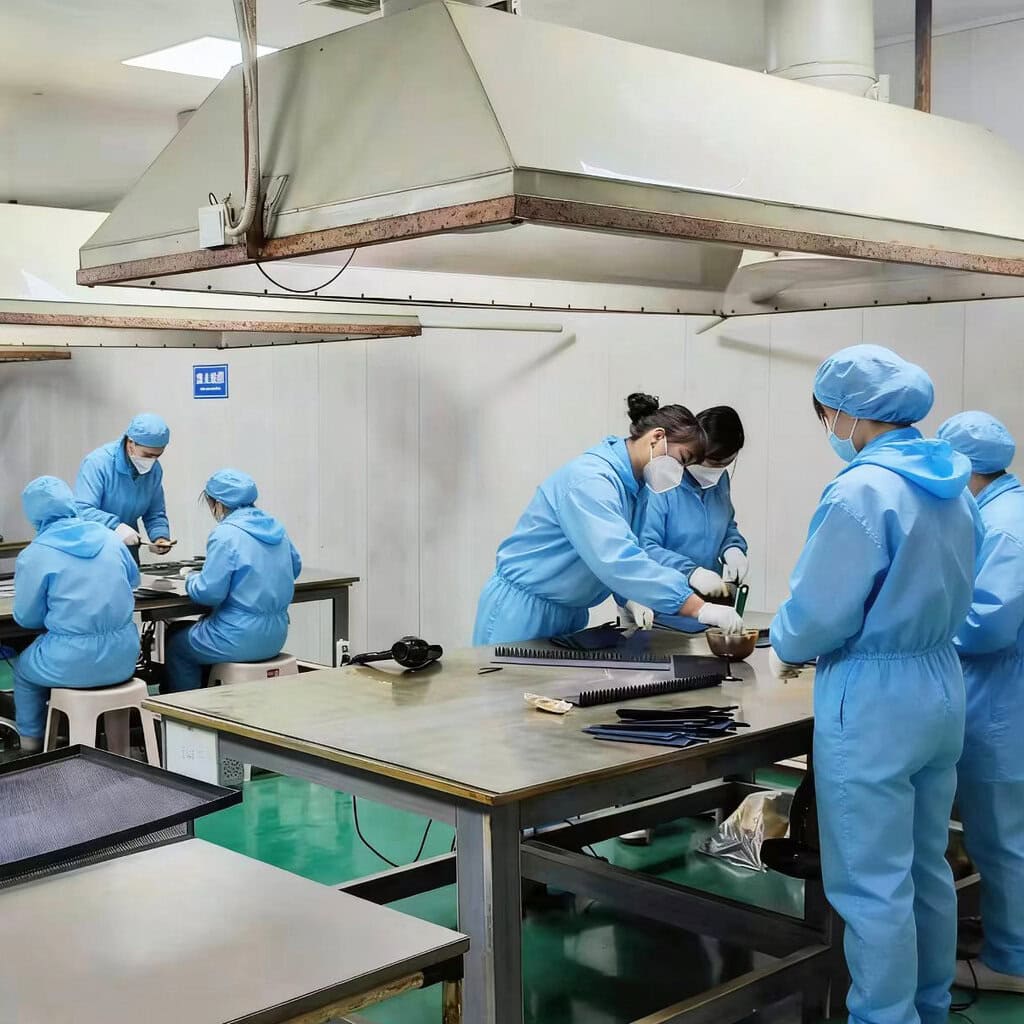
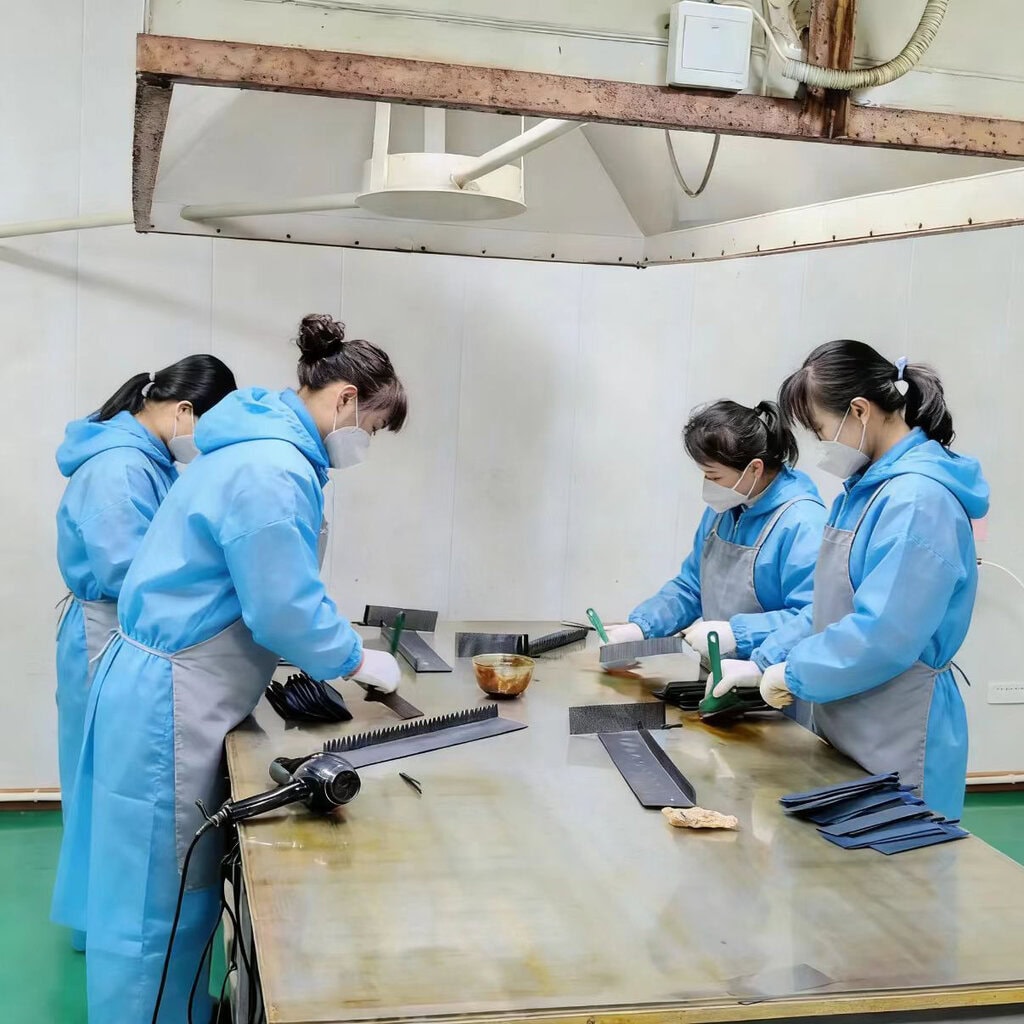
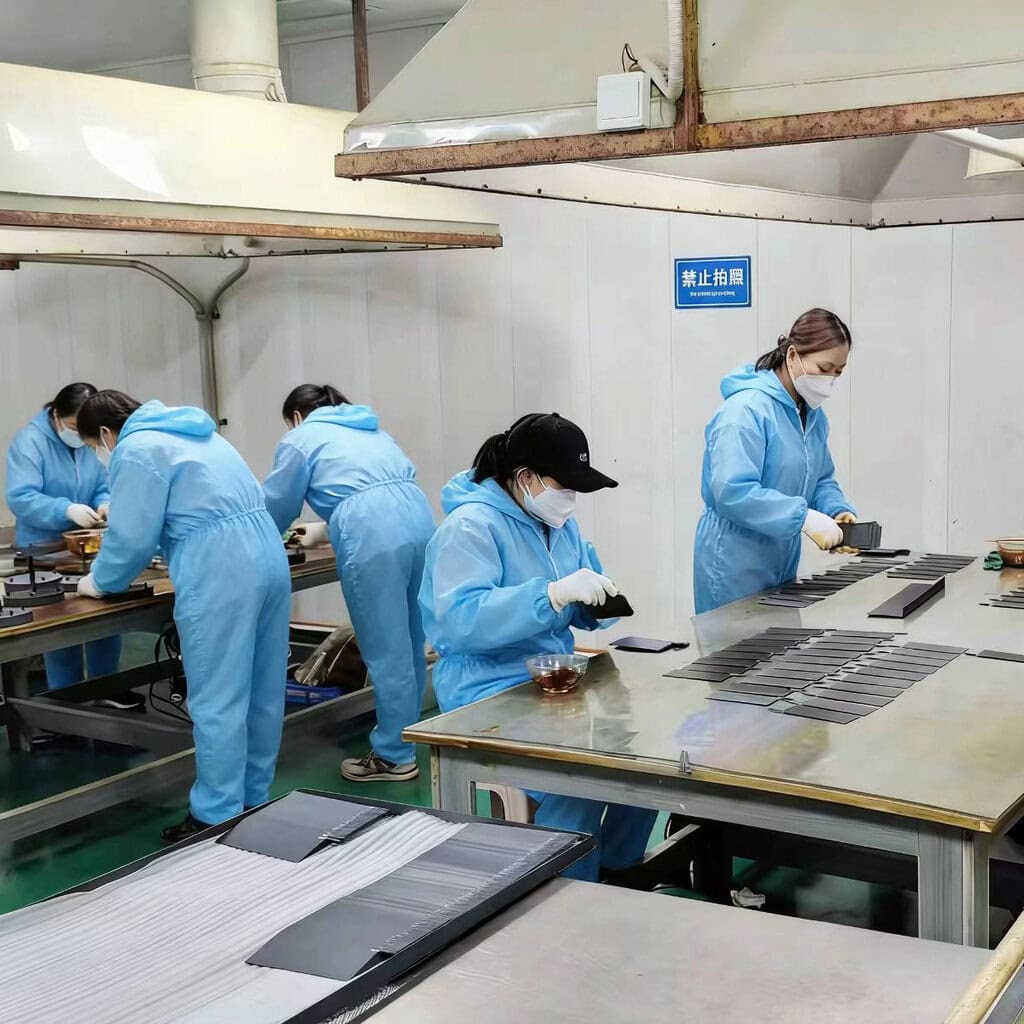
Wstitanium fabrica ánodos de titanio MMO personalizados, de alto rendimiento y larga duración para la industria de la galvanoplastia. La información incluye: sistemas de recubrimiento, formas de producto, soluciones integrales de aplicación, guías de selección, estudios de caso y preguntas frecuentes. Wstitanium ofrece a las empresas de galvanoplastia de todo el mundo una solución completa, profesional y práctica para la aplicación de ánodos de titanio MMO.
Sistema de recubrimiento de ánodo de titanio MMO
El recubrimiento es el componente principal del ánodo de titanio MMO, ya que determina su actividad electrocatalítica, resistencia a la corrosión, vida útil y eficiencia de corriente. Wstitanium ha desarrollado cuatro tipos principales de sistemas de recubrimiento de ánodos de titanio MMO mediante electrodeposición, cumpliendo estrictamente con las normas internacionales ASTM.

La tecnología de preparación sol-gel a nanoescala de Wstitanium (con una proporción clásica de 60 % RuO₂, 20 % IrO₂ y 20 % TiO₂) forma un recubrimiento activo con una estructura porosa de panal. La porosidad alcanza entre el 38 % y el 45 %. El área efectiva de reacción electroquímica es más de seis veces superior a la de los recubrimientos de descomposición térmica convencionales.
- Sobrepotencial de evolución del cloro: ≤1.12 V frente a SHE
- Sobrepotencial de evolución de oxígeno: ≤1.48 V frente a SHE
- Adhesión del recubrimiento: ≥25MPa
- Eficiencia actual: ≥92%
- Vida útil del diseño: 3-5 años
- pH: 1-12
Aplicaciones: Recubrimiento de zinc ácido/alcalino, recubrimiento de cobre ácido/alcalino, recubrimiento de níquel, recubrimiento de zinc-níquel, desengrase electrolítico, recubrimiento con ácido crómico de baja concentración, tratamiento de aguas residuales de galvanoplastia, etc.

El iridio-tantalio es un sistema de recubrimiento altamente resistente a la corrosión, diseñado para condiciones de alta acidez y alta evolución de oxígeno. Ofrece una resistencia extremadamente alta a la corrosión por ácidos fuertes y un rendimiento estable en ácido crómico, ácido sulfúrico, ácido nítrico y otras soluciones de recubrimiento altamente oxidantes de alta concentración. El Wstitanium ha desarrollado una relación molar de alto rendimiento (70 % de contenido de IrO₂, 30 % de Ta₂O₅).
- Sobrepotencial de evolución de oxígeno: ≤1.35 V frente a SHE
- Sobrepotencial de evolución del cloro: ≤1.28 V frente a SHE
- Adhesión del recubrimiento: ≥30MPa
- Eficiencia actual: ≥88%
- Vida útil del diseño: 3-8 años
- pH: 0-14
Aplicaciones: Cromado duro, recubrimiento de cobre ácido de alta concentración, electropulido de acero inoxidable, electroobtención y recuperación de metales preciosos, tratamiento de aguas residuales ácidas de alta concentración, etc.
El platino es un sistema de recubrimiento altamente estable, diseñado específicamente para la galvanoplastia de precisión de alta gama y la galvanoplastia de metales preciosos. El espesor del recubrimiento de platino se controla con precisión entre 0.5 y 10 μm, con una densidad de recubrimiento ≥99.9 %. Presenta una estabilidad electroquímica excepcionalmente alta, permaneciendo insoluble y sin contaminar la solución de galvanoplastia en ningún entorno.
- Sobrepotencial de evolución de oxígeno: ≤1.40 V frente a SHE
- Sobrepotencial de evolución del cloro: ≤1.20 V frente a SHE
- Adhesión del recubrimiento: ≥35MPa
- Eficiencia actual: ≥95%
- Vida útil del diseño: 5-12 años
- pH: 0-14
Aplicaciones: chapado en oro, chapado en plata, chapado en rodio, etc.; galvanoplastia de alta precisión en la industria aeroespacial, dispositivos médicos, componentes electrónicos de alta gama, galvanoplastia de obleas semiconductoras y otros escenarios con requisitos extremadamente altos de precisión y pureza del chapado.

El recubrimiento de rutenio-iridio-estaño es un sistema de recubrimiento rentable para galvanoplastia con alta concentración de sales, iones cloruro y alta densidad de corriente (500-2000 A/m²). El SnO₂ mejora aún más la resistencia del recubrimiento a la corrosión por iones cloruro y a la pasivación.
- Sobrepotencial de evolución de cloruro: ≤1.10 V frente a SHE
- Sobrepotencial de evolución de oxígeno: ≤1.45 V frente a SHE
- Adhesión del recubrimiento: ≥30MPa
- Eficiencia actual: ≥93%
- Vida útil del diseño: 4-6 años
- pH: 1-12
Aplicaciones: Líneas de producción continuas de galvanizado de zinc/estaño para flejes de acero, líneas de producción de galvanizado en tambor a gran escala, galvanoplastia con alto contenido de sal, recuperación de metales a partir de aguas residuales de galvanoplastia, etc.

Gama completa de ánodos de titanio MMO para galvanoplastia
Wstitanium ofrece una gama completa de ánodos de titanio MMO personalizables para satisfacer las diversas necesidades de instalación, estructuras de tanques y condiciones de operación requeridas para la galvanoplastia. Todos los productos utilizan titanio de alta pureza Gr1/Gr2, conforme a la norma ASTM B265, como material base, lo que garantiza resistencia mecánica y resistencia a la corrosión.

Ánodos de malla de titanio MMO
Malla de titanio con espesor de 0.5 a 3 mm, ancho de hasta 1500 mm y longitud ilimitada. Distribución uniforme de la corriente, desviación ≤3 %. Flexibilidad para doblado, corte, soldadura, etc. Aplicaciones: galvanoplastia de placas de circuito impreso, recubrimiento por inmersión, desengrase electrolítico, electropulido, etc.

Ánodo de placa de titanio MMO
Adecuado para aplicaciones de galvanoplastia de alta potencia y alta densidad de corriente. Espesor de 0.5 a 10 mm, ancho de hasta 2000 mm, longitud de hasta 6000 mm. Ideal para la galvanoplastia uniforme de piezas de gran superficie. Aplicaciones: cromado duro, galvanoplastia de piezas de automoción, etc.

Ánodo de tubo de titanio MMO
Diámetro de 6 a 114 mm, longitud de hasta 6000 mm. Distribución uniforme de la corriente radial, desviación de la uniformidad del espesor del recubrimiento ≤3 %. Aplicaciones: cromado de la pared interior de cilindros, galvanoplastia de la pared interior de tuberías, galvanoplastia de anillos interiores de cojinetes, galvanoplastia de agujeros profundos, etc.

Ánodo de cesta de titanio MMO
Varillas conductoras de titanio, soportes de titanio, bases aislantes, etc. Soldadura integrada. Diseños personalizados de una sola celda, multicelda, de forma irregular y multicapa. Aplicaciones: Galvanoplastia en bastidor, galvanoplastia en tambor, galvanoplastia de joyería, componentes electrónicos y piezas pequeñas.

Ánodo flexible de titanio MMO
Espesor: 0.3-2 mm, Ancho: 10-500 mm, Longitud: Personalizable. Adecuado para líneas de producción de galvanoplastia continua de alta velocidad. Velocidad máxima de hasta 200 m/min. Aplicaciones: Líneas de producción de zincado/estaño, galvanoplastia de tiras de cobre/aluminio, galvanoplastia de bobinas, etc.

Ánodo de titanio MMO personalizado
Podemos personalizar ánodos de titanio MMO no estándar de cualquier forma, tamaño y sistema de recubrimiento según la estructura de su tanque de galvanoplastia, la forma de la pieza y sus parámetros, incluyendo geometrías de ánodos doblados, curvos, en disco y en rejilla. Satisfacción del cliente >99.8%.
Ánodos de titanio MMO para soluciones de galvanoplastia
Los ánodos de titanio MMO permanecen insolubles y no pasivados bajo diversas condiciones de galvanoplastia, incluyendo entornos ácidos, alcalinos y de alta densidad de corriente. Estos ánodos reducen eficazmente el sobrepotencial de la reacción de galvanoplastia, disminuyen el voltaje del tanque entre un 15 % y un 30 %, aumentan la eficiencia de corriente entre un 10 % y un 50 %, y reducen significativamente el consumo de energía.

1. Ánodo de titanio MMO para galvanoplastia de zinc
Un fabricante indio de autopartes ha invertido en una línea de producción de zinc por galvanoplastia alcalina libre de cianuro, que ofrece principalmente servicios de recubrimiento de zinc para sujetadores y soportes de chasis de automóviles.
- ZnO 9-11 g/L
- NaOH 110-130 g/L
- Abrillantador de amina orgánica 8-10 ml/L
- Solución de recubrimiento: Zincato alcalino sin cianuro
- pH: 12.5-13.5
- Temperatura: 35-45 ℃
- Densidad de corriente: 1500 A/m²
- Ánodo existente: Ánodo soluble de zinc puro n.° 0
Los ánodos de zinc puro son propensos a la pasivación y a la disolución irregular. La desviación en la uniformidad del espesor del recubrimiento supera el 22 %. La tasa de utilización del ánodo de zinc es de tan solo el 71 %. La tasa de conformidad del producto fue de tan solo el 83 %.
Soluciones de Wstitanium
Ánodos de malla de titanio de rutenio-iridio para 4 líneas de producción, sustrato de malla de titanio estándar de 3 × 6 mm. Carga de recubrimiento: 15 g/m², vida útil prevista: 5 años. Ideal para las condiciones de alto pH y alta concentración de iones cloruro del recubrimiento de zinc alcalino libre de cianuro. Los ánodos están dispuestos simétricamente a ambos lados, con una separación optimizada de 80 mm.
Resultados tras la actualización
La desviación en la uniformidad del recubrimiento de zinc disminuyó del 22 % al 4.5 %. La tasa de calificación del producto aumentó del 83 % al 98.7 %. La tasa de utilización del zinc aumentó del 71 % al 98.8 %. El ciclo de reemplazo del baño de galvanoplastia se extendió de 2 a 12 meses. Los costos del tratamiento de aguas residuales disminuyeron un 65 %. Cumple con la normativa REACH para residuos libres de cianuro y de baja peligrosidad.

2. Ánodo de titanio MMO para niquelado
Un fabricante de conectores electrónicos en Illinois, EE. UU., cuenta con ocho líneas de producción de niquelado de alta velocidad y totalmente automatizadas que ofrecen servicios de niquelado para conectores utilizados en vehículos de nueva energía y electrónica de consumo.
- Ácido bórico 35-40 g/L
- Cloruro de níquel 45-55 g/L
- Sulfato de níquel 280-300 g/L
- Solución de recubrimiento: Ácida tipo Watt
- pH: 3.8-4.5
- Aclarante 0.8-1.2 ml/L
- Densidad de corriente: 2000 A/m²
- Temperatura de funcionamiento: 50-55 ℃
La disolución electrolítica de los cuernos de níquel genera una gran cantidad de lodo anódico, que contamina la solución de recubrimiento. La tasa de defectos del producto alcanza el 3.2 %. La tasa de aprobación de la prueba de niebla salina es de tan solo el 88 %.
Soluciones de Wstitanium
Cesta de ánodo de titanio recubierta de rutenio-iridio, soldada a partir de malla de titanio de 2 × 4 mm. El tamaño de la cesta de ánodo coincide 1:1 con el del tanque existente, lo que la hace adecuada para el niquelado ácido y condiciones de alta concentración de iones cloruro. Carga de recubrimiento de metal precioso: 12 g/m². Vida útil prevista: 3 años.
Resultados tras la actualización
Los defectos de porosidad, picaduras y descamación del niquelado se redujeron en más del 98 %. La tasa de defectos del producto se redujo del 3.2 % al 0.25 %. La desviación de la uniformidad del espesor del recubrimiento se redujo del 18 % al 3.8 %. Tasa de cumplimiento del espesor del recubrimiento en áreas de cavidad profunda: 100 %.

3. Ánodo de titanio MMO para recubrimiento de cobre
Un fabricante taiwanés de placas de circuito impreso con 12 líneas de producción de galvanoplastia vertical continua VCP (recubrimiento de cobre con relleno ciego de vías mediante sulfato ácido) para placas base de circuito impreso de 20 capas y alta relación de aspecto.
- Solución de recubrimiento: sulfato ácido
- Sulfato de cobre 180-220 g/L
- Ácido sulfúrico 50-70 g/L
- Iones cloruro 50-70 ppm
- pH: <1 (Fuertemente ácido)
- Temperatura: 32-38 ℃
- Densidad de corriente: 2600 A/m²
- Bolas de bronce con fósforo soluble
La disolución de las bolas de bronce fosforoso produce polvo de cobre y lodo anódico, contaminando la solución de recubrimiento y causando defectos como rebabas, picaduras y poros en la capa de recubrimiento de la placa de circuito impreso. Los defectos de cortocircuito y circuito abierto alcanzan el 3.5 %.
Soluciones de Wstitanium
Ánodo de malla de titanio recubierto de platino, malla ultrafina de titanio de 1.5 mm de espesor, tamaño de malla de 2 × 3 mm. Espesor del recubrimiento de platino: 3 μm, carga de recubrimiento: 10 g/m². Vida útil de diseño: 5 años, ideal para las condiciones de alta precisión y alta acidez del recubrimiento de cobre para PCB. Espacio entre electrodos optimizado a 40 mm.
Resultados tras la actualización
Las tasas de fallos por cortocircuito y circuito abierto en las placas de circuito impreso se redujeron del 3.5 % al 0.18 %. La tasa de desperdicio de producto se redujo en un 95 %. El valor TP de las vías ciegas de alta relación de aspecto 20:1 aumentó del 55 % al 95 %, solucionando por completo los problemas de huecos y falta de cobre en las vías. Los costes de consumibles se redujeron en un 90 %. El consumo de aditivos se redujo en un 45 %.

4. Ánodos de titanio MMO para cromado duro
Seis líneas de producción de cromado duro tipo pórtico a gran escala en Malasia. La tecnología principal es el cromado duro con anhídrido crómico, que ofrece servicios de cromado duro para cilindros hidráulicos y vástagos de pistón en maquinaria de ingeniería. La longitud máxima de la pieza es de 6 metros, con un espesor de recubrimiento requerido de 30 a 100 μm.
- Anhídrido crómico - Ácido sulfúrico
- Anhídrido crómico 240-260 g/L
- Ácido sulfúrico 2.4-2.6 g/L
- Cromo trivalente 2-5 g/L
- pH: <1
- Temperatura: 55-65 ℃
- Densidad de corriente: 6000 A/m²
- Ánodo de aleación de plomo-antimonio (Pb-Sb7%)
Los ánodos de aleación de plomo-antimonio forman fácilmente una película de pasivación de sulfato de plomo en soluciones de galvanoplastia con ácido crómico, lo que provoca que el voltaje del tanque aumente continuamente desde los 6 V iniciales hasta más de 10 V. Los costos de electricidad siguen aumentando. La lixiviación severa del plomo del ánodo contamina la solución de galvanoplastia. La tasa de conformidad del producto es de tan solo el 81 %.
Soluciones de Wstitanium
Ánodo de titanio con recubrimiento de gradiente de iridio-tantalio. Sustrato de placa de titanio de alta pureza Gr1, 5 mm de espesor, carga de recubrimiento de metal precioso de 25 g/m². Vida útil de diseño de 3 años, ideal para las condiciones de alta acidez, fuerte oxidación y alta evolución de oxígeno del cromado duro.
Resultados tras la actualización
Se redujeron en un 99 % los poros y defectos de corrosión en el cromado, la dureza del recubrimiento se estabilizó por encima de HV1000 y la adhesión mejoró en un 30 %. El rendimiento del producto aumentó del 81 % al 98.8 %. El voltaje del tanque se estabilizó en torno a 5.2 V, una disminución de 3.5 V en comparación con antes de la actualización.

5. Ánodo de titanio MMO para chapado en oro sin cianuro.
Fabricante suizo de joyería que ofrece servicios de chapado en oro de alta gama para las principales marcas de lujo internacionales. Cuenta con cuatro líneas de producción de chapado de precisión. La tecnología de chapado empleada es el chapado en sulfito sin cianuro.
- A base de sulfitos, sin cianuro, alcalino
- Sulfito de oro sódico 8-12 g/L
- Sulfito de sodio 60-80 g/L
- Citrato de sodio 10-15 g/L
- pH: 6.5-7.5
- Aclarante 1-2 ml/L
- Temperatura: 45-55 ℃
- Densidad de corriente: 300 A/m²
La eficiencia actual es de tan solo el 82%. Las joyas de formas irregulares y diseños complejos son propensas a presentar un grosor de chapado desigual, un color inconsistente y un chapado incompleto. La tasa de desperdicio del producto alcanza el 4.5%, lo que resulta en una pérdida significativa de oro.
Soluciones de Wstitanium
Ánodo de malla de titanio recubierto de platino. Sustrato de titanio de alta pureza Gr1, espesor del recubrimiento de platino de 5 μm. Carga del recubrimiento: 10 g/m², vida útil prevista: 6 años. El recubrimiento se puede reacondicionar y volver a aplicar repetidamente tras un fallo, lo que lo hace ideal para los requisitos de alta pureza y precisión del chapado de oro sin cianuro.
Resultados tras la actualización
El chapado en oro presenta un color uniforme, sin oscurecimiento ni variaciones de color. La desviación en la uniformidad del espesor es ≤3%. Se ha solucionado por completo el problema del chapado incompleto en piezas complejas e irregulares. La tasa de desperdicio del producto se redujo del 4.5% a menos del 0.3%. La eficiencia actual aumentó del 82% al 96.5%. La tasa de recuperación de oro aumentó del 92% al 99.92%.

6. Ánodos de titanio MMO para electropulido de acero inoxidable
Fabricante holandés de dispositivos médicos de renombre, con tres líneas de producción de electropulido totalmente automatizadas. Su tecnología principal se basa en el sistema de ácido fosfórico-ácido sulfúrico para el electropulido de acero inoxidable, utilizado en tornillos ortopédicos, placas e instrumental quirúrgico de acero inoxidable 316L. Requisito de rugosidad superficial: Ra ≤ 0.025 μm.
- Ácido sulfúrico 20-25%
- Ácido fosfórico 65-70%
- Inhibidor de corrosión, abrillantador 3-5%
- Sistema mixto de ácido fosfórico y ácido sulfúrico
- pH: <1
- Temperatura: 50-60 ℃
- Densidad de corriente: 3000 A/m²
La rugosidad superficial no cumple de forma consistente con el requisito Ra≤0.025 μm. La tasa de conformidad del producto es de tan solo el 88 %. El ánodo de plomo tiene una vida útil de solo 2 meses y el electrolito está contaminado con impurezas de plomo. Los costos de adquisición del electrolito y eliminación de residuos peligrosos son extremadamente altos. El voltaje de la celda fluctúa considerablemente, pasando de un valor inicial de 8 V a más de 15 V, lo que resulta en un consumo de energía persistentemente elevado.
Soluciones de Wstitanium
Ánodo de iridio-tantalio-titanio. Sustrato de placa de titanio de alta pureza Gr1, 3 mm de espesor, carga de recubrimiento 20 g/m². Vida útil de diseño 3 años, ideal para las condiciones de alta acidez, fuerte oxidación y alta evolución de oxígeno del electropulido.
Resultados tras la actualización
La temperatura de operación se redujo de 60 °C a 40 °C. La rugosidad superficial de la pieza se mantuvo estable en Ra ≤ 0.02 μm. Problemas como marcas de flujo, picaduras y corrosión excesiva se resolvieron por completo, lo que aumentó la tasa de conformidad del producto del 88 % al 99.2 %.

7. Ánodos de titanio para el tratamiento de aguas residuales de galvanoplastia.
Un parque industrial de galvanoplastia en la República Checa alberga 12 empresas dedicadas al recubrimiento de zinc, níquel, cobre, cromo y metales preciosos. El caudal de aguas residuales es de 3000 m³/día y contiene metales pesados como cianuro, cromo hexavalente, níquel, cobre y zinc, además de altas concentraciones de DQO y nitrógeno amoniacal.
- Cianuro total: 15-30 mg/L
- DQO de entrada: 600-800 mg/L
- Cromo total: 30-50 mg/L
- Nitrógeno amoniacal en el afluente: 80-120 mg/L
- Iones de níquel: 20-40 mg/L
- Iones de cobre: 15-30 mg/L
- Iones de zinc: 10-20 mg/L
- pH: 2-12 (Muy fluctuante)
La tecnología de oxidación Fenton presenta una eficiencia de eliminación inestable para la DQO y el cianuro. La DQO y el cianuro total en el efluente frecuentemente superan los límites permitidos. La tasa de reutilización de aguas residuales es de tan solo el 20 %.
Soluciones de Wstitanium
Sistema primario de cianólisis para la eliminación de cianuro y cromo: grupo de ánodos de malla de rutenio-iridio-titanio. Superficie efectiva por grupo de ánodos: 120 m². Carga de recubrimiento: 15 g/m². Vida útil prevista: 3 años. Responsable principal de la ruptura de complejos de cianuro, la reducción de cromo hexavalente y la eliminación de metales pesados.
Sistema de electrólisis de degradación profunda de DQO secundaria: grupo de ánodos de malla de iridio-tantalio-titanio. Área efectiva por grupo de ánodos: 180 m². Carga de recubrimiento: 20 g/m². Vida útil prevista: 3 años. Responsable principal de la eliminación profunda de DQO recalcitrante y nitrógeno amoniacal.
Resultados tras la actualización
La DQO del efluente es consistentemente inferior a 30 mg/L, con una tasa de eliminación ≥95%. El cianuro total del efluente es <0.1 mg/L, con una tasa de eliminación ≥99.8%. El cromo hexavalente del efluente es <0.02 mg/L. El cromo total del efluente es <0.5 mg/L, con una tasa de eliminación ≥99.9%. Los metales pesados como níquel, cobre y zinc del efluente son todos inferiores a 0.1 mg/L, con una tasa de eliminación ≥99.9%. La tasa de reutilización de aguas residuales ha aumentado del 20% al 65%. El consumo de reactivos se reduce en un 85% en comparación con la tecnología Fenton. La generación de residuos peligrosos se reduce en un 90%. El consumo de energía por tonelada de agua para el sistema electroquímico es de solo 6.8 kWh.
Comparación exhaustiva de todos los ánodos para galvanoplastia
Para ayudar a los clientes de galvanoplastia de todo el mundo a seleccionar el ánodo adecuado, Wstitanium ha realizado una comparación exhaustiva de ánodos de titanio MMO con diferentes sistemas de recubrimiento, basándose en pruebas según la norma internacional ASTM y combinándolas con datos de medición reales de la industria de la galvanoplastia. Todos los datos provienen de instituciones de ensayo independientes y de la opinión de clientes internacionales, lo que garantiza su autenticidad, precisión y trazabilidad.
| Comparación | Ru-Ir | ir-ta | Pt | Ru-Ir-Sn |
|---|---|---|---|---|
| Composición del recubrimiento del núcleo | 60%RuO2-20%IrO2-20%TiO2 | 70%IrO2-30%Ta2O5 | Pt/PtO puro2 | 50%RuO2-20%IrO2-20%SnO2-10%TiO2 |
| Sobrepotencial de evolución de cloro (frente a SHE, 200 A/m²) |
≤1.12V | ≤1.28V | ≤1.20V | ≤1.10V |
| Sobrepotencial de evolución de oxígeno (frente a SHE, 200 A/m²) |
≤1.48V | ≤1.35V | ≤1.40V | ≤1.45V |
| Eficiencia actual | ≥ 92% | ≥ 88% | ≥ 95% | ≥ 93% |
| pH | 1-12 | 0-12 | 0-14 | 1-12 |
| Fuerte resistencia a los ácidos | Bueno | Excelente | Excelente | Bueno |
| Resistencia a los iones de cloruro | Excelente | Bueno | Excelente | Excelente |
| Resistencia a alta corriente | Bueno | Bueno | Excelente | Excelente |
| Vida útil del servicio de diseño | 3 5-Años | 3 6-Años | 5 8-Años | 4 6-Años |
| Vida de diseño (Fuerte corrosión) |
1 2-Años | 1 3-Años | 3 5-Años | 2 4-Años |
| Aplicaciones recomendadas | Galvanizado convencional, cobreado, niquelado, desengrasado electrolítico, galvanoplastia en tambor. | Cromado duro, electropulido, galvanoplastia con ácido fuerte, recuperación de metales preciosos. | Galvanoplastia de metales preciosos (oro, plata, etc.), galvanoplastia de alta precisión para placas de circuito impreso, galvanoplastia para la industria aeroespacial. | Recubrimiento continuo de zinc/estaño, galvanoplastia de alta velocidad, galvanoplastia de alta densidad de corriente, galvanoplastia en baño de alta concentración de sales. |
| Costo de operación | Extremadamente alto | Media | Relativamente bajo | Extremadamente alto |
Guía de selección de ánodos de titanio MMO para galvanoplastia
Con más de 12 años de experiencia en la fabricación de ánodos para galvanoplastia y datos de más de 1000 clientes de galvanoplastia en todo el mundo, Wstitanium ha desarrollado esta guía de selección. Incluso sin experiencia previa con ánodos MMO, esta guía le ayudará a realizar la selección inicial. Antes de seleccionar un ánodo de titanio MMO, es fundamental comprender las siguientes condiciones operativas clave. Estos parámetros determinarán el sistema de recubrimiento, la forma del producto y las especificaciones de tamaño. Esta información es la base para ofrecerle soluciones de selección precisas.
1. Sistema de recubrimiento óptimo
Elegir el sistema de recubrimiento incorrecto puede provocar una vida útil corta del ánodo, un rendimiento deficiente e incluso fallos rápidos. Wstitanium ha recopilado una lista de sistemas de recubrimiento óptimos para todo tipo de tecnologías de galvanoplastia:
| Tecnología de galvanoplastia | Solución de recubrimiento | Recubrimiento recomendado | Recubrimiento alternativo |
|---|---|---|---|
| Recubrimiento de zinc ácido, recubrimiento de zinc alcalino | Ácido débil / alcalino débil, que contiene iones cloruro. | Ru-Ir | Ru-Ir-Sn |
| Galvanoplastia de zinc-níquel | Alcalino débil | Pt | Ru-Ir |
| Recubrimiento de cobre ácido/alcalino | Ácido débil / alcalino débil, altos requisitos de pureza de la solución de galvanoplastia. | Ru-Ir | Pt |
| Recubrimiento de cobre para placas de circuito impreso con orificios pasantes o ciegos | Requisitos de acidez débil y alta precisión | Pt | Ru-Ir |
| Niquelado, Niquelado químico | Ácido débil / alcalino débil, fácil de producir lodo anódico | Ru-Ir | Ru-Ir-Sn |
| Revestimiento de cromo duro | Ácido crómico fuertemente ácido y de alta concentración, fuertemente oxidante. | ir-ta | Pt |
| Recubrimiento de cromo trivalente | Ácido débil, altos requerimientos para la supresión de cromo hexavalente. | Ru-Ir | ir-ta |
| Baño de oro, baño de plata | Ácido débil/neutro, requisitos extremadamente altos para la pureza del recubrimiento. | Pt | Ninguna |
| Electropulido de acero inoxidable/aluminio | Ácido fuerte, ácido mixto de alta concentración, fuertemente oxidante. | ir-ta | Pt |
| Tratamiento de desengrase electrolítico / pre-galvanoplastia | Fuertemente alcalino, requiere alta eficiencia de desengrase. | Ru-Ir | Ru-Ir-Sn |
| Recubrimiento continuo de zinc/estaño para flejes de acero | Alta concentración de sal, alta densidad de corriente, producción continua de alta velocidad. | Ru-Ir-Sn | Ru-Ir |
| Anodizado de aluminio | Fuertemente ácido, alto voltaje, alta evolución de oxígeno | ir-ta | Ru-Ir |
| Recuperación de metales a partir de residuos líquidos de galvanoplastia | Fuertemente ácido, de composición compleja y altamente corrosivo. | Ir-Ta / Ru-Ir-Sn | Pt |
| Tratamiento de aguas residuales de galvanoplastia | Composición compleja, gran fluctuación de pH, fuerte corrosividad | Ru-Ir / Ir-Ta | Ru-Ir-Sn |
2. Determinación de la forma del ánodo
La forma del ánodo determina la uniformidad de la distribución de corriente, la facilidad de instalación y mantenimiento, y la compatibilidad con las líneas de producción existentes. Wstitanium ha recopilado la forma de producto óptima para diferentes escenarios.
Para el galvanizado estándar en bastidor, los pequeños tanques de galvanizado y el galvanizado decorativo: los ánodos de malla de titanio MMO son la opción preferida debido a su ligereza, la distribución uniforme de la corriente, la facilidad de instalación y su alta rentabilidad.
Para el cromado duro, el recubrimiento de grandes láminas metálicas y los tanques de recubrimiento de alta potencia, los ánodos de placa/lámina de titanio MMO son la opción preferida. Ofrecen una alta resistencia mecánica, soportan altas densidades de corriente y presentan una gran estabilidad dimensional.
Para el recubrimiento de agujeros profundos, paredes internas y piezas tubulares: los ánodos de varilla/tubo de titanio MMO son la opción preferida, ya que penetran profundamente en la cavidad de la pieza y proporcionan una distribución uniforme de la corriente de 360°, resolviendo perfectamente los desafíos del recubrimiento de agujeros profundos.
Para el recubrimiento en bastidor, en tambor y por lotes de piezas pequeñas: las cestas/estructuras de ánodo de titanio específicas son la opción preferida, ya que reemplazan directamente las cestas de ánodo de plomo existentes. Se utilizan con bolsas de ánodo para facilitar el mantenimiento.
Para líneas de producción de recubrimiento continuo de flejes de acero, bobinas y alambres: los ánodos de titanio MMO de fleje/fleje son la opción preferida, ya que permiten dimensiones ultralargas sin fisuras. Proporcionan una distribución uniforme de la corriente en toda la línea y son adecuados para la producción continua de alta velocidad.
Para tanques de forma irregular, piezas especiales y equipos de galvanoplastia no estándar: se recomiendan ánodos MMO totalmente personalizados. Ánodos de titanio. Wstitanium puede personalizar ánodos de cualquier forma y tamaño según sus planos y condiciones de trabajo.
3. Cálculo del área efectiva del ánodo
El área efectiva del ánodo determina la densidad de corriente de trabajo del mismo. Es fundamental para garantizar un funcionamiento estable a largo plazo y alcanzar la vida útil prevista del ánodo. Wstitanium proporciona una fórmula de cálculo sencilla y precisa.
Área total efectiva del ánodo (m²) = Corriente total de funcionamiento de la línea de producción (A) ÷ Densidad de corriente de funcionamiento recomendada (A/m²)
Hemos recopilado rangos recomendados de densidad de corriente de operación para diferentes tecnologías de galvanoplastia. El estricto cumplimiento de estos rangos durante el diseño garantizará que el ánodo alcance su vida útil prevista y evitará fallas prematuras del ánodo debido a una densidad de corriente excesiva.
| Tecnología de galvanoplastia | Densidad de corriente de trabajo recomendada | Densidad de corriente máxima soportada |
|---|---|---|
| Recubrimiento de zinc convencional, recubrimiento de cobre, recubrimiento de níquel | 100-500 A/m² | 2000 A/m² |
| Cromado duro, electropulido | 200-800 A/m² | 3000 A/m² |
| Galvanoplastia de metales preciosos (chapado en oro, chapado en plata, etc.) | 50-300 A/m² | 1500 A/m² |
| Galvanoplastia de PCB de alta precisión | 100-600 A/m² | 2500 A/m² |
| Galvanoplastia de fleje continuo de acero, galvanoplastia de alta velocidad | 500-2000 A/m² | 5000 A/m² |
| Desengrase electrolítico, pretratamiento | 100-800 A/m² | 3000 A/m² |
| Recuperación de metales por electroobtención, tratamiento de aguas residuales | 200-1000 A/m² | 3000 A/m² |
Ejemplo: Una línea de producción de cromado duro tiene una corriente de operación total de 1000 A. La densidad de corriente recomendada es de 500 A/m². Por lo tanto, el área efectiva total del ánodo es de 1000 A ÷ 500 A/m² = 2 m². Debe seleccionar un ánodo de placa de titanio recubierto de iridio-tantalio con un área efectiva total no menor a 2 m².
4. Carga de metales preciosos
La carga de recubrimiento (es decir, el contenido de metal precioso por unidad de área, unidad: g/m²) determina la vida útil del ánodo. Una mayor carga de recubrimiento resulta en una vida útil más prolongada. Wstitanium ha recopilado cargas de recubrimiento recomendadas para diferentes sistemas de recubrimiento y vidas útiles.
| Recubrimiento Gray Diamond Seal® | Vida útil del diseño: 1-2 años | Vida útil del diseño: 3-5 años | Vida útil del diseño: 5-8 años |
|---|---|---|---|
| Ru-Ir | ≥5 g/m² | ≥10 g/m² | ≥20 g/m² |
| ir-ta | ≥10 g/m² | ≥20 g/m² | ≥30 g/m² |
| Pt | ≥2 g/m² (Espesor ≥1 μm) | ≥5 g/m² (Espesor ≥2.5 μm) | ≥10 g/m² (Espesor ≥5 μm) |
| Ru-Ir-Sn | ≥8 g/m² | ≥15 g/m² | ≥25 g/m² |
5. Espacio entre electrodos
La distancia entre electrodos (la distancia entre el ánodo y el cátodo) afecta la tensión del tanque, el consumo de energía y la uniformidad de la distribución de corriente. Wstitanium proporciona valores recomendados de distancia entre electrodos comúnmente utilizados en la industria de la galvanoplastia.
Galvanoplastia convencional en bastidor, pequeñas cubas de galvanoplastia: Se recomienda una separación entre electrodos de 50 a 100 mm.
Cromado duro, galvanoplastia de piezas grandes: Se recomienda una separación entre electrodos de 80 a 150 mm.
Galvanoplastia de PCB, galvanoplastia de alta precisión: Espaciado de electrodos recomendado: 30-80 mm.
Galvanoplastia continua de flejes de acero, galvanoplastia de alta velocidad: Se recomienda una separación entre electrodos de 10 a 30 mm.
Siga los principios:
Los ánodos deben distribuirse uniformemente a ambos lados de la pieza de trabajo del cátodo para garantizar una distancia constante entre todas las superficies de la pieza de trabajo y el ánodo, evitando problemas como una corriente local excesiva y capas de recubrimiento excesivamente gruesas.
La longitud efectiva del ánodo debe extenderse más allá de los extremos superior e inferior de la pieza de trabajo para evitar capas de recubrimiento excesivamente delgadas en los bordes superior e inferior.
La conexión conductora del ánodo debe utilizar una varilla/base conductora de titanio para evitar la corrosión galvánica causada por el contacto de metales diferentes, lo que conlleva un aumento de la resistencia de contacto y un aumento del voltaje del tanque.
Para agujeros profundos y piezas de trabajo de forma irregular, se debe utilizar un ánodo auxiliar especial para garantizar la uniformidad del recubrimiento en la cavidad interior y en los rincones muertos de la pieza de trabajo.
Conceptos erróneos comunes sobre la selección de personal
Idea errónea 1: Todas las tecnologías de galvanoplastia pueden utilizar el mismo recubrimiento de ánodo MMO.
Precaución: Las distintas tecnologías de galvanoplastia presentan sistemas de baño, proporciones de reacción oxígeno/cloro y corrosividad muy diferentes. Es fundamental seleccionar un sistema de recubrimiento adecuado. Por ejemplo, el cromado duro requiere un recubrimiento de iridio-tantalio; el uso de un recubrimiento común de rutenio-iridio provocará una rápida falla del ánodo en un plazo de 1 a 3 meses.
Idea errónea 2: Una mayor densidad de corriente implica una mayor velocidad de recubrimiento, independientemente del rango de tolerancia del ánodo.
Precaución: Cada ánodo de recubrimiento tiene una densidad de corriente máxima que puede soportar. Si se opera por encima de la densidad de corriente recomendada durante períodos prolongados, se producirá un rápido desprendimiento del recubrimiento, la pasivación del sustrato de titanio y una reducción significativa de la vida útil del ánodo.
Idea errónea 3: Centrarse únicamente en el precio de compra inicial e ignorar el coste total a lo largo de su vida útil.
Ventajas: El valor fundamental de los ánodos de titanio MMO reside en su larga vida útil, bajo consumo energético y bajos costes de mantenimiento. Los ánodos de bajo precio y calidad inferior suelen utilizar sustratos y recubrimientos de baja pureza con bajo contenido de metales preciosos, lo que reduce su vida útil a tan solo 3-6 meses y, en consecuencia, aumenta los costes totales. Wstitanium se compromete con la alta calidad, ofreciendo a sus clientes soluciones óptimas para todo el ciclo de vida.
Idea errónea 4: El cálculo del área del ánodo solo considera el área proyectada, ignorando el área de reacción efectiva.
Advertencia: El área de reacción efectiva de un ánodo de malla de titanio es de 2 a 3 veces mayor que el área proyectada. Calcular únicamente en función del área proyectada resultará en un área de ánodo insuficiente. La densidad de corriente real superará con creces el valor de diseño, lo que provocará una falla rápida del ánodo. Calcularemos con precisión el área de reacción efectiva para usted, garantizando así un funcionamiento estable del ánodo a largo plazo.
Si no está seguro de cómo seleccionar un modelo o tiene requisitos operativos especiales, envíe sus parámetros y necesidades operativas en la página "Solicitar presupuesto". Nuestros ingenieros especializados en aplicaciones de galvanoplastia le brindarán asesoramiento personalizado y gratuito para la selección, el diseño de planos y el cálculo de costos en un plazo de 24 horas. Además, Wstitanium le ofrece estudios de caso de clientes líderes en la industria como referencia.
Preguntas Frecuentes
A: Un ánodo de titanio MMO (ánodo de titanio de óxido metálico mixto), también llamado ánodo dimensionalmente estable (DSA), es un ánodo insoluble con un sustrato de titanio de alta pureza estándar ASTM Gr1/Gr2, recubierto con una capa activa de óxidos de metales preciosos como rutenio, iridio, platino y tantalio.
Diferencias entre los ánodos de titanio MMO para galvanoplastia y los ánodos MMO para tratamiento de agua:
Las formulaciones de recubrimiento difieren: los ánodos de galvanoplastia cuentan con formulaciones optimizadas para distintos sistemas de soluciones de galvanoplastia y proporciones de reacción oxígeno/cloro, más adecuadas para los requisitos de control preciso de corriente de la tecnología de galvanoplastia. Los ánodos para tratamiento de agua están diseñados principalmente para las necesidades de oxidación intensa del tratamiento de aguas residuales, con una formulación más general que no cumple con los estrictos requisitos de la tecnología de galvanoplastia en cuanto a uniformidad del recubrimiento y pureza de la solución de galvanoplastia.
La precisión del recubrimiento varía: los ánodos específicos para galvanoplastia presentan una mayor precisión, con una desviación de la carga de recubrimiento en el plano de ≤3 %, lo que garantiza una distribución de corriente extremadamente uniforme. Los ánodos para tratamiento de agua tienen requisitos de precisión de recubrimiento relativamente menores.
Diversos sustratos y formas: Los ánodos de galvanoplastia se pueden personalizar en una amplia gama de formas, incluyendo malla, placa, varilla, tubo, cesta y formas irregulares. Los ánodos para el tratamiento de agua son principalmente de tipo placa, malla y tubo.
A: En la mayoría de los casos, los ánodos de titanio MMO específicos para galvanoplastia de Wstitanium pueden reemplazar directamente sus ánodos tradicionales existentes en su línea de galvanoplastia en una proporción 1:1, sin necesidad de modificar el tanque de galvanoplastia, la fuente de alimentación del rectificador ni la estructura de la línea de producción. Los personalizaremos en una proporción 1:1 según el tamaño, la posición de los orificios de montaje y el método de conductividad de sus ánodos existentes, lo que permite su instalación y uso directos.
A: La vida útil de diseño de los ánodos de titanio MMO para galvanoplastia está estrechamente relacionada con el sistema de recubrimiento y los parámetros de funcionamiento. En condiciones normales de funcionamiento:
Rutenio-iridio/Rutenio-iridio-estaño: 3-5 años;
Iridio-tantalio (cromado duro/galvanizado): 1-3 años;
Platino: 5-8 años, hasta 10 años o más en condiciones de funcionamiento estables.
Los factores clave que afectan la vida útil del ánodo incluyen:
Densidad de corriente de funcionamiento: El funcionamiento prolongado que supere la densidad de corriente recomendada provocará un rápido desprendimiento del recubrimiento, la pasivación del sustrato de titanio y una reducción significativa de la vida útil.
Entorno del baño de galvanoplastia: Un ambiente fuertemente ácido, altamente oxidante y con altas concentraciones de iones cloruro acelerará el desgaste del recubrimiento y acortará relativamente su vida útil.
Temperatura de funcionamiento: El funcionamiento prolongado a temperaturas superiores a 60 ℃ acelerará el envejecimiento del recubrimiento y reducirá su vida útil.
Carga del recubrimiento: Cuanto mayor sea la carga del recubrimiento de metal precioso, mayor será su vida útil.
Mantenimiento rutinario: La limpieza regular, evitar la corriente inversa y evitar el funcionamiento sin carga pueden prolongar eficazmente la vida útil del ánodo.
R: Absolutamente no. Los ánodos de titanio MMO de Wstitanium, específicos para galvanoplastia, utilizan un recubrimiento de óxido de metal noble altamente estable. Durante la galvanoplastia, solo actúa como electrocatalizador. El recubrimiento en sí no se disuelve ni lixivia, y no libera iones de metales pesados en la solución de galvanoplastia.
A: El cromado duro debe utilizar ánodos de titanio MMO de iridio-tantalio (IrO₂-Ta₂O₅). Esta es la opción óptima reconocida a nivel mundial en la industria del cromado duro, por las siguientes razones:
El cromado duro utiliza una solución de ácido crómico de alta concentración, que constituye un entorno altamente ácido, oxidante y que genera oxígeno. Los recubrimientos de rutenio-iridio se disuelven y se deterioran rápidamente en estas condiciones, con una vida útil de tan solo 1 a 3 meses.
Los recubrimientos de iridio-tantalio presentan una resistencia excepcional a los ácidos fuertes y a la corrosión oxidante. Permanecen estables en soluciones de recubrimiento con ácido crómico de alta concentración, sin pasivación ni disolución, con un sobrepotencial de desprendimiento de oxígeno extremadamente bajo y una tensión de tanque estable a largo plazo. Su vida útil es más de 10 veces superior a la de los recubrimientos de rutenio-iridio.
Los recubrimientos de iridio-tantalio de Wstitanium utilizan tecnología de recubrimiento por gradiente, lo que mejora aún más la adherencia y la resistencia a la corrosión. Su vida útil prevista es de 3 a 5 años en condiciones de cromado duro.
A: Los ánodos de titanio recubiertos de platino son los preferidos para el recubrimiento electrolítico de metales preciosos como el oro y la plata por las siguientes tres razones clave:
**Excepcional estabilidad electroquímica:** El recubrimiento de platino no se disuelve ni se desprende en ninguna solución de chapado de oro o plata, evitando así la contaminación. Garantiza a la perfección la pureza y el color del chapado de oro y plata.
**Eficiencia de corriente extremadamente alta:** El recubrimiento de platino tiene sobrepotenciales moderados de evolución de hidrógeno y oxígeno, con una eficiencia de corriente ≥95%, lo que mejora significativamente la eficiencia de deposición de oro y plata y reduce en gran medida los costos de producción.
**Larga vida útil:** Los ánodos de titanio recubiertos de platino están diseñados para una vida útil de 5 a 8 años. El recubrimiento se puede reacondicionar y volver a aplicar repetidamente tras una falla. El costo total del ciclo de vida es relativamente bajo. Es el producto estándar en la industria global de galvanoplastia de metales preciosos de alta gama.
A: Para el recubrimiento ácido de níquel y cobre, los ánodos de titanio MMO recubiertos de rutenio-iridio son la opción preferida, con las siguientes ventajas clave:
Compatibles con soluciones de recubrimiento ácidas: Los recubrimientos de rutenio-iridio presentan una excelente resistencia a la corrosión y estabilidad electroquímica en soluciones de recubrimiento ácidas, sin pasivación, disolución ni contaminación de la solución de recubrimiento.
Alta eficiencia de corriente: Los recubrimientos de rutenio-iridio tienen un sobrepotencial de evolución de oxígeno moderado, una eficiencia de corriente ≥92 % y un voltaje de tanque estable a largo plazo, lo que reduce el consumo de energía en más del 20 % en comparación con los ánodos solubles tradicionales.
Excelente relación costo-beneficio: El costo inicial de adquisición de los recubrimientos de rutenio-iridio es significativamente menor que el de los recubrimientos a base de platino. Su vida útil puede alcanzar de 3 a 5 años. Es el producto de ánodo más utilizado a nivel mundial para el recubrimiento ácido de níquel y cobre.
Si su tecnología de recubrimiento de cobre implica un recubrimiento de cobre de alta precisión para orificios pasantes o ciegos en placas de circuito impreso, que requiere una precisión de recubrimiento extremadamente alta, le recomendamos elegir ánodos de titanio recubiertos de platino. Estos ánodos ofrecen una uniformidad de distribución de corriente superior y un control preciso del recubrimiento.
A: Para sistemas de recubrimiento de zinc alcalino, se prefieren los ánodos de titanio MMO de rutenio-iridio o rutenio-iridio-estaño. La compatibilidad principal y los requisitos especiales son los siguientes:
Resistencia a la corrosión alcalina: El valor de pH de los sistemas de recubrimiento de zinc alcalino suele estar entre 12 y 14. Los recubrimientos de rutenio-iridio y rutenio-iridio-estaño presentan una excelente resistencia a la corrosión en condiciones fuertemente alcalinas, permaneciendo sin pasivarse ni disolverse durante un funcionamiento prolongado, lo que los hace perfectamente adecuados para sistemas de recubrimiento de zinc alcalino.
Actividad catalítica de evolución de cloro: Los sistemas de recubrimiento de zinc alcalino suelen contener una alta concentración de iones cloruro. Los recubrimientos de rutenio-iridio y rutenio-iridio-estaño presentan sobrepotenciales de evolución de cloruro extremadamente bajos y eficiencias de corriente ≥93%, lo que mejora eficazmente la finura y uniformidad de la capa de recubrimiento de zinc.
Requisitos especiales: Se recomienda el uso de ánodos de malla de titanio en sistemas de galvanoplastia alcalina para garantizar una circulación uniforme del electrolito.
A: La temperatura de funcionamiento recomendada para los ánodos de titanio MMO de Wstitanium diseñados específicamente para galvanoplastia es ≤65℃. El rendimiento electroquímico y la vida útil del ánodo cumplen plenamente con los requisitos de diseño.
Recubrimientos de rutenio-iridio/rutenio-iridio-estaño: temperatura máxima a corto plazo de 120 ℃.
Recubrimientos de iridio-tantalio: temperatura máxima a corto plazo de 150 ℃.
Recubrimientos de platino: Máximo a corto plazo de 180 ℃.
Las altas temperaturas afectan significativamente la vida útil de los ánodos. Cuando la temperatura de operación supera constantemente los 65 °C, el desgaste del recubrimiento se duplica por cada 10 °C de aumento de temperatura. Al mismo tiempo, las altas temperaturas aceleran la oxidación del sustrato de titanio, lo que provoca su pasivación. Si su tecnología de galvanoplastia opera a temperaturas superiores a 65 °C de forma constante, le rogamos que nos lo comunique con antelación. Wstitanium diseñará una fórmula de recubrimiento resistente a altas temperaturas específicamente para usted.
El dolor de ipsum de Lorem se sienta amet, consectetur adipiscing elit. Ut elit tellus, luctus null ullamcorper mattis, pulvinar dapibus leo.
Los ánodos de titanio MMO de Wstitanium, específicos para galvanoplastia, cumplen plenamente con las normativas REACH y RoHS de la UE, así como con las normativas medioambientales internacionales, como la EPA de EE. UU. y la Proposición 65 de California. Estos productos no contienen metales pesados restringidos como plomo, cadmio, mercurio ni cromo hexavalente. Además, no contienen sustancias tóxicas ni nocivas, lo que elimina por completo los riesgos de incumplimiento medioambiental asociados a los ánodos de plomo tradicionales.
Podemos proporcionar informes de pruebas RoHS y REACH emitidos por instituciones de pruebas externas reconocidas a nivel mundial, así como un conjunto completo de documentos de certificación que incluyen la certificación del sistema de gestión de calidad ISO9001, informes de pruebas de rendimiento del producto e informes de pruebas de vida acelerada.