
Fabricante y proveedor de ánodos de titanio, rutenio e iridio
Wstitanium ha logrado avances notables en el campo de los ánodos de titanio de rutenio-iridio. Estos ánodos presentan un bajo sobrepotencial, alta actividad catalítica y buena conductividad, y se utilizan ampliamente en la industria cloroalcalina, el tratamiento de aguas residuales, la hidrometalurgia y otros sectores.
- ISO9001
- Directo de fábrica
- Cotización competitiva
- Placa, malla, tubo, personalizado
- Para galvanoplastia
- Para el tratamiento de aguas residuales
- Para la electrólisis del agua
- Para la industria cloroalcalina

Fábrica de ánodos de titanio, rutenio e iridio para MMO - Wstitanium
Los ánodos de rutenio-iridio-titanio son los sistemas de ánodos de óxidos metálicos mixtos (MMO) más utilizados y de mayor rendimiento . Utilizan titanio puro (Gr1/Gr2) como sustrato, recubierto con una película de óxido metálico mixto que contiene dióxido de rutenio (RuO₂) y dióxido de iridio (IrO₂) como componentes activos principales. Poseen una actividad electrocatalítica extremadamente alta, una excelente resistencia a la corrosión y una larga vida útil. Los ánodos de rutenio-iridio-titanio han ampliado su aplicación inicial en la industria cloroalcalina a numerosos campos, como el tratamiento de aguas residuales, la galvanoplastia, la hidrometalurgia, la protección catódica, la producción de hidrógeno para energías renovables y la fabricación de componentes electrónicos de alta gama.
Sistema de recubrimiento de ánodo de rutenio-iridio
La proporción elemental del recubrimiento determina directamente la actividad electrocatalítica, la resistencia a la corrosión, las condiciones de operación aplicables y la vida útil del ánodo. Wstitanium cumple estrictamente con la norma GB/T 38955-2020 «Requisitos técnicos para recubrimientos de electrodos de óxido a base de titanio», ofreciendo una gama completa de recubrimientos de sistema rutenio-iridio. Con más de 10 años de experiencia en I+D y aplicaciones, Wstitanium ha desarrollado internamente seis sistemas de recubrimiento de ánodo de rutenio-iridio-titanio de eficacia probada.

RuO₂:IrO₂=70:30
Espesor de recubrimiento estándar: 8-12 μm. Presenta la mayor reactividad de desprendimiento de cloro y el menor sobrepotencial, además de una buena resistencia a la corrosión y estabilidad. Potencial de desprendimiento de cloro ≤ 1.12 V (vs SCE) a una densidad de corriente de 1000 A/m².
- pH: 1-12
- Vida útil: 3-5 años
- Densidad de corriente ≤3000A/m²
- Temperatura de funcionamiento ≤80℃

RuO₂:IrO₂=50:50
Espesor del recubrimiento: 10-15 μm. Vida útil acelerada ≥2000 minutos en medio de H₂SO₄ 1 mol/L a una densidad de corriente de 20000 A/m². Potencial de desprendimiento de cloro ≤1.15 V (vs SCE) a una densidad de corriente de 1000 A/m². Adecuado para aplicaciones ácidas y de alta temperatura más exigentes.
- pH: 1-12
- Vida útil: 5-8 años
- Densidad de corriente ≤5000A/m²
- Temperatura de funcionamiento ≤85℃

RuO₂:IrO₂=80:20
Una pequeña cantidad de SnO₂ mejora la conductividad; el espesor del recubrimiento es de 8 a 15 μm. La actividad de la reacción de evolución de cloro alcanza su máximo, con una eficiencia de corriente ≥94%. El potencial de evolución de cloro a una densidad de corriente de 1000 A/m² es ≤1.10 V (frente a SCE).
- pH: 1-12
- Vida útil: 4-6 años
- Densidad de corriente ≤3000A/m²
- Temperatura de funcionamiento ≤60℃

Modificación de tierras raras
CeO₂, La₂O₃ y otros óxidos de tierras raras se utilizan como cocatalizadores. Relación molar La/(Ru+La) 20-30%. En solución de NaCl al 3.5%, a 1000 A/m², 25℃, potencial de evolución de cloro ≤1.05V (vs SCE).
- pH: 1-12
- Vida útil: 5-10 años
- Densidad de corriente ≤3000A/m²
- Temperatura de funcionamiento ≤80℃

Resistente al flúor
El espesor del recubrimiento es de 10 a 15 μm. La proporción de RuO₂:IrO₂:SnO₂:Sb₂O₃ es 25:15:55:5. En una solución de NaCl al 3.5% a 1000 A/m² y 25 ℃, el potencial de evolución del cloro es de 1.08 a 1.15 V (frente a SCE).
- pH: 1-12
- Esperanza de vida: ≥3 años
- Densidad de corriente ≤3000A/m²
- Temperatura de funcionamiento ≤80℃

Para alta densidad de corriente
RuO₂:IrO₂:SnO₂=3:1:6, dopado con 0.5%~1% de RGO-CNTs. Espesor del recubrimiento 15~20μm. Potencial de evolución de cloro ≤1.10V en solución de NaCl al 26.5%, 5000A/m², 85℃ (condiciones industriales de cloro-álcali).
- pH: 1-12
- Esperanza de vida: ≥5 años
- Densidad de corriente ≤10000A/m²
- Temperatura de funcionamiento ≤80℃
Wstitanium cuenta con un equipo de expertos, ingenieros y técnicos en el campo de la electroquímica. Sus miembros poseen amplios conocimientos teóricos y experiencia práctica, y son capaces de explorar e innovar continuamente para desarrollar tecnología más avanzada de ánodos de titanio recubiertos de rutenio-iridio. Tienen la capacidad de proporcionar especificaciones de producto diversificadas según las diferentes necesidades. Ya sea la forma y el tamaño del ánodo, el espesor del recubrimiento, la proporción de la composición, etc., la personalización de los ánodos de titanio recubiertos de rutenio-iridio requiere una consideración integral de múltiples factores, desde las propiedades básicas del material hasta los requisitos específicos del escenario de aplicación y el control del proceso de fabricación.
| Parámetro | Especificacion estandar | Gama personalizable |
|---|---|---|
| Material de sustrato | Titanio puro Gr1/Gr2 (ASTM B265) | Titanio, niobio y tantalio de grado 5 |
| Composición de recubrimiento | RuO₂ + IrO₂ (Proporción estándar 70:30) | RuO₂ + IrO₂ + X, proporción personalizada (30:70, 50:50, etc.) |
| Espesor del recubrimiento | 8-12 μm | 5-20 μm |
| Forma | Malla, placa, lámina, varilla, tubo, alambre, cesta, conjunto | Todas las formas se basan en los dibujos del cliente. |
| Tamaño | 100*100 mm, 200*200 mm, 500*500 mm, etc. | Tamaño máximo de hasta 2000*1000 mm |
| Densidad de corriente operativa | 1000-5000 A/m² | Hasta 10000 A/m² |
| Temperatura de Funcionamiento | <80°C (estándar) | Hasta 90 °C (fórmula especial) |
| rango de pH | 0-12 | 0-14 (fórmula especial) |
| Vida útil estándar | 36-60 meses | Hasta 10 años (según las condiciones de trabajo) |
Ánodos de rutenio-iridio-titanio para MMO - Formas
La forma del ánodo de rutenio-iridio-titanio MMO determina directamente la uniformidad de la distribución de corriente, la compatibilidad de instalación y el área de contacto con el electrolito. Este es el criterio fundamental para su selección. Wstitanium ofrece servicios de personalización completa de la forma.

Ánodo de malla
Placa de titanio Gr1/2 estándar ASTM B265, perforada y estirada mediante CNC para formar mallas de diamante, cuadradas y redondas. Esta es actualmente la forma de ánodo más utilizada.
- Espesor: 0.5-5.0 mm
- Tamaño de malla: 12 mm-1020 mm
- Tamaño máximo: 3000 * 1500 mm

Ánodo de placa
Incluye placas macizas, placas perforadas y placas troqueladas. Alta resistencia estructural, gran capacidad de conducción de corriente y buena uniformidad del recubrimiento.
- Espesor: 0.3-10.0 mm
- Tamaño máximo: 3000 * 1500 mm
- Densidad de corriente máxima: 7500 A/m².

Ánodo de varilla
Presenta una distribución de corriente radial uniforme, una estructura compacta y una fácil instalación. Es adecuado para celdas electrolíticas tubulares, ánodos de pozo profundo, sistemas de protección catódica, etc.
- Diámetro: φ6-φ219 mm
- Longitud máxima: 3000 mm
- Densidad de corriente máxima: 10000 A/m².

Ánodo flexible/de cinta
Altamente flexible, maleable y adaptable a escenarios de instalación complejos. Salida de corriente estable por unidad de longitud, lo que permite una protección uniforme a largas distancias.
- Diámetro del alambre: φ0.5-φ6.0 mm
- Espesor: 0.2-3.0 mm
- Anchura: 5-50mm

Ánodos de tubo
Tubo de titanio sin costura de grado 1/2, conforme a la norma ASTM B338. Conexiones roscadas simples o dobles y bridadas a medida. Recubrimiento de doble cara disponible para las paredes interior y exterior.
- Diámetro de la tubería: φ6mm-φ250mm
- Longitud máxima: 3000 mm
- Espesor: 0.5-3 mm

Ánodo de cesta
Fabricada con malla y placas de titanio soldadas entre sí. Su gran capacidad, amplia superficie específica y fácil instalación la convierten en la opción preferida para el galvanizado y el anodizado.
- Tamaños personalizados disponibles
- Espesor: 1.0-3.5 mm
- Tamaño de la malla: 2×3 mm, 3×5 mm, etc.
Ánodos de rutenio-iridio-titanio MMO - Aplicación
Los ánodos de rutenio-iridio-titanio MMO se utilizan ampliamente en diversos campos de la electroquímica industrial en todo el mundo. Wstitanium ha desarrollado soluciones personalizadas para abordar los principales problemas de diferentes escenarios de aplicación.

Para hipoclorito de sodio
Se utilizan fórmulas de recubrimiento de Ru-Ir personalizadas para salmueras de concentraciones variables (3-30 g/L) para garantizar una eficiencia de corriente de evolución de cloro ≥92%. Adecuado para generadores con una producción máxima efectiva de cloro de 100 kg/h. Su vida útil supera los 3 años.

Para cloro-álcali
Se encuentran disponibles sistemas de recubrimiento cuaternario de Ru-Ir-Sn-Ti personalizados para plantas de cloro-álcali que utilizan métodos de membrana de intercambio iónico y diafragma, adecuados para condiciones de alta temperatura ≤90℃ y condiciones de alta densidad de corriente ≤6000 A/m².

Para aguas residuales industriales
Existen formulaciones de Ru-Ir de alta actividad para aguas residuales con cianuro, de teñido y de alta salinidad. También se ofrecen formulaciones compuestas multicomponentes de Ru-Ir-Sn-Pb para aguas residuales orgánicas con alta DQO. Se dispone de ánodos personalizados de malla, placa y rejilla.

Para la hidrometalurgia
Recubrimiento compuesto multielemento Ru-Ir-Ta personalizado. El voltaje de la celda se reduce entre 0.3 y 0.5 V en comparación con los ánodos de aleación de plomo. El consumo de energía de la electroobtención se reduce entre un 15 y un 25 %. Se elimina la contaminación por iones de plomo, reduciendo el contenido de plomo en un 90 %.

Para galvanoplastia
Ru-Ir estándar para recubrimiento de zinc, cadmio y cobre alcalino, que mejora el sobrepotencial de desprendimiento de hidrógeno. Ru-Ir-Sn para recubrimiento de cromo y cromo duro. Ru-Ir de alta pureza para recubrimiento de oro, plata y platino.

Para el ICCP
Formulación estándar de Ru-Ir, eficiencia de salida de corriente ≥95%. Ru-Ir-Ta altamente resistente a la corrosión para agua de mar y ambientes marinos, con una vida útil de hasta 25 años. Ru-Ir altamente activo, adecuado para entornos de hormigón altamente alcalinos. Disponible en tubos, varillas, tiras, cintas, mallas y componentes de ánodo para pozos profundos.

Para desinfección de piscinas
El ánodo de rutenio-iridio genera continuamente ácido hipocloroso de alta pureza. Su eficacia bactericida es 80 veces superior a la de los agentes tradicionales a base de cloro, eliminando el 99.99 % de bacterias patógenas como E. coli, Staphylococcus aureus y Legionella en tan solo 30 segundos.

Para la desinfección del agua potable
El ánodo de rutenio-iridio-titanio es el componente principal del generador de hipoclorito de sodio. Este ánodo alcanza una eficiencia de corriente superior al 90 % en la producción electrolítica de cloro. El consumo de energía por tonelada de cloro disponible puede ser tan bajo como 3.5 kWh.

Para el tratamiento de aguas residuales
Los ánodos de rutenio-iridio generan una gran cantidad de radicales hidroxilo y cloro activo, que son potentes agentes oxidantes. Estos pueden descomponer las estructuras de anillos aromáticos y los enlaces azo en las aguas residuales. Las tasas de eliminación de DQO pueden alcanzar más del 85 %.

Para la desalinización de agua de mar
Los ánodos de rutenio-iridio-titanio generan ácido hipocloroso in situ, eliminando eficazmente bacterias, algas, microorganismos y residuos de pesticidas en el agua de mar. Su eficacia en la eliminación de sustancias nocivas puede superar el 99.9 %.

Para la desinfección de alimentos
Los ánodos de rutenio-iridio-titanio pueden eliminar por completo patógenos comunes de la industria alimentaria, como E. coli, Staphylococcus aureus, Salmonella y Listeria, en tan solo 30 segundos. La eficiencia de degradación de residuos de plaguicidas supera el 90 %.

Para placas de circuito impreso
Los ánodos de titanio RuO₂-IrO₂ permiten controlar la desviación de uniformidad del recubrimiento de PCB dentro de ±5%. Aumentan la eficiencia de oxidación de los iones de cobre a más del 98%, y la tasa de reciclaje de la solución de grabado supera el 95%.
Fabricación de ánodos de titanio de rutenio-iridio
Wstitanium se adhiere estrictamente al sistema de gestión de calidad ISO 9001:2015 y a la norma GB/T 38955-2020 «Requisitos técnicos para recubrimientos de electrodos con óxido de titanio», estableciendo una tecnología de fabricación estandarizada de principio a fin. Cada proceso cuenta con rigurosos estándares de control de calidad para garantizar que cada ánodo entregado cumpla con los requisitos de diseño y las normas internacionales.

Sustrato de titanio
Todos los sustratos de titanio cumplen con la norma ASTM B265 . Se controla rigurosamente la presencia de impurezas como Ti, Fe, C, N, H y O. Grado 1 ≥99.6%, Grado 2 ≥99.5%. Se garantiza que la resistencia a la tracción, el límite elástico y la elongación cumplen con los requisitos estándar.

Maquinado de Precision
Los centros de mecanizado CNC, las máquinas de corte/plegado láser, etc., se utilizan para taladrar, roscar, doblar, tornear, fresar, etc., según los planos. Tolerancia ≤ ±0.05 mm. Resistencia de la soldadura ≥ 90 % de la resistencia del material base. Rugosidad superficial Ra ≤ 1.6 μm.

chorro de arena
Bajo una presión de 0.4-0.6 MPa, la superficie del sustrato de titanio se somete a un proceso de arenado uniforme para formar una superficie microrugosa uniforme, lo que mejora la adhesión entre el recubrimiento y el sustrato.

Desengrasado y limpieza
Aplique un desengrasante alcalino (50-60 °C, 10-15 min) → enjuague con agua caliente → limpie con ultrasonidos usando acetona/etanol (10 min). Elimine completamente el aceite, las huellas dactilares y el polvo, asegurándose de que la superficie quede libre de contaminantes orgánicos.

Grabado químico
El sustrato se hierve y se graba en una solución de ácido oxálico al 10 % a 80-90 °C durante 2-4 horas. Esto forma una microestructura de panal uniforme en la superficie del sustrato, lo que mejora aún más la adhesión mecánica entre el recubrimiento y el sustrato.

Preparación del recubrimiento MMO
La composición del recubrimiento está diseñada con precisión, incluyendo las proporciones molares de Ru, Ir, Ti, Sn, Ta y elementos de tierras raras. Esto garantiza la actividad catalítica y la resistencia a la corrosión del recubrimiento. La tolerancia es de ≤ ±0.0001 g.

Recubrimiento Gray Diamond Seal®
Recubrimiento cíclico multicapa. Espesor de cada capa controlado entre 1 y 2 μm. Secado a baja temperatura tras el recubrimiento (120-140 °C, 20-30 min). Un único proceso de recubrimiento y secado solo forma una fina capa de transición; se requieren entre 15 y 20 ciclos para aumentar gradualmente el espesor total del recubrimiento hasta alcanzar entre 5 y 20 μm.

El secado
La sinterización es el paso fundamental. El proceso consta de tres etapas de sinterización: ① Precalentamiento a baja temperatura (350-400 ℃, mantenimiento durante 10-15 min) ② Pirólisis a temperatura media (450-500 ℃, mantenimiento durante 20-30 min) ③ Sinterización a alta temperatura (470-560 ℃, mantenimiento durante 30-60 min).

Inspeccion de calidad
Pruebas exhaustivas: ① Apariencia. ② Espesor: Medidor de espesor por corrientes de Foucault, desviación ≤ ±0.2 μm ③ Adhesión: Prueba de corte transversal (rejilla de 1 mm × 1 mm) ④ Rendimiento electroquímico: Prueba de curva de polarización, sobrepotencial de evolución de cloro/oxígeno ≤ 1.2 V frente a Ag/AgCl ⑤ Resistencia a la corrosión.
Inspeccion de calidad
Wstitanium realiza rigurosas inspecciones de las materias primas para garantizar que las utilizadas, como los sustratos de titanio y las sales orgánicas de rutenio e iridio, cumplan con los estándares de calidad. Cada lote de materias primas debe someterse a análisis químicos, pruebas de rendimiento físico y otras inspecciones.
Monitoreo en tiempo real del pretratamiento del sustrato de titanio, la preparación del recubrimiento, el recubrimiento, el tratamiento térmico del recubrimiento y otros procesos para garantizar la estabilidad y la consistencia de la calidad. Simultáneamente, se realizan el mantenimiento y la calibración regulares del equipo para asegurar su correcto funcionamiento.
Se realiza una inspección de apariencia del ánodo de titanio recubierto de rutenio-iridio para verificar la uniformidad y la suavidad de la superficie del recubrimiento, así como la ausencia de defectos como grietas y desprendimientos. Se realizan diversas pruebas de rendimiento, incluyendo pruebas electroquímicas (como pruebas de sobrepotencial, pruebas de eficiencia de corriente, etc.), pruebas de resistencia a la corrosión (como pruebas de corrosión en diferentes soluciones electrolíticas, etc.), pruebas de espesor del recubrimiento, etc.
Apariencia
La superficie del recubrimiento es uniforme y densa, sin zonas sin cubrir, goteos, poros, grietas, descamación ni desprendimiento. Los bordes están libres de rebabas y las soldaduras son lisas.
Dimensiones
Se utilizó una máquina de medición por coordenadas (MMC) y un micrómetro para inspeccionar el diámetro, la separación, el espesor y la longitud de los orificios. El error dimensional fue de ≤ ±0.05 mm.
Carga de metales nobles
Se utilizó el método de gravedad + análisis cuantitativo ICP para detectar la carga total de metales nobles (Ru+Ir) en el recubrimiento. Error de carga ≤ ±5%.
Composición de recubrimiento
Se utilizó ICP-OES (Espectrometría de Emisión de Plasma Acoplado Inductivamente) para detectar la relación molar de Ru, Ir y Ti. Error de composición ≤ ±2%.
Espesor del recubrimiento
El espesor del recubrimiento se midió utilizando un microscopio electrónico de barrido (SEM) Hitachi. El error de uniformidad del espesor fue de ≤±10%, cumpliendo con los requisitos de diseño.
Adherencia de recubrimiento
La resistencia a la adhesión del recubrimiento es ≥20 MPa. Una prueba de flexión a 90° no mostró desprendimiento ni agrietamiento, lo que garantiza la flexibilidad y la adhesión del recubrimiento.
Rendimiento electroquímico
En una solución de NaCl 1 mol/L a 25 °C, se midió el potencial de desprendimiento de cloruro a una densidad de corriente de 1000 A/m². El sistema estándar mostró ≤1.15 V (vs SCE). En una solución de H₂SO₄ 0.5 mol/L a 25 °C, se midió el potencial de desprendimiento de oxígeno a una densidad de corriente de 1000 A/m². El sistema estándar mostró ≤1.12 V (vs SCE).
Prueba de por vida
En una solución de H₂SO₄ 1 mol/L a 60 ± 2 °C y con una densidad de corriente de 20 000 A/m², se registró la variación del voltaje del tanque. Cuando el voltaje del tanque supera los 5 V, se considera una falla del ánodo y se registra el tiempo de falla. El tiempo estándar del ánodo es de ≥ 100 minutos, y el tiempo del ánodo de larga duración con recubrimiento ultragrueso es de ≥ 300 minutos.
Aislamiento y tensión de resistencia
Para ánodos que requieren encapsulado aislante, la resistencia de aislamiento es ≥100 MΩ. La tensión de ruptura es ≥10 kV. Se realiza una prueba hidrostática en ánodos tubulares. La presión de prueba es 1.5 veces la presión de trabajo y se mantiene durante 30 minutos. No se observa fuga ni deformación, lo que garantiza el sellado y la resistencia estructural del producto.
Casos de aplicación de ánodos de titanio, rutenio e iridio
Como excelente material de electrodo, el ánodo de rutenio-iridio-titanio se usa ampliamente en muchos campos, como la industria cloroalcalina, el tratamiento de aguas residuales, la industria de galvanoplastia, la hidrometalurgia, la desalinización de agua de mar, etc. Su buena actividad electrocatalítica, alta resistencia a la corrosión, bajo voltaje de celda y larga vida útil lo convierten en una parte indispensable e importante en el campo de la electroquímica.
Industria de membranas de intercambio iónico para cloro-álcali - Europa
Un grupo químico europeo desarrolló un proyecto de sosa cáustica con membrana de intercambio iónico de 200,000 8 t/a. Tras ocho años de funcionamiento, los ánodos existentes presentaban descamación del recubrimiento, un aumento continuo del voltaje de la celda y una disminución de la eficiencia de corriente, lo que hizo necesaria una actualización del sistema de ánodos.
- Voltaje de la celda unitaria: 3.22 V
- Eficiencia actual: 94.2%
- Consumo de energía CC: 2380 kWh/t NaOH
- Consumo energético anual: 476 millones de kWh

Solución personalizada de Wstitanium
Ánodos de titanio MMO compuestos multielemento de rutenio-iridio personalizados con espacio cero. El sustrato utiliza una malla de titanio de alta pureza Gr1, pretratada con arenado de malla 120 y grabado con ácido oxálico a alta temperatura para mejorar la adhesión del recubrimiento. El recubrimiento adopta un sistema ternario RuO₂-IrO₂-TiO₂, optimizando el espesor del recubrimiento a 20 μm y la temperatura de sinterización a 520 °C, lo que coincide con una estructura de espacio cero de 1.8 mm. Una estructura de malla personalizada en forma de diamante y cabezales de cobre conductores optimizan la uniformidad de la distribución de corriente y son compatibles con las dimensiones de instalación de celdas electrolíticas existentes, sin necesidad de modificar la estructura de la celda.

Resultados de la solución
Tras la actualización, el voltaje promedio de la celda unitaria disminuyó a 2.95 V, una reducción del 8.39 %; la eficiencia de corriente aumentó al 97.1 %, una mejora de 2.9 puntos porcentuales; el consumo de energía de CC disminuyó a 2150 kWh/t NaOH, ahorrando 230 kWh por tonelada de álcali, lo que resultó en un ahorro anual de energía de 46 millones de kWh, equivalente a 14 200 toneladas de carbón estándar, y reduciendo las emisiones anuales de CO₂ en 38 000 toneladas; la vida útil del ánodo aumentó a 12 años, los costos anuales de mantenimiento disminuyeron en un 35 %, y la capacidad de la unidad aumentó a 215 000 toneladas/año, logrando una tasa de cumplimiento del 107.5 %.
Línea de producción de galvanoplastia para piezas de automóviles - China
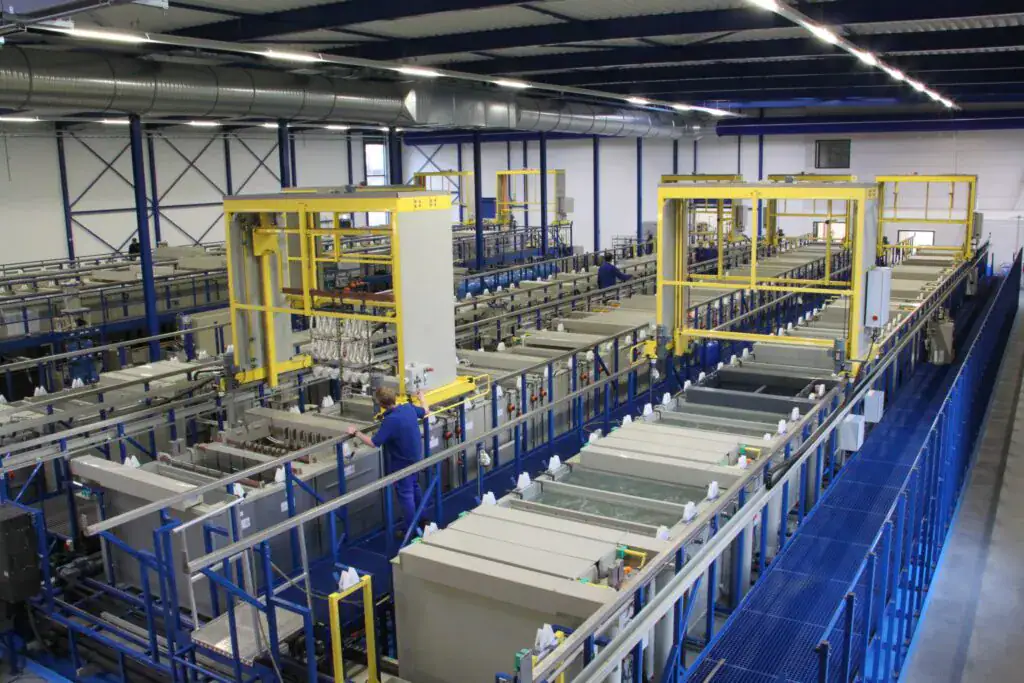
Una línea de producción de cromado duro totalmente automatizada, operada a nivel nacional, utiliza ánodos de aleación de plomo-antimonio. Presenta problemas como la contaminación de la solución de cromado con lodos anódicos, un alto consumo de anhídrido de cromo, un elevado consumo de energía, un bajo rendimiento del recubrimiento y altos costos de tratamiento de residuos peligrosos.
- Volumen del depósito individual: 1200 L; Voltaje del depósito: 6.8 V
- Concentración de anhídrido químico: 250 g/L
- Densidad de corriente original: 50 A/dm²
- Consumo de anhídrido de cromo: 120 kg/10k dm²
- Rendimiento del recubrimiento: 88.2%
- Vida útil del ánodo: 1.5 años.
- Concentración de ácido sulfúrico: 2.5 g/L
- Producción anual de lodos anódicos: 2.8 toneladas
Solución personalizada de Wstitanium
Se necesitan ánodos de titanio MMO de rutenio-iridio diseñados a medida para el cromado duro. Se utilizan placas de titanio Gr2 como sustrato. Una estructura de malla mejora la eficiencia de circulación de la solución de recubrimiento; el recubrimiento adopta un sistema multicomponente RuO₂-IrO₂-SnO₂, optimizado para la resistencia a la corrosión y el sobrepotencial de evolución de oxígeno en sistemas de ácido crómico de alta concentración, suprimiendo las reacciones secundarias; se utilizan dimensiones de ánodo y estructura de instalación personalizadas para que coincidan con el espaciado de electrodos del tanque de recubrimiento existente, optimizando la disposición del ánodo para mejorar la uniformidad del recubrimiento; y se diseña una estructura conductora específica para reducir la resistencia de contacto.

Resultados y efectos
Tras la actualización, el voltaje del tanque disminuyó a 5.2 V, una reducción del 23.5 %. La densidad de corriente se estabilizó en 65 A/dm², mejorando la eficiencia en un 30 %. El consumo de anhídrido de cromo disminuyó a 45 kg/10 000 dm², una reducción del 62.5 %, ahorrando 18.6 toneladas de anhídrido de cromo anualmente. La tasa de calificación del recubrimiento aumentó al 99.4 %, un incremento de 11.2 puntos porcentuales. No se generó lodo anódico, reduciendo los residuos peligrosos en 2.8 toneladas anuales. Los costos de tratamiento de aguas residuales disminuyeron a 420 000 RMB/año, una reducción del 67.2 %. La vida útil del ánodo aumentó a 5 años. Los costos de mantenimiento anuales disminuyeron en un 68 %.
Ánodos de rutenio-iridio MMO para protección catódica
La estructura de acero de un pilar de un puente marítimo se ubica en la zona de mareas y en la zona totalmente sumergida. Los ánodos de hierro fundido con alto contenido de silicio existentes presentaban baja eficiencia de corriente, potencial de protección irregular, corta vida útil y grandes dificultades de instalación y mantenimiento.
- 12 muelles principales
- Superficie de un solo pilar: 1280 m²
- Eficiencia de corriente original: 45%
- Desviación del potencial de protección: ±150 mV
- Tasa de corrosión anual: 0.12 mm/año
- Vida útil del diseño del ánodo MMO: 10 años

Solución a medida
Ánodos tubulares de titanio MMO de rutenio-iridio personalizados, diseñados específicamente para entornos marinos. El sustrato es un tubo de titanio sin costura Gr2. Se utiliza un sistema de recubrimiento compuesto de RuO₂-IrO₂-TiO₂. Se optimiza el potencial de desprendimiento de cloro y la resistencia a la corrosión por erosión del agua de mar del recubrimiento. Una combinación de métodos de instalación en pozo profundo y en superficie optimiza la disposición de los ánodos, adaptándose a entornos hidrológicos marinos complejos.

Resultados y efectos
Tras la actualización, la eficiencia de la corriente anódica aumentó al 92%, lo que representa una mejora del 104% con respecto al sistema original. La desviación del potencial de protección se mantuvo dentro de ±30 mV. La tasa de corrosión anual de la estructura de acero disminuyó a 0.008 mm/año, una reducción del 93.3%, muy por debajo del límite estándar de 0.05 mm/año. La vida útil del ánodo se incrementó a 30 años. Los costos de mantenimiento anuales disminuyeron un 72%, y la cobertura de protección de la estructura de acero alcanzó el 100%.
Ánodos de titanio MMO de rutenio-iridio para el tratamiento de aguas residuales.
Una planta municipal de tratamiento de aguas residuales, diseñada para tratar 100 000 m³/día, enfrenta diversos problemas. El proceso de tratamiento biológico actual no cumple de manera consistente con los estándares de descarga de DQO y nitrógeno amoniacal. Los métodos tradicionales de tratamiento avanzado Fenton presentan un alto consumo de reactivos, una elevada producción de lodos, altos costos operativos y una operación compleja.
- Nitrógeno amoniacal 8-15 mg/L
- DQO del efluente biológico 50-70 mg/L
- DQO del efluente requerida ≤ 50 mg/L
- Nitrógeno amoniacal requerido ≤ 5 mg/L
- Calidad inestable del efluente
- Producción de lodos: 0.32 kg/m³
- Tasa de cumplimiento de efluentes de solo el 82%
- Producción anual de lodos: 11,680 toneladas.

Solución a medida
Ánodo de titanio MMO de rutenio-iridio personalizado para oxidación electroquímica avanzada. El sustrato es una placa de titanio GR1 de alta pureza. Se utiliza un sistema de recubrimiento cuaternario de RuO₂-IrO₂-SnO₂-Sb₂O₅. La actividad catalítica del recubrimiento se optimiza para mejorar la eficiencia de generación de radicales hidroxilo. Se emplea una estructura de poros del ánodo personalizada y un reactor electroquímico modular, optimizando el espaciado de los electrodos a 3 mm y la densidad de corriente a 15 mA/cm².

Resultados de la solución
Con el ánodo MMO en funcionamiento, la DQO del efluente se mantiene estable entre 28 y 42 mg/L, y el nitrógeno amoniacal entre 1.2 y 3.5 mg/L, cumpliendo al 100% con el estándar Clase A, logrando una tasa de cumplimiento del 100%. El costo operativo por tonelada de agua se reduce a 0.64 yuanes, una reducción del 50% en comparación con el proceso Fenton. No se requiere reactivo Fenton, y la producción de lodos se reduce a 0.03 kg/m³, una reducción del 90.6%, lo que resulta en una reducción anual de 9855 toneladas de lodos. Ahorro anual en costos operativos de 2.336 millones de yuanes; vida útil del ánodo de 5 años, operación estable sin pasivación.
Para la electroobtención hidrometalúrgica de zinc
Una línea de producción de electroobtención de zinc de 100 000 t/a utiliza ánodos de aleación de Pb-Ag (0.8 %). El proceso presenta problemas como alto voltaje de celda, elevado consumo de energía, contaminación por plomo, gran producción de lodos anódicos y corta vida útil de los ánodos. El zinc del cátodo tiene un alto contenido de plomo, lo que resulta en lingotes de zinc de baja calidad (grado 0). Los problemas ambientales son significativos.
- Celdas de electroobtención: 240
- Corriente de celda única: 32 kA
- Eficiencia actual: 89.6%
- Densidad de corriente: 500 A/m²
- Voltaje de la celda existente: 3.35 V
- Grado de los lingotes de zinc n.° 0: 82 %
- Contenido de zinc y plomo en el cátodo: 0.0035%
- Lixiviación de plomo del electrolito: 3.2 mg/L
- Consumo de energía CC: 3280 kW·h/t Zn
- Producción anual de lodos anódicos: 1200 toneladas

Solución a medida
Ánodos de titanio MMO de rutenio-iridio personalizados para la electroobtención de zinc. El sustrato es de titanio puro Gr2. La estructura de rejilla optimizada mejora la rigidez y la uniformidad de la conductividad. Recubrimiento compuesto multicomponente de RuO₂-IrO₂-TiO₂. Los elementos de tierras raras optimizan el potencial de desprendimiento de oxígeno del recubrimiento y la resistencia a la corrosión por ácido sulfúrico. El tamaño personalizado del ánodo y la estructura de cabezal de cobre conductor reducen la resistencia de contacto y se ajustan perfectamente a las dimensiones de instalación de la celda de electroobtención original.

Resultados de la solución
Con el ánodo MMO en funcionamiento, el voltaje de la celda cayó a 2.98 V, una reducción del 11.0 %. La eficiencia de corriente aumentó al 92.8 %, una mejora de 3.2 puntos porcentuales. El consumo de energía CC disminuyó a 2890 kWh/t Zn, ahorrando 390 kWh por tonelada de zinc y 39 millones de kWh anuales, equivalente a 12 000 toneladas de carbón estándar. La lixiviación de plomo del electrolito disminuyó a 0.12 mg/L, una reducción del 96.25 %. El contenido de plomo en el zinc del cátodo se reduce al 0.0005 %. El grado de los lingotes de zinc n.° 0 aumenta al 100 %. No se genera lodo anódico. Los residuos peligrosos se reducen en 1200 toneladas anuales. La vida útil del ánodo aumenta a 5 años.
Preguntas Frecuentes
A: La vida útil de un ánodo está estrechamente relacionada con sus condiciones de funcionamiento reales (densidad de corriente, composición del electrolito, temperatura, modo de funcionamiento, etc.). Wstitanium ofrece una garantía de vida útil específica en sus soluciones en función de sus parámetros de funcionamiento, como se indica a continuación:
Condiciones de funcionamiento estándar (densidad de corriente ≤1000 A/m², temperatura ≤60 ℃, sistema de cloruro neutro, funcionamiento continuo): vida útil del ánodo de formulación estándar de 12 a 24 meses; vida útil del ánodo de formulación altamente resistente a la corrosión de 3 a 5 años.
Condiciones de funcionamiento exigentes (densidad de corriente de 1000 a 3000 A/m², temperatura de 60 a 80 ℃, sistema de ácido medio-fuerte): vida útil del ánodo con formulación personalizada de 3 a 5 años.
Condiciones especiales de funcionamiento: Se realizan pruebas específicas en función de las condiciones reales de funcionamiento, con una vida útil claramente garantizada de hasta 60 meses.
Política de garantía: Wstitanium ofrece una garantía de calidad de 12 a 36 meses para todos sus productos. Durante este periodo, si el ánodo funciona en condiciones normales y de acuerdo con las especificaciones, y presenta problemas de calidad como descamación del recubrimiento, degradación significativa del rendimiento o fallo prematuro, Wstitanium ofrece un análisis gratuito de fallos y, según los resultados de las pruebas, un reemplazo gratuito, una reparación o un reembolso completo. También se ofrece asistencia técnica posventa las 24 horas.
Ánodo de rutenio-iridio-titanio: Su componente activo principal es RuO₂ + IrO₂, lo que lo convierte en el catalizador óptimo para la reacción de evolución de cloro (CER). Presenta un sobrepotencial de evolución de cloro extremadamente bajo, alta eficiencia de corriente y bajo consumo energético. Es especialmente adecuado para aplicaciones donde predomina la reacción de evolución de cloro, como la producción de hipoclorito de sodio, la electrólisis de agua de mar, la industria cloroalcalina, el tratamiento de aguas residuales cloradas, la galvanoplastia y otros sistemas de electrólisis de cloruro.
Ánodo de iridio-tantalio-titanio: Su componente activo principal es IrO₂ + Ta₂O₅, que presenta una resistencia extremadamente alta a la reacción de evolución de oxígeno (OER) y a la corrosión por ácidos fuertes. Es el material óptimo para escenarios con OER y resulta especialmente adecuado para sistemas con ácido sulfúrico fuertemente ácido, donde la OER es predominante. Algunos ejemplos de aplicaciones incluyen la electroobtención hidrometalúrgica, la producción electrolítica de oxígeno, la electrosíntesis orgánica y el tratamiento de aguas residuales con alto contenido de oxígeno.
En resumen, para escenarios de desprendimiento de cloro, se elige un sistema de rutenio-iridio, mientras que para escenarios de desprendimiento de oxígeno, se elige un sistema de iridio-tantalio. Para sistemas mixtos de desprendimiento de cloro y oxígeno, personalizamos una fórmula compuesta especial para equilibrar la actividad y la resistencia a la corrosión.
A: WSTITANIUM lleva 12 años profundamente involucrada en la industria de ánodos de rutenio-iridio-titanio, y cuenta con un equipo profesional de I+D, producción y servicio técnico.
Ventajas tecnológicas: Contamos con nuestro propio laboratorio electroquímico y tecnologías de vanguardia. Nuestro exclusivo diseño de recubrimiento con gradiente mejora la adherencia en más del 50 % y prolonga la vida útil en más del 100 % en comparación con los recubrimientos uniformes tradicionales. Disponemos de más de 30 fórmulas de recubrimiento consolidadas para satisfacer las diversas condiciones de operación de más de 30 industrias.
Ventajas de calidad: Nos adherimos estrictamente al sistema de gestión de calidad ISO 9001, estableciendo rigurosos estándares de control interno. Implementamos un control de calidad integral en todo el proceso. Cada producto se somete a pruebas de rendimiento exhaustivas, logrando una tasa de aprobación del 100% en fábrica, lo que garantiza un rendimiento estable y una calidad confiable.
Ventajas en cuanto a rentabilidad: Disponemos de nuestro propio taller de preparación de soluciones de recubrimiento de metales preciosos, lo que nos permite ofrecer precios entre un 10 % y un 20 % inferiores a los de productos similares del sector, a la vez que proporcionamos un rendimiento superior y ofrecemos la máxima rentabilidad.
Ventajas de la personalización: Nuestro equipo técnico profesional ofrece atención personalizada, adaptando las fórmulas de recubrimiento y los diseños estructurales a sus condiciones operativas específicas. Ofrecemos soluciones en 3 días y muestras en 7 días. Respondemos con rapidez a las necesidades personalizadas de nuestros clientes.
Ventajas del servicio: Ofrecemos servicios técnicos integrales, desde el diseño de la solución, las pruebas de muestras, la instalación y la puesta en marcha, hasta el mantenimiento posventa. Brindamos soporte técnico las 24 horas, una garantía de 12 meses y mantenimiento de por vida. Además, ofrecemos servicios de recubrimiento para resolver cualquier inquietud que puedan tener nuestros clientes.
Ventajas de la experiencia: Hemos prestado servicios a más de 1000 clientes en más de 30 sectores, incluyendo cloro-álcali, tratamiento de agua, galvanoplastia, metalurgia y protección catódica. Contamos con amplia experiencia en aplicaciones de campo y podemos resolver rápidamente sus diversos desafíos en la aplicación de ánodos.
Condiciones de funcionamiento estándar (densidad de corriente ≤1000 A/m², temperatura ≤60 ℃, sistema de cloruro neutro, funcionamiento continuo): vida útil del ánodo de formulación estándar de 12 a 24 meses; vida útil del ánodo de formulación altamente resistente a la corrosión de 3 a 5 años.
Condiciones de funcionamiento exigentes (densidad de corriente de 1000 a 3000 A/m², temperatura de 60 a 80 ℃, sistema de ácido medio-fuerte): vida útil del ánodo con formulación personalizada de 3 a 5 años.
Condiciones especiales de funcionamiento: Se realizan pruebas específicas en función de las condiciones reales de funcionamiento, con una vida útil claramente garantizada de hasta 60 meses.
Política de garantía: Wstitanium ofrece una garantía de calidad de 12 a 36 meses para todos sus productos. Durante este periodo, si el ánodo funciona en condiciones normales y de acuerdo con las especificaciones, y presenta problemas de calidad como descamación del recubrimiento, degradación significativa del rendimiento o fallo prematuro, Wstitanium ofrece un análisis gratuito de fallos y, según los resultados de las pruebas, un reemplazo gratuito, una reparación o un reembolso completo. También se ofrece asistencia técnica posventa las 24 horas.
Ánodo de rutenio-iridio-titanio: Su componente activo principal es RuO₂ + IrO₂, lo que lo convierte en el catalizador óptimo para la reacción de evolución de cloro (CER). Presenta un sobrepotencial de evolución de cloro extremadamente bajo, alta eficiencia de corriente y bajo consumo energético. Es especialmente adecuado para aplicaciones donde predomina la reacción de evolución de cloro, como la producción de hipoclorito de sodio, la electrólisis de agua de mar, la industria cloroalcalina, el tratamiento de aguas residuales cloradas, la galvanoplastia y otros sistemas de electrólisis de cloruro.
Ánodo de iridio-tantalio-titanio: Su componente activo principal es IrO₂ + Ta₂O₅, que presenta una resistencia extremadamente alta a la reacción de evolución de oxígeno (OER) y a la corrosión por ácidos fuertes. Es el material óptimo para escenarios con OER y resulta especialmente adecuado para sistemas con ácido sulfúrico fuertemente ácido, donde la OER es predominante. Algunos ejemplos de aplicaciones incluyen la electroobtención hidrometalúrgica, la producción electrolítica de oxígeno, la electrosíntesis orgánica y el tratamiento de aguas residuales con alto contenido de oxígeno.
En resumen, para escenarios de desprendimiento de cloro, se elige un sistema de rutenio-iridio, mientras que para escenarios de desprendimiento de oxígeno, se elige un sistema de iridio-tantalio. Para sistemas mixtos de desprendimiento de cloro y oxígeno, personalizamos una fórmula compuesta especial para equilibrar la actividad y la resistencia a la corrosión.
A3: Sí, Wstitanium ofrece producción totalmente personalizada. Fabricamos completamente según sus planos, muestras y requisitos de diseño, incluyendo forma, tamaño, formulación del recubrimiento, espesor, estructura del componente, etc.
Cantidad mínima de pedido: 1 unidad. Ofrecemos personalización de prototipos, producción piloto en lotes pequeños y producción en masa a gran escala. Ya sean pequeñas muestras para experimentos de investigación científica o productos de gran volumen para proyectos industriales, podemos satisfacer sus necesidades.
A4: Wstitanium cuenta con un sistema de producción consolidado y amplias reservas de materia prima:
Muestras estándar (tamaño estándar, placa de fórmula estándar y ánodos de malla): Envío en 1-3 días;
Muestras personalizadas (piezas de forma irregular fabricadas a medida según planos, fórmulas personalizadas): Envío en 3-5 días;
Pedidos de pequeñas cantidades (≤50㎡): Entrega en un plazo de 7 a 10 días;
Pedidos de gran volumen (50-500 m²): Entrega en 10-15 días;
Pedidos de proyectos de gran envergadura: Se puede elaborar un plan de entrega por fases de acuerdo con el cronograma del proyecto para garantizar que se cumplan los plazos de entrega.
A: Un ánodo de titanio con rutenio-iridio utiliza titanio Gr1/Gr2 como sustrato, recubierto con una capa catalítica cuyos componentes activos principales son óxidos de metales nobles como el rutenio y el iridio. En resumen, los ánodos DSA y MMO son términos generales para este tipo de ánodo. El ánodo de titanio con rutenio-iridio es el más utilizado y ofrece el mejor rendimiento general. Está optimizado específicamente para condiciones de operación dominadas por reacciones de evolución de cloro y actualmente es el material de ánodo predominante en el campo electroquímico.
A: Tipo estándar: 3-5 años. Tipo de recubrimiento ultragrueso de larga duración: 5-10 años. Tipo de protección catódica: 15-30 años. La vida útil del ánodo se ve afectada principalmente por los siguientes factores:
Parámetros: Densidad de corriente, temperatura de funcionamiento, composición del electrolito, valor de pH, presencia de corriente inversa, etc. Una mayor densidad de corriente, una temperatura más alta, una mayor acidez y la presencia de corriente inversa acortarán la vida útil en consecuencia.
Recubrimiento con metales preciosos: Una mayor carga se traduce en una mayor vida útil. Diseñamos una carga de metales preciosos adecuada según la vida útil prevista.
Formulación y tecnología de recubrimientos: Los recubrimientos con estructura de gradiente tienen una vida útil más larga que los recubrimientos uniformes convencionales. La exclusiva tecnología de recubrimiento de gradiente de Wstitanium puede aumentar la vida útil en más del 100 %.
A: El rango estándar para la carga de metal noble (Ru+Ir) de un ánodo de rutenio-iridio-titanio es de 5 g/m² a 30 g/m². Está diseñado en función de las condiciones de funcionamiento y la vida útil prevista:
Condiciones de funcionamiento suaves, uso a corto plazo: 5-10 g/m²; Condiciones de funcionamiento normales, vida útil de 3 a 5 años: 10-20 g/m²; Condiciones de funcionamiento extremas, vida útil superior a 5 años: 20-30 g/m².
Es importante destacar que una mayor concentración de metales nobles no siempre es mejor. Una concentración excesiva puede aumentar la tensión interna del recubrimiento, reducir la adherencia y provocar fácilmente descamación y agrietamiento. Además, incrementa significativamente los costos. WSTITANIUM diseñará la concentración óptima de metales nobles en función de sus condiciones de operación y la vida útil prevista, controlando los costos y logrando la máxima rentabilidad, a la vez que garantiza una larga vida útil.
A: El rango de pH estándar para los ánodos de rutenio-iridio-titanio es de 1 a 12. Los diferentes entornos de pH tienen cierto impacto en el rendimiento y la vida útil del ánodo:
Entornos neutros, ligeramente ácidos y ligeramente alcalinos (pH = 3-11): Este es el rango de funcionamiento óptimo para los ánodos de rutenio-iridio-titanio, lo que da como resultado el rendimiento más estable y la vida útil más prolongada.
Entornos fuertemente ácidos (pH<3): Es necesario aumentar el contenido de IrO₂ para mejorar la resistencia a la corrosión del recubrimiento. Nuestros ánodos de rutenio-iridio-titanio modificados con alto contenido de iridio funcionan de forma estable en entornos fuertemente ácidos durante periodos prolongados.
Entornos fuertemente alcalinos (pH > 11): Es necesario optimizar la formulación del recubrimiento para evitar su disolución en entornos fuertemente alcalinos. Disponemos de formulaciones de ánodos de rutenio-iridio-titanio optimizadas específicamente para estos entornos. WSTITANIUM puede personalizar la formulación del recubrimiento según el pH de su electrolito para garantizar un funcionamiento estable y una larga vida útil del ánodo.
A: La temperatura máxima de funcionamiento de los ánodos estándar de rutenio-iridio-titanio de WSTITANIUM es de 60 °C. Los ánodos especializados de rutenio-iridio-titanio, optimizados para altas temperaturas, pueden funcionar de forma estable durante periodos prolongados a temperaturas de hasta 95 °C. Las temperaturas de funcionamiento más elevadas aceleran la disolución del recubrimiento y reducen su vida útil. Si su temperatura de funcionamiento supera los 60 °C, optimizaremos la formulación del recubrimiento aumentando el contenido de IrO₂ y estabilizadores.
A: El rango de densidad de corriente de funcionamiento estándar para los ánodos de rutenio-iridio-titanio WSTITANIUM es de 100 a 5000 A/m². Los ánodos especializados, optimizados para aplicaciones de alta densidad de corriente, pueden funcionar de forma estable a densidades de corriente de hasta 10000 A/m².
Las densidades de corriente más elevadas provocan reacciones electroquímicas más rápidas en el ánodo. Esto también acelera el desgaste del recubrimiento y reduce la vida útil del ánodo. Si su aplicación requiere altas densidades de corriente, podemos optimizar la formulación del recubrimiento para aumentar la cantidad de metal precioso.
A: No se recomienda utilizar ánodos de rutenio-iridio-titanio para el suministro de corriente inversa a largo plazo. El suministro de corriente inversa ocasional y a corto plazo es tolerable, pero el suministro prolongado causará daños graves al ánodo.
Cuando se aplica corriente inversa, el ánodo de rutenio-iridio-titanio se convierte en cátodo. Se genera una gran cantidad de hidrógeno gaseoso en su superficie. Este hidrógeno gaseoso penetra en la interfaz entre el recubrimiento y el sustrato de titanio, provocando ampollas y el desprendimiento del recubrimiento. Simultáneamente, se produce hidrogenación en la superficie del sustrato de titanio, formando hidruro de titanio, lo que conlleva la fragilización del sustrato y, en última instancia, la falla del ánodo.
Si sus condiciones de funcionamiento implican corriente inversa, como por ejemplo fuentes de alimentación pulsadas en la galvanoplastia o cortes de energía durante la electrólisis, WSTITANIUM puede personalizar ánodos de rutenio-iridio-titanio diseñados específicamente para soportar la corriente inversa.
A: Las principales razones por las que se produce el desprendimiento del recubrimiento en los ánodos de rutenio-iridio-titanio son las siguientes, y los métodos correspondientes para evitarlo son los siguientes:
Motivo 1: Pretratamiento inadecuado del sustrato de titanio. Si la capa de óxido y las manchas de aceite de la superficie no se eliminan por completo, la adhesión entre el recubrimiento y el sustrato será deficiente, lo que facilitará su desprendimiento.
Prevención: WSTITANIUM emplea una tecnología de pretratamiento de núcleo de 5 pasos. El control estricto de los parámetros en cada paso garantiza que la adhesión entre el recubrimiento y el sustrato sea ≥20 MPa.
Motivo 2: Sinterización inadecuada del recubrimiento. Una temperatura y un tiempo de sinterización inapropiados provocan una falta de unión metalúrgica fuerte entre el recubrimiento y el sustrato, lo que resulta en una alta tensión interna y un fácil desprendimiento.
Prevención: Wstitanium utiliza sinterización gradual. Cada capa se somete a un secado riguroso a baja temperatura y a una sinterización a alta temperatura para formar una fuerte unión metalúrgica. Al mismo tiempo, el diseño de la estructura gradual reduce la tensión interna del recubrimiento, evitando que se desprenda.
Motivo 3: Durante la instalación, el desmontaje y la limpieza, raspar o golpear el revestimiento con objetos duros puede causar daños mecánicos y descamación.
Prevención: Proteja el revestimiento durante la instalación, el desmontaje y la limpieza. No raspe ni golpee el revestimiento con objetos duros, y no utilice herramientas duras como cepillos de alambre para limpiarlo.
Razón 4: Un flujo de corriente inversa prolongado puede provocar que el revestimiento se abulte y se desprenda.
Prevención: Evite en lo posible el flujo prolongado de corriente inversa. Si se presenta corriente inversa en las condiciones de funcionamiento, elija nuestro ánodo resistente a la corriente inversa.
Motivo 5: Las condiciones de funcionamiento exceden el rango de aplicación del ánodo, como por ejemplo una temperatura excesivamente alta, una acidez excesiva o una densidad de corriente excesiva, lo que provoca una corrosión rápida y el desprendimiento del recubrimiento.
Prevención: Seleccione un ánodo adecuado según las condiciones de funcionamiento. WSTITANIUM le ofrecerá una solución de ánodo personalizada, perfectamente adaptada a sus condiciones de funcionamiento, para evitar este problema.
| Comparación | Ánodo de titanio recubierto de rutenio-iridio | Ánodo de grafito | Ánodo de plomo |
|---|---|---|---|
| Estabilidad dimensional | Excelente, sin deformación durante el funcionamiento, distancia constante entre electrodos. | De mala calidad, propenso a la corrosión y al consumo, la distancia entre electrodos aumenta. | De mala calidad, propenso a la corrosión y la disolución, con grandes cambios dimensionales. |
| Voltaje de la celda y consumo de energía | Bajo potencial de desprendimiento de cloro/oxígeno, ahorro energético del 15-30%. | Alto sobrepotencial, alto consumo de energía. | Alto potencial de evolución de oxígeno, alto consumo de energía. |
| Tiempo de vida | Larga duración, de 3 a 10 años, de 5 a 10 veces mayor que la de los ánodos tradicionales. | Corto, de 6 a 12 meses. | Corto, de 8 a 18 meses. |
| Actividad catalítica y eficiencia de corriente | Alta eficiencia actual, que puede alcanzar más del 95%. | Eficiencia de corriente muy baja. | Eficiencia de corriente muy baja. |
| Pollution | Ninguna, sin disolución, sin contaminación por metales pesados. | Sí, las partículas de carbono contaminan la solución de recubrimiento/electrolito. | Sí, la disolución del plomo provoca contaminación por metales pesados y una alta presión ambiental. |
| Mantenimiento de lodos anódicos | Sin lodos en el ánodo, sin necesidad de limpieza frecuente. | Gran cantidad de lodo anódico, limpieza frecuente, alto costo de mantenimiento. | Gran cantidad de lodo anódico, limpieza frecuente, alto costo de mantenimiento. |
| Peso e instalación | Su ligereza y densidad de titanio son de tan solo 4.5 g/cm³, lo que facilita su instalación. | Pesado, difícil de instalar. | Extremadamente pesado, con una densidad de plomo de 11.3 g/cm³, lo que requiere mucha mano de obra para su instalación y reemplazo. |
A: Para personalizar los ánodos de rutenio-iridio-titanio, debe proporcionarnos los siguientes parámetros. Nuestros ingenieros técnicos diseñarán una solución óptima y personalizada para usted:
Requisitos básicos: Sector de aplicación, tipo de equipo, vida útil prevista.
Parámetros de funcionamiento: composición del electrolito, concentración, valor de pH, temperatura de funcionamiento, densidad de corriente, voltaje de funcionamiento, modo de funcionamiento (continuo/intermitente), presencia de corriente inversa.
Requisitos dimensionales y estructurales: Material del sustrato (TA1/TA2), forma (placa/tubo/malla/alambre/forma irregular), dimensiones externas, espesor, tamaño de la malla, apertura y espaciado, método de conexión, requisitos de instalación.
Requisitos de rendimiento: Carga de metales preciosos, formulación del recubrimiento, requisitos de aislamiento, otros requisitos especiales.
Problemas existentes en el ánodo (si los hay): Vida útil corta, alto consumo de energía, desprendimiento del recubrimiento, pasivación, etc.
Si no dispone de todos los parámetros, no se preocupe. Solo necesita describirnos su escenario de aplicación y sus necesidades. Nuestros ingenieros técnicos le brindarán asistencia personalizada para ayudarle a completar los parámetros y diseñar la solución óptima para usted.
A: El precio de los ánodos de rutenio-iridio-titanio se calcula principalmente en función de una combinación de factores, entre los que se incluyen la superficie del ánodo, la carga de metal precioso, la formulación del recubrimiento, la estructura del sustrato, la dificultad de procesamiento y la cantidad del pedido.
Superficie del ánodo: Base fundamental para el cálculo del precio. Cuanto mayor sea la superficie, mayor será la cantidad de materia prima utilizada y, por lo tanto, mayor será el precio.
Carga de metales preciosos: Los metales preciosos (Ru, Ir) constituyen el coste principal del ánodo. Cuanto mayor sea la carga, mayor será el precio.
Formulación del recubrimiento: Las distintas formulaciones de recubrimientos tienen diferentes proporciones de metales preciosos, lo que resulta en precios diferentes. Las formulaciones con alto contenido de iridio son más caras que las formulaciones estándar.
Estructura del sustrato: Las estructuras estándar de placas y mallas son menos costosas, mientras que las estructuras tubulares, irregulares y complejas son más costosas.
Cantidad de pedido: Los lotes más grandes resultan en precios más bajos. La producción a escala reduce los costos unitarios.
Precios de metales preciosos en tiempo real: Los precios de mercado de metales preciosos como el rutenio y el iridio fluctúan, lo que afecta al precio de los ánodos. WSTITANIUM cuenta con su propio taller de preparación de soluciones de recubrimiento de metales preciosos. El precio es entre un 10 % y un 20 % inferior al de productos similares en el sector, con un rendimiento superior.
A: Para evaluar la calidad de los ánodos de rutenio-iridio-titanio, los siguientes indicadores clave son fundamentales. Estos son también los aspectos que WSTITANIUM somete a pruebas rigurosas en cada producto.
**Composición del recubrimiento y carga de metales preciosos:** ¿Cumple la proporción de la composición del recubrimiento con los requisitos de diseño? ¿Cumple la carga de metales preciosos con los estándares? ¿Está el margen de error dentro de un rango razonable? Estos son los indicadores clave que determinan el rendimiento y la vida útil del ánodo, y pueden verificarse mediante pruebas ICP.
**Rendimiento electroquímico:** Sobrepotencial de evolución de cloro, sobrepotencial de evolución de oxígeno, eficiencia de corriente y área superficial activa en voltametría cíclica. Cuanto menor sea el sobrepotencial, mayor será el área superficial activa, mejor será la actividad catalítica y menor el consumo de energía.
**Tiempo de prueba de vida acelerada:** Este es el indicador clave para evaluar la vida útil del ánodo. Probado según las normas GB/T 20929, cuanto mayor sea el tiempo de prueba acelerada, mayor será la vida útil real. Un ánodo de alta calidad debe tener un tiempo de prueba acelerada de al menos 60 minutos.
**Adhesión del recubrimiento:** Cuanto mayor sea la adhesión entre el recubrimiento y el sustrato de titanio, mejor. Una adhesión anódica de alta calidad debe ser ≥20 MPa para garantizar que el recubrimiento no se desprenda. La verificación se realiza mediante pruebas de extracción, rayado y flexión.
Espesor y uniformidad del recubrimiento: El espesor del recubrimiento debe cumplir con los requisitos de diseño y su uniformidad debe ser óptima, sin poros, grietas ni zonas sin cubrir. Esto se puede verificar mediante un medidor de espesor por corrientes de Foucault y un microscopio electrónico de barrido (MEB).
Aspecto y dimensiones: El aspecto debe ser uniforme y denso, sin goteos, descamación ni desprendimiento de material. Las dimensiones deben ajustarse a los requisitos del plano y la precisión del procesamiento debe cumplir con los estándares.
Todos los productos de WSTITANIUM se someten a pruebas para comprobar todos los indicadores mencionados anteriormente, y todos ellos cumplen o superan las normas nacionales, lo que garantiza la calidad y el rendimiento del producto.