


Producent i dostawca części tytanowych do obróbki CNC
Wstitanium to chiński producent i dostawca specjalizujący się w obróbce CNC części tytanowych, rozwiązujący wszystkie problemy związane z produkcją i zastosowaniami tytanu. Wstitanium posiada własne inwestycje w 3-, 4- i 5-osiowe centra obróbcze CNC, szwajcarskie centra obróbcze CNC oraz urządzenia EDM, co umożliwia kompleksową, precyzyjną obróbkę skrawaniem, od frezowania, toczenia, cięcia, wiercenia, gwintowania, rowkowania po obróbkę powierzchniową. Wszystkie surowce posiadają certyfikaty ISO 9001 i 13485, a ich jakość jest ściśle zgodna z normami ASTM. Dostępne są kompletne raporty z certyfikacji materiałów. Tolerancje wymiarowe mieszczą się w granicach ±0.005 mm, a dostępne są raporty z kontroli jakości pełnowymiarowej współrzędnościowej maszyny pomiarowej (CMM). Klienci Wstitanium znajdują się w ponad 30 krajach na całym świecie, reprezentując takie branże jak przemysł lotniczy, obronny, robotyka, medycyna, motoryzacja, przemysł morski, petrochemia i rowerowy.
- Szybka reakcja 24/7
- konkurencyjna cena
- Wspaniałe doświadczenie
- Szybki Zwrot
- Świetna jakość
Kompletny przewodnik po obróbce CNC części tytanowych
Wstitanium, chiński producent specjalizujący się w obróbce CNC elementów tytanowych, opracował kompleksowy system wiedzy na temat obróbki CNC tytanu, oparty na ponad dziesięciu latach praktycznego doświadczenia i zgodny z międzynarodowymi normami, takimi jak ASTM, ISO i ASM. Niniejszy przewodnik obejmuje pełną gamę gatunków tytanu, od klasy 1 do medycznej klasy 23, w tym obróbkę 3-osiową do 5-osiowej, obróbkę szwajcarską, elektroerozyjną (EDM) oraz rozwiązania dla przemysłu lotniczego, medycznego, motoryzacyjnego i morskiego. Zawiera również moduły dotyczące projektowania pod kątem możliwości produkcyjnych, kontroli tolerancji, optymalizacji kosztów, kontroli jakości i oceny dostawców, mające na celu pomóc Ci szybko zdobyć profesjonalną wiedzę na temat obróbki CNC tytanu.

Obróbka CNC gatunków tytanu
Stopy tytanu dzieli się na cztery kategorie w oparciu o ich skład pierwiastkowy i strukturę metalograficzną: czysty tytan (tytan CP), stopy tytanu α, stopy tytanu α+β i stopy tytanu β. Normy ASTM, takie jak B265 i B348, jasno określają skład chemiczny, właściwości mechaniczne i zastosowania każdego gatunku. Różne gatunki tytanu różnią się znacząco wytrzymałością, odpornością na korozję, formowalnością, skrawalnością i kosztem. Wstitanium oferuje usługi obróbki CNC dla pełnego zakresu gatunków tytanu. Wszystkie materiały tytanowe wymagają raportu z badań materiału (MTR), aby zapewnić zgodność składu chemicznego i właściwości mechanicznych z odpowiednimi normami ASTM.

Stopień 1 tytanu
Zawartość tlenu poniżej 0.18% wag. Jednofazowa mikrostruktura typu alfa. Jej główne cechy to doskonała plastyczność, doskonała podatność na odkształcanie na zimno i odporność na korozję. Wytrzymałość na rozciąganie ≥240 MPa, granica plastyczności ≥170 MPa, wydłużenie ≥24%, twardość około 70-80 HV, przewężenie powierzchni ≥50%.

Stopień 2 tytanu
Zawartość tlenu poniżej 0.25% wag. Wytrzymałość na rozciąganie ≥345 MPa, granica plastyczności ≥275 MPa, wydłużenie ≥20%, twardość około 85-95 HV, redukcja powierzchni ≥45%. Do reaktorów chemicznych, elementów złącznych stosowanych w przemyśle okrętowym, rur wymienników ciepła, obudów medycznych, rurociągów morskich itp. Doskonała odporność na korozję kwasową i morską.

Stopień 3 tytanu
Zawartość tlenu poniżej 0.35% wag. Wytrzymałość znacznie wyższa niż w przypadku klasy 2. Wytrzymałość na rozciąganie ≥ 450 MPa, granica plastyczności ≥ 380 MPa, wydłużenie ≥ 18%, twardość około 100-110 HV, redukcja powierzchni ≥ 40%. Do zbiorników średniociśnieniowych, nienośnych elementów konstrukcyjnych w lotnictwie, rurociągów chemicznych itp.

Stopień 4 tytanu
Klasa 4 to czysty tytan o najwyższej wytrzymałości. Zawartość tlenu poniżej 0.40% wag. Wytrzymałość na rozciąganie ≥ 550 MPa, granica plastyczności ≥ 483 MPa, wydłużenie ≥ 15%, twardość około 120-130 HV, przewężenie powierzchni ≥ 35%. Do elementów złącznych w przemyśle lotniczym, narzędzi chirurgicznych, zaworów chemicznych o wysokiej wytrzymałości itp.

Tytan klasy 5 - Ti-6Al-4V
Stop Ti-6Al-4V, znany również jako Ti-6Al-4V, to dwufazowy stop tytanu α+β. Zawiera 6% aluminium i 4% wanadu. Wytrzymałość na rozciąganie ≥895 MPa, granica plastyczności ≥828 MPa, wydłużenie ≥10%, twardość około 300-320 HV, redukcja powierzchni ≥25%. Przeznaczony do łopat silników lotniczych, podwozi samolotów, elementów konstrukcyjnych w przemyśle lotniczym itp.

Tytan klasy 7 - Ti-0.2Pd
Stop tytanu klasy 7 (0.12-0.25% wag. palladu) jest jednym z najbardziej odpornych na korozję stopów tytanu. Wytrzymałość na rozciąganie ≥345 MPa, granica plastyczności ≥275 MPa, wydłużenie ≥20%, twardość 90-100 HV, przewężenie powierzchni ≥45%. Zastosowania: elementy wysokotemperaturowe, zawory i pompy do odsalania wody morskiej.

Stop tytanu Ti-3Al-2.5V klasy 9
Stop tytanu Grade 9 to stop tytanu o wytrzymałości zbliżonej do alfa, mieszczący się pomiędzy czystym tytanem a stopem Grade 5, powszechnie stosowany w produkcji rur. Wytrzymałość na rozciąganie ≥ 620 MPa, granica plastyczności ≥ 483 MPa, wydłużenie ≥ 15%, twardość 180-200 HV, przewężenie powierzchni ≥ 35%. Charakteryzuje się dobrą spawalnością i doskonałą odpornością na zmęczenie. Zastosowania: butle gazowe wysokociśnieniowe, wiązki rur wymienników ciepła.

Stopień 12 Tytan-Ti-0.3Mo-0.8Ni
Gatunek 12 charakteryzuje się wydajnością zbliżoną do gatunku 7, ale niższym kosztem. Wytrzymałość na rozciąganie ≥483 MPa, granica plastyczności ≥345 MPa, wydłużenie ≥18%, twardość 130-140 HV, redukcja powierzchni ≥40%. Doskonała odporność na korozję wysokotemperaturową i wyższa wytrzymałość niż w przypadku gatunku 2. Zastosowania: wymienniki ciepła z wodą morską, zbiorniki do reakcji chemicznych.

Klasa 23 Tytan-Ti-6Al-4V ELI
Gatunek 23 to ultraniskowęglowa wersja Ti-6Al-4V, o ściśle kontrolowanej zawartości tlenu poniżej 0.13% wag. Jest to materiał wzorcowy do produkcji implantów medycznych. Wytrzymałość na rozciąganie ≥860 MPa, granica plastyczności ≥795 MPa, wydłużenie ≥10%, twardość 290-310 HV, redukcja powierzchni ≥30%. Zastosowania: implanty ortopedyczne (stawy biodrowe, stawy kolanowe, śruby kręgosłupa) itp.
Porównanie gatunków stopów tytanu
Aby ułatwić Ci szybki wybór odpowiedniego stopu tytanu, firma Wstitanium przygotowała tabelę porównawczą kluczowych parametrów i właściwości różnych gatunków stopów tytanu, opartą na normach, takich jak ASTM B265 i ASTM F136. Wszystkie dane to wartości minimalne w warunkach wyżarzanych; rzeczywiste wartości dostawy są zazwyczaj wyższe niż wymagania standardowe. Zastrzeżenie: Wstitanium zastrzega sobie prawo do ostatecznej interpretacji.
| Stopień tytanu | System stopowy | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Twardość (HB) | Redukcja powierzchni (%) | Zalety | Wady | Zastosowania | Standardy |
|---|---|---|---|---|---|---|---|---|---|---|
| Stopień 1 | Komercyjnie czysty tytan | ≥240 | ≥170 | ≥30 | ≤ 120 | ≥55 | Najlepsza ciągliwość, doskonała odporność na korozję, łatwa obróbka | Najniższa wytrzymałość, słaba wydajność w wysokich temperaturach | Wymienniki ciepła chemicznego, urządzenia do przetwarzania żywności, wieszaki na anody | ASTM B265, ISO 5832-1 |
| Stopień 2 | Komercyjnie czysty tytan | ≥345 | ≥275 | ≥20 | ≤ 140 | ≥45 | Najlepszy stosunek ceny do jakości, doskonała odporność na korozję, niezawodna spawalność | Umiarkowana wytrzymałość, ograniczona nośność | Rurociągi chemiczne, morskie obiekty offshore, urządzenia medyczne | ASTM B265, AMS 4902 |
| Stopień 3 | Komercyjnie czysty tytan | ≥450 | ≥380 | ≥18 | ≤ 170 | ≥40 | Wysokiej wytrzymałości czysty gatunek tytanu, niezawodna odporność na korozję | Średnia formowalność, niska objętość zużycia rynkowego | Zbiorniki wysokociśnieniowe, rury lotnicze i korpusy zaworów | ASTM B265, ISO 5832-3 |
| Stopień 4 | Komercyjnie czysty tytan | ≥550 | ≥483 | ≥15 | ≤ 200 | ≥35 | Najwyższa wytrzymałość wśród gatunków czystego tytanu, dobra biokompatybilność | Wysoki poziom trudności obróbki, wysoki koszt materiałów | Ciężkie narzędzia medyczne, obudowy kadłubów głębinowych | ASTM B265, ASTM F67 |
| Stopień 5 | Stop α+β (Ti‑6Al‑4V) | ≥895 | ≥828 | ≥10 | ≤ 300 | ≥25 | Zrównoważona, kompleksowa wydajność, możliwość obróbki cieplnej, dojrzały globalny łańcuch dostaw | Twarda obróbka, niska przewodność cieplna, słaba tolerancja na kwasy redukujące | Elementy konstrukcyjne do przemysłu lotniczego, wysokowydajne komponenty samochodowe, artykuły sportowe | ASTM B348, AMS 4911 |
| Stopień 6 | Stop bliski α (Ti‑5Al‑2.5Sn) | ≥828 | ≥758 | ≥12 | ≤ 280 | ≥30 | Wyjątkowa odporność na pełzanie w wysokiej temperaturze, niezawodna stabilność termiczna | Zwykła wytrzymałość w temperaturze pokojowej, słabe właściwości formowania na zimno | Komponenty silników lotniczych wysokotemperaturowych, części konstrukcyjne pieców przemysłowych | ASTM B348, AMS 4914 |
| Stopień 7 | Odporny na korozję czysty tytan (Ti‑0.2Pd) | ≥345 | ≥275 | ≥20 | ≤ 140 | ≥40 | Wiodąca w branży odporność na korozję wżerową, stabilność w środowisku redukującym kwasy | Bardzo wysoki koszt materiału, stosunkowo niska wytrzymałość mechaniczna | Sprzęt chemiczny do obsługi trudnych, korozyjnych środowisk, podwodna infrastruktura naftowa i gazowa | ASTM B265, ASTM B337 |
| Stopień 9 | Stop bliski α (Ti‑3Al‑2.5V) | ≥620 | ≥520 | ≥15 | ≤ 220 | ≥35 | Doskonała podatność na formowanie na zimno, niezawodne działanie spoin, duża wytrzymałość w niskich temperaturach | Niższa ocena wytrzymałości w porównaniu z klasą 5 | Rury hydrauliczne do zastosowań lotniczych, ramy rowerowe, urządzenia do obróbki kriogenicznej | ASTM B338, AMS 4943 |
| Stopień 12 | Stop odporny na korozję (Ti‑0.3Mo‑0.8Ni) | ≥483 | ≥380 | ≥18 | ≤ 180 | ≥40 | Ekonomiczna ochrona antykorozyjna, dobra tolerancja na kwas solny | Odporność na korozję w ekstremalnych warunkach jest niższa od klasy 7 | Obiekty hydrometalurgiczne, zespoły odsiarczania spalin | ASTM B265, ASTM B348 |
| Stopień 23 | Medyczny stop α+β (Ti‑6Al‑4V ELI) | ≥860 | ≥795 | ≥10 | ≤ 290 | ≥25 | Doskonała biokompatybilność, wysoka wytrzymałość na pękanie, duża odporność na zmęczenie | Wysokie koszty produkcji, rygorystyczne wymagania dotyczące czystości podczas obróbki | Implanty ortopedyczne, implanty stomatologiczne, precyzyjne narzędzia chirurgiczne | ASTM F136, ISO 5832‑11 |
Technologia obróbki CNC części tytanowych
Tytan to typowy materiał trudny do obróbki CNC. Jego niska przewodność cieplna, wysoka reaktywność chemiczna i tendencja do utwardzania zgniotowego stawiają wysokie wymagania technologii produkcji. Wstitanium oferuje pełną gamę centrów obróbczych CNC, obejmujących obróbkę 3- i 5-osiową, w tym obróbkę CNC w systemie szwajcarskim , umożliwiającą obróbkę pełnowymiarową, od części milimetrowych po metrowe elementy konstrukcyjne.

5-osiowa symultaniczna obróbka CNC to kluczowa technologia obróbki skomplikowanych części ze stopów tytanu. Umożliwia ona obróbkę wszystkich pięciu stron detalu w jednym ustawieniu, eliminując kumulację tolerancji spowodowaną przez wiele zamocowań. Umożliwia obróbkę skomplikowanych powierzchni zakrzywionych i głębokich wnęk z otworami skośnymi, takich jak wirniki silników lotniczych. Tolerancje sięgają 0.005 mm, a powtarzalność ±0.002 mm.

4-osiowa obróbka CNC
Obróbka CNC w 4 osiach jest odpowiednia do produkcji tytanowych elementów o kształcie wału i tarczy z otworami obwodowymi, rowkami wpustowymi i rowkami śrubowymi. W porównaniu z obróbką 3-osiową, umożliwia ona wielokierunkową obróbkę powierzchni cylindrycznych w jednej operacji, poprawiając dokładność współosiowości części obrotowych. Zastosowania obejmują: wały napędowe, rdzenie zaworów, wrzeciona itp.

3-osiowa obróbka CNC
3-osiowe pionowe/poziome centra obróbcze to podstawowe urządzenia do obróbki części ze stopów tytanu. Narzędzie porusza się wzdłuż osi X, Y i Z. Nadaje się do produkcji części tytanowych o konwencjonalnych cechach geometrycznych, takich jak płaszczyzny, wnęki i proste układy otworów. Koszty sprzętu i programowania są niższe niż w przypadku obróbki wieloosiowej (4-osiowej i 5-osiowej).

Szwajcarska obróbka CNC
Szwajcarska obróbka CNC została zaprojektowana specjalnie do obróbki smukłych wałków i miniaturowych elementów precyzyjnych. Rozwiązuje problem ugięcia podczas obróbki smukłych elementów tytanowych. Wysoka precyzja jest zachowana nawet przy stosunku długości do średnicy przekraczającym 20:1. Tolerancje wymiarów promieniowych sięgają ±0.003 mm. Toczenie, frezowanie, wiercenie i gwintowanie są wykonywane w jednym zamocowaniu, co redukuje wtórne błędy mocowania.

Frezowanie to najważniejsza technika usuwania materiału w przypadku części ze stopów tytanu, dzieląca się na frezowanie zgrubne, półwykańczające i wykańczające. Frezowanie zgrubne priorytetowo traktuje usuwanie dużych naddatków i pozostawia 0.5-1.5 mm na obróbkę wykańczającą. Frezowanie wykańczające polega na użyciu ostrych narzędzi, małej głębokości skrawania, równomiernego posuwu i kontrolowanej temperatury skrawania, co zapewnia chropowatość powierzchni i dokładność wymiarową.

Toczenie służy do obróbki średnicy zewnętrznej, średnicy wewnętrznej, powierzchni czołowych i gwintów części ze stopów tytanu. Tytan charakteryzuje się niskim modułem sprężystości, co powoduje znaczne sprężynowanie po skrawaniu, co może łatwo prowadzić do odchyleń wymiarowych. Wióry mają tendencję do przywierania do ostrza narzędzia, tworząc narost na krawędzi skrawającej. Stosowanie narzędzi o dodatnim kącie natarcia zmniejsza siły skrawania i wydzielanie ciepła, minimalizując odkształcenia przedmiotu obrabianego.

Szlifowanie CNC
Szlifowanie służy do precyzyjnej korekty wymiarów i uzyskania gładkiej powierzchni elementów tytanowych. Ciepło powstające podczas szlifowania może łatwo spowodować przypalenia powierzchni i naprężenia szczątkowe w elementach tytanowych. Aby ograniczyć zatykanie, należy stosować ściernice z węglika krzemu lub diamentowe. Niezbędna jest mała głębokość szlifowania, wysoki przepływ chłodziwa oraz ścisła kontrola temperatury w strefie szlifowania.

Wiercenie i gwintowanie CNC
Wiercenie i gwintowanie tytanu to trudne procesy. Niska przewodność cieplna i wysoka sprężystość tytanu łatwo prowadzą do wypalenia wiertła i złamania gwintownika. Aby zmniejszyć siłę osiową, należy stosować wiertła kręte z węglików spiekanych o kącie wierzchołkowym 135°-140°. Niezbędne są stopniowe posuwy, przerywane wycofywanie oraz regularne usuwanie wiórów i chłodzenie wiertła. Aby uniknąć zatykania wiórów, preferowane są gwintowniki wytłaczane.

EDM (obróbka elektroerozyjna)
Obróbka elektroerozyjna (EDM) usuwa materiał poprzez wyładowanie impulsowe między elektrodą a przedmiotem obrabianym, bez mechanicznej siły skrawania. Jest ona odpowiednia do obróbki takich elementów, jak głębokie i wąskie rowki, złożone wnęki i ostre narożniki. Umożliwia tworzenie elementów o specjalnej strukturze, takich jak bardzo małe wyokrąglenia wewnętrzne (R ≤ 0.1 mm) i głębokie wnęki o cienkich ściankach.

Obróbka WEDM
Obróbka elektroerozyjna drutem (WEDM) wykorzystuje drut metalowy poruszający się w sposób ciągły jako elektrodę do cięcia arkuszy i prętów ze stopu tytanu za pomocą impulsowego wyładowania elektrycznego. Dzieli się na szybką i wolną obróbkę elektroerozyjną drutem. Obróbka elektroerozyjna drutem wolnym: dokładność wymiarowa sięga ±0.003 mm, chropowatość powierzchni Ra ≤0.8 μm, co umożliwia obróbkę precyzyjnych części tytanowych i skomplikowanych konturów.

Obróbka cieplna
Obróbka cieplna to kluczowa technologia kontroli mikrostruktury i właściwości stopów tytanu. Obejmuje ona wyżarzanie odprężające, wyżarzanie zupełne (wyżarzanie rekrystalizacyjne) oraz obróbkę w roztworze i starzenie. Stopy tytanu intensywnie absorbują wodór, tlen i azot powyżej 500°C, tworząc kruchą warstwę powierzchniową. Obróbka cieplna musi być przeprowadzana w piecu próżniowym lub w osłonie argonu.

Usługi wykończeniowe
Idealne wykończenie powierzchni to nie tylko kwestia estetyki, ale także wydajności, trwałości i bezpieczeństwa. Wstitanium oferuje szereg rozwiązań w zakresie obróbki powierzchni, zaprojektowanych tak, aby spełnić rygorystyczne wymagania amerykańskiego rynku lotniczego, medycznego i przemysłowego. Obejmują one obróbkę mechaniczną (Ra < 125), piaskowanie, anodowanie (typ II i III) (na czarno, niebiesko, złoto itd., w zależności od wymagań) oraz polerowanie.
Zastosowania obróbki CNC części tytanowych
Unikalne właściwości stopów tytanu sprawiają, że są one niezastąpione w wielu sektorach produkcji. Usługi Wstitanium obejmują 12 głównych branż, a do tej pory wyprodukowano ponad 100 000 części tytanowych. Poniżej znajduje się szczegółowa analiza popularnych scenariuszy zastosowań.
Lotnictwo
Lotnictwo i kosmonautyka to największy obszar zastosowań stopów tytanu. Około 45% części tytanowych na świecie jest wykorzystywanych w przemyśle lotniczym i kosmonautycznym. Stopy tytanu mają gęstość zaledwie 60% gęstości stali, a mimo to ich wytrzymałość jest porównywalna ze stalą wysokowytrzymałą, co pozwala na redukcję masy konstrukcyjnej o 30-40%. Elementy tytanowe mogą pracować w sposób ciągły w temperaturach 400-600℃.
- Silnik: łopatki wentylatora, tarcze sprężarki, obudowy komór spalania, wirniki turbin.
- Bezpiecznik: dźwigary skrzydeł, ramy kadłuba, elementy podwozia, elementy złączne, przewody hydrauliczne.
- Statki kosmiczne: konstrukcje nośne satelitów, obudowy silników, elementy sond kosmicznych.
Normy branżowe: Produkt musi być zgodny z systemem zarządzania jakością w przemyśle lotniczym AS9100 i normami materiałowymi AMS. Niektóre kluczowe komponenty wymagają certyfikacji NADCAP.
Studium przypadku: Boeing 787 wykorzystuje 15% stopu tytanu w swojej konstrukcji, podczas gdy Airbus A350 wykorzystuje aż 14%, głównie w ramie kadłuba i systemie silnika.

Obronność i Wojsko
Przemysł obronny i wojskowy to tradycyjny i ważny obszar zastosowań stopów tytanu. Wymagania dotyczące niezawodności, lekkości i adaptacji do ekstremalnych warunków w produktach wojskowych napędzają ciągły postęp w technologii przetwarzania tytanu. Stopy tytanu są niemagnetyczne, co zapobiega ich detonacji przez zapalniki magnetyczne min lądowych. Są odporne na korozję morską, dzięki czemu nadają się do stosowania w środowisku morskim sprzętu okrętowego. Ich wysoka wytrzymałość pozwala im wytrzymywać uderzenia wybuchowe i obciążenia o dużej prędkości.
- Broń palna i broń strzelecka: części broni, lufy, magazynki, uchwyty lunet itp.
- Pancerz i ochrona: lekkie płyty pancerne, płyty kuloodporne, elementy hełmów itp.
- Okręty wojenne: Rury i zawory okrętów podwodnych z napędem atomowym, kopuły sonarów, kadłuby broni podwodnej.
- Naprowadzanie i radar: precyzyjne konstrukcje naprowadzające, podstawy anten radarowych, wnęki mikrofalowe itp.

Zastosowania medyczne
Zastosowania medyczne stopów tytanu należą do najszybciej rozwijających się. Biokompatybilność tytanu i odporność na korozję powodowaną przez płyny ustrojowe sprawiają, że jest on preferowanym materiałem metalowym do implantów medycznych.
Implanty ortopedyczne: sztuczne protezy stawów biodrowych, kolanowych, barkowych i łokciowych; płytki kostne, śruby, gwoździe śródszpikowe, klatki do zespolenia kręgosłupa, klatki do zespolenia międzytrzonowego itp. Materiał klasy 23 (Ti-6Al-4V ELI) jest złotym standardem w przypadku implantów ortopedycznych, umożliwiającym osteointegrację z ludzką tkanką kostną i gwarantującym długotrwałe i stabilne użytkowanie.
Implanty stomatologiczne i wypełnienia: implanty stomatologiczne, łączniki, czapeczki gojące, ramy koron, aparaty ortodontyczne itp. Stopy tytanu klasy 4 i 23 z czystego tytanu są powszechnie stosowane w stomatologii, ponieważ charakteryzują się dobrą biozgodnością, nie wydzielają metalicznego zapachu i nie zakłócają obrazowania metodą rezonansu magnetycznego.
Instrumenty chirurgiczne: instrumenty chirurgiczne o minimalnej inwazyjności, narzędzia do chirurgii ortopedycznej, instrumenty do chirurgii stomatologicznej, elementy endoskopowe, elementy ramion robotów chirurgicznych itp. Stopy tytanu wytrzymują wielokrotną sterylizację w wysokiej temperaturze i pod wysokim ciśnieniem, co zapewnia długą żywotność.

Materiały muszą spełniać normy dotyczące tytanu medycznego, takie jak ASTM F136 i ASTM F67, a także posiadać certyfikat potwierdzający ich przydatność do użytku medycznego. Środowisko produkcyjne musi być zgodne z systemem zarządzania jakością wyrobów medycznych ISO 13485, a niektóre procesy muszą być realizowane w pomieszczeniach czystych. Wymagana jest pełna identyfikowalność, obejmująca każdy etap, od surowców po gotowy produkt. Wymagane są niezwykle wysokie wymagania dotyczące jakości powierzchni. Powierzchnia implantu musi zostać poddana specjalnemu procesowi szorstkowania lub polerowania, aby dostosować ją do wymogów integracji z kością.
Samochody i motocykle o wysokiej wydajności
Przemysł motoryzacyjny ewoluuje w kierunku lekkiej konstrukcji, wysokiej wydajności i nowych źródeł energii. Zastosowanie stopów tytanu w luksusowych samochodach osobowych, samochodach wyścigowych i pojazdach o nowych źródłach energii stale rośnie.
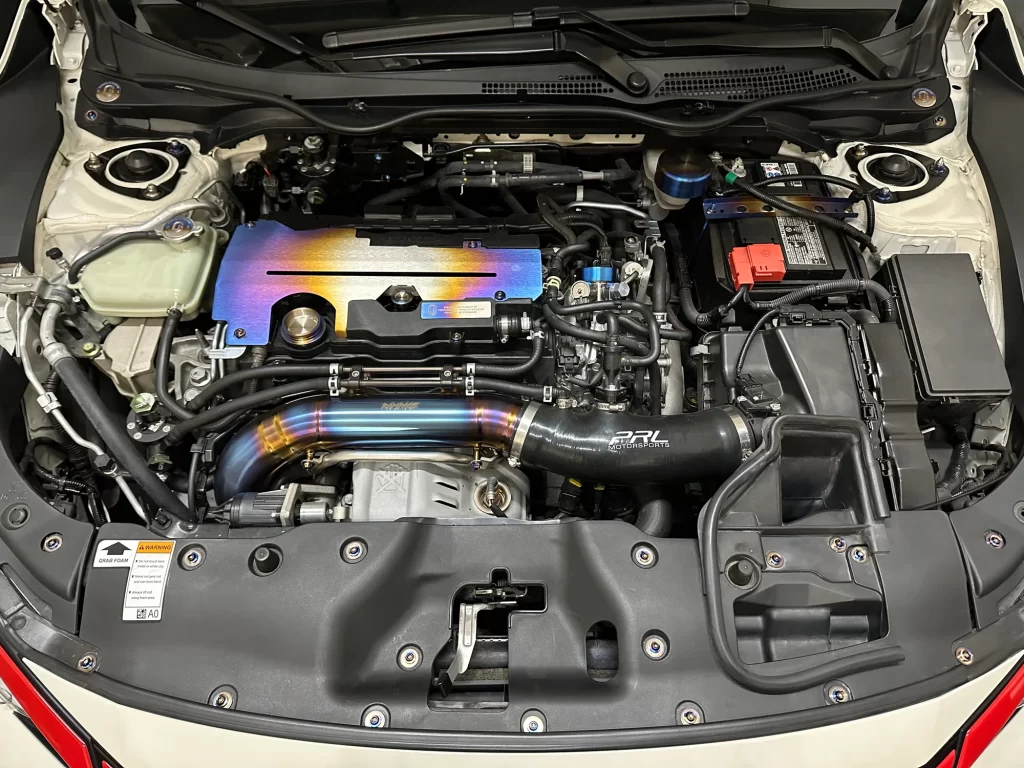
Samochody benzynowe o wysokiej wydajności i samochody wyścigowe: zawory silnika, gniazda sprężyn zaworowych, korbowody, sworznie tłokowe, kolektory układu wydechowego, tłumiki, obudowy turbosprężarek, sprężyny zawieszenia, tłoki zacisków hamulcowych itp. Stopy tytanu skutecznie redukują masę elementów silnika tłokowego, poprawiając reakcję na zmiany prędkości i osiągi. Elementy ze stopów tytanu są szeroko stosowane w samochodach Formuły 1 i rajdach.
Pojazdy o nowym napędzie elektrycznym: elementy konstrukcyjne akumulatorów, przewody chłodzące obudowy silnika, lekkie elementy podwozia, elementy złączne, złącza układu wysokiego napięcia itp. Stopy tytanu zwiększają zasięg i żywotność pojazdów elektrycznych, dzięki czemu są szczególnie odpowiednie do modeli o nowym napędzie elektrycznym najwyższej klasy.
Motocykle: układy wydechowe, elementy ramy, osłony boczne silnika, elementy mocujące, podnóżki itp.
Wysokie wymagania dotyczące wytrzymałości zmęczeniowej i niezawodności wymuszają długotrwałe testy na stanowiskach badawczych i w warunkach drogowych. Niektóre części zewnętrzne mają wysokie wymagania dotyczące jakości powierzchni i spójności koloru anodowanego.
Przemysł chemiczny i odporność na korozję
Przemysł chemiczny jest jednym z największych obszarów zastosowań czystego tytanu i odpornych na korozję stopów tytanu. Tytan wykazuje doskonałą odporność na korozję w większości kwasów utleniających, roztworach soli i wodzie morskiej. Jego żywotność jest kilkukrotnie, a nawet kilkudziesięciokrotnie dłuższa niż w przypadku stali nierdzewnej.
Przemysł chloro-alkaliczny i elektroliza: podłoża anodowe z tytanu MMO, płyty elektrolityczne, belki przewodzące, zaciski, uchwyty elektrod itp. Przemysł chloro-alkaliczny to tradycyjny obszar zastosowań tytanu. Preferowanym podłożem anodowym jest tytan klasy 2, odporny na korozję w wysokich temperaturach i wysokim stężeniu słonej wody.
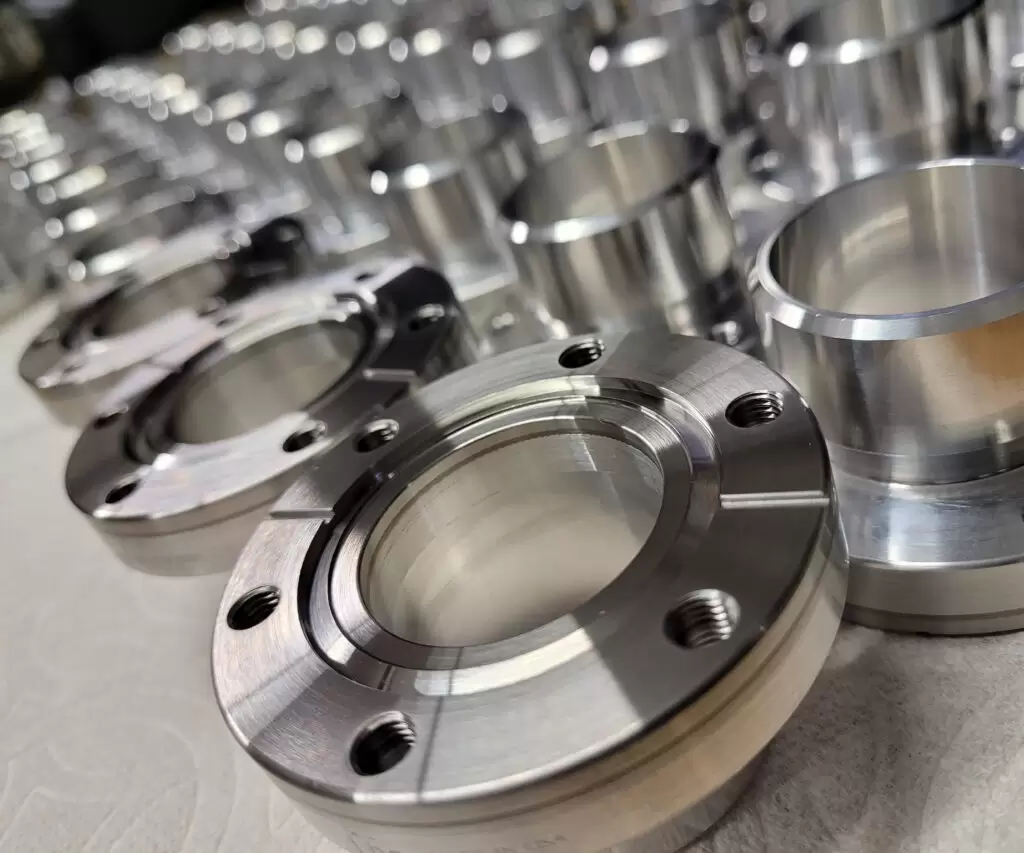
Sprzęt hydrometalurgiczny i do reakcji chemicznych: wykładziny reaktorów, mieszadła, ściany rurowe wymienników ciepła, elementy wież, rury, zawory, wirniki pomp, kołnierze itp. Tytan jest szeroko stosowany w hutnictwie metali nieżelaznych, w przemyśle chemicznym, farmaceutycznym, w produkcji pestycydów i innych gałęziach przemysłu, ponieważ jest odporny na media korozyjne, takie jak kwas siarkowy, kwas solny i kwas azotowy.
Ochrona środowiska i uzdatnianie wody: Elektrody do oczyszczania ścieków, elementy urządzeń do odsiarczania i denitryfikacji, elementy urządzeń do odsalania wody morskiej, elementy urządzeń do odwróconej osmozy itp.
Galwanizacja i obróbka powierzchni: stojaki galwaniczne, pręty przewodzące, kosze anodowe, rury grzewcze itp., odporne na działanie kwaśnych i zasadowych roztworów galwanicznych, o stabilnej przewodności elektrycznej.
Odporność na korozję jest kluczowym wskaźnikiem. Odpowiedni gatunek tytanu należy dobrać w zależności od czynnika korozyjnego. Wymagana jest zaawansowana technologia spawania. Spoina musi zapewniać odporność na korozję nie mniejszą niż materiał bazowy. Niektóre części zbiorników ciśnieniowych muszą być zgodne z normami produkcji zbiorników ciśnieniowych.
Projekty morskie i statki
Środowiska morskie charakteryzują się wysoką wilgotnością powietrza, zasoleniem i silną korozją. Stopy tytanu, dzięki swojej wyjątkowej odporności na korozję w wodzie morskiej, są idealnym materiałem do produkcji wysokiej klasy sprzętu morskiego.
Sprzęt do eksploatacji złóż ropy naftowej i gazu na morzu: Rurociągi podmorskie, zawory, urządzenia głowicowe, wymienniki ciepła, elementy podwodnych systemów produkcyjnych itp. Części tytanowe są odporne na korozję powodowaną przez wodę morską i siarkowodór, nie wymagają stosowania powłok antykorozyjnych i wymagają minimalnej konserwacji przez dłuższy czas.
Statki i wyposażenie okrętowe: wały napędowe, zawory morskie, rurociągi układów chłodzenia wodą morską, elementy systemów ochrony przeciwpożarowej, kopuły sonarów, elementy złączne morskie itp.
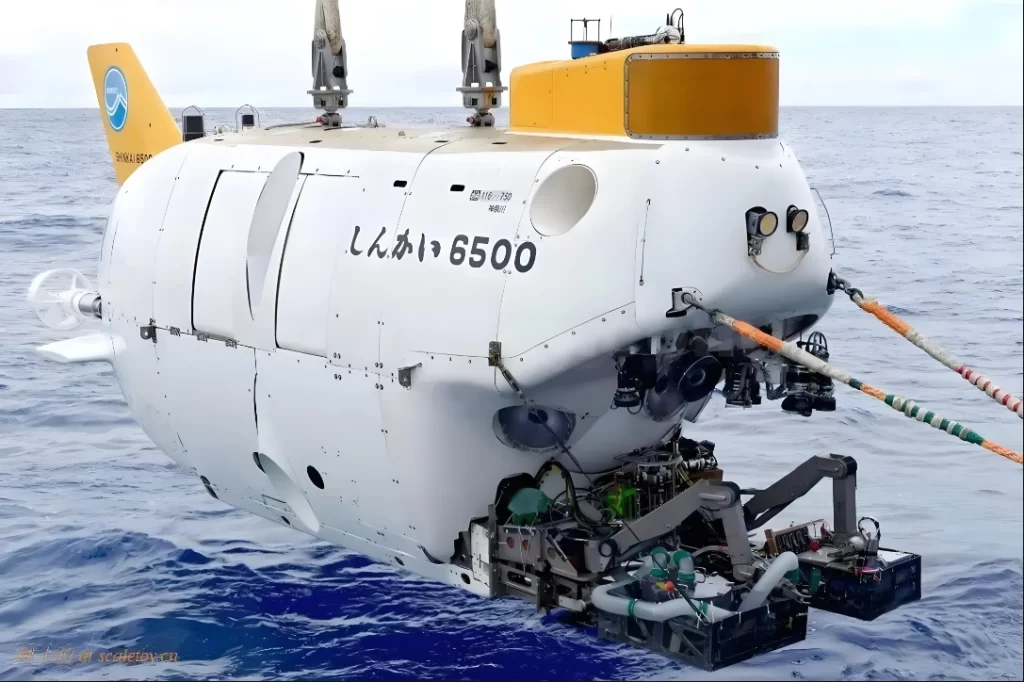
Sprzęt głębinowy: komory ciśnieniowe do załogowych statków podwodnych, kadłuby robotów podwodnych (ROV/AUV), obudowy czujników dna morskiego, elementy konstrukcyjne do sprzętu do eksploracji głębinowej itp.
Morska energetyka wiatrowa i nowe źródła energii: elementy mocujące wież turbin wiatrowych na morzu, elementy systemów chłodzenia wodą morską, elementy konstrukcyjne fundamentów podwodnych itp.
Robotyka i automatyka
Zapotrzebowanie na lekkie, precyzyjne i niezawodne roboty przemysłowe, serwisowe i specjalistyczne stale rośnie. Zastosowanie stopów tytanu w robotyce zaawansowanej dynamicznie rośnie.
Stopy tytanu są stosowane w konstrukcjach przegubów robotów, obudowach reduktorów, łącznikach ramion robotów i elementach efektorów końcowych. Zmniejszają masę ramienia, poprawiając nośność i szybkość reakcji ruchu.
Stopy tytanu stosuje się również w konstrukcji kadłuba, obudowach czujników i elementach przekładni robotów specjalistycznego przeznaczenia (robotów przeciwwybuchowych, odpornych na korozję, głębinowych), co pozwala im przystosować się do ekstremalnych warunków pracy.
Stopy tytanu są stosowane w precyzyjnych elementach konstrukcyjnych robotów współpracujących i robotów medycznych w celu zapewnienia dokładności ruchu i bezpieczeństwa biologicznego.
Wysoka dokładność wymiarowa i tolerancje geometryczne są niezbędne do zapewnienia powtarzalnej dokładności pozycjonowania. Surowe wymagania dotyczące redukcji masy wymuszają redukcję masy poprzez optymalizację topologii i precyzyjną obróbkę. Dobra odporność na zmęczenie jest niezbędna w zastosowaniach wymagających długiej żywotności w ruchu posuwisto-zwrotnym o wysokiej częstotliwości.

Przewodnik po obróbce CNC części tytanowych (DFM)
Doskonała konstrukcja jest warunkiem koniecznym do uzyskania wysokiej jakości i niskich kosztów obróbki części tytanowych. Stopy tytanu są drogie, trudne w obróbce i podatne na odkształcenia. Niewłaściwa konstrukcja może znacznie zwiększyć koszty obróbki, wydłużyć czas dostawy, a nawet doprowadzić do złomowania części.
Wytyczne dotyczące projektowania grubości ścianek
Wstitanium, łącząc branżowe standardy DFM, podsumowuje przewodnik projektowania dla obróbki tytanu CNC. Jego celem jest pomoc w ograniczeniu ryzyka i osiągnięciu optymalnej równowagi między wydajnością a kosztami.
Grubość ścianek jest jednym z najważniejszych czynników w projektowaniu elementów tytanowych. Stopy tytanu charakteryzują się niskim modułem sprężystości (około 114 GPa, czyli zaledwie 57% modułu stali). Pod wpływem sił skrawania są podatne na odkształcenia sprężyste i sprężynowanie. Trudność obróbki cienkościennych elementów rośnie wykładniczo.
Zagadnienia dotyczące projektowania grubości ścianek
Jednorodność grubości ścianek: Należy w miarę możliwości zachować jednolitość grubości ścianek, unikając gwałtownych zmian grubości ścianek, aby zmniejszyć ryzyko koncentracji naprężeń i odkształceń podczas obróbki. Obszary o znacznych różnicach grubości ścianek należy projektować z nachyleniem przejściowym, aby uniknąć koncentracji naprężeń.
Kontrola stosunku wysokości do grubości ścianki: W przypadku ścian wspornikowych i żeber niezależnych stosunek wysokości do grubości ścianki powinien mieścić się w granicach 5:1. Przekroczenie tego stosunku znacznie zwiększa ryzyko drgań i deformacji.
| Typ komponentu | Absolutna minimalna grubość ścianki | Zalecana grubość ścianki | Uwagi |
|---|---|---|---|
| Krótka ściana (wysokość ≤ 2 × grubość ściany) | 0.8 mm | ≥ 1.5 mm | Obróbka 3-osiowa, nie wymaga stosowania niestandardowych narzędzi |
| Ściana konstrukcyjna nośna i ściana średniowysokościowa (wysokość: 2~5 × grubość ściany) | 1.0 mm | ≥ 2.0 mm | Optymalizacja sekwencji obróbki poprzez naprzemienne przejścia frezowania |
| Wysoki przekrój cienkościenny (wysokość > 5 × grubość ścianki) | 1.5 mm | ≥ 3.0 mm | Zalecane jest zastosowanie żeber wzmacniających lub zastosowanie obróbki 5-osiowej |
| Komponenty medyczne o ultracienkich ściankach | 0.5 mm | ≥ 0.8 mm | Obowiązkowe są dedykowane urządzenia pomocnicze i procesy mikrocięcia |
Projekt wnęki i narożnika wewnętrznego
Obróbka głębokich wnęk i ostrych narożników w stopach tytanu nie tylko wiąże się z wysokimi kosztami narzędzi i niską wydajnością, ale także łatwo prowadzi do ich złamania i niskiej jakości powierzchni. Dobrze zaprojektowane naroża wewnętrzne i układ wnęk mogą znacząco poprawić wydajność obróbki i obniżyć koszty.
Projekt zaokrąglenia narożników wewnętrznych
Im większy promień naroża wewnętrznego, tym niższy koszt obróbki i lepsza jakość powierzchni. Promień naroża wewnętrznego decyduje o użytecznej średnicy narzędzia; większe narzędzia charakteryzują się większą sztywnością, wyższą wydajnością i dłuższą żywotnością.
Zalecenie: Promień zaokrąglenia naroży wewnętrznych R ≥ 1/3 głębokości wnęki, minimum 1.0 mm. Należy priorytetowo traktować standardowe rozmiary zaokrągleń narzędzi, takie jak R1.5, R2, R3, R5 itd., i unikać niestandardowych rozmiarów.
Głębokie ubytki
Gdy głębokość wnęki przekracza 3-krotność średnicy narzędzia, zaleca się dalsze zwiększenie promienia zaokrąglenia naroży. Alternatywnie, należy zaprojektować kąt pochylenia, aby zmniejszyć ryzyko drgań.
Konstrukcja kątowa: O ile nie jest to konieczne ze względów funkcjonalnych, ostre narożniki wewnętrzne o kącie 90° są surowo zabronione. Ostre narożniki wewnętrzne muszą być obrabiane elektroerozją (EDM), co zwiększa koszty o ponad 50%.
Projekt stosunku głębokości do szerokości wnęki
W przypadku obróbki 3-osiowej zalecany stosunek głębokości do szerokości gniazda wynosi ≤3:1. Przekroczenie tego stosunku utrudnia usuwanie wiórów i chłodzenie, przyspiesza zużycie narzędzia i znacznie obniża wydajność obróbki.
W przypadku obróbki 5-osiowej warunki skrawania można poprawić poprzez pochylenie narzędzia, co pozwala na zwiększenie stosunku głębokości do szerokości do 6:1, ale nadal konieczne jest zapewnienie wystarczającej ilości miejsca na narzędzie.
W przypadku głębokich wnęk zaleca się podejście schodkowe, szersze u góry i węższe u dołu, co zapewnia wystarczającą ilość miejsca na wprowadzenie narzędzia i poprawia wydajność usuwania wiórów.
Wytyczne dotyczące projektowania obróbki otworów
Wiercenie i gwintowanie stopów tytanu jest trudne i kosztowne. Nierozsądnie zaprojektowany otwór znacznie zwiększy ilość braków i wydłuży czas obróbki.
Stosunek głębokości otworu do średnicy
W przypadku standardowego wiercenia: zaleca się stosunek głębokości otworu do jego średnicy (stosunek D/D) ≤3:1, ponieważ trudność obróbki i koszt są kontrolowane.
W przypadku głębokich otworów: stosunek AD/D wynoszący 3:1–5:1 wymaga wiertła z otworami przelotowymi i wiertła chłodzonego wewnętrznie, co zwiększa koszty o 15–30%. Przy stosunku AD/D przekraczającym 5:1 konieczne jest użycie wiertła lufowego lub wiertła BTA, co znacznie zwiększa koszty.
Zalecenia projektowe: Unikaj bardzo głębokich otworów, o ile to możliwe. Używaj otworów stopniowanych i wierteł na obu końcach, aby zmniejszyć głębokość na jednym końcu. Projektuj otwory nieprzelotowe ze stożkiem 120° na spodzie, aby dopasować je do kąta końcówki wiertła, unikając konstrukcji z płaskim dnem.
Średnica i tolerancje otworów
Stosuj standardowe rozmiary wierteł do preferowanej średnicy otworu, aby uniknąć niestandardowych średnic i ograniczyć koszty niestandardowych narzędzi.
Tolerancje położenia otworów: Tolerancja ±0.1 mm jest wystarczająca dla większości potrzeb. Otwory o wysokiej precyzji wymagają określonych punktów odniesienia i współrzędnych otworów, co odpowiednio zwiększa koszty.
Tolerancje otworów powinny być odpowiednio ustawione: standardowe otwory montażowe mają tolerancje swobodne H11/H12. Otwory łączące mają tolerancje H7/H8. Precyzyjne otwory łączące wymagają rozwiercania lub szlifowania, co znacznie zwiększa koszty; należy je stosować tylko wtedy, gdy jest to konieczne.
Projektowanie gwintów
Preferowane są gwinty metryczne standardowe. Preferowane są gwinty zgrubne, ponieważ gwinty drobne są trudniejsze w obróbce i bardziej podatne na pękanie narzędzi.
Głębokość gwintu: Zaleca się, aby efektywna głębokość gwintu nie przekraczała 1.5-2 razy średnicy nominalnej. Nadmierna głębokość gwintu w stopach tytanu może łatwo doprowadzić do pęknięcia gwintownika i uszkodzenia profilu gwintu.
Wybór procesu: Gwinty M6 i większe powinny być zaprojektowane tak, aby umożliwić frezowanie gwintów, co zapewnia większą stabilność i niższy wskaźnik braków niż gwintowanie. Mniejsze rozmiary gwintów powinny być projektowane jako otwory przelotowe, aby ułatwić odprowadzanie wiórów i chłodzenie.
Konstrukcja otworu na but: Gwintowany otwór na but powinien mieć fazę, z fazą wejściową C1-C2, aby ułatwić wejście narzędzia i zmniejszyć odpryskiwanie w punkcie wejścia.
Wytyczne dotyczące projektowania tolerancji
Współczynnik rozszerzalności cieplnej, sprężystość odbicia i charakterystyka naprężeń podczas obróbki stopów tytanu sprawiają, że osiągnięcie wysokich tolerancji precyzyjnych jest znacznie droższe niż w przypadku stali i aluminium. Projekt powinien być zgodny z zasadą „tolerancji określonych przez potrzeby”, aby uniknąć strat kosztów spowodowanych nadmiernymi wymaganiami dotyczącymi precyzji.
| Kategoria tolerancji | Klasa ekonomiczna | Precyzyjna klasa | Gatunek o wysokiej precyzji | Uwagi |
|---|---|---|---|---|
| Wymiar liniowy | ± 0.1 mm | ± 0.05 mm | ± 0.01 mm | Wysoka precyzja wyników wymaga kontroli w stałej temperaturze i powtarzalnej obróbki wykończeniowej |
| Średnica otworu (klasa tolerancji H) | H8 | H7 | H6 | H6 i węższe tolerancje wymagają rozwiercania lub szlifowania |
| Średnica zewnętrzna (klasa tolerancji h) | h8 | h7 | h6 | h6 i bardziej rygorystyczne tolerancje wymagają procesów szlifowania |
| Płaskość | 0.05 mm / mm 100 | 0.02 mm / mm 100 | 0.01 mm / mm 100 | Aby uzyskać precyzyjne rezultaty, konieczne jest szlifowanie i obróbka odprężająca |
| Koncentryczność | Φ0.05 mm | Φ0.02 mm | Φ0.01 mm | Wysoka precyzja tolerancji uzyskiwana jest dzięki obróbce w jednym ustawieniu |
| Chropowatość powierzchni (Ra) | 1.6-3.2 μm | 0.8 μm | 0.2 μm | Wykończenie powierzchni o grubości 0.2 μm lub mniejszej wymaga prac szlifierskich/polerujących |
Zasady projektowania tolerancji
Stopniowanie tolerancji: Ścisłe tolerancje są określone tylko dla funkcjonalnych powierzchni współpracujących. Powierzchnie niewspółpracujące i wymiary niekrytyczne mogą korzystać z ogólnych tolerancji wymienionych powyżej. Każde zwiększenie precyzji tolerancji zwiększa koszt obróbki części tytanowych o 50–200%.
Ujednolicony układ odniesienia: Wszystkie oznaczenia tolerancji muszą być oparte na ujednoliconym układzie odniesienia (układy odniesienia A/B/C) zgodnym z normami ASME Y14.5 lub GB/T 1182, aby uniknąć wydłużenia czasu zaciskania i kumulacji błędów spowodowanych przez wiele układów odniesienia.
Uwzględnienie sprężystości i odkształceń: Tolerancje wymiarowe dla konstrukcji cienkościennych i wspornikowych nie powinny być zbyt wąskie. Obróbka sprężynowania i odprężania może prowadzić do odchyleń wymiarowych. Zbyt wąskie tolerancje znacznie zwiększą liczbę braków.
Konwencja dotycząca temperatury kontroli: W przypadku wymiarów o dokładności powyżej ±0.02 mm należy określić temperaturę otoczenia podczas kontroli (zwykle 20℃±2℃). Współczynnik rozszerzalności cieplnej tytanu wynosi 8.6×10⁻⁶/℃. Wahania temperatury mają istotny wpływ na wyniki pomiarów.
Mocowanie
Należy rozważyć zastosowanie zacisków już na etapie projektowania, aby znacząco zredukować koszty i liczbę błędów oraz zwiększyć wydajność obróbki.
**Zapewnij zapas na zaciskanie:** W przypadku małych, cienkościennych części, zarezerwuj miejsca na zaciskanie podczas projektowania. Zostaną one usunięte po obróbce, aby uniknąć deformacji i wgnieceń spowodowanych bezpośrednim zaciskaniem powierzchni funkcjonalnych części.
**Ujednolić orientację obróbki:** Projektuj większość elementów po tej samej stronie lub w kilku orientacjach, aby zmniejszyć liczbę operacji mocowania. Projektuj wielopłaszczyznowe elementy, które można obrabiać w jednej 5-osiowej operacji mocowania.
**Unikaj obróbki z wystającym elementem:** Elementy takie jak otwory i rowki powinny mieć odpowiednie podparcie od spodu, aby uniknąć wibracji i odprysków spowodowanych obróbką z wystającym elementem. Otwory cienkościenne bez podparcia od tyłu powinny być zaprojektowane z zastosowaniem wzmocnień.
**Projektowanie powierzchni średnicy:** Zaprojektuj wyraźne powierzchnie bazowe obróbki i otwory pozycjonujące. Powierzchnie bazowe powinny być płaskie i mieć wystarczająco dużą powierzchnię. Otwory pozycjonujące powinny charakteryzować się wysoką dokładnością, aby zapewnić dokładne i niezawodne mocowanie i pozycjonowanie.
Wątki i połączenia
Połączenia gwintowane ze stopu tytanu charakteryzują się unikalnymi właściwościami. Nieprawidłowa konstrukcja może łatwo prowadzić do problemów, takich jak zatarcie, zerwanie i korozja naprężeniowa.
Stopień dopasowania gwintu: Do gwintów ze stopów tytanu zaleca się średnią precyzję dopasowania, np. 6g dla gwintów zewnętrznych i 6H dla gwintów wewnętrznych. Nadmierne dokręcenie może łatwo spowodować zatarcie ze względu na wysoki współczynnik tarcia tytanu i podatność na przywieranie zimnego spawu.
Konstrukcja zapobiegająca zacieraniu się: W przypadku często demontowanych połączeń gwintowanych z tytanu zaleca się zaprojektowanie systemu łączącego tytan-stal lub zastosowanie obróbki powierzchni (takiej jak anodowanie lub powłoka z dwusiarczku molibdenu) w celu zmniejszenia współczynnika tarcia i zapobiegania zacieraniu się.
Połączenia śrubowe: Wstępne naprężenie tytanowych połączeń śrubowych wymaga precyzyjnej kontroli, aby uniknąć przeciążenia prowadzącego do uszkodzenia gwintu. Konstrukcja powinna zapewnić wystarczającą przestrzeń do pracy klucza.
Unikanie koncentracji naprężeń w gwincie: zaprojektuj rowek odciążający lub wyokrąglenie przejściowe na zakończeniu gwintu, aby zmniejszyć koncentrację naprężeń i poprawić wytrzymałość zmęczeniową.
Wyzwania obróbki CNC stopów tytanu
Stopy tytanu są powszechnie uznawane za jeden z najtrudniejszych w obróbce powszechnie stosowanych materiałów metalowych. Ich trudność obróbki znacznie przewyższa trudności obróbki stali węglowej, stali nierdzewnej i stopów aluminium. W branży powszechnie uważa się, że koszt obróbki stopów tytanu jest 5-10 razy wyższy niż stopów aluminium. Wynika to z licznych wyzwań związanych z obróbką, wynikających z właściwości tych materiałów. Dogłębne zrozumienie tych wyzwań jest warunkiem wstępnym do opracowania racjonalnych rozwiązań obróbkowych.
Niska przewodność cieplna, skoncentrowane ciepło cięcia
Stopy tytanu charakteryzują się wyjątkowo niską przewodnością cieplną. Stop Ti-6Al-4V (Grand 5) ma przewodność cieplną zaledwie około 6.7 W/m·K, stal 45 ma około 42 W/m·K, a stop aluminium 6061 ma około 167 W/m·K. Przewodność cieplna tytanu wynosi zaledwie 1/25 przewodności cieplnej aluminium i 1/6 przewodności cieplnej stali.
Spowodowane problemy:
Szybkie zużycie narzędzia: Ciepło wytwarzane podczas skrawania nie może być szybko odprowadzane przez obrabiany przedmiot i wióry. Około 80% ciepła skrawania koncentruje się w obszarze wierzchołka narzędzia. Prowadzi to do gwałtownego wzrostu temperatury narzędzia, mięknięcia materiału narzędzia i przyspieszonego zużycia. Żywotność narzędzia ulega znacznemu skróceniu. W normalnych warunkach pracy żywotność narzędzi węglikowych do obróbki stopów tytanu wynosi zaledwie od 1/3 do 1/5 żywotności narzędzi do obróbki stali.
Odkształcenie termiczne przedmiotu obrabianego: Lokalnie wysokie temperatury powodują rozszerzalność cieplną przedmiotu obrabianego. Kontrola dokładności wymiarowej jest trudna. Chłodzenie i kurczenie się po wykończeniu mogą prowadzić do odchyleń wymiarowych. Lokalnie występujące różnice temperatur w elementach cienkościennych mogą również powodować odkształcenia pod wpływem naprężeń cieplnych.

Spalanie powierzchni: Nadmierna temperatura może powodować utlenianie powierzchni stopu tytanu, tworzenie utwardzonej warstwy, a nawet mikropęknięć, zmniejszając wytrzymałość zmęczeniową i odporność korozyjną części.
Zagrożenia dla bezpieczeństwa: Wióry tytanowe są drobne i podatne na samozapłon w wysokich temperaturach, co stwarza zagrożenie pożarowe. To również ważny powód, dla którego do obróbki tytanu niezbędne jest odpowiednie chłodzenie.
Wysoka reaktywność chemiczna, przyczepność narzędzi
Tytan charakteryzuje się wyjątkowo wysoką reaktywnością chemiczną, łatwo przylegając, dyfundując i reagując z materiałami narzędzi w wysokich temperaturach. Prowadzi to do zużycia adhezyjnego, zużycia dyfuzyjnego i wykruszania się narzędzia.
Spowodowane problemy:
Narost na krawędzi skrawającej i przyleganie narzędzia: Pod wpływem wysokiej temperatury i ciśnienia tytan przylega do krawędzi skrawającej, tworząc narost. Zmienia to geometrię narzędzia, zwiększa siły skrawania, a także pogarsza chropowatość powierzchni. Oderwanie się narostu na krawędzi skrawającej powoduje unoszenie cząstek materiału narzędzia, co nasila jego zużycie.
Zużycie dyfuzyjne: W wysokich temperaturach tytan dyfunduje z pierwiastkami w narzędziu, takimi jak węgiel, kobalt i wolfram, osłabiając strukturę powierzchni narzędzia, co prowadzi do zmniejszenia wytrzymałości narzędzia i przyspieszonego zużycia. Dlatego narzędzia diamentowe nie nadają się do obróbki stopów tytanu – w wysokich temperaturach tytan reaguje z węglem, tworząc węglik tytanu, co powoduje szybkie zużycie narzędzia.

Wykruszenia narzędzi: Przyczepność narzędzi powoduje duże wahania sił skrawania, zwiększając obciążenie udarowe krawędzi skrawającej, co czyni ją podatną na mikrowykruszenia, a nawet całkowite wykruszenia. Jest to szczególnie widoczne podczas cięcia przerywanego oraz cięć wejścia/wyjścia.
Znaczna tendencja do hartowania podczas obróbki
Podczas obróbki skrawaniem stopy tytanu ulegają utwardzaniu powierzchniowemu pod wpływem odkształcenia plastycznego i oddziaływania termicznego. To znacznie zwiększa twardość, dodatkowo pogłębiając trudności związane z obróbką.
Spowodowane problemy:
Frezowanie wtórne jest trudne: jeśli pierwsze cięcie jest niekompletne, kolejne cięcia utwardzonej warstwy będą charakteryzować się drastycznym wzrostem szybkości zużycia, co może nawet doprowadzić do złamania końcówki narzędzia.
Pogorszenie jakości powierzchni: Warstwa utwardzona przez zgniot jest krucha i podatna na mikropęknięcia, co zmniejsza wytrzymałość zmęczeniową elementu. Nierównomierna twardość w obrębie warstwy utwardzonej utrudnia również kontrolę dokładności wymiarowej.
Surowe wymagania procesowe: Każde cięcie musi zapewniać głębokość skrawania większą niż grubość warstwy utwardzonej, aby zapobiec „ślizganiu się” narzędzia w niej. Krawędź skrawająca musi pozostać ostra; tępe narzędzie przyspieszy utwardzanie.

Deformacja i sprężynowanie
Moduł sprężystości stopów tytanu wynosi około 114 GPa, czyli zaledwie około połowę modułu sprężystości stali. Oznacza to, że przy tej samej sile skrawania odkształcenie sprężyste tytanu jest dwukrotnie większe niż stali.
Spowodowane problemy:
Odkształcenie elementów cienkościennych: Konstrukcje cienkościenne, drobnożebrowe i wspornikowe ulegają sprężystemu odkształceniu pod wpływem sił skrawania. W rezultacie rzeczywista ilość skrawanego materiału jest mniejsza od wartości zaprogramowanej. Po przejściu narzędzia materiał sprężystie powraca do pierwotnego kształtu, co prowadzi do błędów wymiarowych, nierównomiernej grubości ścianek i stożkowatości.
Sprężystość wymiarowa: Po toczeniu i frezowaniu ścianek bocznych materiał sprężyście powraca do pierwotnego kształtu. Powoduje to problemy, takie jak mniejsze średnice otworów, większe średnice zewnętrzne i niedokładne szerokości rowków. Wymaga to wielokrotnych próbnych cięć w celu kompensacji, co zmniejsza wydajność obróbki.
Drgania podczas cięcia: Konstrukcje o małej sztywności są podatne na drgania pod wpływem siły skrawania, co powoduje powstawanie śladów drgań, znaczne pogorszenie jakości powierzchni, przyspieszenie zużycia narzędzi, a nawet złomowanie części.

Stres resztkowy
Podczas kucia, walcowania i obróbki skrawaniem, w elementach ze stopów tytanu powstają znaczne naprężenia szczątkowe. Uwalnianie naprężeń powoduje z czasem zmiany wymiarów, wpływając na długoterminową stabilność wymiarową.
Spowodowane problemy:
Odkształcenie mechaniczne: Po obróbce zgrubnej równowaga naprężeń zostaje zaburzona, co powoduje powolne odkształcanie i wyginanie się elementów. W przypadku obróbki precyzyjnej wykonywanej bezpośrednio, wymiary produktu końcowego będą stopniowo przekraczać tolerancje w miarę uwalniania naprężeń.
Tolerancja geometryczna przekraczająca tolerancje: Tolerancje płaskości, równoległości i prostopadłości są najbardziej narażone na odkształcenia pod wpływem naprężeń. Precyzyjne elementy płaskie i ramowe są szczególnie podatne na odchylenia płaskości.
Awaria serwisowa: Pod wpływem temperatury i obciążenia części o wysokim naprężeniu szczątkowym mogą ulec uwolnieniu podczas serwisowania, co może prowadzić do odkształceń, uszkodzenia uszczelnień i poluzowania połączeń.

Gwintowanie i obróbka głębokich otworów: wyzwania
Gwintowanie i obróbka głębokich otworów w stopach tytanu są uznawane za trudne. Wskaźnik braków jest znacznie wyższy niż w przypadku innych metali.
Wyzwania związane z wątkami
Ze względu na wysoką sprężystość tytanu, średnica podziałowa gwintu ma tendencję do zmniejszania się po gwintowaniu. Prowadzi to do nieprawidłowego działania sprawdzianu. Zbyt duży otwór prowadzący skutkuje niewystarczającą wytrzymałością gwintu.
Gwintowniki łatwo przywierają do tytanu, co utrudnia usuwanie wiórów i zwiększa ryzyko pęknięcia gwintownika w obrabianym przedmiocie. Usunięcie gwintu jest niezwykle trudne, często skutkując zezłomowaniem całego elementu.
Wyzwania związane z obróbką głębokich otworów
Głębokie otwory charakteryzują się wyjątkowo słabym odprowadzaniem ciepła, co powoduje gwałtowny wzrost temperatury wiertła i prowadzi do jego znacznego zużycia. Długa droga odprowadzania wiórów łatwo prowadzi do ich zatykania w otworze, zarysowania ścianki otworu, a nawet pęknięcia wiertła. Niewystarczająca sztywność wiertła sprawia, że jest ono podatne na skosy, co powoduje odchylenia w prostoliniowości i współosiowości otworu.
Rozwiązanie do obróbki CNC tytanu
Podejmując wyzwania związane z obróbką CNC stopów tytanu, Wstitanium, łącząc własne doświadczenie z najlepszymi praktykami branżowymi, podsumowuje rozwiązania dla obróbki CNC stopów tytanu, od wymiarów narzędzi, chłodzenia, parametrów i strategii, skutecznie zwiększając wydajność obróbki, wydłużając żywotność narzędzi i gwarantując jakość części tytanowych.
Wybór narzędzia
Narzędzia są kluczowym czynnikiem w obróbce tytanu CNC. Wybór odpowiedniego narzędzia może znacząco zwiększyć wydajność.
Preferuj narzędzia z węglika spiekanego o ultradrobnym ziarnie: Wybierz narzędzia z węglika spiekanego WC-Co o ultradrobnym ziarnie i wielkości ziarna 0.2-0.5 μm. Oferują one dobrą równowagę między wytrzymałością na zginanie a odpornością na zużycie, co czyni je preferowanym podłożem dla narzędzi do obróbki tytanu.
Preferuj powłoki TiAlN/TiSiN: Powłoki TiAlN PVD oferują wysoką twardość w wysokich temperaturach i dobrą stabilność chemiczną, co czyni je pierwszym wyborem do zastosowań uniwersalnych. W wymagających warunkach, takich jak cięcie z dużą prędkością i skrawanie na sucho, preferowane są powłoki TiSiN. Oferują one doskonałą stabilność termiczną i lepsze właściwości antyadhezyjne. Unikaj powłok TiN. Mają one silne powinowactwo do tytanu i powodują silne przywieranie.
Duży kąt natarcia + duży kąt linii śrubowej: Narzędzia o dodatnim kącie natarcia zmniejszają odkształcenia skrawania, zmniejszają siły skrawania i redukują ciepło skrawania; duży kąt linii śrubowej (35°-45°) zwiększa liczbę ostrzy tnących jednocześnie, co poprawia płynność cięcia i usuwanie wiórów.

Obróbka stępienia krawędzi: Ostre krawędzie tnące są podatne na wykruszanie. Obróbka stępienia zaokrągla krawędź tnącą do 0.015-0.025 mm, poprawiając jej wytrzymałość i zapobiegając utwardzaniu zgniotowemu spowodowanemu nadmiernym stępieniem.
Regularna wymiana narzędzi w celu uniknięcia nadmiernego zużycia: Narzędzia do obróbki tytanu szybko się zużywają po osiągnięciu pewnego poziomu zużycia. Zazwyczaj frezy węglikowe mają żywotność około 60–120 minut przy obróbce zgrubnej Ti-6Al-4V i około 120–200 minut przy obróbce wykańczającej.
Chłodzenie i smarowanie
Chłodzenie i smarowanie odgrywają kluczową rolę w obróbce CNC tytanu.
Chłodzenie wysokociśnieniowe i wysokoprzepływowe: Niezbędny jest układ chłodzenia wysokociśnieniowego o ciśnieniu ≥70 barów, najlepiej 100 barów lub wyższym. Chłodziwo powinno płynąć bezpośrednio do krawędzi skrawającej, silnie rozbijając wióry i odprowadzając ciepło. Chłodzenie wewnętrzne jest znacznie skuteczniejsze niż chłodzenie zewnętrzne; narzędzia z wewnętrznymi otworami chłodzącymi powinny być priorytetem.
Specjalny płyn obróbkowy do tytanu: Stosuj emulsje do ekstremalnych ciśnień lub półsyntetyczne płyny obróbkowe zawierające chlor i siarkę, aby poprawić smarowanie i zmniejszyć współczynnik tarcia. Płyny obróbkowe zawierające chlor są surowo zabronione; w wysokich temperaturach chlor reaguje z tytanem, tworząc chlorki, co prowadzi do pęknięć korozyjnych naprężeniowych i wpływa na żywotność części.
Zoptymalizowany kierunek chłodzenia: Chłodzenie wielodyszowe i wielokątowe zapewnia odpowiednie chłodzenie powierzchni natarcia i przyłożenia narzędzia oraz wiórów. W przypadku obróbki głębokich otworów i wnęk należy zastosować dysze pomocnicze, aby zapewnić dopływ chłodziwa do obszaru skrawania.
Alternatywa dla chłodzenia olejowego: Do obróbki precyzyjnych elementów cienkościennych i szlifowania można stosować płyny obróbkowe na bazie oleju. Zapewniają one lepsze smarowanie i mniejsze odkształcenia termiczne obrabianego przedmiotu, jednak należy zachować środki bezpieczeństwa przeciwpożarowego i zapewnić sprzęt gaśniczy.
Technologia chłodzenia kriogenicznego: W zaawansowanych zastosowaniach wykorzystuje się technologie chłodzenia kriogenicznego powietrzem i ciekłym azotem, aby znacząco obniżyć temperaturę skrawania. To znacząco wydłuża żywotność narzędzia i poprawia wykończenie powierzchni, dzięki czemu nadaje się do zaawansowanych części w zastosowaniach medycznych i lotniczych.
Ścieżka cięcia
Dobrze zaprojektowana strategia ścieżki narzędzia skutecznie redukuje siły skrawania, minimalizuje nagrzewanie i wydłuża żywotność narzędzia. Jest to kluczowy element optymalizacji obróbki tytanu.
**Śrubowe cięcie w dół/cięcie pod kątem:** Pionowa penetracja narzędzia jest surowo zabroniona. Pionowe cięcie w dół powoduje duże siły skrawania, utrudnione usuwanie wiórów i wysokie ryzyko złamania narzędzia. Śrubowe cięcie w dół lub cięcie pod kątem 45° zapewnia płynne wprowadzanie materiału i redukuje uderzenia.
**Frezowanie Chorioniczne/Dynamiczne:** Narzędzie porusza się ruchem cykloidalnym z małą szerokością promieniową i wysokim posuwem, minimalizując nagrzewanie. Żywotność narzędzia jest ponad dwukrotnie dłuższa w porównaniu z tradycyjnym frezowaniem warstwowym, a wydajność obróbki wzrasta o 40%.
**Preferowane frezowanie współbieżne:** Frezowanie współbieżne jest niezbędne do obróbki wykańczającej. Grubość skrawania stopniowo maleje, co skutkuje mniejszym udarem narzędzia, mniejszym utwardzeniem, lepszym wykończeniem powierzchni i dłuższą żywotnością narzędzia.
**Frezowanie konturowe:** Frezowanie konturowe służy do wykańczania ścianek bocznych i wnęk. Jednolita głębokość skrawania każdej warstwy zapewnia stabilne siły skrawania oraz gwarantuje prostopadłość ścianek bocznych i spójność powierzchni.
Unikaj ostrych zakrętów: stosuj zaokrąglone przejścia na narożnikach ścieżki narzędzia, aby uniknąć ostrych zakrętów o 90°, ograniczyć nagłe zmiany siły skrawania i oddziaływania obrabiarki oraz poprawić jakość powierzchni i żywotność narzędzia w narożnikach.
Zapobieganie przywieraniu i gromadzeniu się brudu na krawędziach
Utrzymuj ostre krawędzie tnące. Tępe narzędzia są główną przyczyną powstawania narostów na ostrzu; wymieniaj narzędzia bezzwłocznie. Podczas obróbki wykańczającej należy używać narzędzi z nowymi krawędziami tnącymi.
Zoptymalizuj prędkość posuwu: odpowiednio zwiększ prędkość posuwu, aby zapewnić odpowiednią grubość wióra i zapobiec przywieraniu cienkich wiórów do krawędzi skrawającej.
Poprawa smarowania: Użyj wysokociśnieniowego płynu chłodząco-smarującego lub technologii smarowania mikroobjętościowego (MQL), aby zmniejszyć współczynnik tarcia między narzędziem a przedmiotem obrabianym, co ograniczy przywieranie.
Unikaj zakresu prędkości narastania na krawędzi: Każdy materiał ma zakres prędkości, w którym narastanie na krawędzi jest najbardziej prawdopodobne. Dostosowanie prędkości cięcia poprzez eksperymenty, aby uniknąć tego zakresu, może znacznie zmniejszyć przywieranie.
Parametry obróbki CNC stopów tytanu
Firma Wstitanium opracowała tabelę standardowych parametrów skrawania dla powszechnie stosowanych stopów tytanu, opartą na danych z weryfikacji produkcji masowej oraz oficjalnych zaleceniach producentów narzędzi. Zastrzeżenie: Wszystkie parametry są wartościami zalecanymi w normalnych warunkach pracy. W rzeczywistej produkcji może być konieczna korekta w zależności od sztywności obrabiarki, warunków chłodzenia, konstrukcji elementu i marki narzędzia. Firma Wstitanium zastrzega sobie prawo do ostatecznej interpretacji.
Parametry części tytanowych frezowanych CNC
| Stopień tytanu | Narzędzie tnące | Materiał narzędzia | Prędkość skrawania Vc (m/min) | Posuw na ząb fz (mm/z) | Głębokość promieniowa cięcia ae (mm) | Głębokość cięcia osiowego ap (mm) | Stan obróbki |
|---|---|---|---|---|---|---|---|
| Klasa 1 / 2 Komercyjnie czysty tytan | Frez trzpieniowy | Powłoka z węglika spiekanego / TiAlN | 40-70 | 0.05-0.12 | 0.2×D ~ 0.5×D | 0.5×D ~ 1.5×D | Zgrubna obróbka |
| Klasa 1 / 2 Komercyjnie czysty tytan | Frez trzpieniowy | Powłoka z węglika spiekanego / TiAlN | 50-80 | 0.03-0.08 | 0.1×D ~ 0.3×D | 0.1-0.3 | Zakończ obróbkę |
| Klasa 5 (Ti‑6Al‑4V) | Frez trzpieniowy | Powłoka z węglika spiekanego/TiAlN o ultradrobnym ziarnie | 30-50 | 0.05-0.10 | 0.1×D ~ 0.3×D | 0.5×D ~ 1.0×D | Zgrubna obróbka |
| Klasa 5 (Ti‑6Al‑4V) | Frez trzpieniowy | Węglik spiekany o bardzo drobnym ziarnie / powłoka TiSiN | 35-55 | 0.03-0.06 | 0.05×D ~ 0.2×D | 0.1-0.2 | Zakończ obróbkę |
| Klasa 5 (Ti‑6Al‑4V) | Frez czołowy / Frez czołowy | Płytki wieloostrzowe / powłoka TiAlN | 40-60 | 0.1–0.2 mm/z | 0.5×D ~ 0.8×D | 1.0-3.0 | Frezowanie zgrubne powierzchni |
| Tytan medyczny klasy 23 | Frez trzpieniowy | Węglik spiekany o ultradrobnym ziarnie / powłoka niepowlekana lub TiAlN | 25-45 | 0.04-0.08 | 0.1×D ~ 0.25×D | 0.3-1.0 | Zgrubna obróbka |
| Tytan medyczny klasy 23 | Frez trzpieniowy | Powłoka z węglika spiekanego/TiAlN o ultradrobnym ziarnie | 30-40 | 0.02-0.05 | 0.05×D ~ 0.15×D | 0.05-0.15 | Zakończ obróbkę |
| Tytan odporny na korozję klasy 7/12 | Frez trzpieniowy | Powłoka z węglika spiekanego / TiAlN | 35-60 | 0.05-0.10 | 0.2×D ~ 0.4×D | 0.5×D ~ 1.2×D | Obróbka uniwersalna |
Parametry toczenia CNC części tytanowych
| Stopień tytanu | Wstaw typ | Materiał wkładki / powłoka | Prędkość skrawania Vc (m/min) | Prędkość posuwu f (mm/obr.) | Głębokość cięcia ap (mm) | Stan obróbki |
|---|---|---|---|---|---|---|
| Stopień 2 | Płytka diamentowa do toczenia | Powłoka z węglika spiekanego / TiAlN | 40-70 | 0.15-0.3 | 1.0-3.0 | Zgrubne toczenie |
| Stopień 2 | Wkładka do toczenia wykończeniowego | Powłoka z węglika spiekanego / TiAlN | 50-80 | 0.08-0.15 | 0.1-0.3 | Zakończ skręcanie |
| Stopień 5 | Płytka diamentowa do toczenia | Powłoka z węglika spiekanego/TiAlN o ultradrobnym ziarnie | 30-50 | 0.1-0.25 | 0.5-2 | Zgrubne toczenie |
| Stopień 5 | Wkładka do toczenia wykończeniowego | Węglik spiekany o bardzo drobnym ziarnie / powłoka TiSiN | 35-55 | 0.05-0.12 | 0.05-0.2 | Zakończ skręcanie |
| Stopień 23 | Wkładka do toczenia wykończeniowego | Węglik spiekany o ultradrobnym ziarnie / Polerowana krawędź tnąca | 25-40 | 0.05-0.1 | 0.05-0.15 | Zakończ skręcanie |
Parametry części tytanowych do wiercenia CNC
| Stopień tytanu | Typ wiertła | Materiał wiertła | Prędkość skrawania Vc (m/min) | Prędkość posuwu f (mm/obr.) | Maksymalny stosunek głębokości do średnicy | Metoda chłodzenia |
|---|---|---|---|---|---|---|
| Stopień 2 | Wiertło kręte / Wiertło z chłodzeniem wewnętrznym | z węglików spiekanych | 25-40 | 0.08-0.15 | 3:1 | Chłodzenie zewnętrzne / Chłodzenie wewnętrzne |
| Stopień 2 | Wiertło do głębokich otworów z chłodzeniem wewnętrznym | z węglików spiekanych | 20-30 | 0.05-0.1 | 5:1 | Wysokociśnieniowe chłodzenie wewnętrzne + wiercenie udarowe |
| Stopień 5 | Wiertło kręte / Wiertło z chłodzeniem wewnętrznym | Węglik spiekany o ultradrobnym ziarnie | 20-30 | 0.06-0.12 | 3:1 | Wysokociśnieniowe chłodzenie wewnętrzne |
| Stopień 5 | Wiertarka | z węglików spiekanych | 30-50 | 0.03-0.08 | 20:1 | Wysokociśnieniowe chłodzenie wewnętrzne |
| Stopień 23 | Wiertło precyzyjne | Węglik spiekany o ultradrobnym ziarnie | 15-25 | 0.04-0.08 | 3:1 | Chłodzenie wewnętrzne + czysty płyn tnący |
Parametry części tytanowych do gwintowania CNC
| Stopień tytanu | Kliknij Typ | Materiał/powłoka kranu | Prędkość skrawania Vc (m/min) | Maksymalny stosunek głębokości do średnicy | Metoda smarowania |
|---|---|---|---|---|---|
| Stopień 2 | Spiralny kran fletowy | Stal szybkotnąca kobaltowa / powłoka TiCN | 5-10 | ≤1.5×D | Olej do cięcia pod ekstremalnym ciśnieniem |
| Stopień 5 | Gwintownik spiralny z przerywanym gwintem | Powłoka z węglika spiekanego / TiAlN | 3-6 | ≤1.2×D | Olej do cięcia pod ekstremalnym ciśnieniem + gwintowanie dziobowe |
| Wszystkie gatunki tytanu | Młyn do gwintów | Powłoka z węglika spiekanego / TiAlN | 30-50 | Bez ograniczeń | Chłodzenie wysokociśnieniowe |
Usługi wykończeniowe obróbki CNC części tytanowych
Obróbka powierzchni to kluczowy etap obróbki elementów tytanowych. Nie tylko poprawia wygląd i teksturę, ale także optymalizuje takie właściwości, jak odporność na korozję, odporność na zużycie, biokompatybilność i wytrzymałość zmęczeniowa. Wstitanium oferuje pełną gamę technologii obróbki powierzchni elementów tytanowych.
Anodowanie
Anodowanie tytanu polega na przyłożeniu napięcia stałego do tytanu jako anody, co powoduje reakcję utleniania na powierzchni tytanu, w wyniku której powstaje warstwa tlenku o zmiennej grubości. Grubość warstwy tlenku jest kontrolowana przez napięcie, a warstwy tlenku o różnej grubości wykazują różne kolory w wyniku interferencji światła.
Anodowanie typu I/II: Napięcie zazwyczaj 5-100 V, grubość warstwy tlenku 0.1-1 μm. Anodowane elementy tytanowe charakteryzują się różnorodnością kolorów, w tym złotym, niebieskim, fioletowym, zielonym, szarym i czarnym, co poprawia odporność na korozję. Zgodność z normami AMS 2487 i AMS 2488.
Anodowanie twarde typu III: Mikrowyładowanie łukowe jest generowane pod wysokim napięciem, tworząc twardą warstwę tlenku ceramicznego o grubości 10-50 μm. Charakteryzuje się wysoką twardością, dobrą odpornością na zużycie i mocną izolacją, stosowaną głównie w zastosowaniach odpornych na zużycie i izolacyjnych.

piaskowanie
Piaskowanie to technika wykorzystująca strumień powietrza pod wysokim ciśnieniem do rozpylania cząstek ściernych na elementach tytanowych, co pozwala uzyskać równomierne, matowe wykończenie. Jest to najpowszechniejszy proces szorstkowania i czyszczenia powierzchni elementów tytanowych.
Piaskowanie szklanymi kulkami: Zastosowanie szklanych mikrokulek jako ścierniwa zapewnia umiarkowaną siłę uderzenia i tworzy gładkie, matowe wykończenie. Jest to najpowszechniej stosowana technika piaskowania tytanu. Chropowatość powierzchni wynosi zazwyczaj Ra 1.6-3.2 μm.
Piaskowanie tlenkiem glinu: Cząsteczki tlenku glinu charakteryzują się wysoką twardością i siłą uderzenia, co przekłada się na jeszcze większą chropowatość powierzchni i wysoką skuteczność usuwania. Nadaje się do usuwania zgorzeliny tlenkowej, zadziorów lub tworzenia szorstkich powierzchni. Chropowatość sięga Ra 3.2-6.3 μm.
Czyszczenie strumieniowo-ścierne na mokro: Ścierniwo zmieszane z wodą jest rozpylane, co zapewnia delikatniejsze działanie, mniej pyłu i gładszą powierzchnię. Metoda ta nadaje się do obróbki precyzyjnych części i komponentów medycznych.

Elektropolerowanie
Polerowanie to technika poprawiająca wykończenie powierzchni elementów tytanowych. Pozwala uzyskać lustrzaną powierzchnię, poprawiając odporność na korozję, czystość i estetykę.
Polerowanie mechaniczne: Uzyskanie gładkiej powierzchni o współczynniku Ra 0.1-0.4 μm poprzez szlifowanie progresywne za pomocą tarcz ściernych, pasów i ściernic płóciennych. Nadaje się do prostych powierzchni, takich jak płaszczyzny i okręgi zewnętrzne.
Elektropolerowanie: Selektywne rozpuszczanie wypukłych obszarów na powierzchni przedmiotu obrabianego poprzez działanie elektrochemiczne w celu uzyskania wysoce gładkiej i pasywowanej powierzchni. Elektropolerowanie tytanu pozwala uzyskać chropowatość powierzchni Ra ≤0.1 μm, z doskonałym, lustrzanym wykończeniem.
Polerowanie chemiczne: Wygładzanie powierzchni poprzez korozyjne działanie środków chemicznych. Nadaje się do skomplikowanych ubytków i elementów o nieregularnych kształtach. Precyzja polerowania jest nieco niższa niż elektropolerowania, ale charakteryzuje się większą elastycznością.

Pasywacja
Tytan naturalnie tworzy w powietrzu warstwę tlenku o grubości 2-5 nm. Jednak ciepło, olej i zanieczyszczenia jonami żelaza podczas obróbki mogą uszkodzić integralność tej warstwy tlenku, zmniejszając jej odporność na korozję. Pasywacja polega na zanurzeniu w roztworach utleniających, takich jak kwas azotowy i cytrynowy, w celu usunięcia zanieczyszczeń powierzchniowych i wolnego żelaza. Sprzyja to regeneracji jednorodnej, gęstej i stabilnej warstwy tlenku o grubości 5-10 nm na powierzchni tytanu, przywracając i poprawiając odporność na korozję.
Pasywacja kwasem azotowym: Zanurzenie w 20–40% roztworze kwasu azotowego w temperaturze pokojowej lub po podgrzaniu zapewnia stabilne wyniki pasywacji, zgodne z normami ASTM B600 i ASTM F86.
Pasywacja kwasem cytrynianowym: przyjazna dla środowiska, wykorzystująca roztwór kwasu cytrynowego o niskiej korozyjności i łatwych do oczyszczenia odpadach, odpowiednia dla przemysłu medycznego i spożywczego, zgodna z metodą 2 AMS 2488.
Pasywacja jest zalecana dla wszystkich przemysłowych części tytanowych po obróbce mechanicznej, zwłaszcza tych używanych w środowiskach korozyjnych, takich jak zastosowania chemiczne, morskie i medyczne. Pasywacja nie zmienia wymiarów ani wyglądu części i jest uważana za podstawową obróbkę funkcjonalną.

Malowanie proszkowe
Lakierowanie proszkowe to technologia obróbki powierzchni polegająca na elektrostatycznym natryskiwaniu farby proszkowej na powierzchnię przedmiotu obrabianego, a następnie utwardzaniu jej w wysokich temperaturach w celu uzyskania trwałej powłoki. Zapewnia ona szeroką gamę kolorów i lepszą ochronę elementów tytanowych.
Grubość powłoki wynosi zazwyczaj 50-150 μm, charakteryzuje się ona silną przyczepnością, odpornością na uderzenia, zużycie i korozję. Dostępna jest szeroka gama kolorów, w tym wykończenia matowe, o wysokim połysku i teksturowane. Jest przyjazna dla środowiska, nie odparowuje rozpuszczalników i charakteryzuje się wysokim stopniem wykorzystania powłoki.
Zastosowania obejmują zewnętrzne elementy konstrukcyjne z tytanu, sprzęt sportowy i obudowy sprzętu. Poprawia zarówno estetykę, jak i odporność na warunki atmosferyczne. Powłoki proszkowe charakteryzują się doskonałymi właściwościami izolacyjnymi. Uwaga: Powłoki proszkowe znacznie zwiększają dokładność wymiarową; precyzyjne powierzchnie montażowe wymagają uwzględnienia naddatków na planowanie lub częściowego maskowania.

Odniesienie do wyboru obróbki powierzchni
| Technologia wykończenia | Chropowatość powierzchni Ra | Grubość powłoki | Efekty funkcjonalne | Scenariusze aplikacji | Różnice wymiarowe |
|---|---|---|---|---|---|
| Wykończenie w stanie jak po obróbce | 1.6-3.2 μm | - | Stan powierzchni surowej obróbki | Części konstrukcyjne wewnętrzne, elementy niekosmetyczne | Brak zmiany wymiarów |
| Śrutowanie paciorków szklanych | 1.6-3.2 μm | - | Matowy wygląd, czyszczenie powierzchni, szorstkowanie tekstury | Ogólne elementy konstrukcyjne, implanty medyczne | Minimalna zmiana (<0.01 mm) |
| Standardowe anodowanie | 0.8-1.6 μm | 0.1-1 μm | Odporność na korozję, zabezpieczenie przed zatarciem, możliwość personalizacji kolorów | Elementy złączne, wyroby medyczne, części kosmetyczne | Nieznaczna zmiana |
| Twarde anodowanie | 1.6-3.2 μm | 10-50 μm | Odporność na zużycie, izolacja elektryczna, ochrona przed korozją | Części odporne na zużycie, elementy izolacyjne | Około połowa grubości powłoki |
| Elektropolerowanie | ≤0.2 μm | 0.01 – 0.05 mm | Wysoka gładkość powierzchni, odporność na korozję, łatwa dezynfekcja | Sprzęt medyczny, części układów płynów, komponenty kosmetyczne | Niewielka redukcja wymiarów |
| Pasywacja | Bez zmian | 5 – 10 nm | Odbudowa powłoki tlenkowej, zwiększona odporność na korozję | Wszystkie przemysłowe, odporne na korozję, obrabiane mechanicznie części | Nieznaczna zmiana |
| Malowanie proszkowe | Określone przez podłoże bazowe | 50-150 μm | Wytrzymała ochrona antykorozyjna, wykończenie dekoracyjne, izolacja | Zewnętrzne ramy konstrukcyjne, obudowy urządzeń | Zauważalny wzrost wymiarów |
| Powłoka PVD | Prawie niezmienione | 1-5 μm | Odporność na zużycie, redukcja tarcia, właściwości przeciwzatarciowe | Sprzęt sportowy, elementy złączne, formy produkcyjne | Minimalna zmiana |
Tolerancje obróbki CNC części tytanowych
Możliwość zagwarantowania tolerancji dla precyzyjnych części tytanowych jest kluczowym wskaźnikiem możliwości producenta maszyn do obróbki skrawaniem. Odkształcenia termiczne, sprężystość i naprężenia tytanu stanowią istotne wyzwanie dla kontroli tolerancji. Firma Wstitanium zainwestowała w zaawansowane centra obróbcze CNC i wdrożyła zoptymalizowany system zarządzania pełnym procesem zgodny z normą ISO 9001, aby osiągnąć stabilną i precyzyjną obróbkę części tytanowych, spełniającą wymagania różnych branż w zakresie precyzji.
| Cecha | Standardowa tolerancja | Tolerancja stopnia precyzji | Uwagi |
|---|---|---|---|
| Wymiar liniowy (≤100 mm) | ± 0.05mm | ± 0.01mm | Kontrola stałej temperatury, kompensacja obróbki wykończeniowej |
| Średnica otworu (≤20 mm) | H7 (+0.021/0) | H6 (+0.013/0) | Tolerancja H6 wymaga rozwiercania/szlifowania |
| Średnica zewnętrzna (≤20 mm) | h7 (0/-0.021) | h6 (0/-0.013) | tolerancja h6 wymaga szlifowania walcowego |
| Tolerancja pozycji | ± 0.05mm | ± 0.015mm | Obróbka jednostanowiskowa, obrabiarka 5-osiowa |
| Koncentryczność | Φ0.03mm | Φ0.01mm | Pojedyncze mocowanie, obróbka kompozytów tokarsko-frezarskich |
| Płaskość (100×100mm) | 0.03mm | 0.01mm | Szlifowanie + zabieg łagodzący stres |
| Równoległość (rozpiętość 100 mm) | 0.03mm | 0.01mm | Precyzyjne szlifowanie powierzchni bazowej |
| Prostopadłość (rozpiętość 100 mm) | 0.03mm | 0.015mm | Obróbka jednostanowiskowa |
| Chropowatość powierzchni Ra | 1.6 μm | 0.2 μm | Wykończenie o grubości 0.2 μm wymaga docierania/elektropolerowania |
| Klasa tolerancji gwintu | 6H/6g | 5H/5g | Dokładność gwintu klasy 5 wymaga szlifowania gwintu |
Czynniki wpływające na tolerancje
Dokładność pozycjonowania i powtarzalność samej obrabiarki CNC są kluczowe. Elementy o wysokiej precyzji wymagają wysokiej klasy obrabiarek CNC z w pełni zamkniętym enkoderem liniowym. Centra obróbcze CNC firmy Wstitanium osiągają dokładność pozycjonowania ±0.002 mm.
Temperatura: Współczynnik rozszerzalności cieplnej tytanu wynosi 8.6 × 10⁻⁶/℃. Element o długości 100 mm będzie miał zmianę wymiarów o około 4.3 μm pod wpływem zmiany temperatury o 5°C. Precyzyjna obróbka CNC musi być wykonywana w warsztacie o kontrolowanej temperaturze (20°C ± 1°C).
Zużycie narzędzi: Narzędzia do obróbki tytanu szybko się zużywają. Zużycie narzędzi podczas obróbki wykańczającej może prowadzić do stopniowego dryftu wymiarowego. Precyzyjne wykańczanie części wymaga użycia nowych narzędzi lub kompensacji zużycia narzędzi w czasie rzeczywistym.
Odkształcenie części: Uwolnienie naprężeń resztkowych i odkształcenie sprężyste spowodowane siłami skrawania są głównymi przyczynami wad tolerancji w elementach tytanowych, zwłaszcza cienkościennych i długich. Aby temu zapobiec, konieczne jest zastosowanie odprężania, zoptymalizowanego mocowania i mikroskrawania.
Błąd pomiaru: Do pomiaru o wysokiej precyzji wymagane jest użycie precyzyjnego sprzętu pomiarowego, takiego jak współrzędnościowe maszyny pomiarowe (CMM), mikrometry, pneumatyczne przyrządy pomiarowe itp., a temperatura środowiska pomiarowego musi być zgodna ze środowiskiem obróbki.
Osiąganie ścisłych tolerancji
Wstitanium zapewnia stabilność tolerancji precyzyjnych części tytanowych dzięki czterowymiarowej kontroli: sprzętu, technologii, kontroli i zarządzania. Inwestujemy w precyzyjny sprzęt, taki jak 5-osiowe centra obróbcze CNC, precyzyjne szwajcarskie centra obróbcze CNC, szlifierki i elektrodrążarki drutowe. Cały sprzęt jest regularnie kalibrowany, a rejestr kalibracji jest prowadzony.
Obróbka zgrubna i wykańczająca są rozdzielone, a pomiędzy nimi przeprowadzane jest wyżarzanie odprężające w celu wyeliminowania odkształceń naprężeniowych. Przed obróbką wykańczającą elementy umieszczane są w stałej temperaturze przez co najmniej 4 godziny, aby zapewnić równomierną temperaturę. Stosowane są specjalistyczne oprzyrządowanie i narzędzia, a parametry skrawania są optymalizowane w celu zmniejszenia sił skrawania i odkształceń termicznych.
Ostateczne cięcie odbywa się w procesie mikroobróbki, aby skompensować sprężystość. Precyzyjne obszary obróbki i kontroli znajdują się w warsztatach o kontrolowanej temperaturze i wilgotności, z kontrolowaną temperaturą 20°C ± 1°C i wilgotnością 40%-60%, co pozwala uniknąć wpływu wahań temperatury i wilgotności otoczenia na dokładność.
Koszt obróbki CNC części tytanowych
Koszty obróbki CNC części tytanowych są znacznie wyższe niż w przypadku innych metali. Zrozumienie struktury kosztów i czynników wpływających na nie pomaga w zaplanowaniu budżetu na początku projektu. Wstitanium oferuje szczegółową analizę struktury kosztów części tytanowych i oferuje praktyczne sugestie dotyczące ich redukcji.
| Kategoria kosztów | Udział w kosztach | OPIS |
|---|---|---|
| Koszt surowca | 40% –50% | Cena bazowa tytanu jest wysoka. Niższe wykorzystanie materiału spowoduje wzrost tego wskaźnika kosztów. |
| Koszt godziny obróbki | 20% –30% | Stawki godzinowe za obrabiarkę plus koszty programowania i pracy operatora maszyny. Obróbka tytanu odbywa się z niskimi prędkościami posuwu, co generuje znacznie wyższe koszty godzinowe w porównaniu z obróbką aluminium. |
| Koszt narzędzi i materiałów eksploatacyjnych | 15% –20% | Specjalistyczne narzędzia skrawające charakteryzują się wysoką ceną i krótką żywotnością, a także dużym zużyciem. W zestawie znajdują się materiały pomocnicze, takie jak płyn obróbkowy i ściernice. |
| Koszt obróbki cieplnej i wykończenia powierzchni | 5% –10% | Wydatki na wyżarzanie odprężające, obróbkę cieplną w próżni, anodowanie, śrutowanie i powiązane procesy wykończeniowe. |
| Koszt kontroli jakości i certyfikacji | 5% –10% | Opłaty za kontrolę CMM, badania nieniszczące, raporty z badań w walcowni materiałów i specjalne certyfikaty zgodności. |
| Koszty ogólne i dystrybucyjne | 5% –10% | Przydzielone koszty obejmujące pomieszczenia fabryczne, media, pracę administracyjną, pakowanie oraz logistykę wysyłkową. |
| Numer sprawy: W przypadku części z tytanu klasy 5 o średniej złożoności: surowiec ~45%, robocizna obróbki CNC ~25%, narzędzia i materiały eksploatacyjne ~15%, obróbka powierzchni i testowanie jakości ~10%, pozostałe różne koszty ogólne ~5%. | ||
Czynniki wpływające na koszt obróbki CNC części tytanowych
Gatunek tytanu: Ceny różnią się znacznie w zależności od gatunku tytanu. Sztabki czystego tytanu klasy 2 kosztują około 15-25 USD/kg, klasy 5 około 25-40 USD/kg, tytanu medycznego klasy 23 około 60-100 USD/kg, a tytanu zawierającego pallad klasy 7 osiągającego 150 USD/kg.
Wykorzystanie materiału: Wykorzystanie materiału jest kluczowym czynnikiem wpływającym na koszty. Elementy wydrążone z prętów litych mogą mieć wskaźnik wykorzystania materiału na poziomie zaledwie 10–30%. Duża ilość materiału staje się odpadem, co znacznie zwiększa koszty. Odkuwki i półfabrykaty o kształcie zbliżonym do kształtu gotowego, drukowane w technologii 3D, mogą poprawić wykorzystanie materiału i obniżyć koszty ogólne.
Złożoność części tytanowych CNC: Proste części płaskie i wałkowe charakteryzują się niskimi kosztami. Elementy wielopłaszczyznowe, o głębokich wnękach, cienkościenne i o złożonych, zakrzywionych powierzchniach wymagają wieloosiowych centrów obróbczych CNC. Wielokrotne operacje mocowania i specjalistyczne narzędzia znacznie wydłużają czas i zwiększają koszty obróbki.
Wartość: Koszt programowania, zaciskania i debugowania rozkłada się na jedną jednostkę, co skutkuje najwyższymi kosztami. W przypadku małych i średnich wolumenów produkcji (10–100 sztuk) koszt jednostkowy można obniżyć o 30–50% po zamortyzowaniu kosztów programowania.
Liczba procesów: Im więcej procesów i przepływów pracy, tym wyższy koszt. Części wykonane w ramach jednej operacji mocowania są znacznie tańsze niż części demontowane w ramach wielu procesów.
Technologia CNC: Frezowanie 3-osiowe jest najtańsze, a koszty obróbki 4- i 5-osiowej odpowiednio rosną. Specjalistyczne technologie, takie jak toczenie szwajcarskie, szlifowanie, elektroerozyjne i cięcie drutem, są jeszcze droższe.
Tolerancje: Każde zwiększenie dokładności tolerancji zwiększa koszty obróbki o 50–200%. Wynika to z konieczności wolniejszej obróbki, częstszych kontroli i wyższego wskaźnika braków.
Chropowatość powierzchni: Im dłuższy proces wykańczania, polerowania i szlifowania, tym wyższy koszt. Polerowanie lustrzane do Ra 0.2 μm jest kilkakrotnie droższe niż powierzchnia obrabiana konwencjonalnie.
Obróbka cieplna i wykańczanie: Standardowe wyżarzanie odprężające jest tańsze. Starzenie w roztworze próżniowym i specjalne obróbki cieplne są droższe. Piaskowanie i pasywacja są tańsze. Zaawansowane metody obróbki powierzchni, takie jak anodowanie, elektropolerowanie i powlekanie PVD, zwiększają koszty o 5–20%.
Wymagania dotyczące kontroli jakości i dokumentacji: Pełnowymiarowa współrzędnościowa maszyna pomiarowa (CMM), badania nieniszczące (UT/PT), analiza metalograficzna i badania właściwości mechanicznych zwiększą koszty kontroli. Certyfikaty materiałowe (SGS, RoHS), dokumentacja identyfikowalności itp. dodatkowo zwiększą koszty zarządzania.
Optymalizacja kosztów obróbki CNC części tytanowych
Bazując na doświadczeniu, Wstitanium podsumowuje poniższe praktyczne sugestie dotyczące redukcji kosztów. Sugestie te skutecznie obniżają koszty zaopatrzenia bez wpływu na wydajność części.
Wybierz gatunek zgodnie ze swoimi potrzebami: Nie wybieraj pochopnie gatunków o wysokiej wydajności. Używaj stopów tytanu w sytuacjach, w których wystarczy czysty tytan. Używaj stopów wyższej klasy, w których wystarczy gatunek 5. Na przykład, w typowych środowiskach korozyjnych używaj gatunku 2, a nie gatunku 7. Używaj gatunku 2 w zastosowaniach medycznych innych niż implanty, a nie gatunku 23.
Optymalizacja kształtu półfabrykatu: Priorytetem są pręty i blacha, unikając półfabrykatów o niestandardowych wymiarach. W przypadku części o dużej objętości, priorytetem są odkuwki i odlewy, aby zmniejszyć straty materiału. Chociaż koszty półfabrykatu rosną, skrócony czas obróbki i mniejsze straty materiału mogą skutkować niższymi kosztami całkowitymi.
Projektowanie optymalizacji DFM
Unikaj konstrukcji o zbyt cienkiej grubości ścianek, aby zmniejszyć trudności obróbki i liczbę braków. Zwiększ promień naroży wewnętrznych z R0.5 do R3 i zmień oprzyrządowanie z φ1 na φ6, co przełoży się na kilkukrotny wzrost sztywności, ponad dwukrotny wzrost wydajności obróbki i znaczną redukcję kosztów.
Zredukuj liczbę niepotrzebnych, skomplikowanych elementów, głębokich wnęk i nieregularnych otworów. Określaj ścisłe tolerancje tylko dla wymiarów krytycznych, stosując tolerancje ogólne dla pozostałych, aby uniknąć nadmiernej precyzji. Używaj standardowych wymiarów średnic otworów, gwintów, faz itp., aby uniknąć kosztów niestandardowych narzędzi.
Uzyskaj wycenę obróbki CNC części tytanowych
Wstitanium specjalizuje się w precyzyjnej obróbce CNC stopów tytanu. Wykorzystując zasoby chińskiego klastra przemysłowego Titanium Valley, dysponujemy ponad 20 zaawansowanymi centrami obróbczymi CNC oraz kompleksowym systemem kontroli jakości (ISO9001 i ISO13485), obsługując klientów z całego świata z branży lotniczej, medycznej, morskiej i automatyki.
Zalety tytanu
Pełny zakres gatunków: Obsługujemy obróbkę CNC wszystkich gatunków stopów tytanu od gatunku 1 do gatunku 23, a nasz zapas prętów i płyt jest łatwo dostępny, co pozwala na szybką reakcję.
Kompleksowe możliwości techniczne: kompleksowa obsługa obejmująca frezowanie 3/4/5-osiowe, toczenie z frezowaniem, toczenie na tokarkach typu szwajcarskiego, cięcie drutem EDM, obróbkę cieplną i obróbkę powierzchni.
Gwarancja wysokiej precyzji: ekstremalna dokładność obróbki ±0.005 mm, pełnowymiarowa kontrola trójosiowa i pełna identyfikowalność procesu.
Krótki czas realizacji: części prototypowe dostarczane są w ciągu zaledwie 3 dni, części o małych seriach w ciągu 7–15 dni, a części produkowane masowo są dostarczane w sposób stabilny.
Profesjonalne wsparcie techniczne: Zespół doświadczonych inżynierów zajmujących się obróbką tytanu zapewnia bezpłatne przeglądy DFM i porady dotyczące wyboru materiałów, proaktywnie reagując na ryzyko związane z obróbką.
Certyfikaty zgodności: certyfikaty ISO 9001 i ISO 13485, kontrola jakości na poziomie medycznym i lotniczym, obsługa eksportu globalnego oraz kompletna dokumentacja celna.
Wymagane dokumenty do wyceny
Aby szybko i dokładnie przedstawić wycenę, prosimy o przygotowanie następujących dokumentów:
Plik modelu 3D (preferowany format STEP/IGS) + w pełni opisane rysunki techniczne 2D (format PDF).
Wymagania dotyczące gatunku i stanu stopu tytanu, np. stop tytanu klasy 5 wyżarzany, stop tytanu klasy 23 medyczny.
Wymagania dotyczące ilości zakupów i cyklu dostaw.
Opis branży aplikacji i specjalnego środowiska użytkowania (opcjonalnie).
Najczęściej zadawane pytania
Trudności w obróbce tytanu wynikają przede wszystkim z czterech jego cech: po pierwsze, jego wyjątkowo niska przewodność cieplna, zaledwie 1/4 przewodności stali, koncentruje ciepło skrawania na końcówce narzędzia, co prowadzi do jego szybkiego zużycia. po drugie, tytan wykazuje silne umocnienie zgniotowe, co powoduje znaczny wzrost twardości powierzchni po skrawaniu, co dodatkowo pogarsza zużycie narzędzia. po trzecie, tytan charakteryzuje się wysoką reaktywnością chemiczną w wysokich temperaturach, łatwo wiążąc się z materiałem narzędzia i dyfundując do niego. po czwarte, jego niski moduł sprężystości prowadzi do znacznego odbicia podczas skrawania, co utrudnia kontrolę dokładności wymiarowej. Te cztery cechy łącznie skutkują niską wydajnością obróbki, wysokim zużyciem narzędzia i wysokimi wymaganiami procesowymi dla stopów tytanu.
Najpopularniejszym wyborem są narzędzia z drobnoziarnistego węglika spiekanego z powłoką TiAlN/AlTiN PVD, która zapewnia równowagę między twardością a wytrzymałością w wysokich temperaturach, co czyni je najbardziej opłacalną opcją. Do obróbki wykańczającej lub zastosowań wymagających wysokich wymagań można stosować narzędzia z powłoką diamentową PCD. Narzędzia te charakteryzują się 3-5-krotnie dłuższą żywotnością niż zwykłe narzędzia z powłoką, ale są droższe. Narzędzia ze stali szybkotnącej nadają się jedynie do obróbki czystego tytanu z niską prędkością skrawania i nie są zalecane do obróbki stopów tytanu. W przypadku geometrii narzędzia, w celu zmniejszenia sił skrawania, preferowany jest duży kąt natarcia i duży kąt pochylenia linii śrubowej.
Standardowe tolerancje dla konwencjonalnych części tytanowych można konsekwentnie osiągnąć na poziomie ±0.1 mm. Obróbka precyzyjna może osiągnąć tolerancję ±0.02-0.05 mm. Centra obróbcze CNC o wysokiej precyzji mogą osiągnąć tolerancję ±0.005 mm. Konkretne możliwości tolerancji zależą od rozmiaru, struktury i rodzaju detalu. Na przykład, tolerancje dla części cienkościennych i głębokich otworów będą odpowiednio bardziej elastyczne. Węższe tolerancje skutkują wyższymi kosztami obróbki; zaleca się określanie ścisłych tolerancji tylko dla krytycznych cech.
Główne przyczyny odkształcania tytanu: niski moduł sprężystości, wysokie naprężenia resztkowe podczas skrawania i wysoka wrażliwość termiczna. Podstawowe rozwiązania zapobiegające odkształcaniu: ① Stosowanie symetrycznych struktur, jednolitej grubości ścianek i dodatkowych żeber wzmacniających na etapie projektowania; ② Przeprowadzanie wyżarzania odprężającego po obróbce zgrubnej w celu usunięcia naprężeń podczas skrawania; ③ Stosowanie symetrycznego skrawania warstwowego i wielotorowych procesów obróbki o małej głębokości skrawania; ④ Stosowanie elastycznych narzędzi wielopunktowych do równomiernego mocowania w celu uniknięcia lokalnych odkształceń; ⑤ Precyzyjna obróbka w środowisku o stałej temperaturze w celu kontroli odkształceń termicznych.
Istnieją cztery główne powody wysokich kosztów: ① Drogie surowce: Pręty ze stopów tytanu są 10–20 razy droższe niż stopy aluminium; ② Niska wydajność obróbki: Prędkość skrawania stanowi zaledwie 1/5–1/8 prędkości skrawania stopów aluminium, co przekłada się na wysokie koszty obróbki jednostkowej; ③ Duże zużycie narzędzi: Specjalistyczne narzędzia są drogie i szybko się zużywają, a koszty narzędzi są 3–5 razy wyższe niż w przypadku stopów aluminium; ④ Wysokie koszty kontroli jakości: Branże takie jak przemysł lotniczy i medyczny wymagają rygorystycznych testów i możliwości śledzenia, co generuje dodatkowe koszty.
Stop tytanu klasy 5 (Ti-6Al-4V) jest znacznie trudniejszy w obróbce niż czysty tytan klasy 2. Stop tytanu klasy 5 (Ti-6Al-4V) charakteryzuje się wyższą wytrzymałością, większymi siłami skrawania, większym utwardzeniem i gorszą przewodnością cieplną, co powoduje szybsze zużycie narzędzia. W tych samych warunkach prędkość skrawania stopu klasy 5 jest o 30–40% niższa niż stopu klasy 2, żywotność narzędzia wynosi około 60% trwałości stopu klasy 2, a całkowity koszt obróbki jest o 30–50% wyższy. Stopu klasy 5 nie zaleca się do zastosowań, w których stop klasy 2 może spełnić wymagania.
Stopy tytanu doskonale nadają się do anodowania, które jest najpowszechniejszą metodą obróbki powierzchni tytanu. Utlenianie elektrochemiczne tworzy na powierzchni gęstą warstwę dwutlenku tytanu, co zapewnia następujące korzyści: ① znacznie lepszą odporność na korozję; ② zwiększoną twardość powierzchni i odporność na zużycie, co zmniejsza ryzyko zatarcia; ③ możliwość uzyskania różnych kolorów, takich jak złoty, niebieski, fioletowy i zielony, do znakowania i dekoracji; ④ niezwykle cienką warstwę, która w niewielkim stopniu wpływa na dokładność wymiarową. Jest szeroko stosowany w elementach złącznych w przemyśle lotniczym, urządzeniach medycznych i elementach zewnętrznych.
Stop Grade 23 to odmiana Ti-6Al-4V ELI (o ultraniskiej zawartości pierwiastków międzywęzłowych). Zawartość zanieczyszczeń, takich jak tlen, azot i żelazo, jest znacznie niższa niż w przypadku zwykłego stopu Grade 5. W porównaniu z Grade 5 charakteryzuje się wyższą odpornością na pękanie i lepszą odpornością na propagację pęknięć zmęczeniowych, co czyni go bezpieczniejszym i bardziej niezawodnym pod wpływem obciążeń zmiennych po implantacji. Niższa zawartość zanieczyszczeń poprawia również biozgodność i zmniejsza ryzyko reakcji tkankowej. Stop Grade 23 spełnia normę ASTM F136 dla implantów medycznych i jest preferowanym materiałem do implantów ortopedycznych i stomatologicznych.
Tytan można spawać, zazwyczaj stosując techniki takie jak spawanie TIG i spawanie plazmowe. Wymagania dotyczące spawania są jednak bardzo rygorystyczne. Kluczowe punkty: ① Spawanie musi odbywać się w osłonie argonu o wysokiej czystości, obie strony muszą być zabezpieczone, aby zapobiec przedostawaniu się powietrza, wodoru, tlenu i azotu do spoiny i powodowaniu kruchości; ② Przed spawaniem należy dokładnie oczyścić obszar spoiny z oleju i zgorzeliny, aby uniknąć zanieczyszczeń; ③ Po spawaniu zaleca się wyżarzanie odprężające w celu wyeliminowania naprężeń spawalniczych; ④ Krytyczne spoiny muszą zostać poddane badaniom nieniszczącym w celu potwierdzenia braku porowatości i pęknięć.
Trzy popularne metody weryfikacji: ① Metoda gęstości: Tytan ma gęstość 4.51 g/cm³, co oznacza, że jest o około 40% lżejszy od stali nierdzewnej, co czyni go znacznie lżejszym przy tej samej objętości; ② Detekcja spektroskopowa: Spektrometry XRF umożliwiają szybkie wykrywanie składu pierwiastkowego i dokładne określenie gatunku, co czyni je najczęściej stosowaną metodą badań na miejscu; ③ Badanie twardości: Różne gatunki stopów tytanu charakteryzują się różnymi zakresami twardości, co może ułatwić weryfikację. Renomowani dostawcy dostarczają oryginalne fabryczne certyfikaty materiałowe. Wstitanium przeprowadza ponowną inspekcję widmową każdej partii materiałów trafiającej do fabryki.
Obróbka powierzchni tytanu obejmuje: ① Anodowanie: najpopularniejsza metoda, poprawiająca odporność na korozję i zużycie, a także umożliwiająca barwienie; ② Piaskowanie: uzyskiwanie matowej powierzchni, stosowane jako wstępna obróbka przed powłokami; ③ Szlifowanie/elektropolerowanie: uzyskiwanie powierzchni o wysokim połysku, stosowane w uszczelnieniach i elementach medycznych; ④ Powłoka PVD: ultratwarda powłoka, znacznie poprawiająca odporność na zużycie; ⑤ Powłoka proszkowa/elektroforeza: do ochrony przed korozją i wykańczania powierzchni.
W przypadku obróbki CNC cienkościennych stopów tytanu zaleca się minimalną grubość ≥1 mm, aby zapewnić stabilne tolerancje i płaskość. Przy wzmocnieniu konstrukcyjnym możliwa jest grubość 0.8 mm. W ekstremalnych warunkach nienośne elementy dekoracyjne mogą osiągnąć grubość 0.5 mm, ale wiąże się to z wysokim ryzykiem odkształceń i znacznie zwiększa koszty. Im cieńsza ścianka i im większa wysokość, tym trudniejsza staje się obróbka. Zaleca się, aby na etapie projektowania kontrolować stosunek wysokości do grubości z dokładnością 5:1.
Gwinty tytanowe można formować poprzez toczenie, frezowanie i gwintowanie. Precyzja gwintów metrycznych może stale osiągać poziom 6H/6g, a precyzyjna obróbka skrawaniem – poziom 5H/5g. Gwintowanie tytanu jest trudniejsze; w przypadku gwintów cienkich i głębokich zaleca się frezowanie gwintów, aby zapewnić lepsze odprowadzanie wiórów, większą stabilność precyzji i mniejsze ryzyko pęknięcia narzędzia. Gwinty zgrubne powinny być priorytetem w fazie projektowania, aby zmniejszyć trudności i koszty obróbki.
Zasada wyboru: Wybierz gatunek o najniższych kosztach i najłatwiejszej obróbce, spełniający jednocześnie wymagania dotyczące wydajności.
① Jeśli zależy Ci tylko na odporności na korozję i nie chcesz, aby obciążenie było duże: Wybierz tytan klasy 2 – najniższy koszt i najłatwiejszą obróbkę;
② Do średniej wytrzymałości i formowania na zimno: Wybierz klasę 9;
③ W przypadku elementów konstrukcyjnych o wysokiej wytrzymałości i zastosowań w wysokich temperaturach: Wybierz klasę 5;
④ W przypadku implantów medycznych: Wybierz klasę 23;
⑤ W przypadku środowisk silnie korozyjnych i środowisk narażonych na korozję szczelinową: Wybierz klasę 12 lub klasę 7;
⑥ W przypadku wymagań dotyczących pełzania w wysokiej temperaturze: Wybierz klasę 6.
Zwykłe frezowanie pozwala uzyskać Ra 1.6-3.2 μm; frezowanie wykańczające pozwala uzyskać Ra 0.8-1.6 μm; toczenie wykańczające pozwala uzyskać Ra 0.4-0.8 μm; szlifowanie pozwala uzyskać Ra 0.1-0.4 μm; elektropolerowanie pozwala uzyskać wykończenie lustrzane o Ra 0.02-0.2 μm. Wyższe wymagania dotyczące chropowatości powierzchni przekładają się na wyższe koszty obróbki.