


Wstitanium specjalizuje się w precyzyjnej obróbce CNC części tytanowych, obejmującej prototypowanie, produkcję małoseryjną oraz produkcję masową na dużą skalę. Firma utrzymuje pełny asortyment materiałów tytanowych klasy 1/2/5/7/9/12/23. Wstitanium zainwestowało w obróbkę CNC 5-osiową , obróbkę CNC Swiss CNC, szlifowanie oraz WEDM/EDM. Firma rozwiązuje problemy, takie jak odkształcenia termiczne, zużycie narzędzi i drgania w cienkościennych materiałach tytanowych, zapewniając precyzyjne i identyfikowalne rozwiązania w zakresie dostaw części tytanowych dla klientów z przemysłu lotniczego, medycznego, morskiego i chemicznego.
I. Dlaczego warto wybrać Wstitanium?
Konkurencyjność obróbki CNC części tytanowych opiera się na zrozumieniu właściwości materiału, kontroli szczegółów technicznych oraz stabilności systemu jakości. Wstitanium buduje swoją przewagę, bazując na 6 wymiarach, aby zapewnić Państwu niezawodne usługi obróbki CNC tytanu.

Doświadczenie zawodowe
Wstitanium koncentruje się wyłącznie na obróbce tytanu i stopów tytanu, nie zajmując się obróbką innych materiałów metalowych, co pozwala nam dysponować dogłębną wiedzą techniczną.
Nasz zespół inżynierów ma średnio ponad 8 lat doświadczenia w obróbce stopów tytanu i zna właściwości skrawania różnych gatunków tytanu.
Dostarczyliśmy ponad 3 00 000 precyzyjnych części ze stopów tytanu do różnych gałęzi przemysłu i konstrukcji, obejmujących pełen zakres rozmiarów od mikrootworów o średnicy 0.1 mm do elementów konstrukcyjnych o wielkości 1.5 metra.
Znamy wymogi jakościowe norm ISO13485 dla systemów medycznych i AS9100 dla systemów lotniczych, co pozwala nam na techniczne dostosowanie się do standardów zgodności obowiązujących w różnych branżach.

Zaawansowane centrum obróbcze CNC
Zaawansowane urządzenia stanowią fundament precyzyjnej obróbki CNC. Dysponujemy kompletnym zestawem specjalistycznych urządzeń do obróbki tytanu, co gwarantuje wydajność obróbki i dokładność kontroli.
Sprzęt obróbkowy: Liczne 5-osiowe centra obróbcze CNC, 4-osiowe centra obróbcze CNC, precyzyjne tokarki CNC ze skośnym łożem, tokarki typu szwajcarskiego, wolnoobrotowe elektrodrążarki drutowe, maszyny EDM, szlifierki płaskie/walcowe o maksymalnym skoku roboczym 1500×800×600 mm i minimalnej średnicy otworu roboczego 0.1 mm.
Sprzęt kontrolny: Wysokoprecyzyjna współrzędnościowa maszyna pomiarowa (CMM), obrazowy instrument pomiarowy, tester chropowatości powierzchni, tester twardości Rockwella/Vickersa, wskaźniki gwintów, cyfrowe mikrometry/wysokościomierze, spektrometr, komora solna.

Dostawa i śledzenie pełnowartościowego materiału tytanowego
Wszystkie materiały tytanowe pochodzą od wiodących chińskich producentów tytanu oraz zgodnych z normami dostawców międzynarodowych. Każda partia posiada oryginalny certyfikat materiałowy producenta (MTR/MTC), umożliwiający identyfikację numeru pieca do topienia. Przed magazynowaniem przeprowadzane są spektroskopowe badania składu i kontrola jakości powierzchni.
Posiadamy regularnie zapasy prętów, płyt i rur z dziewięciu głównych gatunków tytanu: gatunek 1, gatunek 2, gatunek 3, gatunek 4, gatunek 5 (Ti-6Al-4V), gatunek 7, gatunek 9, gatunek 12 i gatunek 23 (Ti-6Al-4V ELI).

Kompleksowy system kontroli jakości
Kontrola pierwszego artykułu (FAI): Pełna kontrola pierwszego artykułu jest wymagana dla każdej partii, każdej zmiany narzędzia i każdego ponownego mocowania. Produkcja masowa może rozpocząć się dopiero po pozytywnym przejściu kontroli pierwszego artykułu.
Kontrola jakości w trakcie procesu (IPQC): Kluczowe wymiary są losowo sprawdzane co 2 godziny w celu monitorowania stabilności obróbki i szybkiej regulacji kompensacji narzędzia.
Kontrola jakości produktu gotowego (FQC): Pełna kontrola wymiarowa zgodnie z rysunkami, obejmująca wygląd, gratowanie i obróbkę powierzchni.
Niestandardowa obróbka CNC części tytanowych
Wstitanium obsługuje niestandardową obróbkę wszystkich typów części tytanowych, obejmujących 9 głównych kategorii, z możliwością obróbki złożonych struktur i rygorystycznych tolerancji.

Uchwyty tytanowe
W tym wsporniki urządzeń, podpory montażowe, wsporniki łączące, podpory konstrukcyjne, wsporniki narożne itp. szeroko stosowane w przemyśle lotniczym, robotyce, dronach i sprzęcie automatyki.
- Materiały: tytan klasy 5, tytan klasy 2
- Tolerancje: Pozycja ±0.01 mm, Płaskość 0.008 mm

Kołnierze tytanowe
W skład asortymentu wchodzą kołnierze spawane, kołnierze gwintowane, kołnierze szyjkowe, kołnierze zaślepiające i kołnierze nieregularne, stosowane do połączeń rurociągów chemicznych, sprzętu morskiego i zbiorników ciśnieniowych.
- Materiały: Gr2, Gr7, Gr12 Tytan
- Tolerancje: Płaskość ± 0.005 mm, Współosiowość ± 0.01 mm

Tytanowe wałki
W tym wały napędowe, wały obrotowe, sworznie, trzpienie, przekładnie ślimakowe itp. stosowane w złączach robotów, układach przeniesienia napędu w przemyśle lotniczym i kosmicznym, sprzęcie medycznym, modyfikacji samochodów itp.
- Materiały: tytan klasy 5, tytan klasy 9
- Tolerancje: Cylindryczność 0.001 mm, Współosiowość ±0.003 mm

Części obudowy tytanowej
W tym obudowy urządzeń, obudowy wnęk, obudowy zaworów, korpusy pomp, obudowy czujników, obudowy odporne na ciśnienie głębokowodne itp., wykorzystywane w przemyśle chemicznym, morskim, medycznym i lotniczym.
- Materiały: tytan klasy 2, tytan klasy 5
- Tolerancja grubości ścianki ±0.02 mm, płaskość 0.01 mm

Części złącza tytanowego
W tym złącza gwintowane, złącza szybkozłączne, złącza hydrauliczne, złącza rozszerzane i złącza o niestandardowych kształtach, stosowane w układach hydraulicznych, rurociągach chemicznych i medycznych.
- Materiały: tytan Gr2, tytan Gr5, tytan Gr7
- Tolerancje: Dokładność gwintu 6H/6g, współosiowość ±0.01 mm

Łączniki tytanowe
W tym śruby tytanowe, śruby, nakrętki, nity, podkładki, kołki i pręty gwintowane, stosowane w przemyśle lotniczym, modyfikacji samochodów, artykułach sportowych i zastosowaniach morskich.
- Materiały: tytan Gr2, tytan Gr5
- Gwint: 4h/6g, Tolerancja grubości główki: ±0.02mm

Części medyczne z tytanu
W tym implanty ortopedyczne (płytki kostne, śruby, urządzenia do zespolenia), implanty stomatologiczne, akcesoria do instrumentów chirurgicznych, elementy konstrukcyjne sprzętu medycznego, akcesoria protetyczne itp.
- Materiał: tytan Gr23 (Ti-6Al-4V ELI)
- Tolerancja wymiarowa ±0.005 mm, chropowatość powierzchni Ra≤0.4 μm

Części tytanowe do zastosowań lotniczych
W tym elementy konstrukcyjne sektora lotniczego, części silników, części satelitów, części ram bezzałogowych statków powietrznych i części wyposażenia pokładowego. Formowanie zintegrowane 5-osiowe z pełną identyfikowalnością materiałów.
- Materiały: Klasa 5, Klasa 9
- Dokładność pozycjonowania ±0.008 mm, Dokładność profilu ±0.01 mm

Części tytanowe do robotów
Komponenty tytanowe robota obejmują główną ramę kadłuba, skrzydła, wspornik statecznika ogonowego, podwozie, łopaty wirnika, piastę wirnika, łopaty, obudowę przekładni, wał napędowy i wspornik reduktora.
- Materiał: Gr5, Gr2, Gr23, Gr19, Gr21
- Dokładność pozycjonowania ±0.005 mm, Dokładność profilu ±0.01 mm
Obróbka CNC gatunków tytanu
Tytan i stopy tytanu klasyfikuje się na kilka gatunków w zależności od ich pierwiastków i właściwości. Różne gatunki tytanu różnią się znacząco pod względem wytrzymałości, odporności na korozję, spawalności, trudności obróbki i kosztów. Wybór odpowiedniego tytanu może spełnić wymagania dotyczące wydajności, jednocześnie skutecznie kontrolując koszty. Wstitanium posiada w magazynie 9 popularnych materiałów tytanowych, aby sprostać zróżnicowanym wymaganiom wydajnościowym w różnych branżach.
| Stopień | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Odporność na korozję | Spawalność | Trudność obróbki | Poziom kosztów | Scenariusze aplikacji |
|---|---|---|---|---|---|---|---|---|
| Stopień 1 | 240-330 | 170-240 | ≥24 | Doskonały | Doskonały | Niski | ★ ★ | Przemysł chemiczny, inżynieria morska, sprzęt medyczny |
| Stopień 2 | 340-450 | 275-345 | ≥20 | Doskonały | Doskonały | Niski | ★ ★ | Przemysł chemiczny, inżynieria morska, ogólne zastosowania przemysłowe |
| Stopień 3 | 450-550 | 380-450 | ≥18 | Doskonały | Dobry | Średni | ★ ★ ★ | Elementy lotnicze, zbiorniki ciśnieniowe |
| Stopień 4 | 550-655 | 485-585 | ≥15 | Doskonały | Dobry | Średni | ★ ★ ★ | Lotnictwo i kosmonautyka, urządzenia medyczne, przetwórstwo chemiczne |
| Stopień 5 | 895-930 | 825-860 | ≥10 | Dobry | Targi | Wysoki | ★ ★ ★ ★ | Lotnictwo i kosmonautyka, produkty medyczne, artykuły sportowe, robotyka |
| Stopień 7 | 340-450 | 275-345 | ≥20 | Lepszy | Doskonały | Niski | ★ ★ ★ ★ | Obróbka chemiczna o wysokiej korozji, obiekty morskie |
| Stopień 9 | 620-760 | 500-655 | ≥15 | Doskonały | Doskonały | Średni | ★ ★ ★ | Rury lotnicze, sprzęt sportowy |
| Stopień 12 | 483-620 | 380-520 | ≥18 | Superior (wysoka temperatura) | Doskonały | Średni | ★ ★ ★ ★ | Obróbka chemiczna w wysokiej temperaturze, odsalanie wody morskiej |
| Stopień 23 | 860-900 | 795-830 | ≥12 | Dobry | Targi | Wysoki | ★ ★ ★ ★ ★ | Implanty medyczne, instrumenty o wysokiej precyzji |
Możliwości obróbki CNC tytanu
Wstitanium dysponuje kompletnym zestawem precyzyjnych centrów obróbczych CNC do tytanu, obejmujących frezowanie, toczenie, szlifowanie i obróbkę elektroerozyjną. Centra te umożliwiają obróbkę symultaniczną w 3, 4 i 5 osiach, realizując obróbkę wszelkiego rodzaju części tytanowych, od prostych elementów złącznych po złożone elementy konstrukcyjne.

Frezowanie CNC służy do obróbki skomplikowanych struktur, takich jak płaszczyzny, wnęki, powierzchnie zakrzywione i systemy otworów.
Frezowanie 3-osiowe: 1500×800×600mm, dokładność pozycjonowania ±0.008mm, wysoka wydajność, niskie koszty.
Frezowanie 4-osiowe: Nadaje się do obróbki wałów, układów otworów obwodowych, rowków śrubowych itp., redukując błędy mocowania. Dokładność pozycjonowania osi obrotowej ±15″.
5-osiowe frezowanie symultaniczne: Nadaje się do obróbki złożonych powierzchni zakrzywionych, wielościanów i głębokich, cienkościennych elementów. Zakres kąta obrotu: oś A -120°~+30°, oś C 360° obrotu ciągłego, dokładność pozycjonowania ±0.005 mm.

Toczenie CNC jest wykorzystywane głównie do obróbki części obrotowych, takich jak wały, kołnierze i elementy złączne. Umożliwia ono obróbkę średnic zewnętrznych, otworów wewnętrznych, powierzchni czołowych, gwintów, powierzchni stożkowych i łuków.
Zakres obróbki: Maksymalna średnica toczenia 400 mm, maksymalna długość toczenia 1500 mm, minimalna średnica otworu wewnętrznego 2 mm.
Tolerancje: Tolerancja średnicy zewnętrznej ±0.005 mm, okrągłość 0.003 mm, chropowatość powierzchni Ra ≤ 0.8 μm.
Cechy: Powlekane węgliki spiekane i narzędzia diamentowe, w połączeniu z chłodzeniem wysokociśnieniowym, redukującym ciepło skrawania. Smukłe wałki wykorzystują trzpień prowadzący i podporę środkową, aby zapobiec drganiom.

Szwajcarska obróbka CNC jest odpowiednia do produkcji małogabarytowych, wysokoprecyzyjnych i wielkoseryjnych elementów złącznych z tytanu, wałków, miniaturowych złączy i innych części. Obsługuje wszystkie procesy obróbki, w tym toczenie, frezowanie, wiercenie i gwintowanie.
Maksymalna średnica obróbki: 32 mm; Maksymalna długość obróbki: 200 mm.
Tolerancja wymiarowa: ±0.003 mm; Współosiowość: ±0.005 mm.
Zalety: Doskonała powtarzalność, wysoka wydajność, możliwość obróbki miniaturowych elementów tytanowych w partiach liczących dziesiątki tysięcy lub więcej. Koszt jednostkowy jest znacznie niższy niż w przypadku toczenia CNC.

W przypadku części tytanowych wymagających wysokiej precyzji i małej chropowatości powierzchni firma Wstitanium oferuje usługi obejmujące szlifowanie powierzchni, szlifowanie walcowe, szlifowanie wewnętrzne i szlifowanie współrzędnościowe.
Szlifowanie powierzchni: maksymalny rozmiar szlifowania 1000×500mm, płaskość 0.003mm, chropowatość powierzchni Ra≤0.2μm.
Szlifowanie walcowe: maksymalna średnica szlifowania 200 mm, maksymalna długość szlifowania 800 mm, walcowatość 0.002 mm, chropowatość powierzchni Ra ≤ 0.1 μm.
Szlifowanie wewnętrzne: minimalna średnica otworu szlifierskiego 3 mm, tolerancja średnicy otworu ±0.003 mm, walcowatość 0.003 mm.

W przypadku struktur takich jak głębokie wnęki, wąskie rowki i otwory o nieregularnych kształtach, Westitanium oferuje zarówno obróbkę elektroerozyjną (EDM), jak i obróbkę elektroerozyjną drutową.
Obróbka elektroerozyjna (EDM): Nadaje się do obróbki głębokich rowków, wnęk o nieregularnym kształcie, ostrych narożników i mikrootworów. Minimalny kąt wewnętrzny R 0.05 mm, tolerancja ±0.005 mm. Chropowatość powierzchni Ra ≤ 0.8 μm. Nie powoduje deformacji elementów cienkościennych.
Obróbka elektroerozyjna drutowa (WEDM): Nadaje się do obróbki stempli o nieregularnych kształtach, matryc, cięcia blach oraz precyzyjnych rowków i otworów. Maksymalna grubość cięcia 300 mm, tolerancja ±0.003 mm. Chropowatość powierzchni Ra ≤ 0.4 μm.

Obróbka pomocnicza
Wstitanium oferuje szeroką gamę usług obróbki pomocniczej, w tym wiercenie, gwintowanie, fazowanie i obróbkę cieplną.
Wiercenie: minimalna średnica otworu 0.1 mm, maksymalny stosunek długości do średnicy w przypadku otworów głębokich 20:1.
Gwintowanie: minimalny rozmiar gwintu M1, obsługuje standardy gwintów metrycznych, imperialnych i amerykańskich.
Fazowanie i gratowanie: Podwójne gratowanie (mechaniczne i ręczne) zapewnia gładkie krawędzie bez zadziorów.
Starzenie i wyżarzanie próżniowe: zmniejsza naprężenia.


Rozwiązania w zakresie obróbki CNC tytanu
Stopy tytanu są powszechnie uznawane za metale trudne w obróbce. Ich niska przewodność cieplna, wysoka reaktywność chemiczna i niski moduł sprężystości prowadzą do problemów podczas obróbki, takich jak szybkie zużycie narzędzi, duże odkształcenia termiczne, sprężynowanie, przywieranie narzędzia i zadziory. Firma Wstitanium, dzięki wieloletniemu doświadczeniu, opracowała sprawdzone rozwiązania dla każdego z tych problemów, zapewniając wydajność i jakość.
Cięcie koncentracji ciepła
Problem: Stopy tytanu mają przewodność cieplną zaledwie od 1/4 do 1/5 przewodności stali. Podczas cięcia ponad 90% ciepła koncentruje się w obszarze krawędzi skrawającej. Temperatura końcówki narzędzia może przekraczać 1000°C. Wysokie temperatury przyspieszają zużycie narzędzia, powodują zmiany w strukturze metalograficznej powierzchni części i prowadzą do odkształceń cieplnych, wpływając na dokładność wymiarową.
Rozwiązanie Wstitanium: Wysokociśnieniowy wewnętrzny system chłodzenia o ciśnieniu ponad 70 barów. Chłodziwo jest precyzyjnie natryskiwane na krawędź skrawającą, odprowadzając ciepło ze wszystkich kierunków. Połączenie niskiej prędkości skrawania i wysokiego posuwu zmniejsza generowanie ciepła w jednostce czasu. Narzędzia z powłoką TiAlN o wysokiej temperaturze zapewniają stabilność w wysokich temperaturach. Skrawanie wykorzystuje podwójny system chłodzenia: powietrzem i cieczą.
Poważne zużycie narzędzi
Przyczyna: Tytan charakteryzuje się wyjątkowo wysoką reaktywnością chemiczną w wysokich temperaturach. Podczas skrawania elementy tytanowe łączą się z narzędziem, co w połączeniu z utwardzaniem zgniotowym powoduje, że zużycie narzędzia jest 3-5 razy większe niż w przypadku stali. Nadmierne zużycie narzędzia prowadzi do niedokładności wymiarowych, pogorszenia jakości powierzchni i wzrostu kosztów obróbki.
Rozwiązanie Wstitanium : Używaj ultradrobnoziarnistych narzędzi z węglika spiekanego do obróbki zgrubnej i diamentowych narzędzi PCD do obróbki wykańczającej. Zoptymalizuj geometrię narzędzia, aby zmniejszyć siły skrawania i powierzchnię styku. Wprowadź stopniowane skrawanie do obróbki zgrubnej, półwykańczającej i wykańczającej, używając różnych narzędzi do różnych procesów, aby zrównoważyć koszty i dokładność. Wprowadź system zarządzania trwałością narzędzi, okresowo wymieniając narzędzia w zależności od liczby obrabianych części.
Sprężystość i odchylenia wymiarowe
Przyczyny: Moduł sprężystości tytanu jest mniej więcej o połowę mniejszy niż stali. Siły skrawania powodują odkształcenie sprężyste powierzchni przedmiotu obrabianego. Po wyjściu narzędzia z materiału odkształcenie powraca do pierwotnego kształtu, a rzeczywista głębokość skrawania jest mniejsza od zadanej, co powoduje „sprężynowanie” i odchylenia wymiarowe. Jest to szczególnie widoczne w obróbce wykańczającej i obróbce elementów cienkościennych.
Rozwiązanie Wstitanium : Wielokrotne skrawanie z niewielkim naddatkiem podczas obróbki wykańczającej stopniowo uwalnia odkształcenia sprężyste. Narzędzia o ostrych krawędziach zmniejszają siły skrawania i odkształcenia sprężyste. Biblioteka kompensacji sprężynowania została utworzona w oparciu o obszerne dane obróbkowe, aby zapewnić precyzyjną kompensację dla różnych materiałów i struktur.
Deformacja drgań cienkościennych części
Przyczyny: Cienkościenne elementy tytanowe charakteryzują się niską sztywnością. Podczas cięcia łatwo powstają drgania, co prowadzi do powstawania śladów drgań na powierzchni i zmniejszenia precyzji. Jednocześnie siła skrawania i ciepło powodują odkształcenia wewnętrzne. Po obróbce skrawaniem zachodzą zmiany wymiarowe, skutkujące nierównomierną grubością ścianek i nadmierną płaskością.
Rozwiązanie Wstitanium : Specjalnie zaprojektowane uchwyty z wielopunktowym podparciem, uchwytami próżniowymi i wypełnieniem parafinowym zwiększają sztywność mocowania. Symetryczne, warstwowe ścieżki skrawania równoważą siły skrawania i redukują jednostronne odkształcenia. Wyżarzanie odprężające całkowicie uwalnia naprężenia wewnętrzne. Szybkie, lekkie skrawanie z niskim posuwem i małą głębokością skrawania.
Przyczepność krawędzi tnącej i narastająca krawędź
Przyczyny: Tytan charakteryzuje się wysoką reaktywnością chemiczną i wysokimi temperaturami skrawania, co sprawia, że wióry bardzo łatwo przywierają do krawędzi skrawającej, tworząc narost (BUE). Narost zmienia kąt skrawania, przyspiesza zużycie narzędzia i rysuje powierzchnię obrabianego przedmiotu, zwiększając jej chropowatość.
Rozwiązania Wstitanium: Użyj płynu do cięcia pod ekstremalnym ciśnieniem lub smaru o mikroobjętości (MQL), aby utworzyć warstwę smarującą między narzędziem a przedmiotem obrabianym. Dopasuj prędkość skrawania, aby uniknąć zakresu, w którym prawdopodobne jest powstawanie narostu (BUE). Wypoleruj krawędź narzędzia, aby zmniejszyć chropowatość powierzchni i zminimalizować przyleganie materiału.
Liczne i trudne do usunięcia zadziory
Przyczyna problemu : Tytan charakteryzuje się wysoką wytrzymałością i dobrą plastycznością. Podczas cięcia na krawędziach łatwo tworzą się długie, twarde zadziory, które mocno przylegają i są trudne do usunięcia. Zadziory w mikrootworach, gwintach i otworach przecinających się są jeszcze trudniejsze do usunięcia, a niewłaściwe obchodzenie się z nimi może łatwo uszkodzić części.
Rozwiązanie Wstitanium: Dodanie procesu fazowania do ścieżki narzędzia wykańczającego, usuwające większe zadziory na obrabiarce. Zastosowanie połączenia szlifowania mechanicznego i technik elektrochemicznych dla różnych struktur. Każdy gotowy element przechodzi pełną ręczną kontrolę, aby upewnić się, że wszystkie krawędzie są gładkie i bez zadziorów.
Trudność w obróbce tytanu wynika z problemów systemowych wynikających z właściwości materiału, wymagających kompleksowego, wielowymiarowego rozwiązania. Dzięki wieloletniemu rozwojowi technologicznemu, Wstitanium może stabilnie i wydajnie obsługiwać różne, trudne w obróbce części ze stopów tytanu.
Obróbka CNC tytanu o wysokiej tolerancji
Wysoka precyzja jest wymogiem dla precyzyjnych części tytanowych, zwłaszcza w przypadku komponentów stosowanych w lotnictwie, medycynie i robotyce, gdzie obowiązują rygorystyczne wymagania dotyczące tolerancji wymiarowych i geometrycznych. Wstitanium wykracza poza proste określanie pojedynczych wartości tolerancji. Stworzyliśmy kompleksowy system kontroli tolerancji obejmujący cały proces, od mocowania, ścieżki narzędzia, kontroli i kontroli środowiskowej, aby zapewnić stabilną dostawę partii precyzyjnych części.
Projekt oprawy
Błąd mocowania jest głównym czynnikiem wpływającym na tolerancję części. W przypadku części o wysokiej precyzji, Wstitanium priorytetowo traktuje rozwiązania, które wykonują całą obróbkę w ramach jednej operacji mocowania, takie jak obróbka symultaniczna w 5 osiach, całkowicie eliminując kumulatywny błąd wynikający z wielu operacji mocowania.
W przypadku części wymagających wielokrotnych operacji zaciskania projektowane są specjalne przyrządy pozycjonujące z ujednoliconym punktem odniesienia, aby zagwarantować dokładność powtarzalności zaciskania ≤0.002 mm.
Wielkość i punkty przyłożenia sił zaciskających są zoptymalizowane, aby uniknąć nadmiernych sił zaciskających, które mogłyby spowodować odkształcenie części. W przypadku części cienkościennych stosuje się wielopunktowy rozkład siły.


Strategia ścieżki narzędzia i kontrola narzędzia
Narzędzia i ścieżki narzędzi bezpośrednio określają tolerancje obróbki. Części o wysokiej precyzji wykorzystują importowane narzędzia markowe, a tolerancje średnicy i długości skrawania każdego narzędzia są sprawdzane przed magazynowaniem. Frezowanie współbieżne jest stosowane w celu zmniejszenia wahań siły skrawania i zapewnienia stabilności wymiarowej. Kołowe wejście i wyjście oraz ścieżki narzędzi warstwowe oparte na konturach zapobiegają błędom wymiarowym spowodowanym nagłymi zmianami siły skrawania. Mechanizm kompensacji zużycia narzędzia jest stosowany w celu kompensacji zużycia narzędzia w czasie rzeczywistym, w oparciu o liczbę obrabianych części.

Kompensacja w czasie rzeczywistym
Podczas obróbki przeprowadzane są rygorystyczne kontrole procesu. Pierwszy element poddawany jest pełnowymiarowej kontroli za pomocą współrzędnościowej maszyny pomiarowej (CMM), aby potwierdzić dokładność rozwiązania technicznego. W kluczowych procesach stosowane są sondy wewnątrzobszarowe, co umożliwia bezpośrednią kontrolę na maszynie po obróbce, unikając wtórnych błędów mocowania. Kluczowe wymiary są losowo sprawdzane co 2 godziny, a trendy zmian wymiarów są rejestrowane w celu wstępnej regulacji kompensacji narzędzia.
Typowa zdolność tolerancji
| Technologia obróbki | Standardowa tolerancja | Wysoka tolerancja precyzji | Uwagi |
|---|---|---|---|
| Frezowanie 3-osiowe / 4-osiowe | ± 0.02mm | ± 0.01mm | Wpływ na rozmiar i strukturę części |
| 5-osiowe frezowanie jednoczesne | ± 0.015mm | ± 0.008mm | Wyższa tolerancja geometryczna dzięki pojedynczemu mocowaniu |
| Toczenie CNC | ± 0.01mm | ± 0.005mm | Średnica zewnętrzna i otwór wewnętrzny części obrotowych |
| Obróbka CNC typu szwajcarskiego | ± 0.008mm | ± 0.003mm | Małe, precyzyjne elementy |
| Szlifowanie powierzchni | ± 0.005mm | ± 0.002mm | Maksymalna płaskość do 0.003 mm |
| Szlifowanie cylindryczne | ± 0.003mm | ± 0.001mm | Maksymalna walcowość do 0.002 mm |
| Wire EDM | ± 0.005mm | ± 0.003mm | Cięcie bez naprężeń i minimalnych odkształceń |
| EDM nurnikowy | ± 0.005mm | ± 0.002mm | Minimalny kąt wewnętrzny R0.05 mm |
Możliwość tolerancji geometrycznej
| Pozycja | Typowa precyzja | Technologia obróbki |
|---|---|---|
| Płaskość | 0.003mm / 100mm | Szlifowanie powierzchni, frezowanie precyzyjne |
| Równoległość | 0.005mm / 100mm | Szlifowanie, frezowanie 5-osiowe |
| Prostopadłość | 0.008mm / 100mm | Szlifowanie, frezowanie precyzyjne |
| Koncentryczność | φ0.005mm | Szlifowanie walcowe, toczenie |
| Okrągłość | 0.002mm | Szlifowanie cylindryczne |
| Cylindryczność | 0.003mm | Szlifowanie cylindryczne |
| Stanowisko | φ0.008mm | Frezowanie 5-osiowe |
| Profil | ± 0.01mm | Frezowanie jednoczesne 5-osiowe |
Gwarancja spójności
Zapewnienie tolerancji dla prototypów niskoseryjnych nie jest trudne. Wyzwaniem jest konsekwentne spełnianie wymagań dla każdego elementu tytanowego podczas produkcji masowej. Rozwiązania Wstitanium gwarantują spójność w dużych seriach.
Standaryzacja: Dla każdej części tworzone są szczegółowe instrukcje robocze, jasno określające wymagania dotyczące narzędzi, parametrów, zacisków i kontroli, których operatorzy ściśle przestrzegają.
Potwierdzenie pierwszego egzemplarza: Pełna kontrola pierwszego egzemplarza jest przeprowadzana dla każdej partii, każdej zmiany narzędzia i każdego ponownego mocowania. Produkcja jest kontynuowana dopiero po pozytywnym przejściu kontroli przez pierwszy egzemplarz.
Kontrola produktu gotowego: Części o wysokiej precyzji przechodzą 100% kontrolę wymiarową przed opuszczeniem fabryki, a raport z kontroli jest dostarczany po dostawie.
Kontrola w trakcie procesu: Kluczowe wymiary są losowo sprawdzane co 2 godziny, a trendy są rejestrowane w celu wcześniejszego dostosowania przesunięć narzędzi.
Dokładność tolerancji ma bezpośredni wpływ na wydajność i skuteczność montażu części.
Systematyczne rozwiązania zarządzania firmy Wstitanium gwarantują, że każda część tytanowa dokładnie spełnia wymagania dotyczące tolerancji.
Usługi wykańczania części do obróbki CNC
Obróbka powierzchni nie tylko poprawia wygląd i fakturę elementów tytanowych, ale także zwiększa odporność na korozję, zużycie i biokompatybilność. Wstitanium oferuje pełen zakres usług wykończeniowych, zapewniając rozwiązania dostosowane do każdego zastosowania i kompleksową dostawę.

Anodowanie
Anodowanie elektrochemiczne generuje gęstą warstwę tlenku tytanu na powierzchni tytanu, co znacznie poprawia odporność na korozję i zużycie, a także zapewnia różnorodność kolorów. Grubość warstwy wynosi od 10 do 50 μm, a twardość przekracza HV500. Dostępne w kolorze srebrnym, niebieskim, fioletowym, złotym, zielonym i czarnym. Doskonała biokompatybilność.

piaskowanie
Ścierniwo pod wysokim ciśnieniem oddziałuje na powierzchnię elementów tytanowych, tworząc jednolite, matowe wykończenie. Usuwa zgorzelinę tlenkową, zadziory i ślady po narzędziach oraz poprawia naprężenie powierzchni. Piaskowanie szklanymi kulkami zapewnia drobny, matowy efekt srebra. Piaskowanie tlenkiem glinu zapewnia jeszcze większą chropowatość. Dostępne są opcje Ra0.8 μm~Ra6.3 μm.
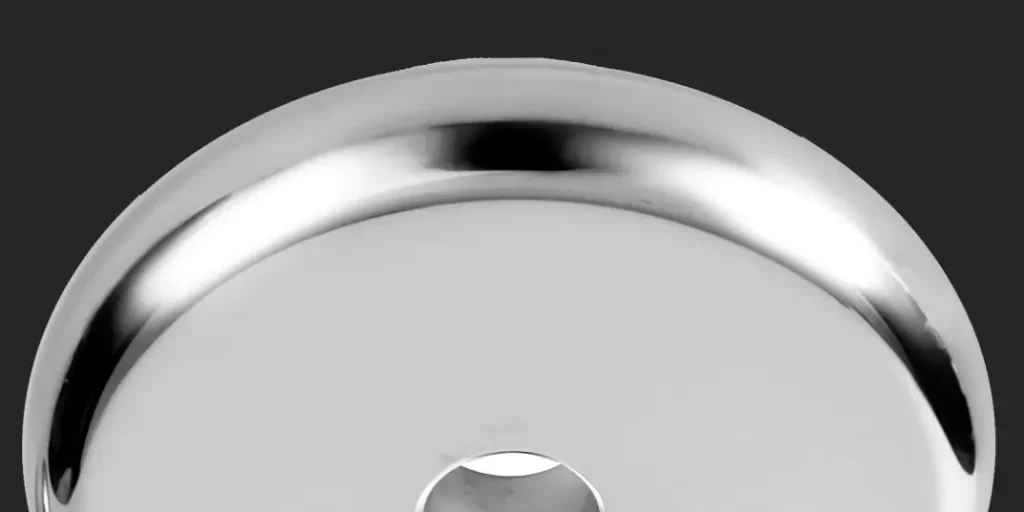
polerowanie
Szlifowanie i polerowanie mechaniczne zmniejsza chropowatość powierzchni, zapewniając lśniące, a nawet lustrzane wykończenie. Standardowe polerowanie Ra≤0.4 μm, brak widocznych śladów narzędzi. Polerowanie precyzyjne Ra≤0.1 μm, wykończenie lustrzane. Ultraprecyzyjne polerowanie Ra≤0.02 μm, wykończenie lustrzane klasy optycznej. Poprawia gładkość i wygląd.
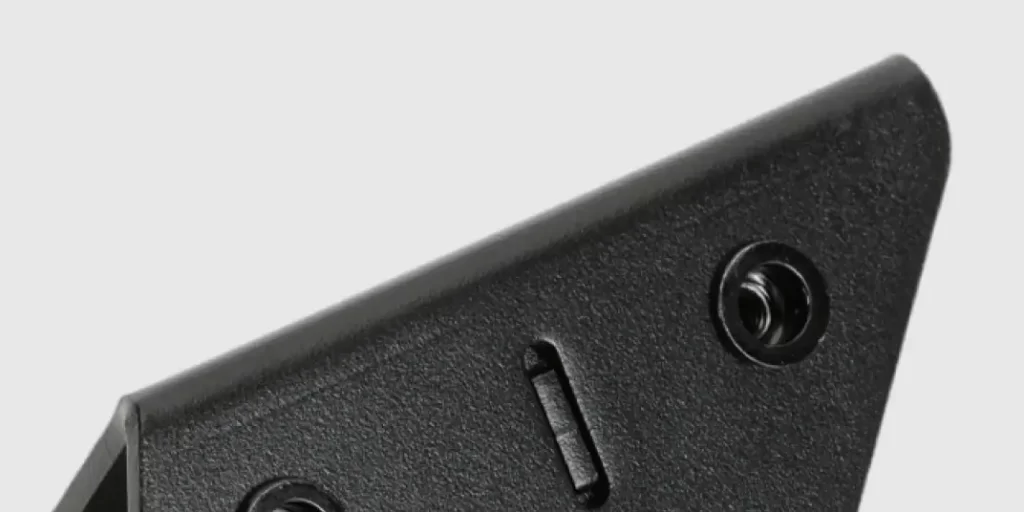
Malowanie proszkowe
Elektrostatyczne lakierowanie proszkowe, utwardzane w wysokiej temperaturze, tworzy jednolitą powłokę, zapewniającą zarówno ochronę, jak i dekorację. Grubość powłoki 50-120 μm. Odporne na uderzenia i korozję, o bogatej kolorystyce, przyjazne dla środowiska. Dopuszczalne są wszystkie kolory, dostępne wykończenia matowe, półpołysk i wysoki połysk.
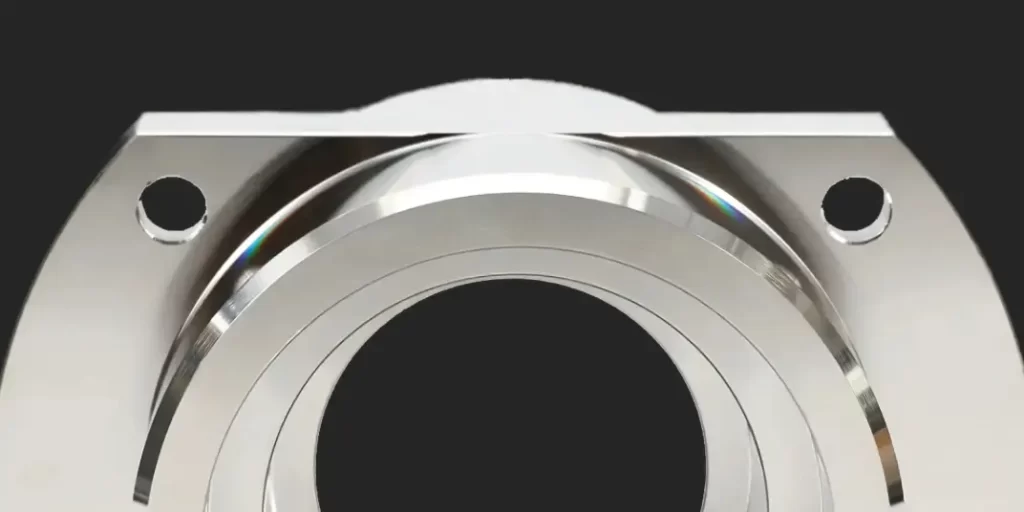
Galwanotechnika
Galwanizacja powierzchni tytanu innymi metalami w celu nadania jej specjalnych właściwości. Niklowanie: poprawia twardość, odporność na zużycie i przewodność. Złocenie: poprawia przewodność, spawalność i właściwości dekoracyjne. Chromowanie: poprawia twardość i odporność na zużycie.

Pasywacja
Techniki chemiczne tworzą jednorodną warstwę pasywacyjną, co dodatkowo zwiększa odporność na korozję, a zwłaszcza na korozję wżerową. Dostępne są pasywacje kwasem azotowym i cytrynowym (przyjazne dla środowiska). Grubość warstwy wynosi zaledwie kilka nanometrów, co praktycznie nie wpływa na tolerancje wymiarowe.
Jak uzyskać wycenę
Uzyskanie wyceny od Westitanium jest bardzo proste. Po podaniu wszystkich wymagań, nasz inżynier przedstawi szczegółową i dokładną wycenę oraz ocenę techniczną w ciągu 24 godzin.
Informacje wymagane do sporządzenia oferty
Rysunki: Preferowane są formaty 3D, takie jak STEP, IGS i STP; rysunki 2D muszą być w formacie PDF lub DWG, z pełnymi wymiarami, tolerancjami i wymaganiami technicznymi. Prosimy o wskazanie wersji rysunku.
Ilość: Proszę określić ilość, jakiej dotyczy ten zakup; mile widziane są również plany rocznego popytu i przyszłych zakupów hurtowych, które mogą posłużyć do zapewnienia korzystniejszych cen hurtowych.
Czas dostawy: Proszę podać czas dostawy. Zamówienia pilne należy zgłaszać z wyprzedzeniem, a my ocenimy wykonalność przyspieszonej realizacji.
Materiały: Proszę określić gatunek tytanu; dopuszczalne są również specjalne wymagania, takie jak wskazanie dostawcy, odkuwek lub obróbki cieplnej. W razie wątpliwości co do materiału, prosimy o podanie przewidywanego środowiska użytkowania, a my przedstawimy rekomendacje.
Tolerancje: Wszelkie dodatkowe tolerancje geometryczne lub wymagania dotyczące precyzji należy określić osobno.
Obróbka powierzchni: Określ usługi wykończeniowe, włączając szczegółowy opis koloru, chropowatości itp.
Inne wymagania, takie jak kontrola jakości, pakowanie, transport, poufność itp.
Proces wyceny
Przegląd rysunków: Inżynierowie przeglądają rysunki, analizują wykonalność przetwarzania i identyfikują trudności w przetwarzaniu.
Kalkulacja kosztów: Oblicz koszty surowców, przetwarzania, obróbki powierzchni, testowania itp.
Potwierdzenie współpracy: Obie strony potwierdzają wycenę i plan, podpisują umowę i organizują produkcję.
Ocena: Opracowanie planów przetwarzania, wybór sprzętu i ocena roboczogodzin.
Oferta: W ciągu 24 godzin należy złożyć formalną ofertę zawierającą cenę, datę dostawy, metodę płatności i dane techniczne.
Zobowiązanie do zachowania poufności: Wszystkie rysunki klienta i dane techniczne są objęte ścisłą tajemnicą; dopuszczalne jest podpisanie umowy o zachowaniu poufności NDA.
Najczęściej zadawane pytania dotyczące obróbki CNC części tytanowych
A: Wstitanium zazwyczaj oferuje 9 popularnych gatunków tytanu: gatunek 1, gatunek 2, gatunek 3, gatunek 4, gatunek 5 (Ti-6Al-4V), gatunek 7, gatunek 9, gatunek 12 i gatunek 23 (Ti-6Al-4V ELI). Akceptujemy niestandardowe gatunki tytanu. Minimalne zamówienie = 1 sztuka. Oferujemy prototypowanie, produkcję małoseryjną oraz produkcję masową na dużą skalę.
A: Gatunek 2 jest znacznie łatwiejszy w obróbce niż gatunek 5, z prędkością skrawania, którą można zwiększyć o 30-50%, mniejszym zużyciem narzędzi i niższymi kosztami obróbki. Zasada doboru: Jeśli element wymaga jedynie odporności na korozję i ma niskie wymagania wytrzymałościowe, należy wybrać gatunek 2. Jeśli element wymaga wysokiej wytrzymałości, wysokiej wytrzymałości właściwej i musi wytrzymywać duże obciążenia, należy wybrać gatunek 5.
A: Tolerancje różnią się w zależności od technologii: obróbka CNC Swiss pozwala osiągnąć minimalną tolerancję wymiarową ±0.003 mm, walcowość zewnętrznego szlifowania cylindrycznego może osiągnąć 0.002 mm, dokładność pozycjonowania frezowania 5-osiowego może osiągnąć φ0.008 mm, a tolerancje wymiarowe elektroerozyjnej obróbki drutowej mogą osiągnąć ±0.003 mm. Konkretne tolerancje należy kompleksowo ocenić na podstawie wymiarów, struktury i materiału części. Nadmiernie wysokie wymagania dotyczące precyzji znacznie zwiększą koszty.
A: Anodowanie jest idealne dla części tytanowych. To najpowszechniejsza metoda obróbki powierzchni tytanu. Kontrolując grubość warstwy tlenku, można uzyskać różnorodne kolory, w tym srebrny, niebieski, fioletowy, złoty, zielony, czarny i opalizujący. Dostępne są niestandardowe opcje kolorystyczne. Anodowanie nie tylko poprawia wygląd, ale także znacząco zwiększa odporność na korozję i twardość powierzchni.
A: Materiały tytanowe firmy Wstitanium pochodzą od wiodących chińskich firm produkujących tytan oraz międzynarodowych dostawców. Wszystkie materiały tytanowe są zgodne z normami ASTM, GB i innymi. Każda partia materiałów jest dostarczana z oryginalnym certyfikatem materiałowym producenta (MTR/MTC), zawierającym informacje takie jak skład chemiczny, właściwości mechaniczne i numer pieca. Odpowiednie dokumenty partii są dołączane do towarów w celu zapewnienia identyfikowalności materiałów.
A: Kontrolujemy odkształcenie cienkich ścianek w czterech wymiarach: Po pierwsze, schemat mocowania: projektujemy specjalistyczne wielopunktowe uchwyty podporowe, uchwyty próżniowe lub wsporniki wypełniacza, aby zwiększyć sztywność i zmniejszyć odkształcenie mocowania. Po drugie, technologia frezowania: stosujemy symetryczne skrawanie warstwowe i szybkie skrawanie lekkie, aby zmniejszyć siły skrawania i emisję ciepła. Po trzecie, obróbka odprężająca: po obróbce zgrubnej przeprowadzamy wyżarzanie odprężające w celu usunięcia naprężeń wewnętrznych. Po czwarte, optymalizacja ścieżki narzędzia: stosujemy frezowanie współbieżne i frezowanie kołowe na wejściu/wyjściu, aby uniknąć nagłych zmian sił skrawania.
A: Tytan nie jest bardzo twardy, a częsty demontaż i montaż może rzeczywiście powodować jego zdzieranie. Rozwiązania udoskonalające obejmują: priorytetowe traktowanie wysokowytrzymałych stopów tytanu, takich jak Grade 5, oraz unikanie czystego tytanu w przypadku gwintów nośnych. Frezowanie gwintów zapewnia lepszą precyzję i wytrzymałość niż gwintowanie. Montaż wkładek gwintowych z drutu znacznie poprawia odporność na zużycie i zapobiega zdzieraniu, dzięki czemu nadają się one do częstego demontażu i montażu. Można również zastosować utwardzanie powierzchniowe, takie jak anodowanie twarde lub azotowanie.
A: Dysponujemy pełnym zestawem sprzętu kontrolnego, w tym współrzędnościową maszyną pomiarową, obrazowym instrumentem pomiarowym, chropowatościomierzem, twardościomierzem, gwintomierzem, spektrometrem oraz komorą solną. Dostarczamy oficjalne, pełnowymiarowe raporty CMM, zawierające wszystkie zmierzone wartości wymiarowe i oznaczenia tolerancji, z możliwością ich identyfikacji. Pełnowymiarowy raport CMM jest dołączony do oferty.
A: Obsługiwane rysunki 3D to STEP, IGS, STP, X_T i STL. Obsługiwane rysunki 2D to PDF, DWG i DXF. Wycenę można sporządzić nawet bez rysunku 3D, pod warunkiem dostarczenia w pełni opatrzonego adnotacjami rysunku technicznego 2D, zawierającego wymiary, tolerancje i wymagania techniczne. Jeśli nawet rysunek 2D jest niedostępny, można dostarczyć szczegółowy opis wymiarowy i szkic w celu wstępnej wyceny. Formalna wycena wymaga oficjalnych rysunków.
A: Frezowanie konwencjonalne Ra 1.6-3.2 μm, toczenie wykańczające Ra 0.8-1.6 μm, piaskowanie Ra 0.8-6.3 μm, polerowanie konwencjonalne Ra 0.2-0.4 μm, polerowanie lustrzane Ra ≤0.05 μm, szlifowanie ultraprecyzyjne Ra ≤0.02 μm. Niższa chropowatość oznacza wyższy koszt. Zaleca się wybór w oparciu o rzeczywiste potrzeby, a nie ślepe dążenie do wysokiej jakości wykończenia powierzchni.
A: Szybkie wiercenie i elektroerozja umożliwiają obróbkę mikrootworów o średnicy zaledwie 0.1 mm. Maksymalny stosunek głębokości do średnicy może sięgać 10:1. Do obróbki jeszcze mniejszych lub bardziej precyzyjnych mikrootworów stosuje się elektroerozję, osiągając dokładność średnicy otworu ±0.005 mm, co jest odpowiednie dla precyzyjnych części tytanowych, takich jak wtryskiwacze paliwa, czujniki i formy.


