
Usługi drukowania 3D tytanu - EBM
Topienie wiązką elektronów (EBM) napędza rozwój produkcji addytywnej ze względu na możliwość wydajnej produkcji precyzyjnych i wytrzymałych części tytanowych.
- Prototypowanie materiałów klasy produkcyjnej
- Dowolne złożone geometrie
- Ścisłe tolerancje +/- 0.002”
- Zmniejsz liczbę kroków montażu
- Funkcjonalne części do użytku końcowego
Warsztat Wstitanium
Nasze potężne udogodnienia

Topienie wiązką elektronów niestandardowych części tytanowych
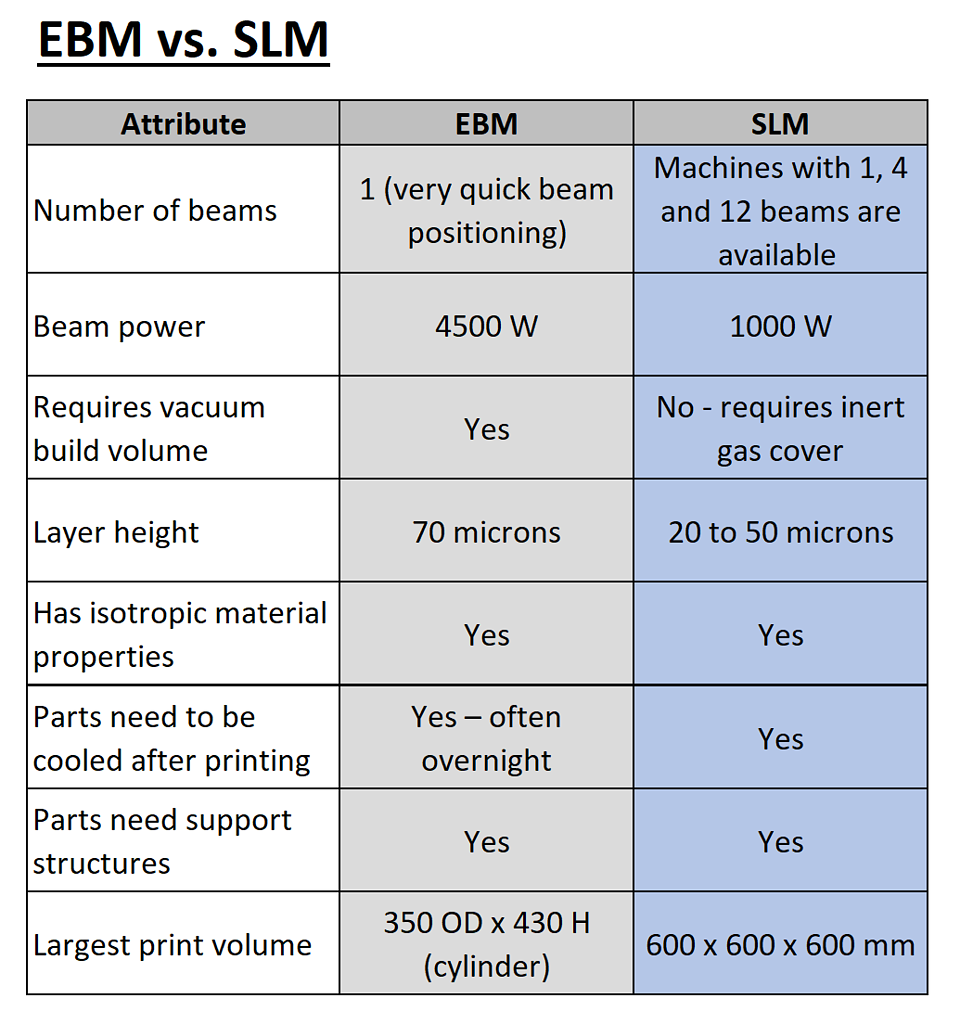
Topienie wiązką elektronów (EBM) należy do rodziny technologii stapiania metali metodą proszkową (PDF). W przeciwieństwie do bezpośredniego spiekania laserowego metali (DMLS), technologia ta wykorzystuje wiązkę elektronów do topienia proszku tytanowego i tworzenia pożądanego elementu warstwa po warstwie. Firma Wstitanium zainwestowała w drukarkę 3D z technologią topienia wiązką elektronów w 2018 roku i rozpoczęła świadczenie tej usługi. Technologia EBM umożliwia tworzenie elementów tytanowych o złożonych i wysoce wytrzymałych strukturach. Jak sama nazwa wskazuje, główną różnicą między technologią topienia wiązką elektronów a technologią bezpośredniego spiekania laserowego metali jest zastosowane źródło ciepła. W tym przypadku technologia EBM wykorzystuje wiązkę elektronów generowaną przez działo elektronowe. To drugie wydobywa elektrony z włókna wolframowego w próżni i generuje je w przyspieszony sposób na warstwę proszku metalu osadzonego na platformie roboczej drukarki 3D. Elektrony te następnie mogą selektywnie topić proszek, tworząc element. W porównaniu z laserowym stapianiem metali metodą proszkową (PDF), EBM jest bardziej energochłonną metodą wytwarzania przyrostowego, która może zwiększyć wydajność i lepiej kontrolować wpływ naprężeń cieplnych podczas drukowania 3D metali.
Jak działa topienie wiązką elektronów?
Wszystko zaczyna się od modelowania 3D tytanowej części, którą musisz stworzyć. Możesz ją ręcznie wymodelować za pomocą oprogramowania CAD lub pozyskać ją poprzez skanowanie 3D lub pobranie wybranego modelu. Następnie model 3D jest wysyłany do oprogramowania do krojenia, które pokroi go zgodnie z kolejnymi fizycznymi warstwami osadzonego materiału. Następnie krajalnica wyśle wszystkie te informacje bezpośrednio do drukarki 3D, która może rozpocząć proces produkcyjny. Proszek tytanowy można załadować do zbiornika wewnątrz maszyny. Zostanie on osadzany w cienkich warstwach, wstępnie podgrzewany przed stopieniem przez wiązkę elektronów. W szczególności ten krok zapewnia większe wsparcie dla wystających obszarów wydrukowanej w 3D części.

Krok 1 : Platforma robocza jest czyszczona i wolna od zanieczyszczeń, a następnie równomiernie rozprowadzana na niej jest cienka warstwa proszku tytanowego. Wiązka elektronów jest „aktywowana”, podgrzewając platformę roboczą do wysokiej temperatury. Na przykład tytan wymaga temperatury 600–700°C.
Krok 2 : Topienie proszku warstwa po warstwie to proces rozprowadzania nowej warstwy proszku po stopieniu poprzedniej, a wiązka elektronów selektywnie topi proszek zgodnie z modelem cyfrowym, zapewniając precyzję konstrukcji warstwa po warstwie. Proszek topi się tylko tam, gdzie jest to potrzebne do zbudowania geometrii gotowego elementu.
Krok 3 : Soczewki elektromagnetyczne i cewki odchylające precyzyjnie kontrolują położenie i skupienie wiązki elektronów, co gwarantuje precyzyjne topienie.
Krok 4 : Etapy rozprowadzania, podgrzewania i łączenia powtarzane są wielokrotnie, aż do uformowania elementu. Finalny model wygląda jak półstały blok lub ciasto proszkowe. Blok będzie zawierał cały podgrzany proszek, niezależnie od tego, czy jest on stopiony, czy nie. Element jest wyjmowany i odpylany.
Krok 5 : Monitorowanie procesu i kontrola jakości obejmują wykorzystanie czujników i kamer do monitorowania procesu topienia w czasie rzeczywistym, podczas gdy system śledzi parametry budowy i dostosowuje proces w celu zapewnienia wysokiej jakości wyników.
Po zakończeniu procesu produkcyjnego, operator wyjmuje tytanowy element z maszyny i rozpyla niestopiony proszek za pomocą pistoletu pneumatycznego lub pędzla. Następnie można usunąć podpory druku i oddzielić element od platformy drukującej. Czynności po druku mogą obejmować obróbkę powierzchni stykających się z innymi elementami, polerowanie itp. W niektórych przypadkach konieczne może być wygrzanie elementu w piecu przez kilka godzin w celu usunięcia naprężeń powstałych w procesie produkcyjnym.
Należy pamiętać , że cała produkcja musi odbywać się w warunkach próżni, aby wiązka elektronów działała prawidłowo. Zapobiega to również utlenianiu proszku podczas nagrzewania. Pod koniec procesu produkcyjnego znaczna część niestopionego proszku może być niemal natychmiast ponownie wykorzystana. Łatwo zrozumieć, dlaczego jest to istotne dla producentów, zwłaszcza w branży lotniczej, gdzie zazwyczaj tylko 20% zakupionego materiału jest faktycznie wykorzystywane do produkcji finalnego elementu, a reszta jest usuwana poprzez obróbkę CNC.
Materiały metalowe dopuszczone przez EBM
Ponieważ EBM opiera się na zasadzie ładunków elektrycznych, użyty materiał musi być przewodzący elektryczność. Jeśli materiał nie ma właściwości przewodzących, nie będzie żadnej interakcji między wiązką elektronów a proszkiem. Dlatego też technicznie niemożliwe jest wytwarzanie części polimerowych lub ceramicznych za pomocą wiązki elektronów, można używać tylko metali. Niektóre powszechne materiały obejmują:
- Miedź
- Stopy niklu
- Stale nierdzewne
- Stopy kobaltu i chromu
- Stal narzędziowa
- Węglik wolframu
- Tytan i stopy tytanu
- Tantal i stopy tytanu i tantalu
Zalety EBM
Części tytanowe wykonane metodą EBM mają doskonałe właściwości fizyczne, są wytrzymałe i gęste. Kluczową zaletą technologii wiązki elektronów jest szybkość drukowania – może ona podgrzewać i drukować proszek w kilku miejscach jednocześnie. Wysokoenergetyczna wiązka elektronów podgrzewa również proszek przed stopieniem, co przyspiesza proces. A zanieczyszczenia są eliminowane podczas procesu topienia wiązką elektronów o wysokiej intensywności.
- Duża gęstość części
- Drukuje szybciej niż DMLS
- Doskonałe właściwości mechaniczne
- Minimalizuje potrzebę obróbki cieplnej
- Niewykorzystany proszek nadaje się do recyklingu w 95-98%
- Wymaga mniej podpór niż DMLS
Wady EBM
Części tytanowe wykonane metodą EBM mają chropowatą powierzchnię, mogą wymagać dodatkowego wykończenia powierzchni i nie są tak precyzyjne, jak inne technologie druku 3D.
- Ograniczony wybór materiałów
- Drogie maszyny i materiały
- Słabe wykończenie powierzchni przed obróbką końcową
- Ograniczona objętość wydruku (maksymalna średnica 350 mm, wysokość 430 mm)
Zastosowanie części tytanowych EBM
Ponieważ drukarki 3D i proszki EBM są drogie, technologia ta nie została jeszcze wykorzystana w produkcji na dużą skalę. Zazwyczaj jest używana do produkcji małych serii części o złożonych strukturach. Jak można się spodziewać po technologii używanej do produkcji części tytanowych o wysokiej wytrzymałości, jest ona wykorzystywana w wielu dziedzinach. EBM znalazła zastosowanie w takich dziedzinach jak medycyna, lotnictwo i sporty motorowe.
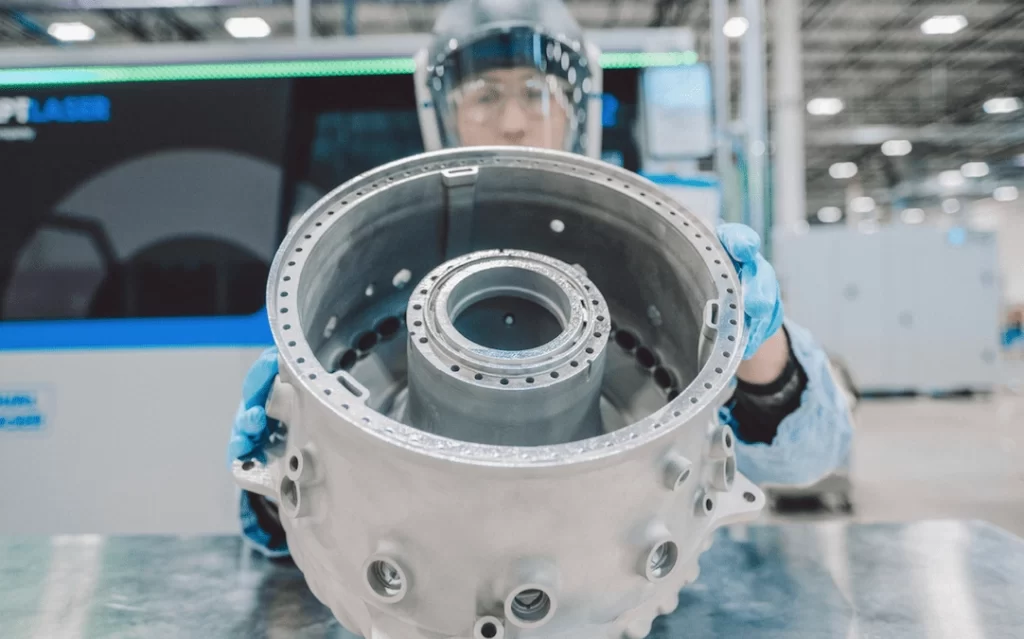
Topienie wiązką elektronów (EBM) może tworzyć wytrzymałe, lekkie łopatki turbiny ze złożonymi kanałami chłodzącymi, co zapewnia lepszą wydajność i efektywność. EBM może również przynieść korzyści elementom konstrukcyjnym samolotów, tworząc złożone geometrie i zapewniając wysoką wytrzymałość mechaniczną, a tym samym poprawiając wydajność i trwałość samolotów. Sekretem sukcesu łopatek jest zdolność EBM do przetwarzania gorących i podatnych na pękanie materiałów, takich jak tytan-aluminid (TiAl), który jest o 50% lżejszy od stopów niklu, z których zwykle wykonuje się łopatki. W pełni drukowana w technologii 3D turbina może zmniejszyć wagę silnika nawet o 20%, co stanowi ogromny skok dla branży lotniczej. Ponadto potężna wiązka elektronów może topić grubsze warstwy niż jej największy konkurent, laserowe łączenie proszkowe, co czyni ją szybszą i wydajniejszą opcją w tym zastosowaniu. Silniki odrzutowe wyposażone w te łopatki drukowane w technologii 3D obejmują LEAP, GEnx, GE90 i GE90, które napędzają samoloty pasażerskie, takie jak Boeing 777, Dreamliner i 747-8.
Ponieważ wyroby medyczne, takie jak implanty ortopedyczne, stają się coraz bardziej złożone, EBM zapewnia większą swobodę projektowania, spełniając jednocześnie wymagania branży medycznej dotyczące doskonałych właściwości mechanicznych. EBM tworzy projekty dostosowane do konkretnych zastosowań u pacjentów, zapewniając lepsze dopasowanie i integrację. Możliwości precyzyjnej produkcji EBM umożliwiają również produkcję trwałych i biokompatybilnych wypełnień stomatologicznych, poprawiając komfort pacjenta i trwałość w zastosowaniach stomatologicznych. EBM może również produkować inne duże implanty ortopedyczne, takie jak komponenty kolana udowego, tacki piszczelowe, klatki kolanowe i kręgosłupa oraz szereg implantów rdzeniowych.

W przemyśle motoryzacyjnym, topienie wiązką elektronów (EBM) jest wykorzystywane do produkcji lekkich komponentów, takich jak części silnika i elementy konstrukcyjne, co poprawia wydajność paliwową i osiągi pojazdu. EBM wspiera również producentów samochodów w prototypowaniu i produkcji niestandardowych części, przyspieszając iteracje projektowe i skracając czas wprowadzania na rynek. Przykłady zastosowań obejmują cewki do obróbki cieplnej wałów korbowych, piast i wrzecion, układów napędowych, łożysk obrotowych i innych.

Produkcji przemysłowej
Jedną z zalet EBM w porównaniu z LPBF jest możliwość tworzenia bardzo czystych części metalowych, bez porowatości i utleniania. GH Induction, producent specjalistycznego sprzętu i maszyn do przemysłowego nagrzewania indukcyjnego, wykorzystuje to do produkcji cewek miedzianych o czystości 99.99%. Cewki te z linii produktów 3D Inductor mają żywotność o 400% dłuższą niż ich tradycyjne odpowiedniki, korzystając jednocześnie ze swobody projektowania zapewnianej przez druk 3D.

Galeria części tytanowych EBM


