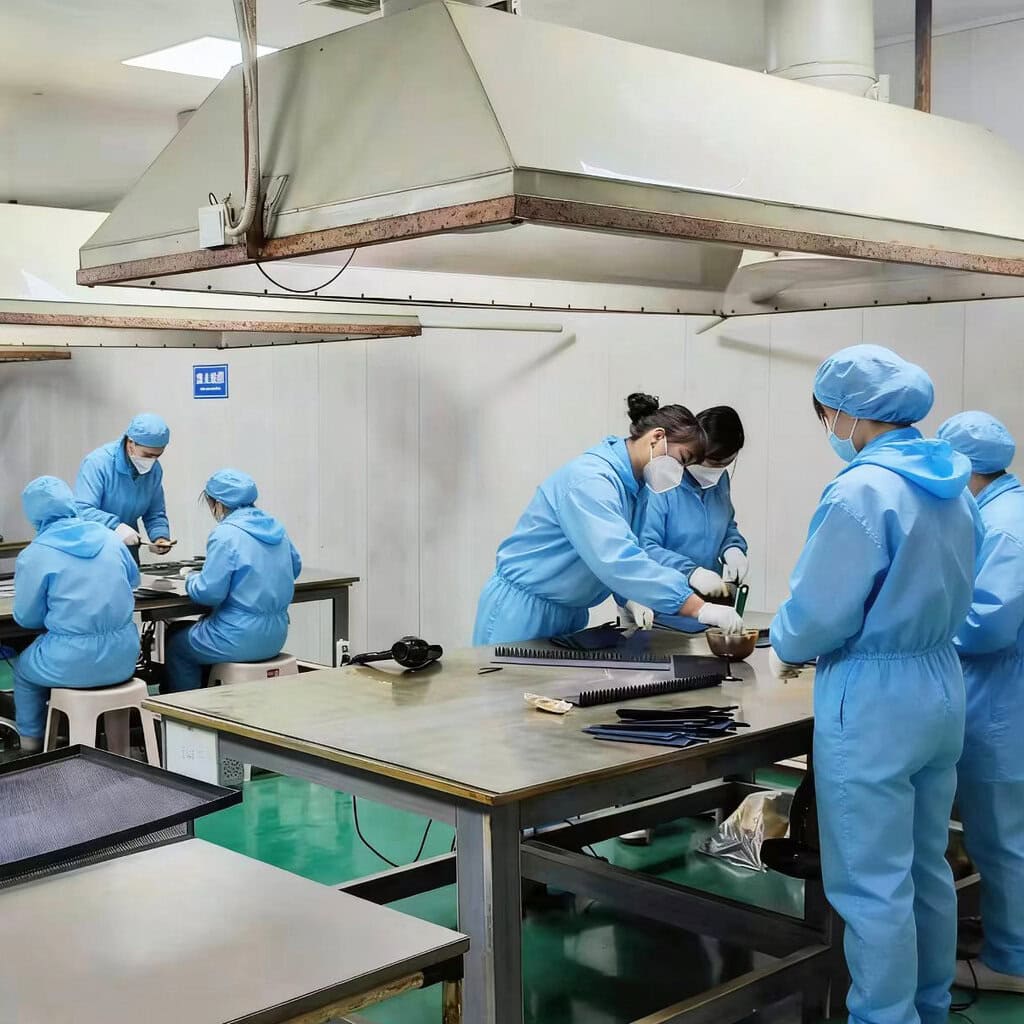
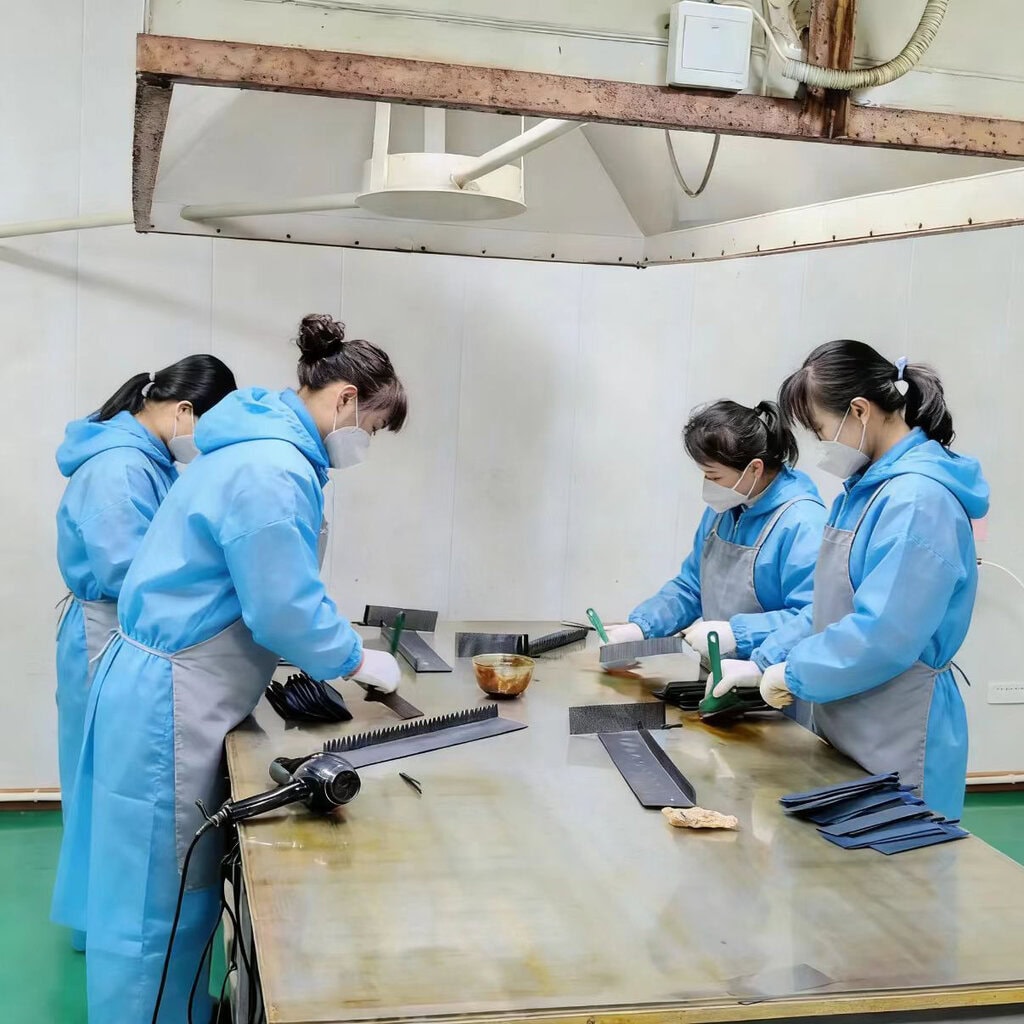
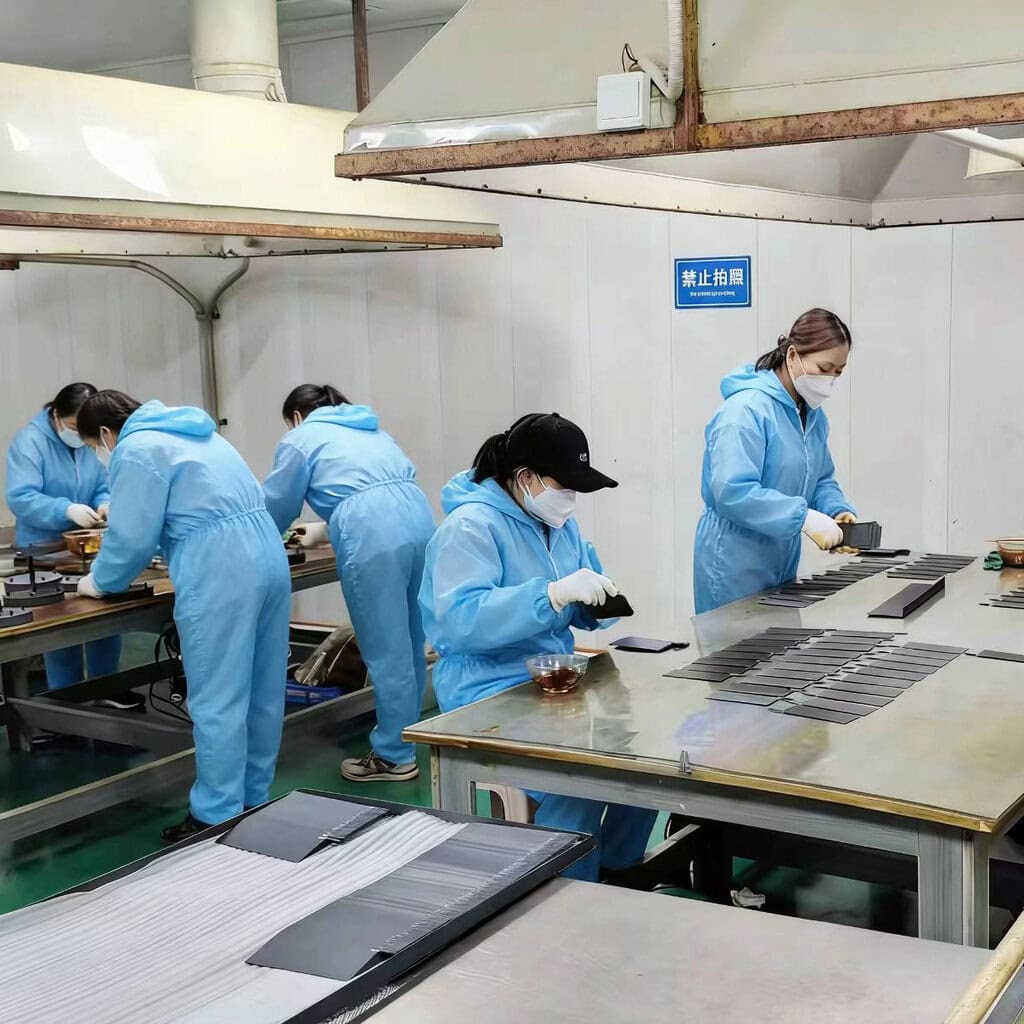
Pełna gama anod tytanowych MMO do roztworów chloro-alkalicznych
Anody tytanowe MMO charakteryzują się wyjątkową odpornością na silne kwasy, wysokie stężenie soli i korozję, dzięki czemu nadają się do wszystkich złożonych warunków pracy w przemyśle chloro-alkalicznym (solanka o wysokiej zawartości zanieczyszczeń, wysoka temperatura, wysoka gęstość prądu). Posiadają wysoką aktywność katalityczną, skutecznie hamując reakcję wydzielania tlenu (OER). Sprawność prądowa wynosi ≥96%. Anody tytanowe MMO nie powodują rozpuszczania substratu ani wytrącania metali ciężkich, zapobiegając w ten sposób zanieczyszczeniu elektrolitu, produktów i środowiska. Pełna gama anod tytanowych MMO firmy Wstitanium , przeznaczonych do zastosowań chloro-alkalicznych, ściśle spełnia pięć norm: ASTM B265-2025 (materiały tytanowe), GB/T 23756-2021 (elektrody), HG/T 2471-2007 (elektrody), Euro Chlor BAT 2024 (ochrona środowiska) oraz The Chlorine Institute (bezpieczeństwo). Wsparcie dla niezależnych kontroli jakości SGS i RoHS.
Powłoka anodowa tytanowa MMO
Zadaniem powłoki MMO jest redukcja nadpotencjału reakcji wydzielania chloru (CER). Niższy nadpotencjał wydzielania chloru przekłada się na niższe zużycie energii w elektrolizerze. Wstitanium optymalizuje powłoki serii Ru, Ir, Ru-Ir i Ir-Ta w oparciu o czystość solanki, gęstość prądu i temperaturę pracy, dostosowując proporcję metali szlachetnych, obciążenie i temperaturę spiekania, aby zapewnić idealne dopasowanie wydajności powłoki do warunków pracy.

RuO₂-TiO₂
RuO₂ pełni funkcję aktywnego centrum katalitycznego wydzielania chloru, odpowiadając za redukcję nadpotencjału wydzielania chloru i poprawę wydajności prądowej. TiO₂ działa jako nośnik, zwiększając przyczepność między powłoką a podłożem.
- Stosunek molowy: RuO₂ 70% + TiO₂ 30%
- Zawartość metali szlachetnych: 8~20 g/m²
- Temperatura: ≤85 ℃
- Potencjał wydzielania chloru: ≤1.13 V
- Przyspieszone życie (ALT): ≥3000 min
- Sprawność prądowa: ≥96%
- Przyczepność powłoki: ≥25MPa

IrO₂ skutecznie chroni przed korozją powodowaną przez zanieczyszczenia solanki (Ca²⁺, Mg²⁺, Fe³⁺), wysokie temperatury i silne kwasy. Nadaje się do procesów chlorowo-alkalicznych z zastosowaniem membran oraz do solanek o wysokim stopniu zanieczyszczenia. Jest to jedna z podstawowych powłok Wstitanium, opracowanych na zamówienie.
- RuO₂ 60% + IrO₂ 20% + TiO₂ 20%
- Zawartość metali szlachetnych ≥15g/㎡
- Temperatura: ≤95 ℃
- Potencjał wydzielania chloru: ≤1.10 V
- Sprawność prądowa: ≥98%
- Grubość powłoki: 8-30μm
- Wydłużona żywotność: ≥3000 min

Nadaje się do produkcji chloru i alkaliów za pomocą membran jonowymiennych, produkcji chloranów oraz elektrolizy odzysku chloru odpadowego. Brak wytrącania metali ciężkich; czystość chloru ≥99.8%; czystość sody kaustycznej ≥32.5%. Wstitanium oferuje 5-letnią standardową gwarancję.
- Stosunek molowy: IrO₂ 60% + Ta₂O₅ 40%
- Obciążenie powłoki: 12~30 g/㎡
- Potencjał wydzielania chloru: ≤1.14 V
- Sprawność prądowa: ≥96.5%
- Przyczepność powłoki: ≥32MPa
- Temperatura: 85 ~ 95 ℃
- Gęstość prądu: 300~5000A/m²

RuO₂-IrO₂-SnO₂
Powłoka rutenowo-irydowo-cynowa to wysokowydajny system powłokowy opracowany z myślą o zastosowaniach przemysłu chloro-alkalicznego (przygotowywanie podchlorynu sodu, produkcja chloranu, oczyszczanie gazów resztkowych zawierających chlor itp.).
- pH: 4-12
- RuO₂:IrO₂:SnO₂=30:10:60~40:15:45
- Roczna degradacja sprawności prądowej ≤3%

Rzadka Ziemia
Pierwiastki ziem rzadkich, takie jak lantan, cer, neodym i prazeodym, wzmacniają katalityczną aktywność wydzielania chloru. Rozmiar cząstek kryształu jest zmniejszony do 20–50 nm, co poprawia stabilność strukturalną.
- Potencjał wydzielania chloru ≤ 1.07 V
- Zwiększa długość życia o 50%-100%.
- Sprawność prądowa ≥98%

Powłoka niestandardowa
Na podstawie elementów elektrolitu, temperatury roboczej, gęstości prądu, pH itp., precyzyjnie kontrolowane są stosunki molowe Ru, Ir, Ta, Sn i pierwiastków ziem rzadkich, aby zrównoważyć aktywność katalityczną, odporność na korozję i koszty.
- Powłoka odporna na jony fluoru
- Powłoka odporna na wysoką temperaturę
- Dostosowana grubość powłoki 10-50μm
Kształt anody tytanowej MMO
Matryca tytanowa tworzy „szkielet” anody tytanowej MMO, podtrzymując powłokę i przewodząc prąd. Jej kształt i struktura determinują powierzchnię właściwą anody, rozkład prądu i przepływ elektrolitu, wpływając tym samym na wydajność elektrolizy i stabilność pracy. Wstitanium oferuje pełną gamę anod tytanowych MMO o różnych kształtach i strukturach, aby sprostać potrzebom różnych typów ogniw elektrolitycznych, przestrzeni montażowych i warunków pracy w przemyśle chloro-alkalicznym.

Anoda tytanowa z płyty MMO
Grubość: 0.5-6 mm. Maksymalny rozmiar: 3000 mm × 1000 mm. Precyzyjne cięcie do wymiarów ogniwa elektrolitycznego, w tym dziurkowanie, fazowanie, spawanie końcówek przewodzących i wykonywanie otworów gwintowanych.

Anoda z siatki tytanowej MMO
Grubość: 0.5-2 mm. Rozmiar oczek: 3×6 mm, 4×8 mm, 5×10 mm. Średnica drutu tytanowego: 0.5-2 mm. Standardowa liczba oczek: 10-40; dostępne niestandardowe sploty płócienne i skośne.

Anoda rurowa MMO z tytanu
Średnica zewnętrzna 10-50 mm, grubość ścianki 0.5-3 mm, maksymalna długość do 6000 mm. Uszczelnienia jedno- i dwustronne na zamówienie, spawane pręty przewodzące, kołnierze itp.

Anody prętowe tytanowe MMO
Na podstawie prętów tytanowych Gr1/Gr2 zgodnych z normami ASTM B348. Średnica 5-50 mm, maksymalna długość 3000 mm. Odchyłka prostoliniowości ≤0.1 mm/m. Jednorodny rozkład prądu. Odchyłka równomierności powłoki ≤10%. Odchylenie potencjału wydzielania chloru ≤20 mV.
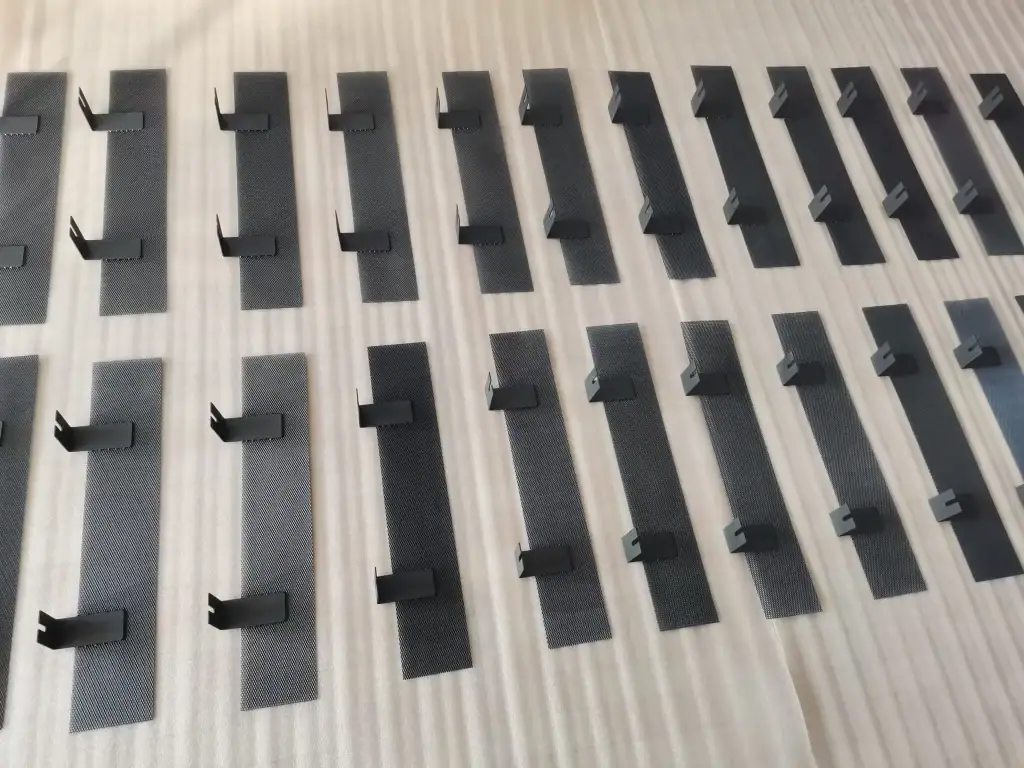
Anoda z siatki tytanowej MMO
Rozmiary oczek: 3×6, 4×8, 5×10 mm. Odchylenie od płaskości powierzchni ≤0.05 mm/m. Średnica drutu: 0.5–2 mm. Liczba oczek: 10–40 oczek. Dostępne sploty niestandardowe: płócienny, skośny, satynowy itp. Odchylenie gęstości prądu ≤5%. Powierzchnia siatki jest 3–5 razy większa niż anod płytowych.

Anoda koszowa tytanowa MMO
Nadaje się do elektrolizy solanki o wysokiej zawartości zanieczyszczeń, solanki z produktów ubocznych oraz odzysku metali szlachetnych w przemyśle chloro-alkalicznym. Średnica 100–1000 mm, wysokość 500–3000 mm. Jednolity rozkład prądu w zakresie 360°. Maksymalne wymiary 3000 mm × 2000 mm × 1500 mm. Dostępne kształty niestandardowe: okrągłe, kwadratowe, łukowe i nieregularne.
Przewodnik wyboru
Wybór anod tytanowych MMO ma kluczowe znaczenie dla określenia, czy osiągną one oczekiwaną wydajność, osiągną zakładany okres użytkowania oraz spełnią cele dotyczące oszczędności energii i redukcji emisji w produkcji chloru i alkaliów. W oparciu o normy takie jak HG/T 2471-2011 i HG/T 2951-2012, firma Wstitanium opracowała naukowy, rygorystyczny i specjalistyczny poradnik wyboru anod tytanowych MMO dla przemysłu chloru i alkaliów. Poradnik ten pomoże Ci wybrać produkt anodowy, który najlepiej odpowiada Twoim warunkom pracy i oferuje optymalny stosunek ceny do wydajności.

Parametry warunków pracy
Parametry warunków pracy stanowią podstawę doboru anody. Dokładne i kompleksowe zrozumienie rzeczywistych warunków elektrolizy jest niezbędne do precyzyjnego doboru.
Stężenie NaCl
Nasycona solanka (300-310 g/l), rozcieńczona solanka (około 200 g/l) czy solanka o niskim stężeniu (3-5%)? Różne stężenia solanki wymagają różnej aktywności katalitycznej do wydzielania chloru na anodzie.
pH
Określ robocze pH elektrolitu i zakres jego wahań. Wartość pH dla elektrolizy chlorowodorów wynosi zazwyczaj 2-4. Zakres pH jest szerszy w przypadku zastosowań odchlorowywania i podchlorynu sodu. Różne wartości pH wymagają różnej odporności powłoki na korozję.
temperatura robocza
Określ normalną temperaturę pracy elektrolitu, a także maksymalne wahania temperatury. Elektrolizery z membraną jonowymienną zazwyczaj pracują w temperaturze 80–90°C, podczas gdy metody przeponowe mogą osiągać 95°C. Wzrost temperatury o każde 10°C powoduje podwojenie szybkości korozji powłoki.
Zawartość zanieczyszczeń
Gdy zawartość F⁻ wynosi ≥50 ppb, należy wybrać system powłokowy o wysokiej odporności na korozję. Jony wapnia i magnezu będą osadzać się na powierzchni anody, co doprowadzi do spadku wydajności prądowej. Jony siarczanowe będą sprzyjać reakcji ubocznej wydzielania tlenu. Jony metali ciężkich, takie jak mangan, żelazo i ołów, mogą powodować zatrucie katalizatora.
Operacje elektryczne
Parametry elektryczne determinują obciążenie prądowe anody i grubość powłoki. W przypadku elektrolizerów z membraną jonowymienną obciążenie prądowe wynosi 3000–6000 A/m², w przypadku elektrolizerów przeponowych 1500–2000 A/m², a w przypadku generatorów podchlorynu sodu 1000–2000 A/m². Wyższa gęstość prądu stawia wyższe wymagania dotyczące aktywności katalitycznej i stabilności powłoki, co wymaga grubszej powłoki.
Struktura elektrolizera
Konstrukcja elektrolizera determinuje kształt, rozmiar i sposób montażu anody. Odstęp między elektrodami w elektrolizerze z membraną jonowymienną wynosi zazwyczaj 2-3 mm. Kluczowe jest ustalenie, czy anoda jest przykręcana, spawana czy szczelinowa, a także lokalizacja, rozmiar i liczba wyprowadzeń przewodzących.
System powłok
System powłokowy stanowi podstawę procesu doboru, decydując o wydajności elektrokatalitycznej, odporności na korozję i żywotności anody. Opracowaliśmy precyzyjne zasady doboru systemu powłokowego w oparciu o różne warunki pracy.
| Stan roboczy | Charakterystyka | Zalecana powłoka | Grubość powłoki | żywotność |
|---|---|---|---|---|
| Normalna | Oczyszczona solanka nasycona, F⁻ ≤ 50 ppb, wyjątkowo niska zawartość zanieczyszczeń. Gęstość prądu roboczego ≤ 4000 A/m², temperatura ≤ 85℃. | Powłoka rutenowa | 8–12 μm | 5-6 lat |
| Średnie obciążenie | Oczyszczona solanka nasycona, F⁻ ≤ 50 ppb, niska zawartość zanieczyszczeń. Gęstość prądu roboczego 4000-6000 A/m², temperatura ≤ 90℃. | Powłoka rutenowo-irydowa | 12–18 μm | 8-10 lat |
| Wysokie obciążenia | Solanka nasycona, średnia zawartość zanieczyszczeń. F⁻ ≤ 100ppb, gęstość prądu roboczego ≤ 6000A/m², temperatura ≤ 95℃. | Powłoka rutenowo-irydowa | 15–20 μm | 7-8 lat |
| Ekstremalne warunki | Solanka o wysokiej zawartości zanieczyszczeń, F⁻ ≥ 100 ppb. Wysoka zawartość siarczanów i metali ciężkich. Gęstość prądu roboczego ≥ 6000 A/m², temperatura ≥ 90℃. | Powłoka irydowo-tantalowa | 18–25 μm | 8-12 lat |
| Solanka o niskim stężeniu | Rozcieńczona solanka / solanka o niskim stężeniu (≤ 5%). Wartość pH 4-10. Gęstość prądu roboczego ≤ 2000 A/m², temperatura ≤ 60℃. | Powłoka rutenowo-irydowa (wysoki współczynnik Ru) | 10–15 μm | 5-7 lat |
| Oczyszczanie ścieków o wysokim zasoleniu | Ścieki o wysokim zasoleniu, pH 6-9. Zawierają materię organiczną i azot amonowy. Gęstość prądu roboczego ≤ 2000 A/m². | Powłoka irydowo-tantalowa | 10–15 μm | 3-5 lat |
Grubość powłoki
Projekt grubości powłoki musi zostać kompleksowo określony w oparciu o gęstość prądu roboczego, projektowaną żywotność oraz korozyjność warunków pracy. Przy wysokich gęstościach prądu materiał aktywny w powłoce zużywa się szybciej, co wymaga grubszej powłoki, aby zapewnić projektowaną żywotność. Na przykład, przy gęstości prądu 4000 A/m², grubość powłoki 12 μm wystarcza na okres eksploatacji przekraczający 3 lata. Przy gęstości prądu 6000 A/m², grubość powłoki 18 μm jest wymagana, aby zagwarantować taką samą żywotność.
Im dłuższy okres użytkowania, tym grubsza powłoka: Tempo zużycia powłoki jest stosunkowo stabilne. Na każde 2 lata wydłużenia okresu użytkowania grubość powłoki należy zwiększyć o 3-5 μm.
Im bardziej korozyjne są warunki pracy, tym grubsza jest powłoka: W warunkach wysoce korozyjnych przy dużej ilości zanieczyszczeń, wysokich temperaturach i dużych wahaniach pH, szybkość korozji powłoki jest szybsza, co wymaga grubszej powłoki.
Należy pamiętać, że grubsza powłoka nie zawsze jest lepsza. Zbyt gruba powłoka może zwiększyć naprężenia wewnętrzne, co zwiększa jej podatność na pękanie i łuszczenie, a w efekcie skraca żywotność anody. Wstitanium projektuje optymalną grubość powłoki w oparciu o parametry pracy, aby osiągnąć równowagę między wydajnością a ceną.
Ładowanie metali szlachetnych
Zawartość metali szlachetnych, takich jak ruten i iryd, w powłoce decyduje o aktywności katalitycznej, stabilności i koszcie anody.
**Normalne warunki pracy:** Zastosowanie RuO₂ jako głównego materiału aktywnego, przy zawartości molowej RuO₂ na poziomie 30%–50%, zapewnia katalityczną aktywność wydzielania chloru, a jednocześnie kontroluje ilość użytych metali szlachetnych, co poprawia opłacalność.
**Warunki obciążenia średnio-wysokiego:** Zwiększenie udziału IrO₂, przy zawartości molowej IrO₂ wynoszącej 10%–20%, poprawia odporność powłoki na korozję tlenową i jej stabilność, wydłużając jej żywotność.
**Ekstremalne warunki pracy:** Dalsze zwiększenie proporcji IrO₂ i Ta₂O₅, przy molowym procencie IrO₂ wynoszącym 15%–25% i molowym procencie Ta₂O₅ wynoszącym 5%–10%, znacząco poprawia odporność powłoki na korozję i zanieczyszczenia, dzięki czemu nadaje się ona do ekstremalnych warunków pracy.
Wstitanium wykorzystuje technologie domieszkowania pierwiastkami ziem rzadkich i optymalizacji nanostruktury, uwzględniając budżety i wymagania wydajnościowe. Zapewniając wydajność, redukujemy ilość użytych metali szlachetnych, oferując Państwu ekonomiczne rozwiązanie w zakresie doboru.
Anody tytanowe MMO do roztworów chloro-alkalicznych
Podstawą przemysłu chloro-alkalicznego jest elektroliza nasyconej solanki. Anody tytanowe MMO, jako główny element systemu elektrolizy, są wykorzystywane w całym procesie produkcji chloru i alkaliów. W oparciu o dogłębną wiedzę na temat całego łańcucha produkcyjnego przemysłu chloro-alkalicznego, firma Wstitanium stworzyła kompleksową matrycę produktów anod tytanowych MMO, obejmującą wszystkie scenariusze, od procesu produkcji sody kaustycznej, przez produkcję pochodnych chloru, po wspomaganie oczyszczania w celu ochrony środowiska. Dostarczamy przedsiębiorstwom chloro-alkalicznym rozwiązania anodowe na wszystkie scenariusze.
Produkcja sody kaustycznej w procesie membranowym wymiany jonowej
Produkcja sody kaustycznej z wykorzystaniem membrany jonowymiennej (IEM) jest jedną z najnowocześniejszych technologii produkcji chloru i alkaliów na świecie. Jej głównym elementem jest elektrolizer z membraną jonowymienną. Membrana kationowymienna dzieli elektrolizer na komorę anodową i komorę katodową. Nasycona, oczyszczona solanka trafia do komory anodowej, gdzie na powierzchni anody zachodzi reakcja wydzielania chloru, generując chlor gazowy. Jony sodu przechodzą przez membranę jonowymienną do komory katodowej, gdzie łączą się z jonami wodorotlenkowymi generowanymi na katodzie, tworząc sodę kaustyczną. W komorze katodowej jednocześnie wytwarzany jest wodór gazowy.

Typowe cechy operacyjne:
Elektrolit: Nasycony oczyszczony roztwór NaCl, stężenie 300-310 g/l, pH 2-4, temperatura robocza 80-90℃, wyjątkowo niska zawartość zanieczyszczeń (Ca²⁺, Mg²⁺ ≤ 20 ppb, F⁻ ≤ 50 ppb).
Parametry elektryczne: Gęstość prądu roboczego 3000-6000 A/m², napięcie ogniwa 2.8-3.2 V, ciągła praca 24-godzinna, roczny czas pracy ≥ 8000 godzin.
Wymagania dotyczące wydajności: wyjątkowo niski nadpotencjał wydzielania chloru; bardzo wysoka selektywność reakcji wydzielania chloru (sprawność prądowa ≥95%); bardzo długa żywotność (projektowany okres użytkowania ≥8 lat); wyjątkowo równomierny rozkład prądu; doskonała stabilność wymiarowa, zapewniająca odchylenie odstępu między elektrodami przy membranie jonowymiennej ≤±0.1 mm, co pozwala uniknąć uszkodzenia membrany jonowymiennej.
Roztwór tytanu
Preferowany system powłok rutenowo-irydowych. Zapewnia stabilny, niski potencjał wydzielania chloru na anodzie, hamuje reakcje uboczne wydzielania tlenu oraz zmniejsza rozpuszczanie i utratę Ru. Podłoże wykorzystuje rozciągniętą siatkę z czystego tytanu Gr1. Precyzyjnie dobrany rozmiar siatki, grubość płyty, wymiary całkowite i struktura przewodzących występów idealnie dopasowują się do popularnych elektrolizerów z membraną jonowymienną, umożliwiając wymianę oryginalnej anody w stosunku 1:1 bez żadnych modyfikacji elektrolizera.
Wyniki:
Zużycie energii elektrycznej na tonę alkaliów zmniejszyło się o 80–150 kWh. Żywotność anody wynosiła ≥8 lat. Wydajność prądowa reakcji wydzielania chloru wynosiła ≥95%, a czystość chloru ≥99.5%.

System dechlorowania solanki
Solanka odprowadzana z elektrolizera z membraną jonowymienną zawiera pewną ilość rozpuszczonego chloru. Bez procesu odchlorowania, chlor nie tylko będzie się marnował, ale również będzie powodował korozję urządzeń i rurociągów. Dlatego proces odchlorowania jest niezbędny. Elektrolityczne katalityczne odchlorowanie, jako wysoce wydajna i przyjazna dla środowiska, nowa technologia odchlorowania, nie wymaga stosowania odczynników chemicznych. Elektroliza utlenia rozpuszczone jony chloru i podchlorynów w solance, przekształcając je w chlor gazowy, który można odzyskać. Wydajność odchlorowania może sięgać ponad 99%. Anoda tytanowa MMO jest kluczowym elementem instalacji elektrolitycznego odchlorowania.

Typowe cechy operacyjne
Elektrolit: Roztwór NaCl o niskim stężeniu (ok. 200 g/l) zawierający rozpuszczone jony chloru i podchlorynu, pH 4-6, temperatura robocza 60-70℃.
Parametry elektryczne: Gęstość prądu roboczego 1000-2000 A/m². Warunki pracy zmieniają się w zależności od natężenia przepływu solanki i zawartości chloru.
Wymagania eksploatacyjne: doskonała aktywność katalityczna w utlenianiu jonów chlorkowych o niskim stężeniu, dobra odporność na zmiany warunków pracy, wysoka odporność na korozję i długa żywotność.
Roztwór tytanu
Zastosowanie systemu powłok rutenowo-irydowych. Optymalizacja zawartości RuO₂ w powłoce zwiększa aktywność katalityczną wydzielania chloru przy niskich stężeniach jonów chlorkowych. Anoda z plecionej siatki tytanowej o większej porowatości i powierzchni właściwej poprawia skuteczność kontaktu między elektrolitem a anodą, zwiększając tym samym wydajność odchlorowywania.
Efekty
Skuteczność dechlorowania solanki ≥99%. Zawartość wolnego chloru na wylocie ≤1 mg/l. Brak konieczności dodawania siarczynu sodu ani innych środków chemicznych, co obniża koszty. Zmniejsza przenoszenie siarczanów podczas oczyszczania solanki. Odzyskany chlor można ponownie włączyć do sieci rurociągów chloru, co poprawia jego odzysk. Zapobiega korozji rurociągów i wież żywicznych.

Przygotowanie podchlorynu sodu
Instalacje chloro-alkaliczne wytwarzają pewną ilość chloru odpadowego i gazu resztkowego podczas produkcji. Jednocześnie systemy oczyszczania wody obiegowej i ścieków w zakładzie wymagają dużych ilości podchlorynu sodu do sterylizacji, usuwania glonów i dezynfekcji. Wytwarzanie podchlorynu sodu poprzez elektrolizę solanki o niskim stężeniu to bezpieczna, wygodna i tania technologia. Zapewnia ona nieszkodliwe oczyszczanie chloru odpadowego i samowystarczalność w zakresie podchlorynu sodu na własne potrzeby zakładu. Anoda tytanowa MMO jest głównym elementem generatora podchlorynu sodu.
Typowe cechy operacyjne
Roztwór NaCl o niskim stężeniu (3-5%), neutralne pH, temperatura pracy 40-50°C. Gęstość prądu roboczego 1000-2000 A/m², napięcie ogniwa 3-5 V. Wymagania: wysoka aktywność katalityczna wydzielania chloru, wysoka wydajność generowania podchlorynu sodu, doskonała odporność na prąd wsteczny i długa żywotność.
Roztwór tytanu
Wykorzystuje systemy pokryte rutenem lub rutenem i irydem. Preferowane są rurowe anody tytanowe, zapewniające równomierny rozkład prądu w zakresie 360°. Elektrolit krąży w rurze. Dostępne są niestandardowe zespoły anod o różnych parametrach, dostosowane do generatorów podchlorynu sodu o wydajności od 50 g/h do 10 kg/h.
Efekty
Sprawność wytwarzania podchlorynu sodu ≥90%. Zużycie energii operacyjnej ≤3.5 kWh/kg. Żywotność anody ≥5 lat. Zapewnia efektywne wykorzystanie zasobów chloru odpadowego i samowystarczalność w zakresie podchlorynu sodu, co pozwala obniżyć koszty i jednocześnie spełnić wymagania zakładu w zakresie sterylizacji środowiska.
Ogniwa elektrolityczne przeponowe do produkcji sody kaustycznej
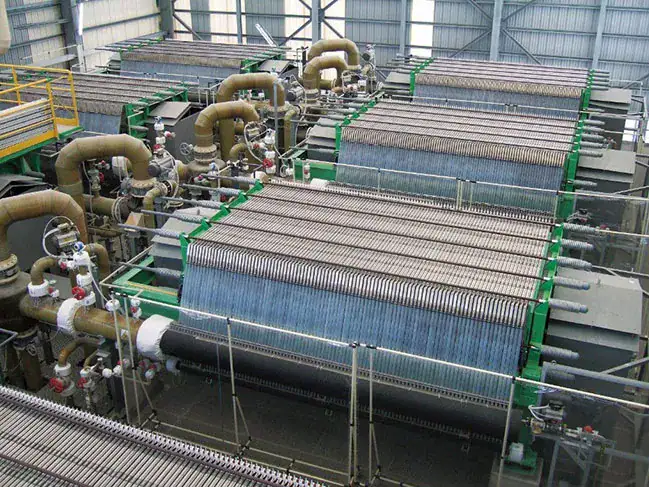
Ogniwa elektrolityczne z przeponami to tradycyjna technologia w przemyśle chloro-alkalicznym. Wykorzystują one przepony azbestowe (lub modyfikowane) do oddzielenia komór anodowych od katodowych. Tradycyjnie stosuje się anody grafitowe, które charakteryzują się wysokim zużyciem energii, krótką żywotnością i znacznym zanieczyszczeniem środowiska. Anody tytanowe MMO mogą całkowicie rozwiązać te problemy.
Typowe warunki pracy
Nasycony roztwór NaCl, stężenie 310–320 g/l, pH 3–5, temperatura robocza 90–95°C, stosunkowo wysoka zawartość zanieczyszczeń w solance. Gęstość prądu roboczego 1500–2000 A/m², napięcie ogniwa 3.5–4.0 V. Główne problemy: Szybkie zużycie anody grafitowej, wymagającej wymiany co 8–12 miesięcy. Wysokie napięcie ogniwa, wysokie zużycie energii, przekraczające 2600 kWh na tonę sody kaustycznej. Niska czystość chloru, wysoka zawartość zanieczyszczeń węglowych.
Roztwór tytanu
Wykorzystuje system powłok rutenowo-irydowych. Anody perforowane w kształcie płytek lub anody siatkowe. Dostosowane w stosunku 1:1 do wymiarów oryginalnego elektrolizera membranowego, idealnie zastępując oryginalne anody grafitowe. Dodano stabilizatory z pierwiastków ziem rzadkich, aby poprawić stabilność strukturalną powłoki w temperaturze 95°C, zapobiegając pękaniu i łuszczeniu się podczas długotrwałej pracy w wysokich temperaturach. Zoptymalizowana gęstość powłoki zwiększa odporność na jony fluorkowe i siarczany, zapobiegając pasywacji podłoża tytanowego.
Efekty
Napięcie ogniwa spadło z 3.8 V do 3.2 V. Zużycie energii elektrycznej na tonę sody kaustycznej spadło o 400–500 kWh. W przypadku instalacji sody kaustycznej o wydajności 100 000 ton rocznie, przekłada się to na roczne oszczędności energii elektrycznej przekraczające 2 miliony dolarów. Żywotność anody wydłużyła się z 1 roku do ponad 5 lat, co znacznie zmniejszyło koszty wymiany i straty spowodowane przestojami. Czystość chloru wzrosła z 95% do ponad 99%, eliminując zanieczyszczenie węglem.