W elektrolitycznej produkcji chloranów, anody tytanowe z mieszanych tlenków metali (MMO) stały się podstawowym wyborem ze względu na ich doskonałą wydajność. Chlorany (w tym chloran sodu, chloran potasu, chloran wapnia, chloran amonu itp.) są niezbędnymi substancjami chemicznymi w przemyśle chemicznym. Są szeroko stosowane między innymi w bieleniu masy celulozowej, uzdatnianiu wody, produkcji materiałów wybuchowych, herbicydach rolniczych, drukowaniu i barwieniu tekstyliów oraz produkcji dwutlenku chloru.
Dla firm produkujących chlorany, anoda ma kluczowe znaczenie dla ich korzyści ekonomicznych i konkurencyjności rynkowej. Wysokiej jakości anody pomagają firmom zmniejszyć zużycie energii o 10-30%, zwiększyć wydajność prądową o 3-8%, wydłużyć żywotność 2-5 razy i znacząco obniżyć koszty. Wstitanium , jako wiodący producent anod tytanowych MMO w Chinach, dostarcza firmom produkującym chlorany wysokowydajne, trwałe i dostosowane do indywidualnych potrzeb rozwiązania w zakresie anod tytanowych. Nasze produkty są ściśle zgodne z międzynarodowymi normami, takimi jak ASTM B265 i ISO 19097-1:2018. Na tej stronie przedstawiono produkty anod tytanowych MMO firmy Wstitanium do produkcji chloranów, w tym systemy powłok, parametry techniczne, kształty, rozwiązania niestandardowe, przypadki inżynieryjne i często zadawane pytania. Jesteśmy zaangażowani w pomoc globalnym producentom chloranów w osiąganiu celów w zakresie redukcji kosztów, poprawy wydajności i ekologicznej produkcji.
Powłoka anodowa MMO z tytanu do produkcji chloranów
Wydajność anod tytanowych MMO zależy w ponad 90% od powłoki z mieszanych tlenków metali na ich powierzchni. Pierwiastki, mikrostruktura, grubość, technologia przygotowania i przyczepność do podłoża tytanowego powłoki wpływają na potencjał wydzielania chloru, potencjał wydzielania tlenu, wydajność prądową, odporność na korozję, odporność na osadzanie się zanieczyszczeń oraz żywotność.
Elektroliza produkcji chloranu to złożony proces sprzęgania reakcji elektrochemicznych i chemicznych. Ogólne równanie reakcji wygląda następująco:
- NaCl + 3H₂O → NaClO₃ + 3H₂↑ ΔH = +216 kJ/mol
Główną reakcją zachodzącą na powierzchni anody jest reakcja wydzielania chloru:
- 2Cl⁻ → Cl₂ + 2e⁻ E⁰ = 1.36 V w porównaniu z SHE
Wytworzony gaz chlorowy ulega reakcji dysproporcjonowania w gorącym elektrolicie alkalicznym, w wyniku której powstają jony podchlorynowe i chloranowe:
- Cl₂ + H₂O ⇌ HClO + Cl⁻ + H⁺
- HClO ⇌ ClO⁻ + H⁺
- 2HClO + ClO⁻ → ClO₃⁻ + 2Cl⁻ + 2H⁺
Jednocześnie na powierzchni anody zachodzi reakcja uboczna wydzielania tlenu:
- 2H₂O → O₂ + 4H⁺ + 4e⁻ E⁰ = 1.23V vs. ONA

Ta reakcja uboczna wydzielania tlenu nie tylko obniża wydajność prądową i zwiększa zużycie energii, ale także przyspiesza korozję i awarie powłoki. Dlatego idealna powłoka anody tytanowej MMO do produkcji chloranu powinna posiadać następujące cechy:
- Dobra przewodność elektryczna
- Ekstremalnie niski potencjał wydzielania chloru
- Odporność na korozję powodowaną przez silne środki utleniające
- Wysoki potencjał wydzielania tlenu w celu stłumienia reakcji ubocznych wydzielania tlenu
- Odporność na osadzanie się zanieczyszczeń takich jak FePO₄, CaSO₄ i Mg(OH)₂

RuO₂-TiO₂

Powłoka rutenowa była pierwszym systemem powłok MMO zastosowanym w produkcji chloranu. Powłoka ta wykorzystuje dwutlenek rutenu (RuO₂) jako główny składnik elektrokatalityczny oraz dwutlenek tytanu (TiO₂) jako stabilizator i nośnik. RuO₂ znacząco zmniejsza nadpotencjał reakcji wydzielania chloru. TiO₂ poprawia stabilność chemiczną i wytrzymałość mechaniczną powłoki, zapobiegając rozpuszczaniu i utracie RuO₂.
- RuO₂ 30-40% mol., TiO₂ 60-70% mol.
- Zawartość metali szlachetnych: 8-25 g/m²
- Porowatość powłoki: 20%-30%
- Grubość powłoki: 8-15μm
- Sprawność prądowa ≥94%
- Okres użytkowania: 5-8 lat
- Stosunkowo niski koszt
- Zawartość jonów fluorkowych w elektrolicie <50 mg/l
- Potencjał wydzielania chloru: ≤1.08 V w porównaniu z SCE
- Potencjał wydzielania tlenu: ≥1.45 V w porównaniu z SCE
- Gęstość prądu roboczego ≤2500A/m²
- Rezystywność powłoki: ≤5×10⁻⁴ Ω·cm
- Wydłużona żywotność: ≥45h (40000A/m²)
- Temperatura elektrolitu ≤65℃

Dwutlenek irydu (IrO₂) ma strukturę krystaliczną rutylu o stałych sieci a = 4.49 Å i c = 3.15 Å, które są bardzo zbliżone do struktur sieci RuO₂ i TiO₂. Dlatego tworzy z nimi ciągły roztwór stały. IrO₂ wykazuje wyższą stabilność chemiczną i odporność na utlenianie niż RuO₂. IrO₂ charakteryzuje się również dobrą przewodnością elektryczną. Ponadto IrO₂ lepiej opiera się prądowi wstecznemu niż RuO₂.
- pH 1-12
- Sprawność prądowa ≥95%
- Zawartość jonów fluorkowych: <80 mg/l
- Temperatura: ≤75 ℃
- Gęstość prądu: ≤3000 A/m²
- Projektowana żywotność: 8-12 lat
- Porowatość: 25% -35%
- RuO₂ 25-35% mol, IrO₂ 5-15% mol, TiO₂ 50-70% mol
- Zawartość metali szlachetnych: 10-20 g/m²
- Grubość powłoki: 3-8 μm
- Wydłużona żywotność: ≥80h (40000A/m²)
- Rezystywność: ≤3×10⁻⁴ Ω·cm
- Potencjał wydzielania chloru: ≤1.10 V w porównaniu z SCE
- Potencjał wydzielania tlenu: ≥1.48 V w porównaniu z SCE
RuO₂-IrO₂-SnO₂

Surowce nieuchronnie zawierają zanieczyszczenia, takie jak żelazo, fosfor, wapń i magnez. Zanieczyszczenia te osadzają się na powierzchni anody podczas elektrolizy, tworząc izolujące osady, takie jak FePO₄, CaSO₄ i Mg(OH)₂. Prowadzi to do spadku wydajności prądowej. SnO₂ zmniejsza adsorpcję i osadzanie jonów zanieczyszczeń na powierzchni anody. SnO₂ charakteryzuje się wysokim nadpotencjałem wydzielania tlenu, co dodatkowo hamuje reakcje uboczne wydzielania tlenu. SnO₂ zwiększa odporność powłoki na utlenianie i korozję.
- Grubość powłoki: 5-20 μm
- Sprawność prądowa ≥95%
- Rezystywność: ≤4×10⁻⁴ Ω·cm
- Gęstość prądu: ≤3500A/m²
- Projektowana żywotność: 10-15 lat
- Zawartość jonów fluorkowych: <100 mg/l
- Zawartość metali szlachetnych: 12-25 g/m²
- Temperatura elektrolitu: ≤80℃
- Grubość powłoki: 3-8 μm
- Wydłużona żywotność: ≥120h (40000A/m²)
- Potencjał wydzielania chloru: ≤1.12 V w porównaniu z SCE
- Potencjał wydzielania tlenu: ≥1.52 V w porównaniu z SCE

IrO₂-Ta₂O₅ to system powłokowy opracowany przez firmę Wstitanium do ekstremalnych warunków pracy, odpowiedni do pracy w warunkach dużej gęstości prądu, wysokiej temperatury i środowiskach silnie korozyjnych. Pięciotlenek tantalu (Ta₂O₅) to chemicznie niezwykle stabilny tlenek o doskonałej odporności na korozję. Ta₂O₅ zapobiega wnikaniu czynników korozyjnych, znacznie zmniejszając szybkość korozji powłoki.
- Gęstość prądu: 5000A/m²
- Zawartość metali szlachetnych: 15-35 g/m²
- Grubość: 5-12μm
- Porowatość: 25% -35%
- Rezystywność: ≤5×10⁻⁴ Ω·cm
- Sprawność prądowa ≥95%
- Zawartość jonów fluorkowych: <150 mg/l
- Temperatura: ≤90 ℃
- Okres użytkowania: 12-18 lat
- Żywotność zbrojenia: ≥180h (40000A/m²)
- Potencjał wydzielania chloru: ≤1.13 V w porównaniu z SCE
- Potencjał wydzielania tlenu: ≥1.55 V w porównaniu z SCE
Porównanie anod tytanowych MMO
Aby pomóc Ci wybrać najodpowiedniejszy system powłok, Wstitanium przygotowało szczegółowe porównanie kluczowych parametrów technicznych czterech głównych systemów powłokowych wymienionych powyżej. Wszystkie dane pochodzą ze standardowych wyników badań laboratoryjnych Wstitanium, a metody badań są ściśle zgodne z normami GB/T 26136-2010 i HG/T 4593-2014.
| Parametr | Standard/Metoda testowa | RuO₂-TiO₂ | RuO₂-IrO₂ | RuO₂-IrO₂-SnO₂ | RIrO₂-Ta₂O₅ |
|---|---|---|---|---|---|
| Ładowanie metali szlachetnych | Test XRF | 8–15 g/m² (Ru) | 10–20 g/m² (Ru+Ir) | 12–25 g/m² (Ru+Ir) | 15–35 g/m² (Ru+Ir) |
| Grubość powłoki | Test XRF | 2-5 µm | 3-8 µm | 4-10 µm | 5-12 µm |
| Porowatość powłoki | Metoda zagęszczania | 20% –30% | 25% –35% | 30% –40% | 25% –35% |
| Rezystywność powłoki | Metoda sondy czteropunktowej | ≤ 5×10⁻⁴ Ω·cm | ≤ 3×10⁻⁴ Ω·cm | ≤ 4×10⁻⁴ Ω·cm | ≤ 5×10⁻⁴ Ω·cm |
| Potencjał wydzielania chloru | 2000 A/m², 25°C, NaCl nasycony, w porównaniu z SCE | ≤ 1.08 V. | ≤ 1.10 V. | ≤ 1.12 V. | ≤ 1.13 V. |
| Potencjał ewolucji tlenu | 2000 A/m², 25°C, 1mol/l H₂SO₄, w porównaniu z SCE | ≥ 1.45 V. | ≥ 1.48 V. | ≥ 1.52 V. | ≥ 1.55 V. |
| Szybkość polaryzacji wydzielania chloru | 200–2000 A/m², NaCl nasycony | ≤ 40 mV | ≤ 40 mV | ≤ 45 mV | ≤ 45 mV |
| Aktualna wydajność | HG/T 4593-2014 | ≥ 94% | ≥ 95% | ≥ 96% | ≥ 96.5% |
| Gęstość prądu | Wartość projektu | ≤ 2500 A/m² | ≤ 3000 A/m² | ≤ 3500 A/m² | ≤ 5000 A/m² |
| Maksymalna gęstość prądu | Wartość projektu | ≤ 4000 A/m² | ≤ 5000 A/m² | ≤ 6000 A/m² | ≤ 8000 A/m² |
| temperatura robocza | Wartość projektu | ≤ 65 ° C | ≤ 75 ° C | ≤ 80 ° C | ≤ 90 ° C |
| Zakres pH | Wartość projektu | 1-12 | 0-14 | 0-14 | 0-14 |
| Odporność na chlor | Wartość projektu | < 50 mg/l | < 80 mg/l | < 100 mg/l | < 150 mg/l |
| Rezystancja prądu wstecznego | Ocena jakościowa | Targi | Dobry | Doskonały | Lepszy |
| Odporność na zabrudzenia | Ocena jakościowa | Targi | Dobry | Lepszy | Doskonały |
| Odporność na szok termiczny | Ocena jakościowa | Targi | Dobry | Dobry | Lepszy |
| Przyspieszony test żywotności | 40000 A/m², 40°C, 1mol/L H₂SO₄ | ≥ 45 godz | ≥ 80 godz | ≥ 120 godz | ≥ 180 godz |
| żywotność | Warunki standardowe | 5–8 lat | 8–12 lat | 10–15 lat | 12–18 lat |
| Względny koszt | Na podstawie powłoki binarnej Ru-Ti = 1.0 | 1 | 1.3 | 1.6 | 2 |
| Zalecana aplikacja | - | Małe/średnie standardowe jednostki Wysokiej jakości solanka Łagodne warunki pracy |
Duże, nowoczesne jednostki Wyższa gęstość prądu Warunki umiarkowane |
Słabej jakości surowa solanka Wysoka zawartość zanieczyszczeń Wymagania dotyczące wysokiej wydajności prądowej |
Ekstremalne warunki Wysoka gęstość prądu Wysoka temperatura Maksymalne wymagania dotyczące żywotności |
| Uwaga: Powyższe dane to wartości typowe w standardowych warunkach testowych. Rzeczywista żywotność będzie zależeć od warunków pracy. Wstitanium oferuje dokładniejsze prognozy żywotności i dostosowane rozwiązania powłokowe, dostosowane do specyficznych warunków pracy klienta. | |||||
Struktura anody tytanowej MMO do produkcji chloranu
Kształt i struktura anody są również istotnymi czynnikami wpływającymi na wydajność elektrolizera. Różne kształty anod charakteryzują się różną powierzchnią właściwą, charakterystyką rozprowadzania prądu, wydajnością uwalniania gazu oraz wydajnością przepływu elektrolitu. Wstitanium oferuje różnorodne kształty anod tytanowych MMO, dopasowane do konstrukcji Twojego elektrolizera. Wszystkie anody wykorzystują jako materiał bazowy czysty tytan Gr1 lub Gr2, zgodny z normami ASTM B265, co zapewnia doskonałą wytrzymałość mechaniczną i odporność na korozję.

Anody płytkowe tytanowe
- ASTM B265 Grupa 1, Grupa 2
- Grubość: 0.5-10mm
- Maksymalny rozmiar: 2000 mm × 1000 mm
- Średnica pręta przewodzącego: 10-50 mm
- Długość pręta przewodzącego: 100-1000 mm
- Połączenie: Spawanie, Śruby, Kołnierze

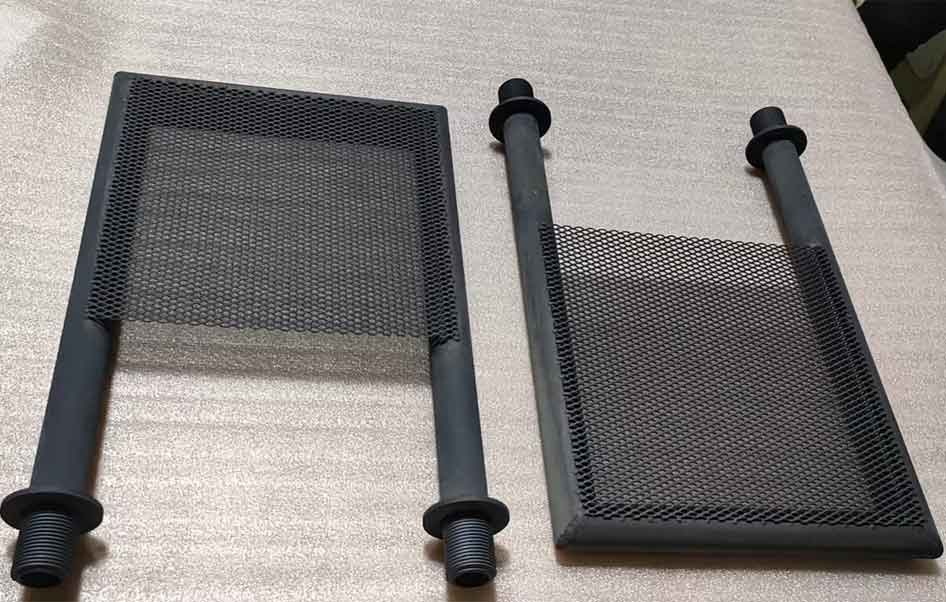
Siatkowa anoda tytanowa
- Średnica drutu: 0.5-3.0 mm
- Rozmiar oczek: 1×2 mm - 5×10 mm
- Współczynnik przysłony: 50%-75%
- Grubość: 1.0-4.0mm
- Maksymalny rozmiar: 2000 mm × 1200 mm
- Grubość ramy: 2.0-10.0 mm

Rurowe anody tytanowe
- 360° Jednolity rozładunek
- Średnica zewnętrzna: 10-110 mm
- Grubość ścianki: 0.5-5.0mm
- Długość: ≤3500mm
- Połączenia: gwintowane, kołnierzowe, spawane
- Rura tytanowa bez szwu ASTM B265

Anoda prętowa tytanowa
- Średnica: 3-100mm
- Pręt tytanowy ASTM B265
- Długość: ≤3000mm
- Połączenie: gwintowane, spawane
- Obróbka powierzchni: w pełni powlekana

Koszykowa anoda tytanowa
- Okrągłe, prostokątne
- Średnica 50-300mm
- Długość 100-1000 mm
- Zaciski: Czysty tytan, tytanowo-miedziany
- Połączenia: spawanie, śruby, kable
- Izolacja opcjonalna

Produkcja na zamówienie
- Łuk, fala, spirala, koło, itp.
- Centrum obróbcze CNC w domu
- STP, PDF, Rysunki rysowane ręcznie
- Tolerancja: ± 0.01 mm
- Spawanie łukiem argonowym
- Tolerancja gięcia: ±0.1°
Przypadki projektowe
Anody tytanowe MMO firmy Wstitanium są szeroko stosowane w zakładach produkujących chlorany na całym świecie, przynosząc znaczące korzyści ekonomiczne i społeczne. Poniżej przedstawiamy kilka typowych przypadków naszych projektów:
Przypadek 1: Produkcja chloranu sodu
Jeden z największych producentów chloranu sodu w Malezji zainwestował w zakład produkcyjny chloranu sodu o wydajności 300 000 ton rocznie. Anody płytowe z podwójną powłoką rutenowo-tytanową są używane od 8 lat i zbliżają się do końca okresu eksploatacji.
Problemy: Powłoka anody uległa znacznemu starzeniu, co spowodowało znaczny wzrost napięcia ogniwa z 3.2 V do 3.6 V. Sprawność prądowa znacznie spadła z 94% do 90%. Zużycie energii prądu stałego na tonę produktu wzrosło z 2600 kWh do 2850 kWh. W niektórych anodach wystąpiło złuszczanie powłoki i korozja podłoża tytanowego.
Rozwiązania tytanowe
System powłok rutenowo-irydowo-cynowo-tytanowych charakteryzuje się doskonałą odpornością na osadzanie się zanieczyszczeń i korozję. Anody siatkowe oferują większą powierzchnię właściwą i lepsze właściwości uwalniania gazu, zwiększając gęstość prądu. Zoptymalizowane odstępy i układ anod poprawiają równomierność rozkładu prądu.
Efekty
Napięcie ogniwa spadło z 3.6 V do 3.2 V. Sprawność prądowa wzrosła z 90% do 96.2%. Zużycie prądu stałego na tonę produktu spadło z 2850 kWh do 2520 kWh. Żywotność anody wzrosła z 6 do 12 lat. Czystość produktu wzrosła z 99.5% do 99.8%.
Przypadek 2: Produkcja chloranu potasu
Znany polski producent chloranu potasu planuje budowę nowego zakładu produkującego chloran potasu o wydajności 50,000 tys. ton rocznie, wykorzystującego najnowocześniejszą technologię elektrolizy bez przepony.
Wymagania: Anoda tytanowa MMO musi spełniać unijne normy bezpieczeństwa i ochrony środowiska (RoHS, REACH). Wymagana jest wyjątkowo wysoka wydajność prądowa i czystość produktu. Instalacja musi być przystosowana do częstych uruchomień i wyłączeń.

Roztwór tytanu
Wysokowydajna powłoka rutenowo-irydowo-tantalowo-tytanowa Wstitanium. Powłoka ta zapewnia doskonałą odporność na korozję, stabilność w wysokich temperaturach i odporność na prądy wsteczne. Anoda w kształcie płytki zapewnia równomierny rozkład prądu, gwarantując stałą jakość produktu. Wszystkie surowce i proces produkcji spełniają normy UE RoHS i REACH, a odpowiednie dokumenty certyfikacyjne i raporty z kontroli jakości są dostępne.
Efekty
Czystość produktu przekracza 99.8%. Sprawność prądowa utrzymuje się na stabilnym poziomie 96.5%, osiągając poziom wiodący w branży. Zużycie energii elektrycznej prądu stałego na tonę produktu jest niskie: zaledwie 2480 kWh, o 10% niższe niż średnia w branży. Po wielokrotnych uruchomieniach i wyłączeniach, wydajność anody nie uległa znaczącemu pogorszeniu. Według stanu na maj 2026 roku anoda pracowała stabilnie przez 6 lat, a jej przewidywana żywotność przekracza 15 lat.
Przypadek 3: Produkcja chloranu sodu
Indonezyjski średniej wielkości producent chloranu sodu o rocznej zdolności produkcyjnej 50 000 ton zakupił w 2015 r. partię anod tytanowych MMO. Do 2023 r. anody te były używane przez osiem lat, a powłoka była w dużej mierze uszkodzona.
Napięcie ogniw wzrosło, wydajność prądowa spadła, a zużycie energii wzrosło. Z powodu ograniczonego budżetu firma nie mogła sobie pozwolić na wymianę wszystkich anod na nowe. Brakowało lokalnych, profesjonalnych firm oferujących usługi regeneracji anod. Firma zażądała, aby koszt zakupu nowych anod tytanowych MMO był niski.

Roztwór tytanu
Kompleksowa inspekcja starych anod klienta: Podłoże tytanowe było w dobrym stanie, bez widocznej korozji ani odkształceń i było w pełni gotowe do renowacji. Zaawansowana technologia usuwania powłok dokładnie usunęła starą powłokę. Nałożono powłokę rutenowo-irydowo-tytanową firmy Wstitanium. Ten system powłokowy oferuje doskonałą wydajność w rozsądnej cenie, dostosowaną do warunków eksploatacji klienta.
Efekty
Zregenerowane anody osiągnęły ponad 95% wydajności nowych anod. Koszt wyniósł zaledwie 60% ceny zakupu nowych anod, co pozwoliło klientowi zaoszczędzić około 400 000 dolarów. Dostawa zajęła zaledwie 12 dni, 3 dni przed terminem. W marcu 2026 roku zregenerowane anody działały już prawie 3 lata, zapewniając stabilną pracę i przewidywany okres eksploatacji ponad 8 lat.