W systemach elektrodializy, anoda tytanowa MMO stanowi główny element zapewniający migrację jonów sterowaną polem elektrycznym. Jej wydajność decyduje o ogólnej sprawności operacyjnej, zużyciu energii i żywotności systemu elektrodializy. Elektrodializa (ED) i technologie z nią powiązane (takie jak elektrodializa z częstą zmianą polaryzacji (EDR) i elektrodializa z membraną bipolarną (BMED)) są szeroko stosowane w różnych dziedzinach, takich jak odsalanie wody morskiej i słonawej, oczyszczanie ścieków przemysłowych, oczyszczanie produktów chemicznych oraz przetwórstwo żywności, jako wydajne, energooszczędne i przyjazne dla środowiska technologie separacji membranowej. Wstitanium , wiodący chiński producent anod tytanowych MMO, dostarcza wysokiej jakości, dostosowane do indywidualnych potrzeb rozwiązania z wykorzystaniem anod tytanowych MMO do elektrodializy klientom na całym świecie, ściśle przestrzegając norm takich jak YS/T i ASTM.

W tym artykule kompleksowo przedstawimy produkty anodowe MMO firmy Wstitanium stosowane w elektrodializie, w tym systemy powłok, parametry techniczne, branże zastosowań, typy kształtów, rozwiązania niestandardowe, wytyczne doboru, przypadki inżynieryjne oraz często zadawane pytania. Niezależnie od tego, czy jesteś producentem sprzętu do elektrodializy, integratorem systemów, czy użytkownikiem końcowym, możemy zapewnić Ci najbardziej odpowiednie rozwiązanie anodowe.
Powłoka anodowa tytanowa MMO do elektrodializy
Skład, struktura i technologia przygotowania powłoki decydują o wydajności elektrochemicznej i żywotności anod tytanowych MMO. Firma Wstitanium opracowała kilka sprawdzonych systemów powłokowych do różnych warunków elektrodializy. Każdy system przeszedł rygorystyczne testy laboratoryjne i walidację w zastosowaniach przemysłowych.
RuO₂-TiO₂
Powłoki na bazie rutenu wykorzystują dwutlenek rutenu (RuO₂) jako główny składnik aktywny oraz dwutlenek tytanu (TiO₂) jako stabilizator i nośnik. Nadpotencjał wydzielania chlorków (<1.13 V w porównaniu z SCE).

- Grubość powłoki: 5-25μm
- Zawartość metali szlachetnych: 8-30 g/m²
- Gęstość prądu: 100-2000A/m²
- Temperatura pracy: ≤80℃
- Zakres pH: 1-12
- Okres użytkowania: 3-8 lat
- Sprawność prądowa ≥95%
- Niska rezystywność
- Odporność na jony chlorkowe
- Wysoki stosunek ceny do wydajności
- Do odsalania wody morskiej
- Do odsalania wody słonawej
- Do oczyszczania ścieków o dużym zasoleniu
- Dla przemysłu chloro-alkalicznego
- Do produkcji podchlorynu sodu
Powłoki na bazie irydu wykorzystują dwutlenek irydu (IrO₂) jako główny składnik aktywny oraz pięciotlenek tantalu (Ta₂O₅) jako stabilizator. Jest to jeden z najbardziej odpornych na korozję systemów powłok MMO dostępnych obecnie na rynku, odpowiedni do warunków pracy, w których dominują reakcje wydzielania tlenu.

- Niski nadpotencjał wydzielania tlenu (1.385 V w porównaniu do SCE).
- Gęstość prądu roboczego: 100-1500A/m²
- Temperatura pracy: ≤80℃
- pH: 0-14
- Żywotność: 5-15 lat
- Doskonała odporność na korozję
- Dobra odporność na polaryzację
- Grubość powłoki: 5-20μm
- Zawartość metali szlachetnych: 10-30 g/m²
- Przygotowanie wody ultraczystej (system EDI)
- Kwaśne oczyszczanie ścieków
- Elektrodializa membranowa bipolarna
- Oczyszczanie farmaceutyczne metodą elektrodializy
- Oczyszczanie dodatków do żywności
Powłoki rutenowo-irydowe łączą wysoką aktywność wydzielania chloru charakterystyczną dla powłok rutenowych z doskonałą odpornością na korozję charakterystyczną dla powłok irydowych. Jest to system powłokowy o doskonałych parametrach użytkowych. Odpowiednie dostosowanie stosunku rutenu do irydu zapewnia optymalną równowagę między reakcjami wydzielania chloru i tlenu.

- Grubość powłoki: 5-18μm
- Obciążenie metalami szlachetnymi: 10-25 g/m²
- Gęstość prądu roboczego: 100-1800 A/m²
- Temperatura pracy: ≤80 ℃
- Dobra odporność na zamianę biegunów
- Zakres pH: 1-13
- Żywotność projektu: 4-10 lat
- Ewolucja chloru i tlenu
- Zawartość metali szlachetnych: 10-30 g/m²
- Doskonała stabilność
- System częstej elektrodializy odwracalnej (EDR)
- Oczyszczanie ścieków mieszanych
- Elektrodializa Separacja Produktów Chemicznych
- Ponowne wykorzystanie szarej wody
IrO₂-Ta₂O₅-SnO₂
Dwutlenek cyny (SnO₂) jest stosowany jako domieszka, co dodatkowo poprawia przewodność i stabilność powłoki. Jest to zaawansowany system powłokowy opracowany przez Wstitanium do wymagających zastosowań w elektrodializie. Jego nadpotencjał wydzielania tlenu jest o 50–100 mV niższy niż w przypadku powłok irydowo-tantalowych.

- Równomierny rozkład prądu
- Grubość powłoki: 8-25μm
- Zawartość metali szlachetnych: 15-40 g/m²
- Gęstość prądu: 100-2000A/m²
- Temperatura pracy: ≤90℃
- Zakres pH: 0-14
- Okres użytkowania: 8-20 lat
- Przygotowanie wody ultraczystej o wysokiej precyzji
- Elektrodializa w warunkach silnych kwasów i zasad
- Oczyszczanie ścieków organicznych o wysokim stężeniu
- Uzdatnianie wody w przemyśle półprzewodnikowym
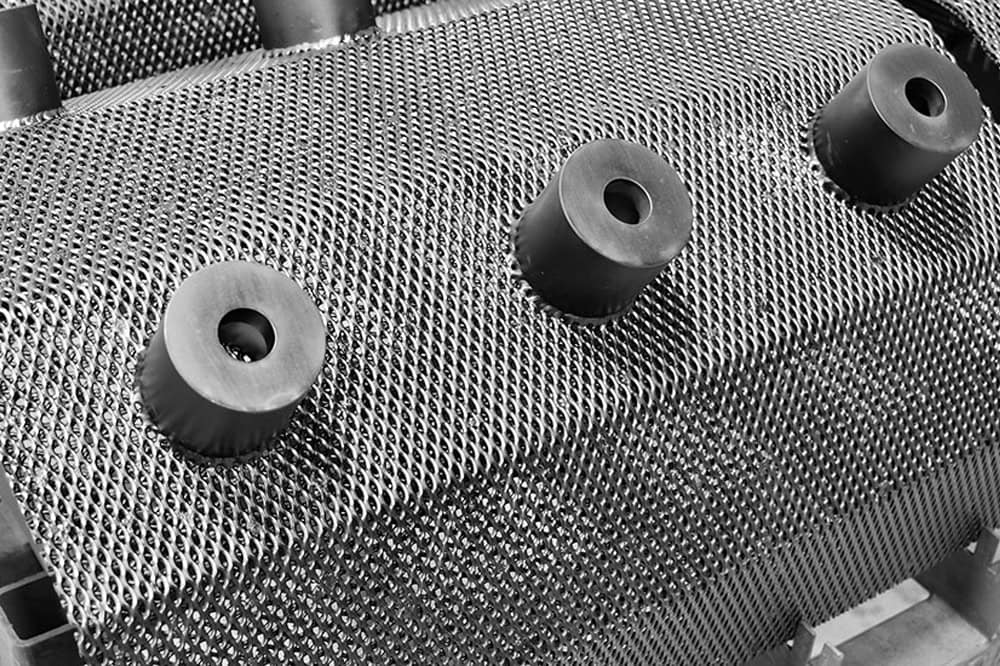
Anody tytanowe pokryte platyną, dzięki swojej wyjątkowo wysokiej stabilności chemicznej i aktywności katalitycznej, odgrywają niezastąpioną rolę w niektórych specjalistycznych zastosowaniach elektrodializy. Zaawansowana technologia galwanizacji bez użycia cyjanku firmy Wstitanium pozwala uzyskać gęste, jednorodne i silnie przylegające powłoki platynowe.
- Bardzo wysoka stabilność chemiczna
- Doskonała aktywność katalityczna
- Roczne zużycie < 0.1 g/A・a
- Grubość warstwy platyny: 0.5-10 μm
- Gramatura platyny: 5-100 g/m²
- Gęstość prądu: 100-3000 A/m²
- Temperatura pracy: ≤100℃
- Zakres pH: 0-14
- Okres użytkowania: 5-20 lat
- Oczyszczanie elektrodializą chemikaliów o wysokiej czystości
- Elektrodializa w przemyśle farmaceutycznym i spożywczym
- Separacja i koncentracja jonów specjalnych
- Aparat do elektrodializy do badań laboratoryjnych
Technologia wielowarstwowych powłok gradientowych
Technologia wielowarstwowych powłok gradientowych firmy Wstitanium rozwiązuje problemy związane z wysokim naprężeniem międzyfazowym, słabą przyczepnością i łatwym odklejaniem, które często występują w tradycyjnych powłokach jednowarstwowych. Poprzez wprowadzenie wielu warstw przejściowych między podłożem tytanowym a powłoką aktywną, skład powłoki stopniowo zmienia się od podłoża tytanowego do powierzchni, tworząc ciągłą strukturę gradientową.
- Długość życia zwiększona o 30%-50%
- Bardziej jednolity prąd
- Wytrzymałość adhezyjna ≥20MPa
- Zapobiega pękaniu i łuszczeniu się powłoki

Wybierz podłoże tytanowe
Matryca tytanowa wykonana jest z czystego tytanu Gr1/Gr2 zgodnie z normami ASTM B265/B338/B348, o czystości ≥99.99%. Zawartość zanieczyszczeń (Fe, C, N, H, O) jest ściśle kontrolowana.

Obróbka metalu
Podłoże tytanowe jest obrabiane mechanicznie do pożądanego kształtu poprzez cięcie, gięcie, tłoczenie, spawanie i toczenie. Pełna kontrola wymiarowa zapewnia zgodność tolerancji z wymaganiami rysunkowymi.

Piaskowanie
Piaskowanie (biały korund o oczkach 24-36, ciśnienie 0.4-0.6 MPa) równomiernie pokrywa powierzchnię podłoża, tworząc gęste wgłębienia i mikrorowki, zwiększając powierzchnię styku powłoki.

Odtłuszczanie i czyszczenie
Kolejno nałóż odtłuszczacz alkaliczny (50-60°C, 10-15 min) → spłucz gorącą wodą → wyczyść ultradźwiękowo acetonem/etanolem (10 min). Dokładnie usuń olej, odciski palców i kurz, upewniając się, że powierzchnia jest wolna od wszelkich zanieczyszczeń organicznych.

Trawienie chemiczne
Do usunięcia naturalnej warstwy tlenku (TiO₂) i wytworzenia jednorodnej warstwy aktywowanej tytanem należy użyć wrzącego roztworu kwasu szczawiowego (10–15%, 90–100℃, 60–90 min) lub mieszaniny kwasu solnego i kwasu fluorowodorowego (33% HCl + 5% HF, temperatura pokojowa, 5–10 min).

Przygotowanie roztworu powłoki MMO
Kontrola proporcji mieszania: Anoda wydzielania chloru (RuO₂-IrO₂-TiO₂): Ru:Ir:Ti=4:3:3; Anoda wydzielania tlenu (IrO₂-Ta₂O₅): Ir:Ta=7:3; Całkowite stężenie jonów metali kontrolowane na poziomie 0.1–0.5 mol/l. Mieszać do całkowitego rozpuszczenia (60–80°C, 30–60 min).

Powłoka
Wielowarstwowa powłoka cykliczna. Grubość pojedynczej powłoki kontrolowana na poziomie 1-2 μm. Suszenie w niskiej temperaturze po nałożeniu (120-140°C, 20-30 min). Pojedynczy proces suszenia tworzy jedynie cienką warstwę przejściową; do stopniowego zwiększenia całkowitej grubości powłoki do 5-20 μm potrzeba 15-20 cykli.

Spiekanie gradientowe i rozkład termiczny
Kluczowym etapem jest spiekanie. Proces obejmuje trzy etapy spiekania: ① Wstępne wypalanie w niskiej temperaturze (350–400°C, wygrzewanie przez 10–15 min) ② Piroliza w średniej temperaturze (450–500°C, wygrzewanie przez 20–30 min) ③ Spiekanie w wysokiej temperaturze (470–560°C, wygrzewanie przez 30–60 min).

Kontrola jakości
Kompleksowe testy: ① Wygląd. ② Grubość: Miernik grubości wiroprądowy, odchylenie ≤ ±0.2 μm ③ Przyczepność: Test nacięć krzyżowych (siatka 1 mm×1 mm) ④ Wydajność elektrochemiczna: Test krzywej polaryzacji, nadpotencjał wydzielania chloru/tlenu ≤1.2 V względem Ag/AgCl⑤ Odporność na korozję.
Porównanie anod tytanowych MMO
Aby pomóc Ci zrozumieć różnice w wydajności różnych systemów powłokowych, Wstitanium porównało parametry techniczne anod tytanowych MMO.
Anody tytanowe MMO dla przemysłu elektrodializy
Technologia elektrodializy, dzięki swojej wysokiej wydajności, energooszczędności i przyjazności dla środowiska, jest szeroko stosowana w wielu gałęziach przemysłu. Anody tytanowe MMO firmy Wstitanium nadają się do wszystkich typów systemów elektrodializy, w tym do elektrodializy konwencjonalnej (ED), elektrodializy z częstą rewersją (EDR), elektrodializy z membraną bipolarną (BMED) oraz elektrodejonizacji (EDI).
| Parametr | RuO₂–TiO₂ | IrO₂–Ta₂O₅ | RuO₂–IrO₂–TiO₂ | IrO₂–Ta₂O₅–SnO₂ | Pt |
|---|---|---|---|---|---|
| Aktywny składnik | RuO₂ | IrO₂ | RuO₂+IrO₂ | IrO₂+Ta₂O₅+SnO₂ | Pt |
| Główna reakcja | Reakcja wydzielania chloru (CER) | Reakcja wydzielania tlenu (OER) | CER + OER mieszane | Reakcja wydzielania tlenu (OER) | CER + OER mieszane |
| Nadpotencjał CER (V vs SCE) | <1.13 | > 1.40 | <1.20 | > 1.35 | <1.25 |
| Nadpotencjał OER (V vs SCE) | > 1.50 | <1.39 | <1.45 | <1.35 | <1.40 |
| Grubość powłoki (μm) | 5-15 | 5-20 | 5-18 | 8-25 | 0.5-10 |
| Obciążenie metalami szlachetnymi (g/m²) | 8-20 | 10-30 | 10-25 | 15-40 | 5-10 |
| Zalecana gęstość prądu (A/m²) | 100-2000 | 100-1500 | 100-1800 | 100-2000 | 100-3000 |
| Maksymalna temperatura pracy (℃) | 80 | 80 | 80 | 90 | 100 |
| Zakres pH | 1-12 | 0-14 | 1-13 | 0-14 | 0-14 |
| Odporność na chlor | Doskonały | Dobry | Doskonały | Dobry | Doskonały |
| Opór odwrócenia biegunowości | Umiarkowany | Dobry | Doskonały | Dobry | Doskonały |
| Projektowany okres użytkowania (rok) | 3-8 | 5-15 | 4-10 | 8-20 | 5-20 |
| Względny koszt | Niski | Średnio-wysoki | Średni | Wysoki | Najwyższa |
| Typowe zastosowania | Odsalanie wody morskiej, ścieki o wysokim zasoleniu | Produkcja czystej wody, kwaśne ścieki | System EDR, ścieki mieszane | Ultraczysta woda, silnie kwaśne środowisko | Chemikalia o wysokiej czystości, przemysł farmaceutyczny |
| Uwaga: Wszystkie powyższe parametry są wartościami typowymi, a rzeczywista wydajność może się różnić w zależności od praktycznych warunków pracy. Wstitanium może dostosować formułę i parametry powłoki, aby zapewnić optymalne rozwiązania dostosowane do Państwa potrzeb. | |||||
1. Odsalanie wody morskiej
Elektrodializa jest odpowiednia do małych i średnich projektów odsalania wody morskiej i słonawej. W porównaniu z odwróconą osmozą, elektrodializa oferuje takie zalety, jak niższe wymagania dotyczące wstępnego uzdatniania, większa odporność na zanieczyszczenia oraz wyższy wskaźnik odzysku wody (nawet 80% lub więcej).
- W środowiskach o wysokim stężeniu jonów chlorkowych:
- Dominującą reakcją jest reakcja wydzielania chloru.
- Doskonała odporność na korozję wywołaną jonami chlorkowymi.
- Zalecane powłoki: RuO₂-TiO₂, RuO₂-IrO₂
2. Przygotowanie wody czystej i ultraczystej
Technologia elektrodejonizacji (EDI) to nowatorska technologia oczyszczania wody, która łączy elektrodializę i wymianę jonową. Pozwala ona na ciągłą produkcję ultraczystej wody o rezystywności sięgającej 18.2 MΩ·cm i jest szeroko stosowana w przemyśle elektronicznym, półprzewodnikowym i farmaceutycznym.
- Środowisko o niskim stężeniu jonów
- Dominuje reakcja wydzielania tlenu
- Brak uwolnionych zanieczyszczeń
- Zalecane powłoki: IrO₂-Ta₂O₅, IrO₂-Ta₂O₅-SnO₂, Pt
3. Oczyszczanie ścieków przemysłowych
Technologia elektrodializy jest wykorzystywana głównie w przemysłowym oczyszczaniu ścieków do odzyskiwania jonów metali ciężkich, zagęszczania i odsalania ścieków zasolonych oraz oczyszczania ścieków kwaśnych i zasadowych. Umożliwia ona racjonalne wykorzystanie zasobów ścieków i odzysk z nich substancji użytecznych.
- Zawiera wiele zanieczyszczeń
- Różne wahania pH
- Zawiera reakcje wydzielania chloru i tlenu
- Zalecane powłoki: RuO₂-IrO₂, Iryd IrO₂-Ta₂O₅-SnO₂
4. Zmiękczanie i oczyszczanie wody pitnej
Elektrodializa skutecznie usuwa jony wapnia i magnezu z wody, zmiękczając ją. W porównaniu z tradycyjnymi technologiami zmiękczania wody metodą wymiany jonowej, elektrodializa nie wymaga regeneracji chemicznej i nie wytwarza ścieków o odczynie kwaśnym ani zasadowym, co czyni ją bardziej przyjazną dla środowiska.
- Środowisko o niskim stężeniu jonów
- Dobra stabilność i bezpieczeństwo
- Brak uwalniania szkodliwych substancji do wody
- Zalecane powłoki: RuO₂-TiO₂, IrO₂-Ta₂O₅
5. Produkcja i odzyskiwanie kwasów i zasad
Technologia elektrodializy membranowej bipolarnej (BMED) pozwala na bezpośrednią konwersję roztworów soli do odpowiednich kwasów i zasad. Nie wymaga ona żadnych innych surowców chemicznych, nie powoduje zanieczyszczeń wtórnych i nadaje się do konwersji soli kwasów organicznych oraz odzysku kwasów i zasad odpadowych.
- Środowiska o silnym kwasie i silnej zasadzie
- Reakcje wydzielania tlenu i wodoru
- Niezwykle wysoka odporność na korozję
- Zalecane powłoki: IrO₂-Ta₂O₅, IrO₂-Ta₂O₅-SnO₂
6. Oczyszczanie i separacja produktów chemicznych
Technologia elektrodializy może być wykorzystywana do oczyszczania i separacji różnych produktów chemicznych, takich jak aminokwasy, kwasy organiczne, witaminy i antybiotyki. Proces ten można przeprowadzać w temperaturze pokojowej i pod ciśnieniem pokojowym, nie uszkadzając struktury i aktywności substancji wrażliwych na ciepło.
- Brak zanieczyszczenia produktu.
- Zalecane powłoki: Pt, IrO₂-Ta₂O₅
7. Koncentracja i rafinacja soli nieorganicznych
Technologia elektrodializy może być stosowana do zagęszczania i rafinacji roztworów soli nieorganicznych, takich jak chlorek sodu, chlorek potasu i siarczan sodu. W porównaniu z zagęszczaniem przez parowanie, elektrodializa charakteryzuje się niższym zużyciem energii i wyższą czystością produktu.
- Środowisko o wysokim stężeniu soli
- Dominującą reakcją jest wytrącanie chloru
- Odporny na korozję jonową chlorkową
- Zalecane powłoki: RuO₂-TiO₂, RuO₂-IrO₂
8. Przetwórstwo mleczne
Technologia elektrodializy może być stosowana do odsalania i zagęszczania serwatki w celu produkcji białka serwatkowego i laktozy. W porównaniu z tradycyjną technologią wymiany jonowej, elektrodializa nie wymaga regeneracji kwasowo-zasadowej i nie powoduje utraty białka serwatkowego.
- Wysoka czystość i bezpieczeństwo
- Brak uwalniania szkodliwych substancji
- Spełnia normy spożywcze
- Zalecane powłoki: Pt, IrO₂-Ta₂O₅
9. Przetwórstwo soków owocowych i napojów
Technologia elektrodializy może być stosowana do odkwaszania, odbarwiania i zagęszczania soków owocowych, poprawiając ich jakość i stabilność. Usuwa kwasy organiczne i pigmenty, zachowując jednocześnie witaminy i związki smakowe.
- Kwaśne środowisko
- Zawiera materię organiczną
- Przeciwporostowy
- Zalecane powłoki: IrO₂-Ta₂O₅, IrO₂-Ta₂O₅-SnO₂
10. Przemysł cukrowniczy
Technologia elektrodializy może być stosowana do odsalania i odbarwiania roztworów cukru, poprawiając ich czystość i wydajność. Pozwala ona na usunięcie popiołu i pigmentów z roztworów cukru, zmniejszając straty podczas krystalizacji.
- Środowisko o wysokim stężeniu cukru
- Zawiera materię organiczną
- Dobra zdolność przeciwporostowa
- Zalecane powłoki: RuO₂-IrO₂, IrO₂-Ta₂O₅
11. Przemysł farmaceutyczny i biotechnologiczny
Technologia elektrodializy jest wykorzystywana głównie w przemyśle farmaceutycznym i biotechnologicznym do oczyszczania, rozdzielania i zagęszczania leków, a także do odsalania i wymiany buforów produktów biologicznych.
- Niezwykle wysoka czystość
- Brak uwalniania jakichkolwiek szkodliwych substancji
- Zgodny ze standardami GMP
- Zalecane powłoki: Pt, IrO₂-Ta₂O₅
12. Metalurgia i przemysł metalowy
Technologia elektrodializy jest wykorzystywana głównie w przemyśle metalurgicznym i przetwórstwie metali do odzyskiwania jonów metali ciężkich oraz oczyszczania ścieków. Umożliwia odzysk metali ciężkich, takich jak miedź, nikiel, cynk i chrom, ze ścieków galwanicznych i metalurgicznych.
- Zawiera jony metali ciężkich
- Kwaśne środowisko
- Dobra odporność na korozję
- Zalecane powłoki: IrO₂-Ta₂O₅, IrO₂-Ta₂O₅-SnO₂
Struktura anody tytanowej MMO do elektrodializy
Firma Wstitanium produkuje anody tytanowe MMO w różnych kształtach i rozmiarach, aby spełnić wymagania Twojego systemu elektrodializy. Nasze zaawansowane, własne centra obróbcze CNC i urządzenia do cięcia laserowego umożliwiają precyzyjną obróbkę z tolerancją ±0.05 mm. Poniżej przedstawiono kilka powszechnie stosowanych kształtów anod w systemach elektrodializy.

Anoda tytanowa płytkowa
- Równomierny rozkład prądu
- Stosunkowo niski koszt
- Grubość: 0.5-5.0mm
- Maksymalny rozmiar: 2000 mm × 1000 mm
- Wykończenie powierzchni: Piaskowanie + trawienie
- Połączenie: śrubowe, spawane

Siatkowa anoda tytanowa
- Duża powierzchnia właściwa
- Grubość: 0.5-3.0mm
- Średnica porów: 1-10 mm
- Współczynnik przysłony: 30%-70%
- Maksymalny rozmiar: 2000 mm × 1000 mm
- Metody łączenia: śrubowe, spawane

Rurowa anoda tytanowa
- 360° Jednolity rozkład prądu
- Średnica zewnętrzna: 6-300 mm
- Grubość ścianki: 0.5-10mm
- Maksymalna długość: 6000 mm
- Wykończenie powierzchni: Piaskowanie + Trawienie kwasem
- Połączenia: kołnierzowe, gwintowane, spawane

Anoda prętowa tytanowa
- prosta konstrukcja
- Niska cena
- Średnica: 3-50mm
- Maksymalna długość: 3000mm
- Powierzchnia: Piaskowanie + Trawienie kwasem
- Połączenie: gwintowane, spawane

Koszykowa anoda tytanowa
- Rozmiar oczek: 2×4 mm - 5×10 mm
- Dostosowane do ogniwa elektrolitycznego
- Powłoki powierzchniowe wewnętrzne i zewnętrzne
- Bardzo duża powierzchnia właściwa
- Doskonała płynność elektrolitu
- Połączenie: gwintowane, spawane

Niestandardowa anoda tytanowa
- Anoda tytanowa wstęgowa/paskowa
- Koszykowa anoda tytanowa
- Anoda tytanowa w kształcie dysku
- Pierścień anoda tytanowa
- Anoda spiralna tytanowa
- Dowolne kształty geometryczne
Anody tytanowe MMO do elektrodializy: przewodnik wyboru
Wybór odpowiedniej anody tytanowej MMO ma kluczowe znaczenie dla stabilnej pracy i ekonomicznej wydajności systemu elektrodializy. Firma Wstitanium opracowała naukowy i praktyczny poradnik doboru anod. Optymalna wydajność anody jest osiągana, gdy system powłok, kształt, rozmiar i parametry pracy są dopasowane do warunków pracy systemu elektrodializy.
Elektrolit
Skład elektrolitu jest najważniejszym czynnikiem przy wyborze systemu powłok anodowych. Różne składy elektrolitów mają różny wpływ korozyjny na anodę, co wymaga doboru różnych systemów powłok.
| Stan elektrolitów | Główna reakcja elektrochemiczna | Zalecany typ powłoki |
|---|---|---|
| Wysokie stężenie chlorków (>1000 ppm) | Reakcja wydzielania chloru (CER) | Powłoka na bazie rutenu, powłoka kompozytowa ruten-ir |
| Niskie stężenie chlorków (<1000 ppm) | Reakcja wydzielania tlenu (OER) | Powłoka na bazie podczerwieni, powłoka kompozytowa Ir-Ta |
| Silnie kwaśny (pH <4) | Reakcja wydzielania tlenu (OER) | Powłoka na bazie Ir, zagęszczona powłoka kompozytowa Ir-Ta |
| Silnie zasadowy (pH >10) | Reakcja wydzielania tlenu (OER) | Powłoka na bazie podczerwieni, powłoka kompozytowa Ir-Ta |
| Zawarta materia organiczna | OER + Reakcja utleniania organicznego | Powłoka kompozytowa Ir-Ta, powłoka kompozytowa Ru-Ir |
| Zawartość jonu fluorkowego (F⁻) | Mieszane reakcje wielokrotne | Podłoże tytanowe Gr7 + powłoka kompozytowa Ir-Ta |
| Uwaga: Jony fluorkowe powodują silną korozję podłoża tytanowego, której nie można całkowicie zapobiec nawet przy zastosowaniu powłoki ochronnej. Podłoże ze stopu tytanu Gr7 lub Gr12 jest obowiązkowe, gdy stężenie fluorku w elektrolicie przekracza 50 mg/l. | ||
Robocza gęstość prądu
Gęstość prądu roboczego jest kluczowym czynnikiem wpływającym na żywotność anody. Generalnie, wyższa gęstość prądu prowadzi do szybszego zużycia anody i krótszej jej żywotności. Dlatego przy wyborze anody należy dobrać odpowiednią grubość powłoki i system powłok w oparciu o projektowaną gęstość prądu.
| Gęstość prądu roboczego (A/m²) | Zalecana grubość powłoki (μm) | Zalecany system powłok |
|---|---|---|
| <500 | 5-8 | Powłoka na bazie rutenu, powłoka na bazie irtenu |
| 500-1000 | 8-15 | Powłoka na bazie rutenu, powłoka kompozytowa rutenu i ir, powłoka na bazie irtenu |
| 1000-2000 | 15-25 | Powłoka kompozytowa Ru-Ir, powłoka kompozytowa Ir-Ta |
| > 2000 | 25-40 | Powłoka kompozytowa Ir-Ta, powłoka Pt |
temperatura robocza
Temperatura pracy również znacząco wpływa na wydajność i żywotność anody. Wyższa temperatura przyspiesza rozpuszczanie i starzenie się powłoki, skracając żywotność anody. Generalnie, każde 10°C wzrostu temperatury powoduje podwojenie zużycia anody.
| Temperatura pracy (℃) | Zalecany system powłok | Środki ostrożności |
|---|---|---|
| <40 | Wszystkie systemy powłokowe | Bez specjalnych wymagań |
| 40-60 | Powłoka na bazie Ru, powłoka kompozytowa Ru-Ir, powłoka na bazie Ir, powłoka kompozytowa Ir-Ta | Prawidłowo zwiększ grubość powłoki |
| 60-80 | Powłoka kompozytowa Ru-Ir, powłoka na bazie Ir, powłoka kompozytowa Ir-Ta | Zwiększ grubość powłoki o 10%–20% |
| 80-90 | Powłoka kompozytowa Ir-Ta, powłoka Pt | Zastosowano grubszą powłokę i zmniejszono gęstość prądu roboczego |
| > 90 | Powłoka Pt | Nie zaleca się stosowania powłoki MMO |
Rodzaje systemów elektrodializy
Różne rodzaje systemów elektrodializy mają różne wymagania dotyczące anody.
| Konfiguracja | Charakterystyka | Zalecana powłoka |
|---|---|---|
| Konwencjonalna elektrodializa (ED) | Stała polaryzacja bez regularnego odwracania | Powłoka na bazie rutenu, powłoka na bazie irtenu |
| Elektrodializa z częstą zmianą polaryzacji (EDR) | Częsta zmiana biegunowości (zwykle raz na 15–30 minut) | Powłoka kompozytowa Ru-Ir, powłoka kompozytowa Ir-Ta |
| Elektrodializa membranowa bipolarna (BMED) | Środowisko silnie kwaśne i zasadowe z reakcją wydzielania tlenu i wodoru | Powłoka na bazie podczerwieni, powłoka kompozytowa Ir-Ta |
| Elektrodejonizacja (EDI) | Niskie stężenie jonów przy ścisłym wymogu wysokiej czystości | Powłoka na bazie podczerwieni, powłoka kompozytowa Ir-Ta, powłoka Pt |
| Uwaga specjalna: System EDR wymaga doskonałej odporności anody na zmianę polaryzacji. Konwencjonalne powłoki na bazie Ru są podatne na redukcję pod wpływem zmiany polaryzacji, co prowadzi do ich łuszczenia i uszkodzenia. Dlatego do zastosowań EDR wymagana jest powłoka kompozytowa Ru-Ir lub Ir-Ta o doskonałych właściwościach przeciwzwrotnych. | ||
Wymagania dotyczące długości życia
Projektowana żywotność anody jest jednym z najważniejszych czynników branych pod uwagę przy wyborze. Ogólnie rzecz biorąc, im dłuższa wymagana żywotność, tym grubsza musi być powłoka i tym wyższy jest koszt.
| Temperatura pracy (℃) | Zalecany system powłok | Środki ostrożności |
|---|---|---|
| <40 | Wszystkie dostępne systemy powłokowe | Bez specjalnych wymagań |
| 40-60 | Powłoka na bazie Ru, powłoka kompozytowa Ru-Ir, powłoka na bazie Ir, powłoka kompozytowa Ir-Ta | Odpowiednio zwiększyć grubość powłoki |
| 60-80 | Powłoka kompozytowa Ru-Ir, powłoka na bazie Ir, powłoka kompozytowa Ir-Ta | Zwiększ grubość powłoki o 10%–20% |
| 80-90 | Powłoka kompozytowa Ir-Ta, powłoka Pt | Zastosowano grubszą powłokę i zmniejszono gęstość prądu roboczego |
| > 90 | Powłoka Pt | Powłoka MMO nie jest zalecana do stosowania w serwisach |
Przewodnik po wyborze kształtu
Wybór kształtu anody zależy przede wszystkim od konstrukcji i warunków pracy systemu elektrodializy.
| Kształt anody | Zalety | Wady | Obowiązujące scenariusze |
|---|---|---|---|
| Płyta | Prosta konstrukcja, łatwa obróbka, równomierny rozkład prądu | Niska powierzchnia właściwa, przeciętna wydajność uwalniania pęcherzyków gazu | Standardowe systemy ED i EDR, projekty małej i średniej wielkości |
| Siatka | Duża powierzchnia właściwa, wysoka wydajność prądowa, dobre uwalnianie pęcherzyków, silne właściwości przeciwporostowe | Skomplikowane przetwarzanie, umiarkowanie wysoki koszt | Systemy na dużą skalę, wysoka gęstość prądu, systemy podatne na osadzanie się kamienia i zanieczyszczanie |
| Rurowy | Jednolity rozkład prądu w zakresie 360°, solidna konstrukcja, odpowiednia do dużych przepływów i wysokich ciśnień | Skomplikowana produkcja, wysoki koszt | Rurowy system elektrodializy, ogniwo elektrolityczne przepływowe |
| Pręt | Prosta konstrukcja, łatwa instalacja, niskie koszty | Mała powierzchnia właściwa | Sprzęt małoskalowy, stanowiska do testów laboratoryjnych |
| Dysk | Pasuje do okrągłego zbiornika elektrolitycznego, równomierny rozkład prądu | Ograniczony zakres zastosowania | Okrągłe ogniwa elektrolityczne i specjalnie ustrukturyzowane systemy |
Typowe błędy w selekcji i jak ich unikać
Błąd 1: Skupienie się tylko na cenie, ignorowanie wydajności
Wielu klientów przy wyborze anod kieruje się wyłącznie ceną, wybierając najtańszy produkt, ignorując wydajność i żywotność. Często prowadzi to do przedwczesnej awarii anody, częstych wymian i ostatecznie do wzrostu kosztów całkowitych. Sposób uniknięcia: Oblicz całkowity koszt posiadania (TCO), uwzględniając kompleksowo koszty początkowe i eksploatacyjne anody. Wybierz produkt o najlepszym stosunku wydajności do ceny, a nie najtańszy.
Błąd 2: Nieprawidłowy wybór systemu powłok
Nieprawidłowy dobór systemu powłok jest najczęstszą przyczyną przedwczesnego zużycia anody. Na przykład, zastosowanie powłoki na bazie irydu w środowisku o wysokiej zawartości jonów chlorkowych lub powłoki na bazie rutenu w środowisku silnie kwaśnym znacznie skróci żywotność anody. Zapobieganie: Należy podać dostawcy szczegółowe informacje o warunkach eksploatacji, w tym o składzie elektrolitu, wartości pH, temperaturze i gęstości prądu. Odpowiedni system powłok zaleci profesjonalny technik.
Błąd 3: Niewystarczająca grubość powłoki
Aby obniżyć koszty, niektórzy klienci wybierają cieńsze powłoki, co powoduje, że żywotność anody jest niższa niż zakładano w projekcie. Unikanie: Wybierz odpowiednią grubość powłoki w oparciu o projektowaną żywotność systemu i gęstość prądu roboczego. Nie poświęcaj żywotności anody, aby zaoszczędzić na początkowych kosztach.
Błąd 4: Zaniedbanie połączeń
Nieprawidłowe połączenia mogą prowadzić do nadmiernej rezystancji styku, lokalnego przegrzania, a nawet przepalenia anody. Unikaj: Wybieraj odpowiednie połączenia, upewniając się, że są bezpieczne i mają dobry styk. W systemach o dużej gęstości prądu stosuj połączenia o dużej powierzchni styku, takie jak połączenia z płytką tytanową.
Przypadki projektowe
Anody tytanowe MMO firmy Wstitanium zostały z powodzeniem zastosowane w dziesiątkach projektów elektrodializy, co pozwoliło nam zgromadzić bogate doświadczenie. Poniżej przedstawiamy kilka typowych przypadków inżynieryjnych, które pokazują doskonałą wydajność naszych produktów w różnych branżach i warunkach pracy.
1. Odwrócona osmoza-elektrodializa Odsalanie wody morskiej
Chińska firma zajmująca się energią cieplną, zlokalizowana w strefie nadmorskiej, zmaga się z niedoborem zasobów słodkiej wody i wysokimi kosztami produkcji wody. Aby rozwiązać ten problem, firma zdecydowała się na budowę systemu odsalania wody morskiej, wykorzystującego technologię odwróconej osmozy (RO) i elektrodializy (ED), co pozwoliło na poprawę wskaźników odzysku wody i obniżenie kosztów operacyjnych.
- Wydajność oczyszczania: 1000 m³/d
- Zasolenie: 35000 mg/l
- Stężenie jonów chlorkowych: 19000 mg/l
- pH: 8.0-8.5
- Wymagania: Zasolenie < 500 mg/l
- Współczynnik odzysku wody: >75%
- Gęstość prądu roboczego: 1500 A/m²
- Temperatura robocza: 25-35 ° C

Roztwór tytanu
- Anoda: Siatkowa anoda tytanowa MMO
- Powłoka: ruten-iryd
- RuO₂ 70% mol., IrO₂ 30% mol.
- Gramatura powłoki: 15 g/m²
- Rozmiar: 1200 mm × 800 mm
- Ilość: Kawałki 20
Efekty
- Stopień odsalania: 99.5%
- Zużycie energii elektrycznej na tonę wody: 3.2 kWh/m³
- Żywotność elektryczności: 8 lat
- Koszty utrzymania: o 60% niższe niż w przypadku anod grafitowych
- Roczna redukcja emisji CO₂: 15 000 ton

2. Przygotowanie wody ultraczystej
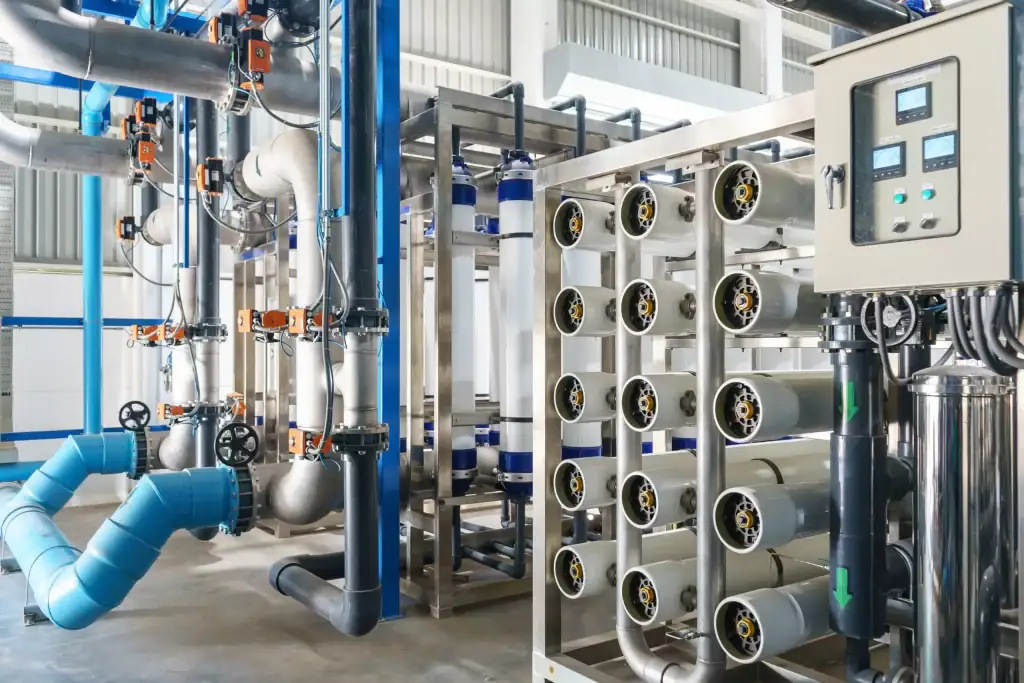
Południowokoreańska firma produkująca półprzewodniki ma niezwykle wysokie wymagania dotyczące czystości wody produkcyjnej, potrzebując wody ultraczystej o rezystywności > 18.2 MΩ·cm. Oryginalny system EDI firmy wykorzystywał importowane anody, które były drogie i charakteryzowały się długimi cyklami dostaw. Aby obniżyć koszty i poprawić stabilność łańcucha dostaw, firma zdecydowała się na alternatywny produkt firmy Westitanium.
- Wydajność oczyszczania: 1000 m³/d
- Zasolenie: 35000 mg/l
- Stężenie jonów chlorkowych: 19000 mg/l
- pH: 8.0-8.5
- Wymagania: Zasolenie < 500 mg/l
- Współczynnik odzysku wody: >75%
- Gęstość prądu roboczego: 1500 A/m²
- Temperatura robocza: 25-35 ° C
3. Oczyszczanie ścieków siarczanu sodu metodą elektrodializy
Polska firma chemiczna generuje duże ilości ścieków siarczanu sodu w procesie produkcyjnym. Powoduje to zanieczyszczenie środowiska i marnotrawstwo cennych zasobów. Firma zdecydowała się na zastosowanie technologii elektrodializy membranowej bipolarnej w celu przekształcenia ścieków siarczanu sodu w kwas siarkowy i wodorotlenek sodu, co pozwala na ich oczyszczenie.
- Stężenie siarczanu sodu: około 10%
- Wymagania: Stężenie kwasu siarkowego ≥ 10%
- Wymagania: Stężenie wodorotlenku sodu ≥ 8%
- Oczyszczanie: 200 m³/d
- Współczynnik odzysku: > 90%
- Żywotność projektu: 8 lat

Roztwór tytanu
- Powłoka: IrO₂-Ta₂O₅-SnO₂
- Odporny na korozję powodowaną silnym kwasem
- Wysoka aktywność wydzielania tlenu
- Kształt: anoda płytkowa
- Zawartość metali szlachetnych: 30 g/m²
- Grubość: 1.5mm
- Wymiary: 1200mm × 400mm
- Połączenie: spawanie
- Grubość powłoki: 25μm
Efekty
- Stężenie kwasu siarkowego < 12%
- Stężenie wodorotlenku sodu < 10%
- Wskaźnik odzysku osiągnął 92%
- Roczny odzysk kwasu siarkowego: 3000 ton
- Roczny odzysk wodorotlenku sodu: 2500 ton
- Zerowa ilość ścieków

Przypadek 4: Odzysk ścieków metodą złocenia
Malezyjska firma zajmująca się galwanizacją generuje dużą ilość ścieków z procesu złocenia. Ścieki te zawierają wysokie stężenie jonów złota. Tradycyjne metody chemicznego strącania charakteryzują się niskim wskaźnikiem odzysku i generują znaczne ilości niebezpiecznych odpadów. Firma zdecydowała się na zastosowanie technologii elektrodializy w celu odzyskiwania złota ze ścieków z procesu złocenia.
- Wydajność przetwarzania: 10 m³/d
- Stężenie jonów złota: 500 mg/l
- Współczynnik odzysku złota: >99%
- Żywotność projektu: 5 lat

Roztwór tytanu
- Powłoka: IrO₂-Ta₂O₅
- Kształt anody: Anoda siatkowa
- Duża powierzchnia właściwa
- Grubość: 1.0mm
- Porowatość: 60%
- Wymiary: 800mm × 400mm
- Połączenie: Spawanie, Gwintowanie
- Grubość powłoki: 15μm
- Obciążenie metalami szlachetnymi: 20 g/m²
Efekty
- Odzysk złota: 99.2%
- Czystość złota: 99.99%

FAQ
W systemie elektrodializy anoda tytanowa MMO jest głównym elementem wytwarzającym pole elektryczne prądu stałego. Jej główne funkcje to inicjowanie reakcji utleniania, przede wszystkim reakcji wydzielania tlenu (2H₂O – 4e⁻ → O₂↑ + 4H⁺) lub reakcji wydzielania chloru (2Cl⁻ – 2e⁻ → Cl₂↑).
Aby zapewnić stabilne pole elektryczne prądu stałego, wymuszające kierunkową migrację jonów w roztworze.
Aby zapewnić długotrwałą, stabilną pracę systemu elektrodializy i obniżyć koszty konserwacji.
Wydajność anody ma wpływ na szybkość odsalania, zużycie energii, szybkość odzyskiwania wody i żywotność systemu elektrodializy.
Istnieją cztery główne typy systemów powłokowych dla anod tytanowych MMO stosowanych w elektrodializie:
Powłoki na bazie rutenu (na bazie RuO₂): obejmujące powłoki rutenowo-tytanowe, rutenowo-irydowo-tytanowe i rutenowo-irydowo-cynowe, odpowiednie do środowisk reakcji wydzielania chlorków o wysokim stężeniu jonów chlorkowych (>1000 mg/l).
Powłoki na bazie irydu (na bazie IrO₂): obejmujące powłoki irydowo-tantalowe, irydowo-tantalowo-tytanowe oraz powłoki o wysokiej zawartości irydu, odpowiednie do środowisk reakcji wydzielania tlenu przy niskim stężeniu jonów chlorkowych (<500 mg/l).
Powłoki na bazie platyny (Pt): obejmujące powłoki z czystej platyny i powłoki ze stopu platyny i irydu, odpowiednie do zastosowań wymagających wyjątkowo wysokiej czystości i długoterminowej stabilności.
Wielowarstwowe powłoki gradientowe: ekskluzywna technologia Wstitanium łącząca zalety wielu powłok dla uzyskania lepszej wydajności i dłuższej żywotności.
Wybór systemu powłok zależy od takich czynników, jak stężenie jonów chlorkowych w roztworze, wartość pH, główne reakcje elektrochemiczne oraz gęstość prądu roboczego. Zasadniczo powłoki na bazie rutenu są wybierane do środowisk o wysokiej zawartości chloru, powłoki na bazie irydu do środowisk o niskiej zawartości chloru, a powłoki na bazie platyny do środowisk o ekstremalnie wysokiej czystości.
Żywotność anody tytanowej MMO zależy od kilku czynników. W standardowych warunkach pracy (pH = 7, temperatura = 25°C, gęstość prądu = 1000 A/m², stężenie jonów chlorkowych = 1000 mg/l, praca ciągła), projektowana żywotność różnych systemów powłokowych wynosi:
Powłoka rutenowo-irydowo-tytanowa: 3-5 lat
Powłoka irydowo-tantalowa: 5-8 lat
Powłoka wysokoirydowa: 8-12 lat
Czysta powłoka platynowa: 10-15 lat
Głównymi czynnikami wpływającymi na żywotność anody tytanowej MMO są:
Jakość powłoki: skład powłoki, jej grubość, jednorodność i przyczepność to najważniejsze czynniki wpływające na żywotność.
Warunki pracy: w tym wartość pH, temperatura, gęstość prądu, stężenie jonów chlorkowych i zawartość zanieczyszczeń. Im trudniejsze warunki, tym krótsza żywotność.
Metody działania: Częste zamienianie elektrod, wahania prądu i niewłaściwe zabezpieczenie powodują skrócenie żywotności anody.
Konserwacja: Regularne czyszczenie, monitorowanie napięcia i inne działania konserwacyjne mogą wydłużyć żywotność anody.
Elektrodializa z częstą zmianą polaryzacji (EDR) to udoskonalona technologia opracowana na podstawie konwencjonalnej elektrodializy. Odwraca ona polaryzację elektrod dodatnich i ujemnych co określony czas (zwykle co 15–20 minut), jednocześnie odpowiednio przełączając zawory wlotowe i wylotowe komór koncentratu i odsalania.
Zaletami technologii EDR są automatyczne czyszczenie zanieczyszczeń gromadzących się na membranie jonowymiennej i powierzchniach elektrod, zapobieganie osadzaniu się kamienia i zanieczyszczeń oraz poprawa stabilności pracy systemu i szybkości odzyskiwania wody.
Wielowarstwowe anody tytanowe MMO firmy Wstitanium pokryte gradientem rutenu i irydu oraz czystej platyny doskonale nadają się do częstej pracy przy zmianie polaryzacji. Powłoki te charakteryzują się doskonałą przyczepnością i stabilnością, nie pękają ani nie łuszczą się podczas wielokrotnych zmian polaryzacji oraz posiadają właściwości samoczyszczące, skutecznie usuwając osady z powierzchni elektrody.
Tak, anody tytanowe MMO idealnie nadają się do stosowania w systemach elektrodializy membranowej bipolarnej (BPED). BPED to technologia elektrodializy, która przekształca sole w odpowiednie kwasy i zasady. Komora anodowa jest zazwyczaj silnie kwaśna, a reakcja wydzielania tlenu (OER) jest główną reakcją zachodzącą na anodzie.
Wstitanium zaleca stosowanie anod tytanowych MMO z powłoką wysokoirydową (High Ir) w systemach BPED. Powłoka wysokoirydowa charakteryzuje się wyjątkowo wysoką aktywnością katalityczną OER i wysoką odpornością na korozję, zapewniając długotrwałą, stabilną pracę w silnie kwaśnych warunkach i przy wysokich gęstościach prądu.
Tak, anody tytanowe MMO są standardowym materiałem anodowym dla systemów EDI. EDI to technologia produkcji czystej wody, która łączy elektrodializę i wymianę jonową. Woda zasilająca to permeat uzyskany w procesie odwróconej osmozy o bardzo niskim stężeniu jonów chlorkowych, a anoda przechodzi głównie reakcję wydzielania tlenu (OER).
Wstitanium zaleca stosowanie anod tytanowych MMO pokrytych irydem i tantalem (Ir-Ta) lub czystą platyną (Pt) w systemach EDI. Obie powłoki nie uwalniają żadnych szkodliwych substancji, zapewniając czystość wody produktowej, a jednocześnie wykazują doskonałą aktywność katalityczną i stabilność OER.
Awaria anody tytanowej MMO objawia się głównie degradacją powłoki i pasywacją podłoża tytanowego. Można to stwierdzić na podstawie następujących zjawisk:
Wzrost napięcia ogniwa: Przy tej samej gęstości prądu napięcie ogniwa wzrasta o ponad 0.3 V w porównaniu z wartością początkową. Jest to najbardziej oczywisty objaw uszkodzenia anody.
Zmniejszona wydajność prądowa: spada szybkość odsalania, a zużycie energii wzrasta.
Na powierzchni elektrody pojawiają się białe plamki: jest to warstwa izolacyjna TiO₂ utworzona w wyniku pasywacji podłoża tytanowego.
Łuszczenie się powłoki: Widoczne łuszczenie się powłoki ma miejsce na powierzchni elektrody.
Zmiana koloru elektrolitu: Jeżeli elektrolit przybiera kolor żółty lub czarny, może to być spowodowane rozpuszczeniem tlenków metali szlachetnych w powłoce lub korozją podłoża tytanowego.
Jeżeli wystąpi którekolwiek z powyższych zjawisk, oznacza to, że anoda uległa uszkodzeniu lub jest bliska uszkodzenia i należy ją niezwłocznie wymienić.
Wstitanium dostarcza kompletną dokumentację certyfikacji jakości dla każdej partii produktów, obejmującą:
Certyfikacja materiałowa: Raport z analizy materiałowej podłoża tytanowego, zgodny z normą ASTM B265.
Raport z badania powłoki: zawierający dane testowe, takie jak skład powłoki, grubość, nośność i przyczepność.
Raport z testu wydajności elektrochemicznej: zawierający dane testowe, takie jak potencjał wydzielania tlenu/chloru i wydajność prądowa.
Raport z kontroli wymiarowej: Dane dotyczące kontroli wymiarów i tolerancji produktu.
Raport z kontroli wyglądu: Wyniki kontroli jakości wyglądu produktu.
Certyfikat zgodności z dyrektywą RoHS/REACH: Produkt spełnia unijne normy środowiskowe RoHS i REACH.
Ponadto na życzenie klienta możemy udostępnić raporty z testów przeprowadzonych przez uznane instytucje zewnętrzne.
Żywotność anody tytanowej MMO wynosi zazwyczaj 3-15 lat, maksymalnie 30 lat, w zależności od warunków eksploatacji i jakości powłoki. Główne czynniki wpływające na żywotność anody tytanowej MMO to:
Jakość powłoki: Skład, grubość, jednorodność i przyczepność powłoki mają wpływ na żywotność anody.
Skład elektrolitu: Silne kwasy, silne zasady, wysokie zasolenie i obecność żrących jonów, takich jak jony fluorkowe, przyspieszają starzenie się powłoki i jej uszkodzenie.
Gęstość prądu roboczego: Wyższa gęstość prądu skutkuje szybszym zużyciem anody i krótszą żywotnością.
Temperatura pracy: Podwyższona temperatura przyspiesza rozpuszczanie i starzenie się powłoki; zużycie podwaja się przy każdym wzroście temperatury o 10°C.
Zmiana biegunowości: Częste zmiany biegunowości przyspieszają utratę powłoki i łuszczenie się jej, skracając jej żywotność.
Uszkodzenia mechaniczne: Zarysowania mechaniczne i uderzenia występujące podczas instalacji i konserwacji mogą uszkodzić powłokę, co może prowadzić do lokalnej korozji.