Dostosowane anody tytanowe MMO do rozwiązań oczyszczania ścieków
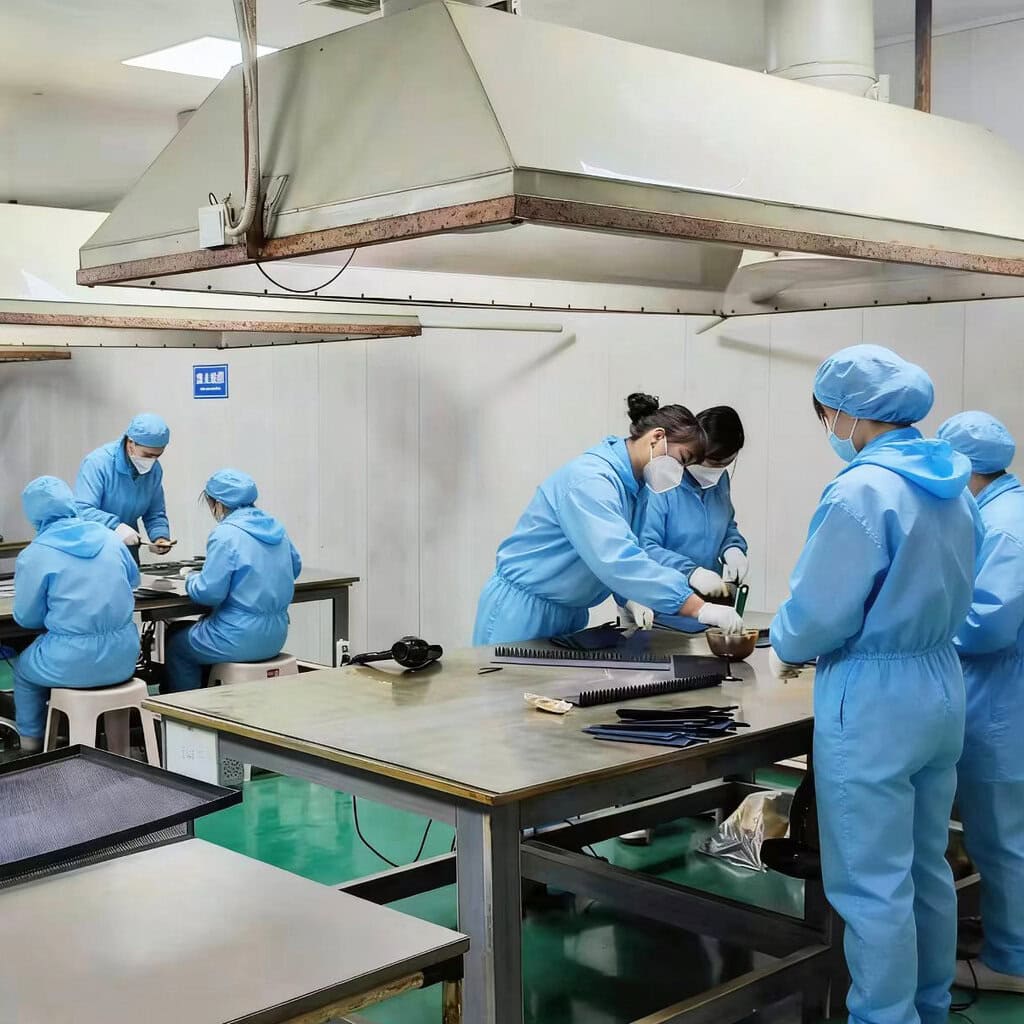
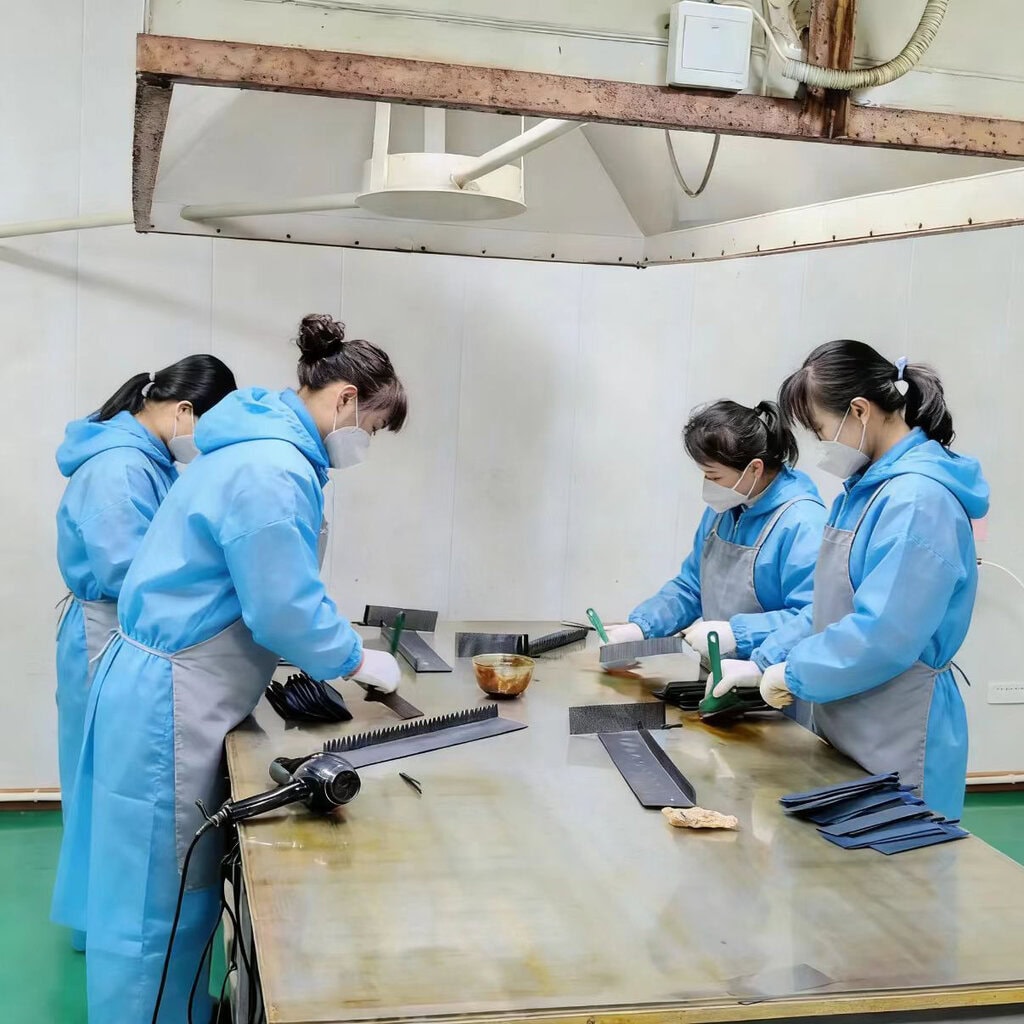
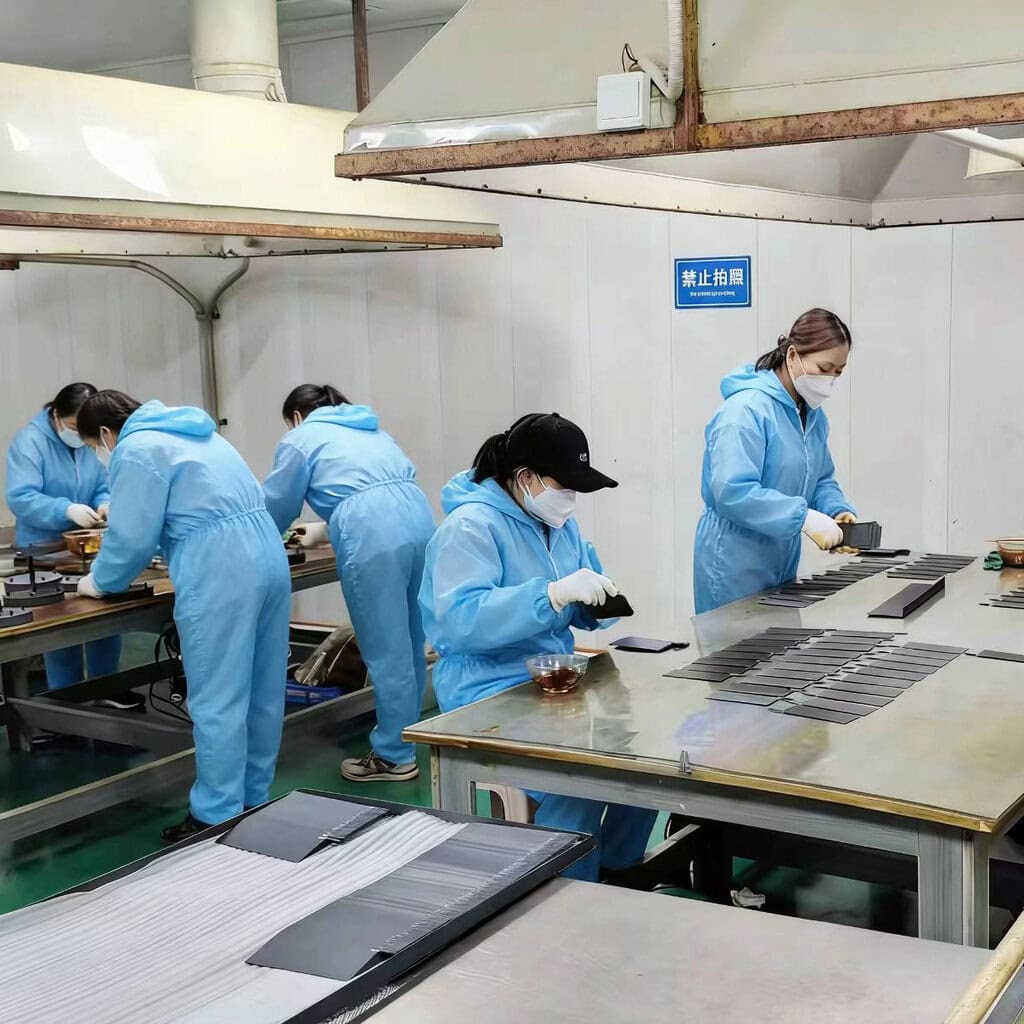
Wstitanium, wiodący chiński producent anod tytanowych MMO , zobowiązał się do dostarczania wysokowydajnych, trwałych i dostosowanych do indywidualnych potrzeb rozwiązań elektrochemicznych do oczyszczania ścieków na całym świecie. Dzięki technologii powłok z rozkładu termicznego i rygorystycznemu systemowi kontroli jakości, anody tytanowe MMO firmy Wstitanium zostały z powodzeniem zastosowane w ponad 100 projektach oczyszczania ścieków na całym świecie, osiągając wiele celów, w tym oszczędność energii, zgodność z normami emisji i optymalizację kosztów.

RuO₂ jest obecnie najlepiej znanym katalizatorem wydzielania chloru. Jego nadpotencjał wydzielania chloru wynosi zaledwie 1.13 V (w porównaniu z SCE). IrO₂ znacząco poprawia odporność na korozję i stabilność powłoki, wydłużając jej żywotność.
- Żywotność: 5-8 lat
- Grubość powłoki: ≥10μm
- Obciążenie powłoki: ≥12g/㎡
- Gęstość prądu: ≤5000A/㎡
- Polaryzowalność: ≤40mV/dekadę
- Ulepszony test żywotności: ≥3000 min
- Podłoże: czysty tytan ASTM Gr1/2
- Do oczyszczania odcieków
- Do ścieków galwanicznych
- Generator podchlorynu sodu
- Ścieki z farbowania i drukowania
- Do dezynfekcji ścieków komunalnych
- Do ścieków o wysokiej zawartości chloru
- Ścieki z degradacji azotu amoniakowego
Powłoka: IrO₂-Ta₂O₅ (optymalny stosunek molowy 7:3). IrO₂ to najlepszy katalizator wydzielania tlenu, wykazujący wyjątkowo wysoką stabilność w roztworach kwaśnych. Ta₂O₅ działa jako stabilizator, skutecznie zapobiegając rozpuszczaniu i odrywaniu się IrO₂, co znacznie wydłuża żywotność anody.
- Podłoże: czysty tytan ASTM Gr1/Gr2
- Grubość powłoki: ≥10μm
- Obciążenie powłoki: ≥10g/㎡
- Gęstość prądu roboczego: ≤5000A/㎡
- Potencjał wydzielania tlenu: ≤1.5 V (w porównaniu z SCE)
- Wzmocniony test żywotności: ≥5000 min
- Żywotność: 4-6 lat
- Ścieki o wysokiej kwasowości (pH < 3)
- Organiczne oczyszczanie ścieków
- Ścieki petrochemiczne
- Ścieki medyczne i farmaceutyczne
- Ścieki z elektrolitycznej folii miedzianej
- Ścieki zawierające cyjanek
- Odzysk metali ciężkich ze ścieków


Powłoka wykonana jest z czystej platyny (Pt). Niezwykle wysoka stabilność chemiczna i aktywność elektrokatalityczna platyny pozwalają jej zachować stabilność w różnych trudnych warunkach, bez wytwarzania zanieczyszczeń. Idealnie nadaje się do systemów uzdatniania wody wymagających wysokiej czystości.
- Żywotność: 5-8 lat
- Grubość powłoki: ≥10μm
- Obciążenie powłoki: ≥12g/㎡
- Gęstość prądu: ≤5000A/㎡
- Polaryzowalność: ≤40mV/dekadę
- Ulepszony test żywotności: ≥3000 min
- Podłoże: czysty tytan ASTM Gr1/2
- Dezynfekcja wody pitnej
- Oczyszczanie ścieków medycznych
- Woda o wysokiej czystości do elektroniki
- Sprzęt do elektrolizy laboratoryjnej
- Nie jest wymagane wymywanie metali ciężkich
- Oczyszczanie ścieków z przetwórstwa spożywczego
- Elektroliza wody w celu produkcji wodoru
Systemy powłok dostosowanych do potrzeb klienta
Wstitanium posiada również rozbudowane zaplecze badawczo-rozwojowe, opracowując spersonalizowane receptury powłok w oparciu o specyficzny skład i wymagania klienta, aby sprostać jego indywidualnym potrzebom w zakresie oczyszczania ścieków. Na przykład:
- Systemy powłokowe do ścieków zawierających fluor.
- Systemy powłokowe do ścieków o wysokiej temperaturze.
- Powłoki kompozytowe do układów z mieszanymi kwasami.
- Wysoce katalityczne powłoki dla opornych związków organicznych.
Kategorie kształtów anod tytanowych MMO
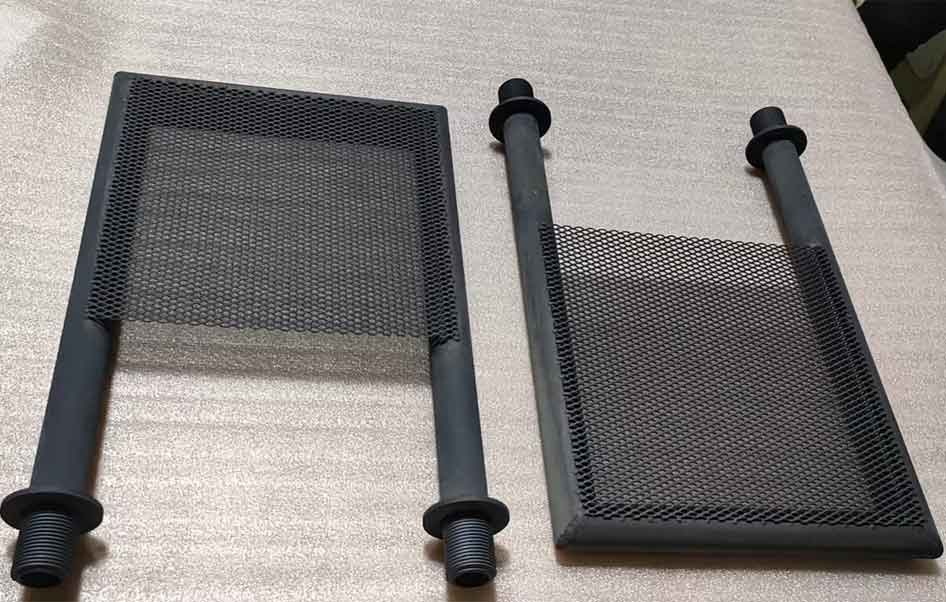
Wstitanium oferuje różnorodne kształty anod tytanowych MMO, dopasowane do różnych typów konstrukcji elektrolizerów. Typowe kształty to pręty, siatki, płyty, kosze, rury i taśmy, a także zapewnia pełen zakres usług personalizacji. Każdy kształt ma swoje unikalne zalety i zastosowanie w różnych scenariuszach. Wstitanium rekomenduje najbardziej odpowiedni kształt anody na podstawie takich czynników, jak rozmiar elektrolizera, warunki przepływu wody i rozkład prądu.

Anoda prętowa tytanowa MMO
Średnica Φ10 mm-Φ200 mm, długość 100 mm-6000 mm, dostępne niestandardowe gwinty, kołnierze i złącza przewodzące. Anody prętowe charakteryzują się wysoką sztywnością, odpornością na uderzenia, zużycie i odkształcenia. Prąd jest równomiernie rozłożony promieniowo.

Anoda z siatki tytanowej MMO
Kształt romboidalny/sześciokątny, duża powierzchnia właściwa. Grubość siatki tytanowej 0.5–3.0 mm, rozmiar oczek od 3×6 mm do 12×24 mm, możliwość dostosowania. Dostępne w dowolnym rozmiarze: płaskie, zakrzywione, cylindryczne itp. Wysoka wydajność elektrolizy.

Anoda z tytanowej płyty MMO
Grubość 1-5 mm, możliwość obróbki mechanicznej w płaskie lub nieregularne płyty o dowolnym rozmiarze, z przyspawanymi prętami przewodzącymi i otworami montażowymi. Wysoka obciążalność prądowa, stabilna praca przy wysokich gęstościach prądu 500-10000 A/m².

Anoda rurkowa tytanowa MMO
Średnica Φ10 mm-Φ300 mm, długość 100 mm-6000 mm, niestandardowe połączenia gwintowane jedno-/dwustronnie, kołnierze i złącza przewodzące. Gęstość prądu 500-10000 A/m². Kompatybilne z dławikami rurowymi.

Anoda koszowa tytanowa MMO
Spawana siatka tytanowa, obrabiana maszynowo w kwadratowe, okrągłe lub cylindryczne struktury koszy/klatek, znacznie poprawia wydajność transferu masy. Szybkość reakcji jest 2-3 razy wyższa niż w przypadku elektrod dwuwymiarowych.

Spersonalizowane anody tytanowe MMO
Możliwości obróbki tytanu i technologia powlekania pirolitycznego firmy Wstitanium pozwalają nam dostarczać w 100% spersonalizowane anody tytanowe MMO, dopasowane do wymiarów elektrolizera. Nie ma ograniczeń co do specyfikacji.
Przewodnik po wyborze anody tytanowej MMO
Wybór odpowiedniej anody tytanowej MMO ma kluczowe znaczenie dla zapewnienia wydajnej i stabilnej pracy systemów oczyszczania ścieków. Różne elementy ścieków, cele oczyszczania i warunki techniczne znacząco różnią się w wymaganiach dotyczących wydajności anod. Opierając się na 12 latach doświadczenia i bogatej praktyce inżynierskiej, firma Wstitanium opracowała naukowy i systematyczny przewodnik doboru anod.
Skład ścieków
Skład ścieków jest najważniejszym czynnikiem decydującym o wyborze anody, zwłaszcza następujące kluczowe wskaźniki:
1. Stężenie jonów chlorkowych: Przy wysokim stężeniu jonów chlorkowych (≥1000 mg/l) zachodzi głównie reakcja wydzielania chloru i należy wybrać anody pokryte powłoką Ru-Ir. Przy niskim stężeniu jonów chlorkowych (<1000 mg/l) zachodzi głównie reakcja wydzielania tlenu i należy wybrać anody pokryte powłoką Ir-Ta.
2. Wartość pH: W przypadku ścieków kwaśnych (pH < 3) należy wybrać anody pokryte powłoką Ir-Ta o dobrej odporności na kwasy. W przypadku ścieków obojętnych lub zasadowych należy wybrać anody pokryte powłoką Ru-Ir.
3. Stężenie jonów fluorkowych: Jony fluorkowe są silnie korozyjne dla podłoży tytanowych. Przy stężeniu jonów fluorkowych > 20 mg/l należy wybrać anodę powlekaną powłoką odporną na działanie fluoru.
4. Stężenie i rodzaj materii organicznej: W przypadku ścieków organicznych o dużym stężeniu i opornych na rozkład, należy wybrać system powłok o wysokiej aktywności elektrokatalitycznej, np. wieloelementową powłokę kompozytową Ru-Ir-Ta.
Cele oczyszczania ścieków
Różne cele obróbki stawiają anodom różne wymagania dotyczące wydajności:
1. Dezynfekcja i sterylizacja: Polega głównie na użyciu kwasu podchlorawego wytwarzanego w procesie elektrolizy, co wymaga anod pokrytych Ru-Ir o wysokiej wydajności wydzielania chloru.
2. Degradacja azotu amoniakowego: Polega głównie na pośrednim efekcie utleniania chloru, wymagającym anod powlekanych Ru-Ir.
3. Usuwanie COD: Polega przede wszystkim na wykorzystaniu efektu utleniania rodników hydroksylowych, co wymaga systemów powłokowych o umiarkowanym potencjale wydzielania tlenu i wysokiej aktywności elektrokatalitycznej.
4. Odzyskiwanie metali ciężkich: Polega głównie na elektroosadzaniu, wymagającym anod o wysokiej wydajności prądowej i dobrej stabilności.
Parametry elektrolitu
1. Gęstość prądu: Różne systemy powłokowe charakteryzują się różnymi optymalnymi zakresami gęstości prądu roboczego. Optymalna gęstość prądu dla anod powlekanych Ru-Ir wynosi 500–5000 A/m². Dla anod powlekanych Ir-Ta wynosi ona 1000–10000 A/m², a dla anod powlekanych platyną 500–10000 A/m².
2. Temperatura elektrolizy: Podwyższenie temperatury elektrolizy zwiększa szybkość reakcji, ale jednocześnie przyspiesza rozpuszczanie powłoki. Optymalna temperatura pracy dla większości anod MMO wynosi 0–60°C. Powyżej 60°C należy wybierać powłoki odporne na wysokie temperatury.
3. Natężenie przepływu elektrolitu: Natężenie przepływu elektrolitu wpływa na przenoszenie masy i ucieczkę pęcherzyków. Zbyt niskie natężenie przepływu prowadzi do polaryzacji stężeń, natomiast zbyt wysokie zwiększa opór płynu i zużycie energii.
4. Struktura ogniwa elektrolitycznego: Typ elektrolizera (płaski, rurowy, koszykowy itp.) i odstęp między elektrodami determinują kształt i rozmiar anody.
Tabela szybkiego wyboru anody tytanowej MMO
| Typ ścieków | Cel leczenia | Zalecana powłoka | Zalecany kształt | Gęstość prądu (A/m²) |
|---|---|---|---|---|
| Ścieki miejskie | Dezynfekcja, usuwanie COD, degradacja azotu amoniakowego | Ru-Ir | Siatka, Płyta | 300-1000 |
| Ścieki galwaniczne | Usuwanie metali ciężkich, usuwanie COD | Ru-Ir/Ir-Ta | Płyta, Siatka | 500-2000 |
| Ścieki z drukowania i farbowania | Odbarwianie, usuwanie COD | Ru-Ir | Siatka, kosz | 1000-3000 |
| Ścieki farmaceutyczne | Usuwanie ChZT, rozkład opornej materii organicznej | Ir-Ta/Ru-Ir-Ta | Koszyk, rurka | 2000-5000 |
| Ścieki petrochemiczne | Usuwanie COD, rozkład oleju | Ir-Ta | Płyta, Siatka | 1000-3000 |
| Ścieki z produkcji papieru | Usuwanie COD, odbarwianie | Ru-Ir | Siatka, Płyta | 500-1500 |
| Odciek ze składowiska odpadów | Usuwanie COD, degradacja azotu amoniakowego, usuwanie koloru | Ru-Ir/Ir-Ta | Rurka, Koszyk | 2000-5000 |
| Woda morska / Solanka | Sterylizacja i usuwanie alg, wytwarzanie podchlorynu sodu | Ru-Ir | Rurka, siatka | 1000-3000 |
| Krążąca woda chłodząca | Sterylizacja i usuwanie glonów, zapobieganie osadzaniu się kamienia | Ru-Ir | Siatka, pręt | 200-500 |
| Ścieki medyczne | Dezynfekcja, usuwanie COD | Pt/Ru-Ir | Talerz, Rurka | 500-1500 |
| Ścieki elektroniczne | Odzyskiwanie metali ciężkich, przygotowywanie wody o wysokiej czystości | Pt | Płyta, pręt | 300-1000 |
Porównanie anod różnych systemów powłokowych
| Wskaźnik wydajności | Anoda tytanowa Ru-Ir | Anoda tytanowa Ir-Ta | Anoda tytanowa pokryta platyną | Anoda ołowiana | Anoda grafitowa |
|---|---|---|---|---|---|
| Podłoże | ASTM Gr1/Gr2 | ASTM Gr1/Gr2 | ASTM Gr1/Gr2 | Stop ołowiu i antymonu | Wysokiej czystości grafit |
| Grubość powłoki | ≥10 μm | ≥10 μm | 0.2-10μm | - | - |
| Ładowanie powłoki | ≥12g/m² | ≥10g/m² | ≥0.5 μm | - | - |
| Gęstość prądu roboczego | ≤5000A/m² | ≤5000A/m² | ≤10000A/m² | ≤500A/m² | ≤1000A/m² |
| Potencjał wydzielania chloru (w porównaniu z SCE) | ≤1.13V | ≥1.3V | ≤1.4V | ≥1.25V | ≥1.35V |
| Potencjał wydzielania tlenu (w porównaniu z SCE) | ≤1.4V | ≤1.3V | 1.56V | ≥1.7V | ≥1.8V |
| Aktualna wydajność | 93-95% | 90-92% | 95-98% | 70-80% | 60-70% |
| Okres użytkowania (normalne warunki pracy) | 5-8 Years | 4-6 Years | 3-5 Years | 12-18 Miesiące | 6-12 Miesiące |
| Odporność na korozję | Doskonały | Doskonały | Doskonały | Słaby | Targi |
| Stabilność wymiarowa | Wybitny | Wybitny | Wybitny | Słaby | Słaby |
| Ryzyko zanieczyszczenia | żaden | żaden | żaden | Wysoki (wytrącanie jonów ołowiu) | Średni (uwalnianie cząstek węgla) |
| Podłoże wielokrotnego użytku | Tak | Tak | Tak | Nie | Nie |
| Koszty utrzymania | Niski | Niski | Niski | Wysoki | Wysoki |
| Zużycie energii (wartość względna) | 1.0 | 1.1 | 0.5 | 1.3-1.5 | 1.5-1.8 |
| Zakres pH odpowiedni do stosowania | 1-12 | 0-14 | 1-13 | 1-6 | 1-12 |
| Obowiązujący typ reakcji | Głównie do wydzielania chloru | Głównie do wydzielania tlenu | Ewolucja chloru i tlenu | Ewolucja chloru i tlenu | Ewolucja chloru i tlenu |
Anody tytanowe MMO dla przemysłu oczyszczania ścieków
Wstitanium rozumie, że każdy projekt oczyszczania ścieków jest wyjątkowy. Różne branże, różne składy ścieków, różne skale oczyszczania i różne standardy odprowadzania ścieków stawiają anodom zupełnie inne wymagania dotyczące wydajności. Dlatego oferujemy rozwiązania dostosowane do indywidualnych potrzeb każdego klienta.

Ścieki powstałe w wyniku farbowania i drukowania charakteryzują się intensywnym kolorem, wysokim ChZT , wysokim zasoleniem, a także zawierają duże ilości opornych barwników azowych i zanieczyszczeń anilinowych, wykazując słabą biodegradowalność (stosunek B/C zwykle <0.2).
Roztwór tytanu
Polecamy anody tytanowe MMO RuO₂-IrO₂ (rutenowo-irydowe). Gęstość prądu: 500-2000 A/m², odstęp między elektrodami: 3-5 cm. Aktywny chlor i rodniki hydroksylowe generowane na anodzie powodują degradację materii organicznej i odbarwienie.
Efekty
Stopień usunięcia ChZT: 78%-90%, stopień odbarwienia: 79%-95%, przy jednoczesnym zwiększeniu stosunku B/C ścieków do wartości powyżej 0.3, co znacznie poprawia biodegradowalność.
Wysoka zawartość soli, wysokie ChZT, wysoka biotoksyczność, zawartość pozostałości antybiotyków, półproduktów farmaceutycznych i heterocyklicznych opornych związków organicznych.
Roztwór tytanu
Zalecamy anody tytanowe MMO RuO₂-IrO₂ lub Ti/IrO₂-Ta₂O₅ (na bazie irydu i tantalu). Wykorzystując elektrokatalityczne utlenianie jako główną jednostkę oczyszczania, rozbijają one strukturę molekularną antybiotyków i usuwają oporne COD.
Efekty
Skuteczność usuwania antybiotyków, takich jak penicylina G, jest bliska 100%, co całkowicie eliminuje aktywność antybakteryjną w ściekach. Skuteczność usuwania ChZT może sięgać nawet 92%, a wskaźnik usuwania TOC przekracza 90%.

Wysoka zawartość soli, wysokie ChZT, wysoka biotoksyczność, zawartość pozostałości antybiotyków, półproduktów farmaceutycznych i heterocyklicznych opornych związków organicznych.
Roztwór tytanu
Zalecane są anody tytanowe IrO₂-TiO₂ i Ti/SnO₂-Sb MMO. Zbudowano parowany układ elektrokatalityczny z membraną rozdzieloną chlorem, z jednoczesnym usuwaniem zanieczyszczeń fenolowych i azotu amonowego w komorze anodowej oraz jednoczesnym przygotowywaniem nadtlenku wodoru w komorze katodowej. Gęstość prądu: 500–1500 mA/m²; czas reakcji: 90–240 min.
Efekty
W ciągu 90 minut usuwa się 95.25% fenolu, 70.79% azotu amoniakowego i 75.43% ChZT, podczas gdy skumulowane stężenie nadtlenku wodoru na katodzie może osiągnąć 784.74 mg/l, co zmniejsza całkowite zużycie energii o 45%–59%. Po zaawansowanym oczyszczeniu ChZT ścieków można stabilnie obniżyć do wartości poniżej 30 mg/l.

Zawiera cyjanek, jony metali ciężkich (chromu, niklu, miedzi, kadmu itp.), czynniki kompleksujące i surfaktanty. Jest wysoce toksyczny, stanowi duże zagrożenie dla środowiska i podlega surowym normom zrzutu.
Roztwór tytanu
Polecamy anody tytanowe MMO serii RuO₂-IrO₂. Elektrooksydacja rozkłada cyjanek, a elektroosadzanie pozwala odzyskać metale ciężkie, jednocześnie usuwając COD i kompleksy. W przypadku ścieków zawierających chrom sześciowartościowy, można zastosować technologię zasilania impulsowego w celu zwiększenia wydajności redukcji i usuwania.
Efekty
Skuteczność usuwania cyjanku przekracza 99%, skuteczność usuwania jonów metali ciężkich ≥95%, wytwarzanie niebezpiecznych odpadów zmniejszone o 45%, a wydajność oczyszczania zwiększona o 60% w porównaniu z tradycyjnymi technologiami chemicznymi.

Wysokie stężenie COD, intensywny kolor, wysoka zawartość zawiesiny, duże ilości ligniny, celulozy, garbników i innych opornych substancji organicznych.
Roztwór tytanu
Anoda tytanowa MMO serii RuO₂-IrO₂. Gęstość prądu: 500-1500 A/m². Aktywny chlor i rodniki hydroksylowe generowane na anodzie rozbijają strukturę ligniny, jednocześnie usuwając barwę i COD, eliminując potrzebę stosowania dodatkowych środków odbarwiających.
Efekty
W przypadku ścieków z produkcji papieru stopień usunięcia zawiesin i mętności przekracza 98%, stopień usunięcia ChZT ulega znacznej poprawie, a stosunek B/C w ściekach wzrasta z 0.2 do 0.4+.

Bardzo toksyczne, o wysokim zasoleniu i wysokim ChZT, zawierają pośrednie związki pestycydów, takie jak herbicydy i insektycydy; trudne do rozkładu i w wysokim stopniu biodegradowalne.
Roztwór tytanu
Anoda tytanowa MMO irydowo-tantalowa. Elektrokatalityczne utlenianie połączone z aktywacją nadsiarczanową tworzy zaawansowany system utleniania, który umożliwia dokładną degradację cząsteczek pestycydów i eliminację biotoksyczności.
Efekty
Szybkość degradacji atrazyny (herbicydu) sięga 96.3%, szybkość usuwania TOC wynosi 69.8%; szybkość usuwania herbicydów, takich jak linuron, przekracza 99%, przy jednoczesnym znacznym zmniejszeniu ekotoksyczności ścieków.

Wysoka zawartość azotu amonowego, wysoka zawartość ChZT, wysoka zawartość fosforu i wysoka zawartość zawiesiny (SS), zawierająca duże ilości patogenów i pozostałości antybiotyków, o silnym zapachu.
Roztwór tytanu
Anoda tytanowa MMO IrO₂-Ta₂O₅. Elektrokatalityczne utlenianie wykorzystuje aktywne formy chloru do selektywnego wspomagania usuwania azotu amoniakowego, jednocześnie degradując ChZT i fosfor całkowity oraz inaktywując patogeny.
Efekty
Wysoce wydajne usuwanie związków azotu i materii organicznej ze ścieków bydlęcych i drobiarskich. Skuteczność usuwania azotu amonowego przekracza 90%, skuteczność usuwania ChZT przekracza 85%, a skuteczność inaktywacji bakterii coli w fekcie przekracza 99%.
FAQ
A: Anody tytanowe MMO to anody o stabilizowanym rozmiarze, składające się z podłoża tytanowego (Gr1/Gr2) pokrytego mieszaniną tlenków metali (takich jak RuO₂, IrO₂, IrO₂-Ta₂O₅ itp.). W oczyszczaniu ścieków ich rolą jest generowanie aktywnych cząsteczek (rodników hydroksylowych •OH, aktywnego chloru Cl₂/HOCl/ClO⁻ itp.) poprzez utlenianie elektrochemiczne (EO), co pozwala na głębokie usunięcie COD, azotu amonowego, metali ciężkich i opornej materii organicznej.
A: Trzy główne zalety: ① Odporność na korozję: Stabilność w ściekach o wysokiej zawartości soli i silnych kwasów/zasad, tworzenie gęstej warstwy pasywacyjnej na powierzchni o wyjątkowo niskiej szybkości korozji. ② Wydajność katalityczna: Niski nadpotencjał wydzielania tlenu/chloru, wysoka sprawność prądowa (do 92%) i zużycie energii zmniejszone o około 40% w porównaniu z anodami grafitowymi. ③ Żywotność i koszt: 3-5 lat w normalnych warunkach pracy (tradycyjny grafit tylko 1-1.5 roku), a całkowity koszt żywotności jest o ponad 40% niższy niż w przypadku anod grafitowo-ołowiowych.
A: Obejmują cztery główne kategorie: ① Ścieki przemysłowe o dużym stopniu zanieczyszczenia (chemiczne, farmaceutyczne, drukarskie i farbiarskie, odcieki ze składowisk odpadów, oczyszczanie opornych ChZT/fenoli/TZO). ② Ścieki zawierające metale ciężkie (galwanizacja, metalurgia, usuwanie Cr⁶⁺, Ni²⁺ itp. poprzez elektroosadzanie/redoks). ③ Usuwanie azotu amonowego/azot całkowitego (przekształcanie w N₂ poprzez pośrednie utlenianie). ④ Dezynfekcja elektrolityczna (odsalanie wody morskiej, woda obiegowa, woda basenowa, przygotowywanie kwasu podchlorawego do dezynfekcji).
A: Kluczowe parametry: ① Gęstość prądu: 100–2000 A/m² (wyższa wartość w przypadku ścieków o dużym zasoleniu; w przypadku ścieków o niskim przewodnictwie wymagane jest uzupełnienie elektrolitu). ② Napięcie ogniwa: 1.5–3.5 V (w zależności od stężenia elektrolitu i odstępu między elektrodami). ③ pH: kwaśne (pH <5) zapewnia optymalną wydajność; warunki zasadowe znacznie ją obniżają. ④ Temperatura: 20–60℃.
A: Wydajność różni się w zależności od jakości wody. Typowe dane: ① Kwaśne ścieki petrochemiczne: stopień usunięcia ChZT 79.1% w ciągu 6 minut (początkowe ChZT 44 650 mg/l). ② Ścieki z barwienia/galwanizacji: stopień usunięcia ChZT obniżony z 200 mg/l do poniżej 50 mg/l (spełniający normy dla klasy I). ③ Odcieki ze składowisk odpadów: W połączeniu z procesami biologicznymi, całkowity stopień usunięcia ChZT może osiągnąć 85%-95%.
A: Zużycie energii jest silnie skorelowane z jakością wody. Typowe wartości to: ① Ścieki o wysokim zasoleniu: 50–150 kWh/m³ (np. 6-minutowe oczyszczanie ścieków petrochemicznych zużywa 117 kWh/m³). ② Ścieki o niskiej przewodności: należy dodać Na₂SO₄/NaCl, co pozwala zmniejszyć zużycie energii do 30–80 kWh/m³. ③ Porównanie: Zużycie energii jest mniejsze o 30–50% w porównaniu z utlenianiem ozonem i o ponad 25% w porównaniu z anodami grafitowymi.
A: Projektowana żywotność: 3-5 lat w normalnych warunkach eksploatacji (5 lat w rzeczywistych testach w przemyśle chloro-alkalicznym), 1-3 lata w warunkach intensywnej korozji. Środki wydłużające żywotność: ① Optymalizacja powłoki: Zastosowanie powłoki gradientowej rutenowo-irydowej (60% zawartości IrO₂ na powierzchni) w celu zwiększenia odporności na pasywację. ② Przygotowanie podłoża: Utlenianie mikroelektrodowe + piaskowanie w celu zwiększenia przyczepności powłoki (wytrzymałość wiązania ≥30 MPa). ③ Kontrola działania: Unikanie przekraczania gęstości prądu (≤2000 A/m²) oraz regularne czyszczenie i usuwanie kamienia.
A: Kontrolowane i niskie ryzyko: ① Brak wypłukiwania metali ciężkich: Podłoże tytanowe i powłoka MMO są stabilne i nie powodują zanieczyszczenia metalami ciężkimi. ② Produkty uboczne: Ścieki zawierające chlor wytwarzają aktywny chlor, który można zmniejszyć poprzez kontrolę pH (obojętne/słabo zasadowe), aby zminimalizować powstawanie trihalometanów (THM), a jego całkowita ilość jest znacznie niższa niż w przypadku tradycyjnej dezynfekcji chlorowaniem; ③ Redukcja osadu: Utlenianie elektrochemiczne zmniejsza produkcję osadu o ponad 80% w porównaniu z tradycyjnymi procesami.
O: Tak, można je efektywnie wykorzystać. Mechanizmy są następujące: ① Utlenianie pośrednie: Wytworzone grupy OH i aktywny chlor utleniają NH₄⁺ do NO₂⁻/NO₃⁻, który jest następnie usuwany poprzez redukcję katodową lub późniejszą denitryfikację. ② Utlenianie bezpośrednie: Część NH₄⁺ jest bezpośrednio utleniana do N₂ na anodzie. Stopień usuwania azotu amoniakowego sięga 91.2%, a TOC 90.0%.
A: Stopień usuwania metali ciężkich > 99% (np. Ni²⁺, Cu²⁺, Cr⁶⁺). Zalety Cr⁶⁺: ① Redukcja katalityczna: Powłoka MMO redukuje nadpotencjał, wspomagając redukcję Cr⁶⁺ do Cr³⁺, który jest następnie usuwany przez osadzanie na katodzie; ② Odporność na zatrucia: Powłoka jest odporna na korozję Cr⁶⁺, co wydłuża jej żywotność 2.5-krotnie w porównaniu z tradycyjnymi elektrodami.
A: Nadaje się do: ścieków o wysokiej zawartości soli (TDS>5000 mg/l), silnie kwaśnych/zasadowych (pH 2-12) oraz ścieków przemysłowych zawierających złożoną materię organiczną/metale ciężkie. Nie nadaje się do: ① ścieków o wyjątkowo niskiej przewodności (wymagają dużych ilości elektrolitu, co generuje wysokie koszty); ② ścieków silnie zasadowych (pH>12, znacznie spada wydajność usuwania ChZT, gwałtownie rośnie zużycie energii); ③ ścieków zawierających silne zanieczyszczenia redukujące (takie jak wysokie stężenia S²⁻, co łatwo prowadzi do pasywacji powłoki).
Odpowiedź: Głównymi kryteriami są skład i cel jakości wody: ① Ścieki zawierające chlor (np. farbiarskie i drukarskie, woda morska): Anody na bazie rutenu (RuO₂-TiO₂) są wybierane ze względu na ich wysoką skuteczność usuwania chloru. ② Ścieki silnie korozyjne/kwaśne (np. z przetwórstwa chemicznego, odcieków): Anody na bazie irydu (IrO₂-Ta₂O₅) są wybierane ze względu na ich wysoką odporność na korozję. ③ Wymagania głębokiego utleniania (np. oporny COD): Wybierane są anody na bazie platyny (Pt/Ti) lub anody BDD (droższe).
A: Jony fluorkowe są silnie korozyjne dla podłoży tytanowych. Zwykłe anody tytanowe MMO ulegną korozji, gdy stężenie jonów fluorkowych przekroczy 20 mg/l. Firma Wstitanium opracowała specjalistyczny system powłok odporny na fluor, który można stosować w ściekach zawierających fluor.
A: Testy wydajności anod tytanowych MMO obejmują elektrochemiczne testy wydajności (potencjał wydzielania chloru, potencjał wydzielania tlenu, krzywe polaryzacji itp.), testowanie grubości powłoki, testowanie przyczepności powłoki oraz testowanie wydłużonej żywotności. Wstitanium dysponuje profesjonalnym sprzętem testowym i może dostarczyć Państwu kompleksowe raporty z testów wydajności.
Odp.: Tak, można je stosować w połączeniu z tymi technologiami z wysoką wydajnością. Główne kombinacje obejmują: ①Olej etylenowy + oczyszczanie biologiczne: Olej etylenowy działa jako wstępna obróbka, usuwając oporne COD i substancje toksyczne, poprawiając stosunek B/C i zapewniając wydajność systemu biologicznego. ②Olej etylenowy + separacja membranowa: Olej etylenowy usuwa materię organiczną z zanieczyszczeń membrany, wydłużając jej żywotność o 30–50%. ③Olej etylenowy + adsorpcja: Głęboko oczyszcza śladowe zanieczyszczenia, zapewniając zgodność ze standardami zrzutu.