W oczyszczaniu ścieków anilinowych, technologia elektrokatalitycznego bezpośredniego utleniania z wykorzystaniem anody tytanowej MMO rozbija sprzężoną strukturę pierścienia benzenowego, generując produkty pośrednie, takie jak benzochinon i kwas maleinowy, które ostatecznie ulegają mineralizacji do CO₂, H₂O i jonów nieorganicznych. Technologia elektrokatalitycznego pośredniego utleniania z wykorzystaniem anody tytanowej MMO generuje wysoce reaktywne utleniacze, w tym rodniki hydroksylowe (OH, potencjał utleniania 2.8 V), aktywny chlor (HClO, ClO⁻) i rodniki ponadtlenkowe. Te reaktywne utleniacze nieselektywnie atakują cząsteczki aniliny i produkty pośrednie, znacząco poprawiając wydajność degradacji.
Anilina (C₆H₅NH₂) jest podstawowym aromatycznym związkiem pośrednim w globalnym łańcuchu przemysłu chemicznego. Jest szeroko stosowana w dziesiątkach podsektorów, w tym w barwnikach, produktach farmaceutycznych, pestycydach, dodatkach do gumy, poliuretanach (MDI) i polimerach przewodzących. Tradycyjne technologie oczyszczania ścieków anilinowych, takie jak metody biochemiczne, procesy Fentona i metody adsorpcyjne, mają istotne wady. W porównaniu z tradycyjnymi elektrodami wykonanymi z grafitu, stopów ołowiu i stali nierdzewnej, anody tytanowe MMO (mieszane tlenki metali), znane również jako anody wymiarowo stabilne (DSA), oferują niezastąpione zalety technologiczne w katalizie anilinowej: wysoką aktywność elektrokatalityczną, doskonałą stabilność wymiarową, długą żywotność, przyjazność dla środowiska i łatwość konserwacji.

Firma Wstitanium specjalizuje się w badaniach i rozwoju, produkcji i dostosowywaniu elektrod elektrokatalitycznych na bazie tytanu, opracowując serię produktów MMO w postaci anod tytanowych, obejmujących degradację aniliny w ściekach, elektrochemiczną syntezę polianiliny oraz selektywne utlenianie aniliny. Niniejszy blog będzie systematycznie przedstawiał system technologii anod tytanowych MMO, wybór produktów, rozwiązania branżowe oraz praktyki projektowe stosowane w katalizie aniliny, pomagając w pełni zrozumieć produkty MMO w postaci anod tytanowych i wybrać najbardziej odpowiednie rozwiązanie elektrodowe.
Powłoka anodowa MMO z tytanu do katalizowania aniliny
Powłoka decyduje o aktywności elektrokatalitycznej, stabilności chemicznej, warunkach pracy i żywotności anod tytanowych MMO. Firma Wstitanium opracowała cztery główne systemy powłok, aby sprostać różnym typom reakcji katalizowanych przez anilinę (degradacja oksydacyjna, synteza polimeryzacji, selektywne utlenianie) oraz warunkom wodno-elektrolitowym.
RuO₂ jest wysoce aktywnym katalizatorem reakcji wydzielania chloru. W ściekach chlorowanych anilinowych RuO₂ skutecznie katalizuje utlenianie Cl⁻, generując aktywne formy chloru, takie jak Cl₂, HClO i ClO⁻. Pośrednie utlenianie powoduje szybką degradację aniliny.
- Stosunek molowy RuO₂ 25%-60%
- Rezystywność na poziomie zaledwie 10⁻⁵ Ω・cm
- Nadpotencjał wydzielania chloru ≤1.10 V
- Stopień usuwania aniliny ≥92%
- Współczynnik usuwania COD ≥70%
- Sprawność prądowa 75%
- Do ścieków o zawartości Cl⁻≥1000 mg/l
- pH: 1-10
- Temperatura pracy: ≤60℃
- Gęstość prądu: 100-800 A/m²

RuO₂-IrO₂-SnO₂
IrO₂ znacząco poprawił tolerancję powłoki na wydzielanie tlenu i stabilność chemiczną, hamując rozpuszczanie i utratę Ru w warunkach silnego utleniania. SnO₂, jako domieszka, rozdrobnił ziarna powłoki, zwiększył powierzchnię właściwą i nasilił generowanie rodników hydroksylowych. System ten wykazuje podwójną aktywność katalityczną zarówno dla wydzielania chloru, jak i tlenu, utrzymując dobrą wydajność degradacji aniliny zarówno w systemach zawierających chlor, jak i bezchlorowych.
- RuO₂ 30%-40%
- IrO₂ 10%-20%
- SnO₂ 40%-60%
- Nadpotencjał wydzielania chloru ≤1.15 V
- Współczynnik usuwania COD ≥75%
- Test przyspieszonego życia ≥120 h
- Zakres pH: 1-12
- Temperatura pracy: ≤70℃
- Gęstość prądu: 200-1500 A/m²

IrO₂ jest doskonałym katalizatorem reakcji wydzielania tlenu (OER) i charakteryzuje się doskonałą stabilnością chemiczną. Ta₂O₅, jako obojętny nośnik, skutecznie hamuje rozpuszczanie i utratę IrO₂, znacznie wydłużając żywotność powłoki w środowisku silnie utleniającym. System ten degraduje anilinę poprzez synergistyczny efekt bezpośredniego przeniesienia elektronów i pośredniego utleniania przez rodniki hydroksylowe.
- Stosunek molowy IrO₂ 50%-70%
- Nadpotencjał wydzielania tlenu ≤1.50 V
- Stopień usuwania aniliny ≥90%
- Przyspieszony test żywotności: żywotność ≥200 godz.
- pH 0-7
- Temperatura pracy: ≤80℃
- Gęstość prądu: 500-2000 A/m²

IrO₂-SnO₂-Sb₂O₅
IrO₂ jest doskonałym katalizatorem reakcji wydzielania tlenu (OER) i charakteryzuje się doskonałą stabilnością chemiczną. Ta₂O₅, jako obojętny nośnik, skutecznie hamuje rozpuszczanie i utratę IrO₂, znacznie wydłużając żywotność powłoki w środowisku silnie utleniającym. System ten degraduje anilinę poprzez synergistyczny efekt bezpośredniego przeniesienia elektronów i pośredniego utleniania przez rodniki hydroksylowe.
- Stosunek molowy IrO₂ 50%-70%
- Nadpotencjał wydzielania tlenu ≤1.50 V
- Stopień usuwania aniliny ≥90%
- Przyspieszony test żywotności: żywotność ≥200 godz.
- pH 0-7
- Temperatura pracy: ≤80℃
- Gęstość prądu: 500-2000 A/m²
- Szybkość zużycia powłoki ≤2 mg/A・a

Platyna charakteryzuje się doskonałą przewodnością elektronową i aktywnością katalityczną, umożliwiając precyzyjną kontrolę potencjału reakcji w polimeryzacji aniliny. Wspomaga uporządkowaną polimeryzację monomerów aniliny, ogranicza reakcje uboczne oraz poprawia czystość i przewodność produktów polianilinowych. Powłoka platynowa charakteryzuje się wyjątkowo wysoką stabilnością chemiczną i nie uwalnia zanieczyszczeń do elektrolitu nawet w środowisku o silnym kwasie, silnych zasadach lub silnym utlenianiu.
- Galwanizacja lub powlekanie bezprądowe
- Grubość powłoki: 0.5-10 μm
- Rezystywność: ≤10⁻⁵ Ω・cm
- Sprawność prądowa: ≥90%
- Żywotność: 5-15 lat
- pH: 0-14
- Temperatura: ≤90 ℃
- Gęstość prądu: 100-3000 A/m²
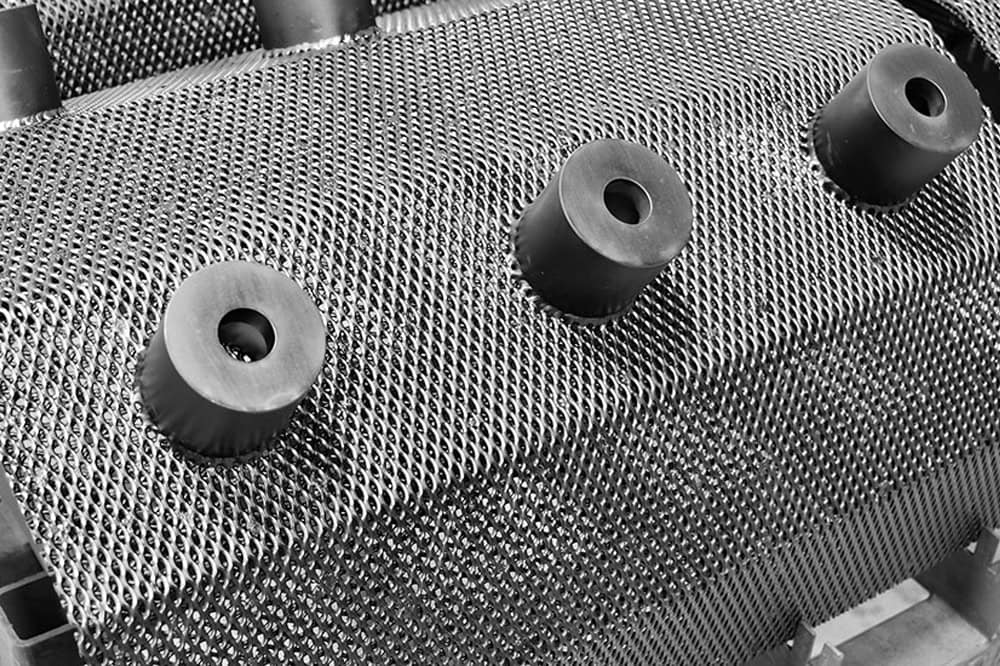
Porównanie anod tytanowych MMO
Aby ułatwić Państwu szybki wybór, Wstitanium porównuje parametry powszechnie stosowanych anod tytanowych MMO do katalizy anilinowej. Zastrzeżenie: Wszystkie dane pochodzą ze standardowych testów laboratoryjnych i rzeczywistej weryfikacji technicznej. Należy jednak pamiętać, że dane pochodzą z warunków ograniczonych i mogą nie mieć zastosowania w ogólnych scenariuszach.
| Powłoka | Nadpotencjał wydzielania tlenu (w porównaniu z SCE, 1A/dm²) | Nadpotencjał wydzielania chloru (w porównaniu z SCE, 1A/dm²) | Szybkość usuwania aniliny (200 mg/l, 2 godz., obojętna) | Szybkość usuwania COD (1000 mg/l, 4 godz.) | Aktualna wydajność | Zakres pH | Maksymalna temperatura pracy | Zalecana gęstość prądu | Przyspieszone życie (1mol/l H₂SO₄, 2A/cm²) | Poziom kosztów |
|---|---|---|---|---|---|---|---|---|---|---|
| Ru-Ti | ≤1.60 V | ≤1.10 V | 92% (układ zawierający chlorki) | 70% (układ zawierający chlorki) | 60%-75% (zawiera chlorki) | 1-10 | 60 ℃ | 100-800 A/m² | ≥80 godz | ★★ ☆☆☆ |
| Ru-Ir-Sn | ≤1.55 V | ≤1.15 V | 95% (system ogólny) | 75%-80% | 55%-70% | 1-12 | 70 ℃ | 200-1500 A/m² | ≥120 godz | ★★★ ☆☆ |
| Ir-Ta | ≤1.50 V | ≤1.30 V | 90% (system bezchlorkowy) | 70%-75% | 50%-65% | 0-10 | 80 ℃ | 500-2000 A/m² | ≥200 godz | ★★★★ ☆ |
| Ir-Sn-Sb | ≥1.75 V | ≤1.35 V | 99% (zaawansowane leczenie) | 80%-85% | 45%-60% | 2-12 | 70 ℃ | 300-1200 A/m² | ≥100 godz | ★★★★ ☆ |
| Pt | ≤1.45 V | ≤1.20 V | 98% (zastosowania syntezy) | - | 85%-95% (synteza) | 0-14 | 90 ℃ | 100-3000 A/m² | ≥500 godz | ★ ★ ★ ★ ★ |
| Uwaga: Warunki testu szybkości usuwania aniliny: początkowe stężenie aniliny 200 mg/l, elektrolit pomocniczy 0.5 mol/l Na₂SO₄ (układ bezchlorkowy) / 0.5 mol/l NaCl (układ zawierający chlorki), gęstość prądu 500 A/m², temperatura pokojowa. Warunki testu przyspieszonej żywotności: roztwór H₂SO₄ o stężeniu 1 mol/l, gęstość prądu 2 A/cm², temperatura pokojowa. | ||||||||||
Nadpotencjał ewolucji tlenu/chloru
Nadpotencjał jest kluczowym wskaźnikiem oceny aktywności katalitycznej elektrody, odnoszącym się do różnicy między rzeczywistym potencjałem reakcji a teoretycznym potencjałem równowagi. Niższy nadpotencjał oznacza mniejszy opór dla reakcji elektrochemicznej, niższe napięcie ogniwa przy tej samej gęstości prądu i mniejsze zużycie energii.
Nadpotencjał wydzielania chloru: Powłoka rutenowa jest optymalna. Powłoki rutenowo-tytanowe i rutenowo-irydowo-cynowe charakteryzują się nadpotencjałami wydzielania chloru poniżej 1.15 V, co jest odpowiednie dla ścieków o wysokiej zawartości chloru. Efektywnie wykorzystują jony chlorkowe w ściekach do generowania aktywnego chloru, pośrednio utleniając i szybko degradując anilinę, przy niskim zużyciu energii i wysokiej wydajności.
Nadpotencjał wydzielania tlenu: Powłoka irydowo-cynowo-antymonowa charakteryzuje się najwyższym nadpotencjałem wydzielania tlenu, skutecznie hamując reakcje uboczne wydzielania tlenu. Powłoka irydowo-tantalowa charakteryzuje się umiarkowanym nadpotencjałem wydzielania tlenu, równoważąc aktywność katalityczną i stabilność, co czyni ją podstawą w wysokoobciążonych oczyszczalniach ścieków. Anody platynowe charakteryzują się najniższym nadpotencjałem wydzielania tlenu i najwyższą aktywnością katalityczną, co czyni je odpowiednimi do reakcji syntezy.
Wydajność degradacji i wydajność prądowa
Szybkość usuwania aniliny: Wszystkie systemy mogą osiągnąć szybkość usuwania aniliny powyżej 90% w zoptymalizowanych warunkach. Spośród nich, powłoka irydowo-cynowo-antymonowa charakteryzuje się najwyższą zdolnością do głębokiego oczyszczania. Powłoka rutenowa doskonale sprawdza się w systemach zawierających chlor, charakteryzując się szybką degradacją aniliny i wysoką wydajnością oczyszczania.
Szybkość usuwania ChZT: Ze względu na produkty pośrednie, szybkość usuwania ChZT jest zazwyczaj niższa niż w przypadku aniliny. Degradacja aniliny generuje produkty pośrednie, takie jak benzochinon, kwas maleinowy i kwas szczawiowy. Te drobnocząsteczkowe związki organiczne nadal przyczyniają się do powstawania ChZT. Szybkość usuwania ChZT mieści się w zakresie 70–85%. Ze względu na silne działanie utleniające aktywnego chloru, systemy zawierające chlor charakteryzują się zazwyczaj wyższymi szybkościami usuwania ChZT niż systemy bezchlorowe.
Wydajność prądowa: Odnosi się do stosunku prądu zużytego na reakcję docelową do prądu całkowitego, przy czym pozostały prąd jest zużywany na reakcje uboczne, takie jak wydzielanie tlenu i chloru. Układy zawierające chlor mają zazwyczaj wyższą wydajność prądową niż układy bezchlorowe, ponieważ pośrednie utlenianie aktywnym chlorem charakteryzuje się wyższą wydajnością prądową. Anody platynowe charakteryzują się najwyższą wydajnością prądową i najmniejszą liczbą reakcji ubocznych w reakcji syntezy.
Zalecana powłoka anody tytanowej MMO do aniliny katalitycznej
| Zastosowanie | Koncentracja aniliny | Zawartość chlorków | Podstawowe wymagania | Preferowana powłoka | Alternatywna powłoka |
|---|---|---|---|---|---|
| Ścieki anilinowe z tekstyliów/barwień | 50-300 mg / l | Wysokie (>1000 mg/l) | Wydajna degradacja, niskie koszty | Ru-Ir-Sn | Ru-Ti |
| Ścieki anilinowe z produktów farmaceutycznych | 100-500 mg / l | Niskie (<100 mg/l) | Wysoka odporność na kwasy, długa żywotność | Ir-Ta | Ir-Sn-Sb |
| Ścieki z pestycydów i aniliny chemicznej | 50-200 mg / l | Średnio-wysokie (>500 mg/l) | Jednoczesna denitryfikacja i usuwanie aniliny | Ru-Ir-Sn | Ir-Ta |
| Dodatek gumowy anilina ścieki | 30-200 mg / l | Średni (z przewagą siarczanów) | Stabilna praca, niskie koszty utrzymania | Ir-Ta | Ru-Ir-Sn |
| Ścieki anilinowe przemysłu MDI | 20-100 mg / l | Wysokie (>3000 mg/l) | Wysoki przepływ, niskie koszty | Ru-Ti | Ru-Ir-Sn |
| Zaawansowane oczyszczanie ścieków anilinowych | <50 mg / l | Nieograniczony | Zgodny zrzut, wysokie zasolenie | Ir-Sn-Sb | Ru-Ir-Sn |
| Synteza elektrochemiczna polianiliny | 0.05-0.5 mola/l | Nieograniczony | Wysoka czystość, wysoka selektywność | Anoda tytanowa pokryta Pt | Ir-Ta |
| Wysokostężony roztwór macierzysty aniliny | >1000mg/L | Nieograniczony | Skuteczne leczenie, małe gabaryty | Nano-modyfikowany Ir-Ta | Ru-Ir-Sn |
Anody tytanowe MMO w katalizie anilinowej
Technologie oczyszczania ścieków anilinowych i ich syntezy znacznie różnią się w zależności od branży, co prowadzi do zróżnicowanych wymagań dotyczących materiałów anodowych. Wstitanium opracowało niestandardowe rozwiązania anod tytanowych MMO, dostosowane do specyfiki każdej branży.
Przemysł barwników i pigmentów
Przemysł farbiarski to tradycyjny obszar zastosowania aniliny. Około 12% aniliny jest wykorzystywane do produkcji różnych barwników i pigmentów organicznych, w tym indygo, barwników kwasowych, barwników bezpośrednich, barwników zawiesinowych, barwników kationowych oraz pigmentów organicznych, takich jak Golden Red i Scarlet.
Charakterystyka ścieków
Stężenia aniliny mogą sięgać 1000–8000 mg/l. Średnie stężenie aniliny w ściekach wynosi 50–500 mg/l. Niektóre firmy produkujące barwniki azowe mają w swoich ściekach jeszcze wyższe stężenia aniliny. Anilina i jej pochodne łatwo się utleniają i nabierają koloru, co powoduje 500–2000-krotny wzrost zabarwienia ścieków. Ścieki zawierają wysokie stężenie siarczanów i chlorków ze względu na obecność kwasu solnego, kwasu siarkowego i ciekłych alkaliów. Zasolenie wynosi zazwyczaj 3–10%. Ścieki zawierają dziesiątki zanieczyszczeń, w tym różne pochodne aniliny, nitrobenzen, związki pośrednie azowe i związki benzenu. Stosunek B/C wynosi zazwyczaj poniżej 0.25.

Rozwiązania tytanowe
- Zalecana powłoka: ruten-iryd-cyna.
- Zalecany kształt: Anoda siatkowa.
Degraduje anilinę, zmniejsza biotoksyczność, poprawia biodegradowalność i znacząco odbarwia. Jony chlorkowe są przekształcane w aktywny chlor, który synergistycznie utlenia anilinę i grupy chromogeniczne, kończąc odbarwianie i degradację jednocześnie, bez potrzeby stosowania dodatkowych środków odbarwiających. Nie są wymagane żadne środki chemiczne, a produkcja osadu jest znacznie niższa niż w przypadku technologii Fentona.
Efekty
Obróbkę anodową ścieków farbiarskich i drukarskich przy użyciu siatki rutenowo-irydowo-cynowej o stężeniu aniliny 72 mg/l, ChZT 2350 mg/l i stężeniu jonów chlorkowych 3500 mg/l uzyskano przy gęstości prądu 400 A/m² i hydraulicznym czasie retencji 2 godz.
- Stopień usuwania aniliny: 99.2%, anilina w ściekach < 0.5 mg/l
- Współczynnik usuwania COD: 68.5%
- Stopień usuwania barwnika: 95%, ścieki bezbarwne i przezroczyste
- Współczynnik B/C: wzrósł z 0.21 do 0.42
Przemysł półproduktów farmaceutycznych
Anilina jest kluczowym półproduktem w wielu produktach farmaceutycznych, w tym sulfonamidach, lekach przeciwgorączkowych i przeciwbólowych, lekach przeciwgruźliczych i witaminach. Ścieki medyczne zawierają anilinę w stężeniu 500–3000 mg/l. Ścieki łączone zawierają 50–300 mg/l. Zawierają one różne toksyczne produkty uboczne, takie jak nitrobenzen, fenol, benzochinon oraz rozpuszczalniki organiczne. Są to przeważnie ścieki silnie kwaśne lub zasadowe o pH 1–3 lub 10–12. Zawierają duże ilości siarczanów, chlorku sodu i innych soli.

Rozwiązania tytanowe
Anoda tytanowa MMO pokryta irydem i tantalem. Anoda płytkowa (równomierny rozkład prądu, odpowiednia do pracy pod dużym obciążeniem, łatwa w czyszczeniu i konserwacji). Zaprojektowana specjalnie do ścieków anilinowych o wysokim stężeniu, znacząco degraduje anilinę i toksyczne związki pośrednie, zmniejszając biotoksyczność. Skutecznie rozkłada strukturę pierścienia benzenowego, zmniejszając toksyczność ścieków.
Efekty
- Dla stężenia aniliny: 480 mg/l
- Dla całkowitego ChZT: 8900 mg/l
- Dla pH: 2
- Dla gęstości prądu: 800 A/m²
- Czas reakcji: 4 godz.
- Stopień usuwania aniliny: 96.8%
- Anilina w ściekach < 15 mg/l
- Współczynnik usuwania COD: 42%
- Współczynnik B/C od 0.18 do 0.35
Przemysł pestycydów i chemikaliów
Anilina jest surowcem do syntezy różnych herbicydów, fungicydów i insektycydów, takich jak propargit, tlenochlorek, tiofanat metylowy i metalaksyl. Ścieki z przemysłu pestycydowego są wysoce toksyczne i trudne do degradacji, co czyni je kluczowym obszarem dla remediacji środowiska. Ścieki często zawierają różne zanieczyszczenia anilinowe, w tym anilinę, o-chloroanilinę, p-chloroanilinę i 2,4-dichloroanilinę. Zawierają również duże ilości chlorku amonu, siarczanu sodu i innych soli, co powoduje wysokie stężenia azotu amonowego i azotu ogólnego, utrudniając ich oczyszczanie.

Rozwiązania tytanowe
Anoda tytanowa MMO z rutenem, irydem i cyną. Zespół anody rurowej (trójwymiarowy reaktor rurowy, poprawiający wydajność wymiany masy i wydajność oczyszczania). Wykorzystuje jony chlorkowe w ściekach do generowania aktywnego chloru, synergistycznie utleniając zanieczyszczenia anilinowe, a jednocześnie utleniając i usuwając azot amoniakowy.
Efekty
Oczyszczanie wiązki anod rurowych RuIrSn dla ścieków pestycydowych zawierających anilinę 85 mg/l, chloroanilinę 42 mg/l, azot amonowy 120 mg/l i sól całkowitą 8%. Gęstość prądu: 600 A/m², hydrauliczny czas retencji: 3 godz.
- Stopień usuwania aniliny: 98.7%
- Całkowita anilina w ściekach: < 2 mg/l
- Usuwanie azotu amonowego: 92%
- Azot amonowy w ściekach: < 10 mg/l
- Współczynnik usuwania COD: 55%
- Usuwanie azotu amonowego: 92%
Kształt struktury anody tytanowej MMO
Kształt i struktura anody wpływają na rozkład prądu, wydajność transferu masy, instalację i kompatybilność z reaktorem, co czyni je kluczowym czynnikiem przy wyborze elektrody. Wstitanium oferuje szeroką gamę standardowych kształtów anod tytanowych MMO specyficznych dla aniliny, a także obsługuje projekty o niestandardowych kształtach.

Anoda tytanowa płytkowa
- Grubość: 0.5-10 mm
- Płaskość: ≤0.5 mm/m
- Długość: 100-2000 mm
- Szerokość: 100-1000 mm
- Tolerancja: Zgodnie z rysunkiem

Siatkowa anoda tytanowa
- Porowatość: 40% -70%
- Wymiary: 100×100 mm ~ 1500×3000 mm
- Grubość: 0.5-5.0 mm
- Rozmiar oczek: 1×2 mm-10×20 mm
- Średnica pręta przewodzącego: Φ8-Φ20 mm

Rurowa anoda tytanowa
- Rura tytanowa bezszwowa Gr1/Gr2
- Średnica zewnętrzna: Φ10-Φ114 mm
- Grubość ścianki: 0.5-5.0 mm
- Maksymalna długość: 15 000 mm
- Połączenia: gwintowane, spawane, kołnierzowe

Pręt tytanowy anoda
- Pręty z litego tytanu Gr1/Gr2
- Średnica Φ2-Φ20 mm
- Niestandardowa długość
- Równomierny rozkład prądu
- Stosunkowo niski koszt

Koszykowa anoda tytanowa
- ASTM B265 Grupa 1/Grupa 2
- Rozmiar: Dostosowane
- Siatka: 5×10mm-20×40mm
- Połączenie: Spawanie, Kołnierz
- Wysoka wydajność elektrolizy

Niestandardowa anoda tytanowa
- Anoda tytanowa w kształcie dysku
- Siatka anody tytanowej
- Anoda spiralna tytanowa
- Anoda tytanowa komórkowa
- Poniższe rysunki (STP, PDF)
FAQ
Katalityczna degradacja aniliny z wykorzystaniem anod tytanowych MMO obejmuje zarówno utlenianie bezpośrednie, jak i pośrednie. Te dwa procesy działają synergicznie, zapewniając wysoce wydajną degradację aniliny:
Bezpośrednie utlenianie: Cząsteczki aniliny dyfundują do powierzchni anody i ulegają utlenieniu poprzez bezpośredni transfer elektronów, generując najpierw wolne rodniki aniliny, które następnie stopniowo przekształcają się w produkty pośrednie, takie jak benzochinon, kwas maleinowy i kwas szczawiowy, ulegając ostatecznie mineralizacji z otwarciem pierścienia do CO₂ i H₂O.
Utlenianie pośrednie: Anoda elektrolizuje cząsteczki wody lub jony elektrolitu w elektrolicie, generując wysoce reaktywne utleniacze. W układach bezchlorowych generowane są głównie rodniki hydroksylowe (•OH, potencjał utleniania 2.8 V) i rodniki ponadtlenkowe. W układach zawierających chlor generowany jest głównie chlor aktywny (Cl₂, HClO, ClO⁻). Te reaktywne związki nieselektywnie utleniają anilinę i produkty pośrednie, znacząco poprawiając wydajność degradacji i mineralizację.
W ściekach zawierających chlor dominuje utlenianie pośrednie, co skutkuje szybką i skuteczną degradacją. W ściekach bezchlorowych głównymi procesami są utlenianie bezpośrednie i pośrednie utlenianie rodnikami hydroksylowymi. Mineralizacja zależy od potencjału wydzielania tlenu i wydajności katalitycznej elektrody.
Nie ma czegoś takiego jak „lepsze” czy „gorsze”; zależy to głównie od zawartości jonów chlorkowych i odczynu pH ścieków. Kluczowe jest, czy dana substancja jest odpowiednia.
Wysoka zawartość jonów chlorkowych (>1000 mg/l): Powłoki na bazie rutenu są lepsze. Powłoki na bazie rutenu charakteryzują się niskim nadpotencjałem wydzielania chlorków, efektywnie wykorzystując jony chlorkowe w ściekach do generowania aktywnego chloru do pośredniego utleniania aniliny, co przekłada się na niskie zużycie energii, wysoką wydajność i niższe koszty.
Niska zawartość jonów chlorkowych (<100 mg/l): Powłoki na bazie irydu są lepsze. Powłoki na bazie irydu charakteryzują się wysoką stabilnością wydzielania tlenu, a ich żywotność jest znacznie dłuższa niż powłok na bazie rutenu w silnie utleniającym środowisku bez chlorków.
Średnia zawartość chlorków lub duże wahania jakości wody: Zalecane są powłoki rutenowo-irydowo-cynowe, równoważące wydajność wydzielania chlorków i tlenu.
Jednocześnie należy wziąć pod uwagę pH. W przypadku silnie kwaśnych ścieków (pH < 3), nawet w obecności chloru, zalecamy stosowanie powłok na bazie irydu lub rutenu, irydu i cyny, aby uniknąć szybkiej degradacji czystych powłok rutenu i tytanu w warunkach silnego kwasu.
Szybkość usuwania aniliny zależy od różnych czynników, takich jak czas reakcji, gęstość prądu, stężenie początkowe, skład wody i rodzaj powłoki, i nie ma stałej wartości. W optymalnych warunkach czas reakcji wynoszący 2–4 godziny pozwala osiągnąć szybkość usuwania monomerów aniliny na poziomie 95–99%.
Szybkość usuwania COD jest zazwyczaj niższa niż szybkość usuwania aniliny, ponieważ degradacja aniliny prowadzi do powstania produktów pośrednich, takich jak benzochinon i kwas maleinowy. Te małe cząsteczki nadal przyczyniają się do COD. W normalnych warunkach czas reakcji wynoszący 4 godziny zapewnia szybkość usuwania COD na poziomie około 60–80%. Wydajność usuwania w systemach zawierających chlor jest zazwyczaj wyższa niż w systemach bezchlorowych, ponieważ aktywny chlor ma silniejsze właściwości utleniające i szybszą reakcję.
Współczynnik usuwania należy obliczyć na podstawie rzeczywistych parametrów jakości wody. Wstitanium zapewnia weryfikację eksperymentalną na małą skalę, dostarczając dokładne dane dotyczące współczynnika usuwania i parametry techniczne.
Jony fluorkowe poważnie uszkadzają anody tytanowe MMO, działając jak „zabójca numer jeden” anody. Odporność na korozję podłoża tytanowego opiera się na gęstej warstwie pasywacyjnej TiO₂, która spontanicznie tworzy się na jego powierzchni. Jony fluorkowe reagują z TiO₂, tworząc rozpuszczalne kompleksy fluorkowo-tytanowe, niszcząc warstwę pasywacyjną. Prowadzi to do korozji podłoża tytanowego, powstawania pęcherzy i łuszczenia się powłoki oraz znacznego skrócenia żywotności elektrody.
Stężenie jonów fluorkowych < 5 ppm: minimalny wpływ, normalne użytkowanie.
Stężenie jonów fluorkowych 5–50 ppm: Wymagana jest zmodyfikowana powłoka odporna na fluor, aby zwiększyć gęstość powłoki i zapobiec korozji podłoża spowodowanej jonami fluorkowymi.
Stężenie jonów fluorkowych > 50 ppm: Bezpośrednie stosowanie anod tytanowych MMO nie jest zalecane. Przed użyciem anody tytanowej MMO konieczne jest wstępne oczyszczenie w celu usunięcia jonów fluorkowych, aby obniżyć ich stężenie do bezpiecznego poziomu.
Głównym kosztem operacyjnym jest koszt energii elektrycznej, którego wysokość zależy w dużej mierze od takich czynników, jak stężenie wody, wymagania dotyczące oczyszczania oraz zasolenie.
W przypadku konwencjonalnego wstępnego oczyszczania ścieków anilinowych przy stężeniu aniliny wynoszącym 100–300 mg/l zużycie energii elektrycznej wynosi około 2–5 kWh na tonę wody.
Aby zaawansowana obróbka spełniała normy dotyczące zrzutu, przy niższych stężeniach aniliny, ale wymagała wysokiej mineralizacji, zużycie energii elektrycznej wynosi około 4–8 kW·h na tonę wody.
Ścieki o wysokim zasoleniu zużywają mniej energii ze względu na dobrą przewodność i niższe ciśnienie w zbiorniku; ścieki o wysokim stężeniu i wysokich wymaganiach zużywają stosunkowo więcej energii.
W porównaniu do zaawansowanych technologii utleniania, takich jak utlenianie Fentona i ozonowanie, elektrokatalityczne utlenianie nie wymaga żadnych dodatków chemicznych, wytwarza bardzo mało osadu i nie wiąże się z żadnymi kosztami magazynowania i transportu odczynników, co przekłada się na niższe ogólne koszty operacyjne.
Synteza polianiliny wymaga wysokiej czystości i stabilności anody, dlatego najlepszym wyborem jest platynowana anoda tytanowa.
Wysoka czystość: Powłoka platynowa jest niezwykle stabilna chemicznie i nie uwalnia prawie żadnych jonów zanieczyszczeń w silnie kwaśnych układach polimeryzacyjnych.
Dobra selektywność katalityczna: Platyna wykazuje wysoką aktywność katalityczną w polimeryzacji aniliny, co pozwala na precyzyjną kontrolę potencjału polimeryzacji i redukcję reakcji ubocznych.
Długa żywotność: Powłoka platynowa jest odporna na silne kwasy i korozję utleniającą, dzięki czemu charakteryzuje się znacznie dłuższą żywotnością niż zwykłe powłoki MMO i elektrody grafitowe.
Ogólnie rzecz biorąc, zaleca się stosowanie kombinacji technologii w celu osiągnięcia optymalnej równowagi między skutecznością oczyszczania a kosztami eksploatacji, w zależności od stężenia ścieków dopływających i wymagań dotyczących ścieków odprowadzanych.
Ścieki anilinowe o wysokim stężeniu: Zaleca się połączenie „elektrokatalitycznego utleniania wstępnego + oczyszczania biologicznego”. Elektrokataliza odpowiada za degradację aniliny, rozbicie pierścienia benzenowego, zmniejszenie biotoksyczności i poprawę biodegradowalności. Późniejsze oczyszczanie biologiczne usuwa większość ChZT.
Ścieki biologiczne o niskim stężeniu: Bezpośrednie głębokie oczyszczanie z zastosowaniem elektrokatalitycznego utleniania gwarantuje, że anilina i ChZT spełniają normy dotyczące zrzutu, bez konieczności stosowania innych procesów.
Ścieki o szczególnie złożonym składzie: Do usuwania zawiesin i niektórych zanieczyszczeń można stosować metody wstępnego oczyszczania, takie jak koagulacja, flotacja i mikroelektroliza, co zmniejsza obciążenie procesu elektrokatalitycznego i obniża koszty operacyjne.
Zespół techniczny Wstitanium może zapewnić kompleksowe doradztwo techniczne, biorąc pod uwagę jakość wody dopływającej i wymagania klienta dotyczące ścieków, aby pomóc w zaprojektowaniu optymalnej ścieżki oczyszczania.