Spawalnicze anody cynkowe, ze względu na stabilny potencjał, wysoką wydajność prądową, niski koszt i wysoką odporność na warunki środowiskowe, stały się preferowanym materiałem do ochrony antykorozyjnej konstrukcji stalowych w wodzie morskiej, słonym błocie, glebie i innych mediach. Są one szeroko stosowane na statkach, platformach wiertniczych, rurociągach podziemnych, zbiornikach magazynowych, stalowych palach dokowych i w innych dziedzinach. Spawanie jest podstawową technologią zapewniającą niezawodne połączenie elektryczne między anodą cynkową a chronioną konstrukcją metalową.
Rodzaje spawalniczych anod ofiarnych cynkowych
Spawalnicze anody cynkowe są klasyfikowane na podstawie składników stopowych i formy strukturalnej, co skutkuje znacznymi różnicami w parametrach elektrochemicznych i zastosowaniach.

Czyste anody cynkowe
Zawartość cynku ≥99.95%, z domieszkami takimi jak żelazo, miedź i ołów, ściśle kontrolowanymi do bardzo niskich poziomów. Potencjał w obwodzie otwartym wynosi około -1.03 V (w stosunku do Cu/CuSO₄), a wydajność prądowa wynosi około 70%–80%. Nadaje się do stosowania w wodzie słodkiej i w środowiskach lekko korozyjnych o niskim stężeniu jonów chlorkowych.

Anody cynkowo-aluminiowo-kadmowe
Zawartość aluminium 2.5%–3.5%, kadmu 0.05%–0.15%, spełnia wymagania normy ASTM B418-16a typu I. Potencjał obwodu otwartego wynosi -1.05––1.15 V (w porównaniu z Cu/CuSO₄), a wydajność prądowa ≥90%. Jest to powszechnie stosowany rodzaj anody cynkowej do ochrony konstrukcji metalowych w wodzie morskiej i najpopularniejszy rodzaj spawanej anody cynkowej.

Anody cynkowo-aluminiowo-indowe
Przyjazny dla środowiska i niezawierający kadmu, o zawartości indu od 0.02% do 0.05%. Jego parametry elektrochemiczne są porównywalne ze stopami cynku, aluminium i kadmu, z potencjałem obwodu otwartego od -1.04 do -1.12 V (w porównaniu z Cu/CuSO₄) i wydajnością prądową ≥92%. Nadaje się do inżynierii morskiej i projektów w pobliżu źródeł wody pitnej, gdzie emisja kadmu jest ściśle ograniczona.

Spawane blokowe anody cynkowe
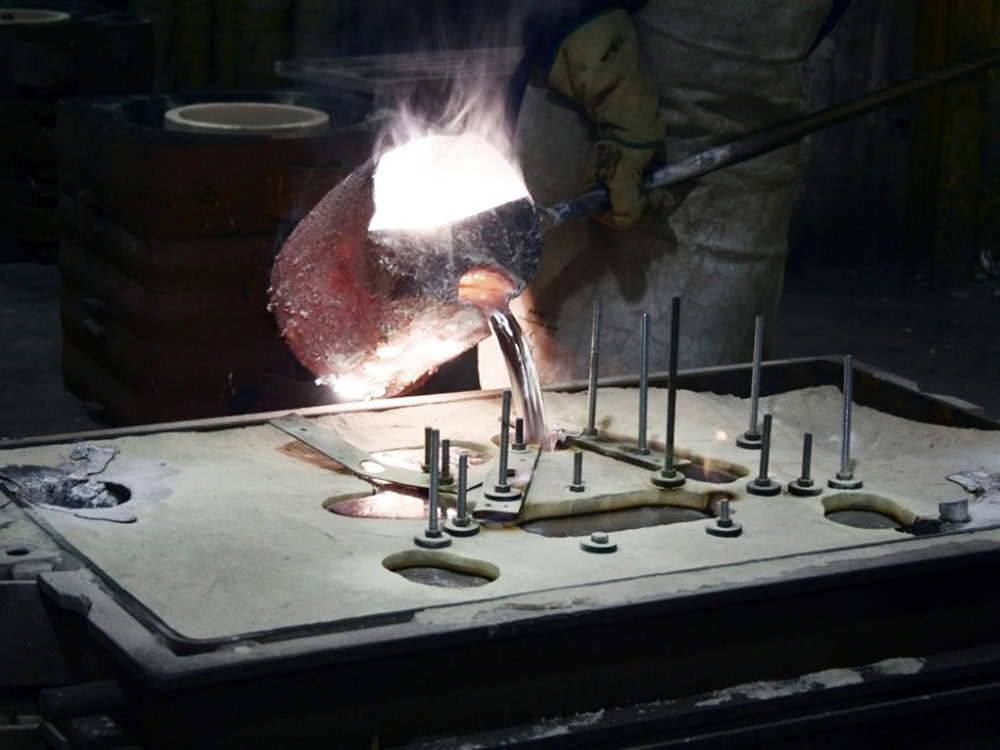
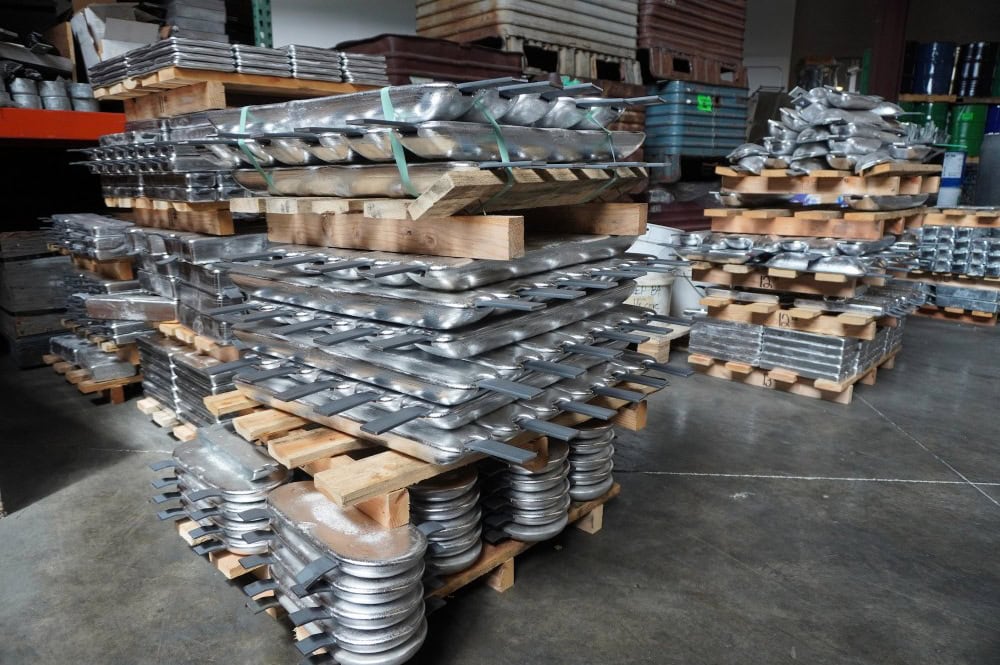
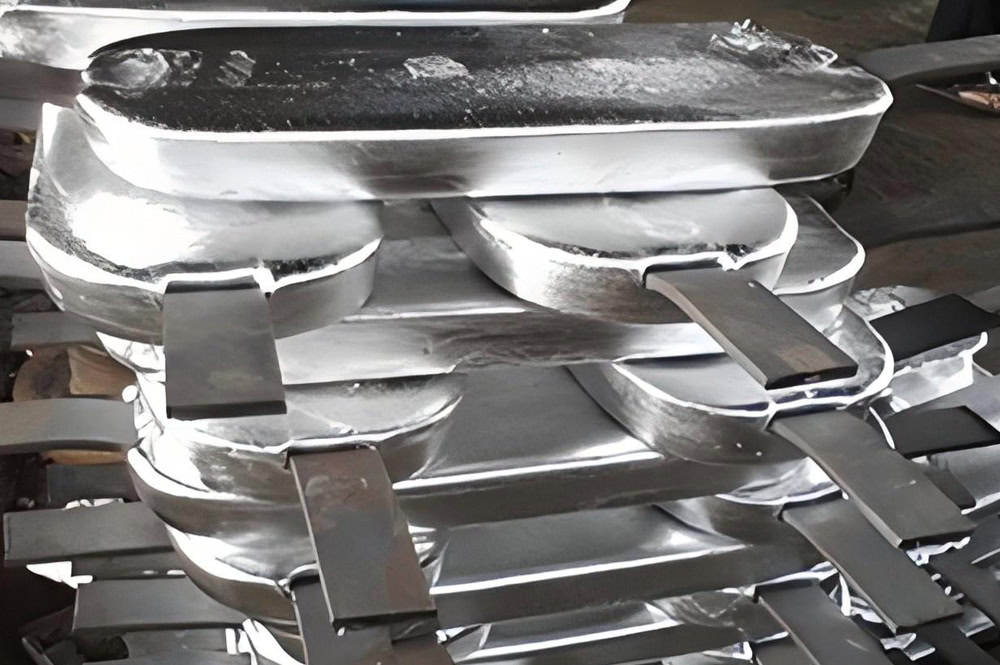
Anody te, wytwarzane metodą odlewania, ważą od kilku do setek kilogramów i charakteryzują się wysoką pojemnością jednostkową oraz stabilnym prądem wyjściowym. Anody blokowe wymagają spawania do chronionej konstrukcji za pomocą stalowego rdzenia lub płaskownika i są stosowane głównie w dużych konstrukcjach, takich jak kadłuby statków, platformy wiertnicze, dna zbiorników magazynowych i stalowe pale doków.

Spawane taśmy cynkowe anodowe
Produkowane metodą wytłaczania, o grubości 1-5 mm, szerokości 10-50 mm i regulowanej długości. Są elastyczne i można je giąć i owijać. Anody taśmowe można spawać bezpośrednio do chronionej konstrukcji lub łączyć z rurami za pomocą spawania aluminiotermicznego. Nadają się do zastosowań wymagających ciągłego układania, takich jak rurociągi podziemne, wewnętrzne ściany zbiorników i elementy małych statków.

Bransoletka z anod cynkowych
Anody te, o konstrukcji blokowej w kształcie łuku, zaprojektowanej specjalnie do rurociągów, można montować bezpośrednio na zewnątrz rury i przyspawać. Zapewniają równomierny rozkład prądu i są łatwe w montażu, dzięki czemu nadają się do rurociągów morskich, podmorskich i innych podobnych zastosowań.
Specyfikacje dla spawanych anod cynkowych ofiarnych
Specyfikacje spawanych anod cynkowych protektorowych dzielą się na trzy główne kategorie: materiały, parametry elektrochemiczne i wymiary konstrukcyjne. Specyfikacje te stanowią podstawę doboru anod, konstrukcji spawalniczej i kontroli jakości. Wszystkie parametry specyfikacji muszą spełniać aktualne wymagania norm.
Parametry fizyczne i chemiczne
Parametry fizyczne i chemiczne anod cynkowych obejmują głównie skład chemiczny, gęstość i twardość. Skład chemiczny jest kluczowym czynnikiem decydującym o wydajności elektrochemicznej. Obecne normy zawierają surowe regulacje dotyczące zawartości cynku i pierwiastków stopowych, a także górnych limitów zawartości zanieczyszczeń, aby zapobiec pasywacji anody lub spadkowi wydajności prądowej spowodowanemu przez zanieczyszczenia. Tabela 1 przedstawia wymagania dotyczące składu chemicznego (ułamek masowy, %) dla anod ze stopów cynku, aluminium i kadmu, określone w najważniejszych normach krajowych i międzynarodowych:
| Standardowe | Cynk (Zn) | Aluminium (Al) | Kadm (Cd) | Żelazo (Fe) | Miedź (Cu) | Ołów (Pb) | Krzem (Si) |
|---|---|---|---|---|---|---|---|
| ASTM B418-16a Typ I | Reszta | 2.5-3.5 | 0.05-0.15 | ≤ 0.005 | ≤ 0.005 | ≤ 0.006 | ≤ 0.01 |
| T/CSCP 0001-2024 | Reszta | 2.0-4.0 | 0.05-0.20 | ≤ 0.008 | ≤ 0.008 | ≤ 0.010 | ≤ 0.02 |
| JAK 2239-2003 | Reszta | 2.2-3.8 | 0.04-0.18 | ≤ 0.007 | ≤ 0.007 | ≤ 0.009 | ≤ 0.015 |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →
Właściwości fizyczne anody cynkowej są następujące: gęstość około 7.14 g/cm³, temperatura topnienia 419–450°C, twardość Brinella ≥60 HB, wytrzymałość na rozciąganie odlewanych anod cynkowych ≥120 MPa, wydłużenie ≥2% oraz wytrzymałość na rozciąganie wytłaczanych taśm cynkowych ≥180 MPa, wydłużenie ≥5%. Temperatura topnienia anody jest znacznie niższa niż w przypadku elementów stalowych. Podczas spawania należy ściśle kontrolować temperaturę, aby zapobiec nadmiernemu stopieniu anody, co mogłoby prowadzić do utraty elementów i pogorszenia jej właściwości.
Wydajność elektrochemiczna
Parametry elektrochemiczne są kluczowym wskaźnikiem technicznym dla anod cynkowych protektorowych. Bezpośrednio decydują o skuteczności ochrony katodowej. Zgodnie z wymaganiami norm T/CSCP 0001-2024 i AS 2239-2003, parametry elektrochemiczne anod cynkowych w środowisku wody morskiej i osadów słonych muszą spełniać wymagania przedstawione w tabeli 2:
| Wskaźnik wydajności | Środowisko wody morskiej | Testy |
|---|---|---|
| Potencjał obwodu otwartego (w porównaniu z Cu/CuSO₄) | -1.05 ~ -1.15 V | Pomiar wykonano po 24 godzinach stania. |
| Potencjał operacyjny (w porównaniu z Cu/CuSO₄) | -1.00 ~ -1.10 V | Zmierzone po przyłożeniu znamionowego prądu. |
| Aktualna wydajność | ≥ 90% | Przyspieszony test korozyjny ≥ 1000 godz. |
| Rzeczywista pojemność | ≥ 750 Ah/kg | Ciągły zrzut do wody morskiej. |
| Wskaźnik zużycia | ≤ 12 kg/(rok) | Ciągły test przy prądzie znamionowym. |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →
Uwaga: Wymagana wydajność prądowa anody cynkowej w środowisku glebowym musi wynosić ≥85%, a rzeczywista pojemność musi wynosić ≥700 Ah/kg.
Wymiary konstrukcyjne
Nie ma jednolitych, stałych wymiarów dla spawanych anod cynkowych. Wstitanium dostosowuje je do Państwa potrzeb. Aktualne normy określają jedynie wymagania dotyczące tolerancji wymiarowej (EN 12496-2013): dla anod o masie >50 kg tolerancja wynosi ±3%; dla anod o masie <50 kg tolerancja wynosi ±5%; całkowita masa odlewanych anod nie może być mniejsza od wartości nominalnej.
- Blokowe anody cynkowe
Typ ZC-1: 300×150×60mm, waga ok. 19.2kg, odpowiedni do małych zbiorników i akcesoriów zbiornikowych;
Typ ZC-2: 500×(115+135)×130mm, waga ok. 56kg, nadaje się do płyt dennych zbiorników i pali stalowych doków;
Typ ZH-1: 800×140×60mm, waga ok. 47kg, nadaje się do kadłubów statków i platform wiertniczych;
Typ ZP-2: 1000×(65+75)×65mm, waga ok. 33kg, nadaje się do rurociągów podziemnych i głębokich złóż anodowych.
- Anody cynkowe paskowe
Typ ZR-1: 25.4 × 31.75 mm, waga około 5.7 kg na metr, nadaje się do stosowania w środowiskach glebowych o wysokiej rezystancji;
Typ ZR-2: 15.88 × 22.23 mm, waga około 2.5 kg na metr, nadaje się do stosowania w środowisku wody morskiej i wilgotnej gleby;
Typ ZR-3: 12.7 × 14.28 mm, waga ok. 1.2 kg na metr, nadaje się do wewnętrznych ścian zbiorników i rurociągów;
Typ ZR-4: 6.35 × 10 mm, waga ok. 0.45 kg na metr, nadaje się do napraw starych konstrukcji.
Wszystkie anody cynkowe wymagają rdzenia stalowego (ze stali węglowej lub nierdzewnej). Połączenie między rdzeniem stalowym a stopem cynku musi być bezszczelinowe i bez oddzielenia. Odsłonięta część rdzenia stalowego musi być zabezpieczona powłoką antykorozyjną. Spawanie powinno być wykonywane wyłącznie na rdzeniu stalowym, unikając bezpośredniego spawania korpusu ze stopu cynku.
Standardy techniczne
Produkcja, kontrola jakości i montaż anod cynkowych protektorowych muszą być zgodne z obowiązującymi normami. Normy międzynarodowe opierają się głównie na normach ASTM (USA), AS (Australia) i EN (Europa). Podstawowy zakres zastosowania i kluczowe wymagania poszczególnych norm są następujące:
《Standardowa Specyfikacja dla Odlewanych i Kutych Galwanicznych Anod Cynkowych》. Jest to uznawana na całym świecie norma dotycząca anod cynkowych, opublikowana przez Amerykańskie Towarzystwo Badań i Materiałów (American Society for Testing and Materials). Jest to najszerzej stosowana norma dotycząca anod cynkowych na świecie. Określa ona skład chemiczny, metody analityczne, kontrolę jakości, wymagania produkcyjne oraz oznaczenia opakowań odlewanych i kutych anod cynkowych. Norma klasyfikuje anody cynkowe na Typ I i Typ II. Typ I to stop cynku, aluminium i kadmu, odpowiedni do wody morskiej i mediów słonych; Typ II to czysta anoda cynkowa, odpowiednia do wody słodkiej i mediów glebowych.
„Anody galwaniczne (protekcyjne) do ochrony katodowej”. Jest to norma australijska. Jest kompleksowa i obejmuje trzy rodzaje anod protekcyjnych: cynkowe, aluminiowe i magnezowe. Określa wymagania dotyczące materiału rdzenia anody, właściwości mechanicznych, charakterystyki elektrochemicznej, materiału wypełniającego oraz wymagania dotyczące anod wstępnie wypełnionych. Norma jasno określa wymagania dotyczące szybkości zużycia i potencjału obwodu otwartego anod cynkowych w różnych mediach (woda morska, gleba, woda pitna), co czyni ją ważną podstawą doboru anod cynkowych do środowisk wielomedialnych.
《Ochrona katodowa – Anody protektorowe do ochrony katodowej》. Niniejsza Norma Europejska określa wymagania ogólne, tolerancje wymiarowe, metody badań, oznakowanie i pakowanie anod protektorowych. Koncentruje się ona na szczegółowych specyfikacjach dotyczących odchyleń wymiarowych anod, takich jak tolerancja długości ±3% lub ±25 mm dla anod prętowych oraz tolerancje średnicy wewnętrznej dla anod pierścieniowych w oparciu o klasyfikację średnicy rury. Konstrukcja spawana musi spełniać wymagania wymiarowe niniejszej normy, aby zapewnić prawidłowy kontakt między anodą a chronioną konstrukcją.
《Kontrola korozji zewnętrznej podziemnych i zanurzonych metalowych systemów rurociągowych》. Norma Amerykańskiego Stowarzyszenia Inżynierów Korozyjnych (American Association of Corrosion Engineers) określa wymagania dotyczące kontroli korozji zewnętrznej podziemnych i podwodnych metalowych rurociągów. Jasno definiuje połączenia spawane, rezystancję styku oraz potencjalne badania protektorowych anod cynkowych, stanowiąc podstawę konstrukcji anod cynkowych w międzynarodowym inżynierii rurociągów naftowych i gazowych.
Spawanie anod cynkowych musi być zgodne z odpowiednimi normami międzynarodowymi, w zależności od lokalizacji projektu (np. ASTM B418-16a i NACE SP0169-2013 dla projektów europejskich i amerykańskich oraz AS 2239-2003 dla projektów australijskich). Jeśli projekt ma szczególne wymagania techniczne, oprócz spełnienia obowiązujących norm, należy również przestrzegać tych szczególnych postanowień określonych w specyfikacji technicznej projektu.
Spawanie
Spawanie i montaż to kluczowe etapy budowy systemu ochrony katodowej z anodą cynkową. Kluczowym wymogiem jest uzyskanie niezawodnego połączenia elektrycznego między anodą a chronioną konstrukcją (rezystancja styku ≤ 0.01Ω). Głównymi metodami spawania anod cynkowych są spawanie termitowe (spawanie egzotermiczne) oraz spawanie łukowe.
Spawanie termitowe (spawanie egzotermiczne)
Spawanie termitowe to metoda spawania wykorzystująca ciepło reakcji chemicznej mieszanki termitu do stopienia metalu i utworzenia spoiny. Nadaje się do łączenia pasmowych anod cynkowych z rurami/zbiornikami magazynowymi oraz do łączenia stalowego rdzenia anod blokowych z dużymi elementami stalowymi. Jest to preferowana metoda spawania anod cynkowych protektorowych.
Spawanie łukowe
Spawanie łukowe jest odpowiednie wyłącznie do spawania stalowego rdzenia blokowych anod cynkowych z elementami stalowymi. Bezpośrednie spawanie korpusu ze stopu cynku jest surowo zabronione, aby uniknąć przegrzania i stopienia stopu cynku, co prowadzi do utraty elementów i pogorszenia właściwości elektrochemicznych anody.
Jakość spawania
Jakość spawania ma kluczowe znaczenie dla skuteczności ochrony katodowej. Po spawaniu należy pozwolić na naturalne schłodzenie spoin; chłodzenie wymuszone jest zabronione. Spoina musi być pełna, ciągła, bez pęknięć, porów, wtrąceń żużla i przetopów. Wysokość spoiny nie powinna być mniejsza niż połowa średnicy rdzenia stalowego, a jej szerokość nie powinna być mniejsza niż 1.5 średnicy rdzenia stalowego. Rezystancja stykowa wszystkich spoin musi być ≤ 0.01Ω.
Zastosowania anod cynkowych ofiarnych
Anody cynkowe protektorowe są szeroko stosowane w przemyśle morskim, naftowym i gazowym, komunalnym, stoczniowym oraz w ochronie wód. Środowisko korozyjne, charakterystyka chronionych konstrukcji, dobór anod oraz wymagania dotyczące spawania i montażu różnią się w zależności od branży.
Środowisko morskie to najszerszy obszar zastosowań anod cynkowych, obejmujący platformy wiertnicze, rurociągi podmorskie, stalowe pale doków, falochrony i fundamenty mostów. Środowiskiem korozyjnym jest woda morska (strefa całkowitego zanurzenia, strefa pływów, strefa rozbryzgów), charakteryzująca się wysokim stężeniem jonów chlorkowych, dużą prędkością przepływu i silnym porastaniem środowiska morskiego, co skutkuje wysoką szybkością korozji. Preferowane są anody ze stopu cynku, aluminium i kadmu (ASTM B418-16a typ I/T/CSCP 0001-2024). Anody blokowe i bransoletowe stosuje się w strefie całkowitego zanurzenia. Anody blokowe stosuje się w strefie pływów o zwiększonej gęstości instalacji. Ze względu na agresywne środowisko korozyjne w strefie rozbryzgów, wymagane są również powłoki antykorozyjne.
Olej i gaz
Zastosowania anod cynkowych w inżynierii naftowej i gazowej obejmują głównie podziemne rurociągi naftowe/gazowe, zbiorniki magazynowe ropy naftowej i gazu oraz rury odwiertów iniekcyjnych. Środowiskiem korozyjnym jest przede wszystkim gleba i woda z pól naftowych (wysokie zasolenie, wysoka zawartość jonów chlorkowych, zawartość CO₂/H₂S). Głównymi typami korozji są lokalne wżery i korozja szczelinowa. Anody cynkowe paskowe (typu ZR-1/ZR-2) są stosowane w rurociągach podziemnych w połączeniu z wypełniaczami przewodzącymi; anody cynkowe blokowe (typu ZC-2) są stosowane w zbiornikach magazynowych ropy naftowej i gazu; a ze względu na wyższą temperaturę (≤54℃), przyjazne dla środowiska anody cynkowo-aluminiowo-indowe są stosowane w rurach odwiertów iniekcyjnych.
Przemysł stoczniowy
Zastosowanie anod cynkowych protektorowych w przemyśle stoczniowym obejmuje głównie kadłuby statków, zbiorniki balastowe, śruby napędowe, stery oraz systemy chłodzenia wodą morską. Środowiskiem korozyjnym jest woda morska, na którą istotny wpływ ma prędkość statku, prądy oceaniczne oraz porastanie organizmami morskimi. Obszarami wysokiego ryzyka korozji są linia wodna oraz okolice śruby napędowej. Należy wybierać anody cynkowe przeznaczone do zastosowań morskich. Do kadłuba stosuje się anody cynkowe blokowe (typu ZH-1), a do zbiorników balastowych – pasowe (typu ZR-3).
Inżynieria miejska
Zastosowanie anod cynkowych w inżynierii komunalnej obejmuje głównie podziemne miejskie rurociągi wodociągowe i kanalizacyjne, gazociągi, konstrukcje oczyszczalni ścieków oraz fundamenty mostów miejskich. Środowiskiem korozyjnym jest głównie gleba i ścieki (zawierające różne jony korozyjne). Rezystywność gleby jest bardzo zróżnicowana. Anody cynkowe typu paskowego (typu ZR-2 / ZR-3) są stosowane w glebach o niskiej rezystywności (≤2000Ω·cm). Gleby o wysokiej rezystywności wymagają stosowania wypełniaczy przewodzących. Anody ze stopu cynku, aluminium i kadmu są stosowane w konstrukcjach oczyszczalni ścieków, aby zapobiec pasywacji anod spowodowanej zanieczyszczeniami w ściekach.
Inżynieria ochrony wody
Zastosowanie anod cynkowych w inżynierii wodnej obejmuje głównie śluzy zbiornikowe, wodociągi, akwedukty oraz konstrukcje stalowe elektrowni wodnych. Środowisko korozyjne to głównie woda słodka i woda błotna, charakteryzująca się niskim stężeniem jonów chlorkowych i stosunkowo powolnym tempem korozji. Preferowane są anody cynkowe czyste lub niskostopowe.
Zasady selekcji
Wybór anod cynkowych powinien być zgodny z zasadami przydatności środowiskowej, dopasowania wydajności i racjonalności ekonomicznej. Anody ze stopów cynku, aluminium i kadmu/cynku, aluminium i indu są stosowane w środowisku wody morskiej/o wysokiej zawartości jonów chlorkowych. Anody z czystego cynku lub anody cynkowe niskostopowe są stosowane w środowisku wody słodkiej/gleby. Anody cynkowe są stosowane w środowiskach o rezystywności ≤2000Ω·cm. Środowiska glebowe o rezystywności >2000Ω·cm wymagają stosowania wypełniaczy przewodzących. W środowiskach o rezystywności >5000Ω·cm zaleca się stosowanie anod magnezowych. Temperatura stosowania anod cynkowych wynosi ≤54°C. W temperaturze otoczenia >54°C należy stosować anody ze stopu aluminium.
Wniosek
Anody cynkowe protektorowe, jako materiał bazowy technologii ochrony katodowej, stały się preferowanym rozwiązaniem w zakresie ochrony antykorozyjnej konstrukcji stalowych w wodzie morskiej, glebie, wodzie słodkiej i innych mediach. Anody cynkowe protektorowe klasyfikuje się ze względu na skład stopu na anody czystego cynku, anody ze stopu cynku, aluminium i kadmu oraz anody ze stopu cynku, aluminium i indu. Ze względu na formę konstrukcyjną anody te klasyfikuje się również jako blokowe, taśmowe, prętowe i bransoletowe. Spośród nich anody ze stopu cynku, aluminium i kadmu są najczęściej stosowanym typem anod w inżynierii ze względu na ich doskonałe właściwości elektrochemiczne. Anody cynkowe protektorowe są szeroko stosowane w inżynierii morskiej, inżynierii naftowej i gazowej, budownictwie okrętowym, inżynierii komunalnej, projektach ochrony zasobów wodnych i innych dziedzinach. Wybór powinien być dokonany na podstawie takich czynników, jak rodzaj medium, rezystywność, temperatura i forma konstrukcyjna. Temperatura stosowania wynosi ≤54℃, a rezystywność ≤2000Ω·cm.