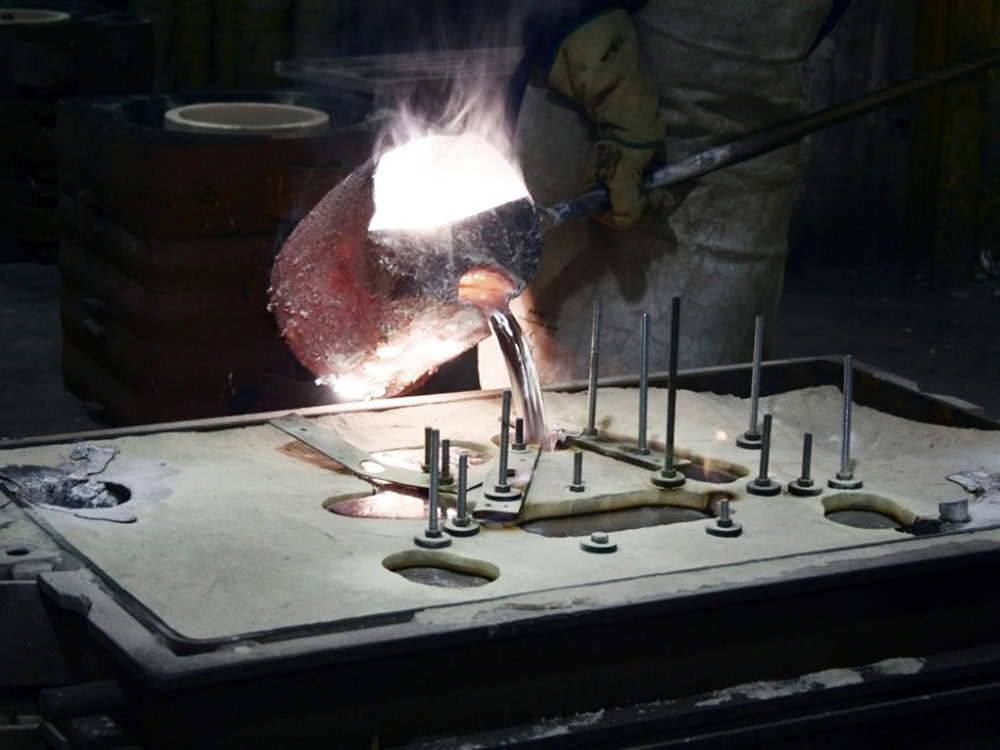
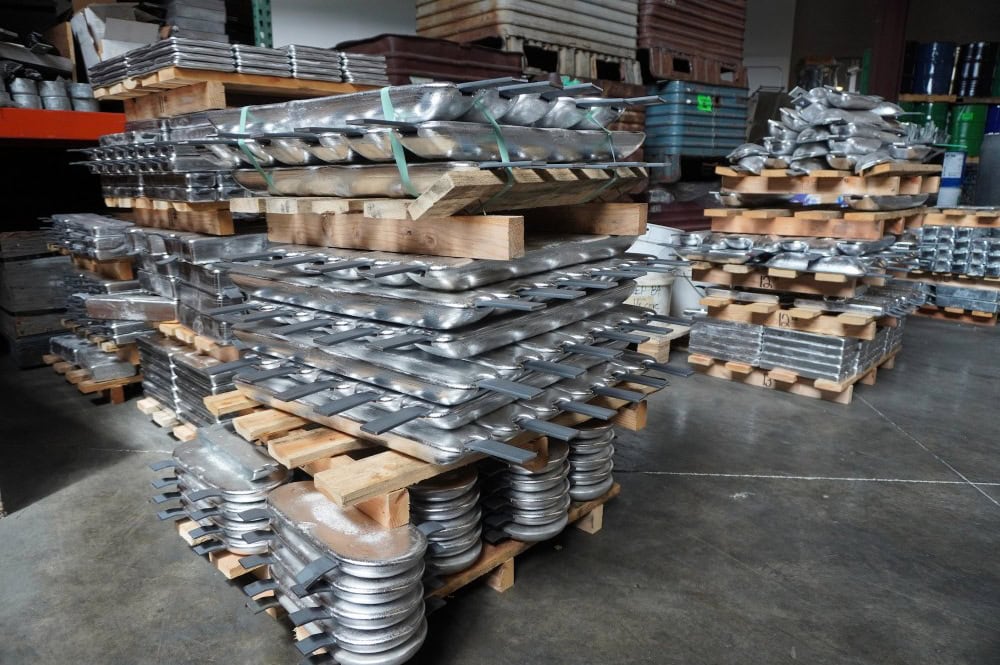
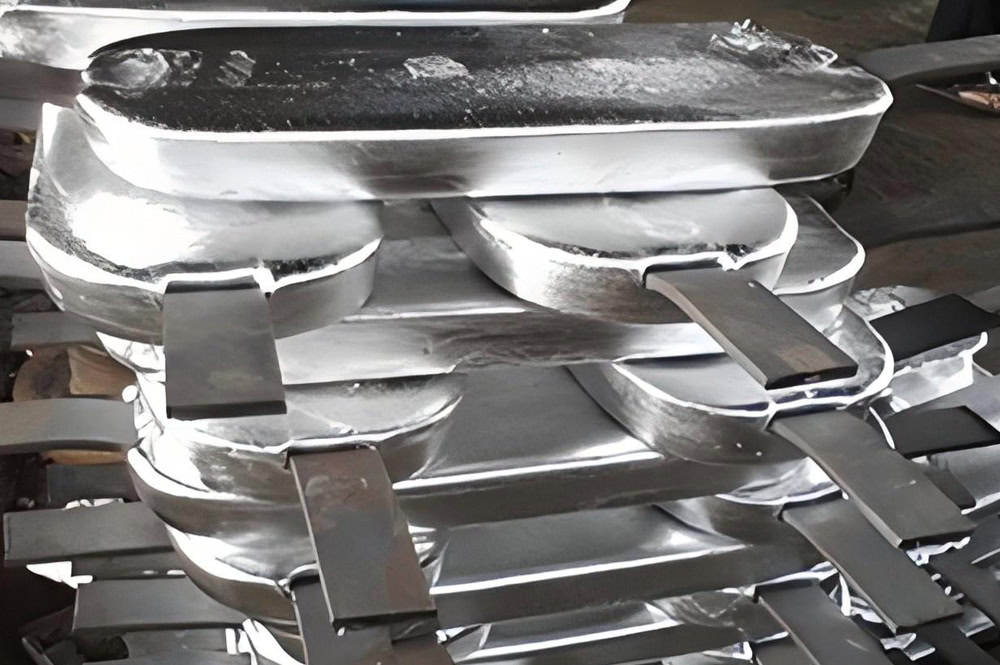
Anody protektorowe cynkowo-aluminiowo-indowe to wysokowydajne produkty z serii anod protektorowych cynkowych . W porównaniu z tradycyjnymi anodami protektorowymi cynkowo-aluminiowo-kadmowymi, ind zastępuje toksyczny kadm, zachowując kluczowe zalety anod cynkowych, takie jak stabilny potencjał i wysoka wydajność prądowa, a jednocześnie zapewniając przyjazną dla środowiska modernizację. Anody protektorowe cynkowo-aluminiowo-indowe są szeroko stosowane w różnych środowiskach korozyjnych, takich jak woda morska, woda słodka, gleba oraz złoża ropy naftowej i gazu. Stały się podstawowym materiałem antykorozyjnym w takich dziedzinach jak budownictwo okrętowe, inżynieria morska, dalekosiężne rurociągi naftowe i gazowe, miejskie sieci wodociągowe i kanalizacyjne oraz morska energetyka wiatrowa.


Skład elementarny
Anoda protektorowa cynkowo-aluminiowo-indowa wykorzystuje cynk o wysokiej czystości jako fazę osnowy, ze śladowymi ilościami aluminium i indu dodanymi jako pierwiastki stopowe. Zawartość zanieczyszczeń, takich jak żelazo, miedź i ołów, jest ściśle kontrolowana. Precyzyjna kontrola składu stopu jest kluczowym warunkiem zapewnienia parametrów elektrochemicznych, właściwości mechanicznych i niezawodności anody. Poszczególne pierwiastki działają synergicznie w stopie, optymalizując aktywność elektrochemiczną anody oraz poprawiając jej właściwości odlewnicze i rozpuszczalność.
Cynk (Zn)
Cynk jest podstawowym elementem matrycy anod protektorowych cynkowo-aluminiowo-indowych, zazwyczaj o zawartości ≥99.90%. Jako surowiec preferowany jest cynk o wysokiej czystości, ≥99.995%, spełniający wymagania jakościowe dla cynku 0# w „sztabach cynkowych” (GB/T 470). Cynk ma potencjał elektrochemiczny -0.763 V (standardowa elektroda wodorowa) i wykazuje umiarkowaną aktywność w elektrolitach, takich jak woda morska i gleba. Zapewnia to wystarczające napięcie zasilania chronionej konstrukcji stalowej, zapewniając skuteczną polaryzację katodową, bez powodowania nadmiernej korozji samoistnej spowodowanej wysoką aktywnością, a tym samym gwarantując żywotność anody.
Aluminium (Al)
Aluminium jest jednym z głównych pierwiastków stopowych w anodach protektorowych cynkowo-aluminiowo-indowych. Jego dodatek wynosi zazwyczaj 0.1%–0.5%. Aluminium pełni trzy główne funkcje w stopie: po pierwsze, rozdrabnia ziarna stopu, redukując wady odlewnicze wewnątrz anody, takie jak porowatość i skurcz. Po drugie, poprawia właściwości odlewnicze, zapewniając dokładność wymiarów anody. Po trzecie, tworzy ochronną warstwę tlenku. Aluminium utlenia się preferencyjnie na powierzchni anody, tworząc gęstą warstwę ochronną Al₂O₃, spowalniając proces samokorozji anody.
Ind (w)
Ind jest kluczowym pierwiastkiem funkcjonalnym w anodach protektorowych cynkowo-aluminiowo-indowych. Jego zawartość jest zazwyczaj kontrolowana w zakresie 0.018%–0.050%. Jego główną rolą jest poprawa aktywności elektrochemicznej i równomierności rozpuszczania anody, co czyni go kluczowym pierwiastkiem przyjaznym dla środowiska, zastępującym tradycyjny kadm.
Rola indu przejawia się w czterech aspektach: po pierwsze, obniża potencjał aktywacji anody. Ind może przebić się przez warstwę pasywacyjną na powierzchni cynku, umożliwiając szybką aktywację ochrony katodowej nawet w agresywnych mediach o niskiej przewodności i niskiej temperaturze. Po drugie, zapewnia równomierne rozpuszczanie anody. Ind umożliwia anodzie utworzenie równomiernej warstwy produktów korozji podczas korozji, zapobiegając lokalnym wżerom i korozji międzykrystalicznej. Po trzecie, poprawia wydajność prądową. Ind hamuje wydzielanie wodoru na anodzie, zmniejszając nieefektywne zużycie samokorozyjne. Po czwarte, zwiększa odporność stopu na korozję. Dodatek śladowych ilości indu może poprawić odporność stopów cynku na korozję wżerową, szczególnie w silnie korozyjnych mediach, takich jak woda morska i solanka o wysokim zasoleniu, skutecznie spowalniając tempo korozji anody.
Zanieczyszczenie
Anody protektorowe cynkowo-aluminiowo-indowe mają ścisłe ograniczenia zawartości zanieczyszczeń, takich jak żelazo (Fe), miedź (Cu), ołów (Pb) i krzem (Si). Domieszki te to głównie metale obojętne lub związki metali, które mogą tworzyć mikroogniwa wewnątrz anody, powodując lokalną samokorozję i zmniejszając wydajność prądową oraz żywotność anody. Mogą one również prowadzić do pasywacji powierzchni anody, wpływając na stabilność prądu wyjściowego.
**Żelazo (Fe):** ≤0.01%. Żelazo jest najistotniejszym zanieczyszczeniem wpływającym na działanie anod cynkowych. Nadmiar żelaza tworzy związki międzymetaliczne Fe-Zn z cynkiem, stając się fazą katodową i przyspieszając samokorozję anody.
**Ołów (Pb):** ≤0.005%. Ołów powoduje segregację międzykrystaliczną w stopach cynku, co skutkuje powstawaniem grubych ziaren anod i zmniejszoną jednorodnością rozpuszczania.
**Miedź (Cu): ** ≤0.005%. Miedź ma wyższy potencjał niż cynk, tworząc mikrokatody wewnątrz anody i powodując miejscową korozję. Miedź obniża również wydajność aktywacji anody.
**Krzem (Si):** ≤0.01%. Nadmiar krzemu reaguje z aluminium, tworząc związki krzemianu glinu, co zmniejsza płynność stopu, zwiększa ryzyko wystąpienia wad odlewniczych i wpływa na aktywność elektrochemiczną anody.
Kadm (Cd) : ≤0.001%, co pozwala na osiągnięcie przyjaznej dla środowiska konstrukcji wolnej od kadmu, zgodnej z dyrektywą UE RoHS i spełniającej normy środowiskowe.


SPECYFIKACJA
Specyfikacje anod protektorowych cynkowo-aluminiowo-indowych są projektowane w oparciu o zastosowanie, konstrukcję i instalację. Ich wymiary, masa, konfiguracja rdzenia i inne parametry spełniają standardowe wymagania. Różne specyfikacje anod są odpowiednie dla różnych chronionych konstrukcji i przestrzeni instalacyjnych.
Zasady projektowania
* **Kompatybilność instalacyjna:** Kształt anody jest projektowany zgodnie z kształtem chronionej konstrukcji i dostępną przestrzenią w miejscu instalacji. Na przykład, w ograniczonej przestrzeni zbiorników balastowych statków stosuje się małe anody płytowe lub blokowe. Anody pierścieniowe stosuje się w rurociągach podmorskich.
* **Dopasowanie prądu:** Wymagany prąd ochronny obliczany jest na podstawie chronionej powierzchni konstrukcji i szybkości korozji medium. Masa i wymiary anody są dobrane tak, aby zapewnić wystarczającą skuteczną wartość prądu, spełniającą wymagania ochronne przez cały okres jej eksploatacji.
* **Łatwość montażu:** Rdzeń, śruby, punkty spawania i inne elementy konstrukcyjne są zaprojektowane zgodnie z wymaganiami instalacyjnymi. Na przykład anody do rurociągów podziemnych mają gwintowany rdzeń stalowy, co ułatwia integrację z materiałem uszczelniającym i połączeniami kablowymi; anody do kadłubów statków mają rdzeń z blachy stalowej, co ułatwia spawanie i mocowanie.
***Gwarancja wytrzymałości***: Grubość i długość anody są zaprojektowane tak, aby uwzględniać warunki mechaniczne środowiska pracy, takie jak prędkość przepływu wody morskiej i ściskanie gleby, co ma zapobiec uszkodzeniom lub pęknięciom podczas transportu, instalacji i użytkowania.
Specyfikacje aplikacji
Anody galwaniczne cynkowo-aluminiowo-indowe można podzielić na trzy główne kategorie: do zastosowań morskich/portowych, okrętowych oraz podziemnych/słodkowodnych.
Morski.
Anody te to głównie konstrukcje blokowe, wykonane z rur stalowych, gwintowanych prętów stalowych lub rdzeni z blach stalowych, o masie od 9 kg do 275 kg. Nadają się do dużych konstrukcji stalowych, takich jak platformy wiertnicze, pale stalowe na nabrzeżach, zbiorniki balastowe z wodą morską i kesony na dnie morza.
| Model | Wymiary (mm) | rdzeń | waga (kg) | Ustalenie | Zastosowanie |
|---|---|---|---|---|---|
| AZI-H1 | (220+240) * 2300 * 230 | Stalowa rura | 275 | Spawanie | Duże platformy morskie, pale terminalowe na głębokich wodach. |
| AZI-H2 | (200+210) * 1600 * 220 | Stalowa rura | 165 | Spawanie | Średniej wielkości platformy offshore, zbiorniki balastowe z wodą morską. |
| AZI-H3 | (170+200) * 1500 * 180 | Stalowa rura | 144 | Spawanie | Małe platformy morskie, podmorskie kesony. |
| AZI-H4 | (200+280) * 800 * 150 | Pręt stalowy żebrowany | 80 | Spawanie | Pale końcowe, wały ochronne wybrzeża. |
| AZI-H5 | (115+135) * 1250 * 130 | Pręt stalowy żebrowany | 55 | Spawanie | Małe pale końcowe, systemy chłodzenia wodą morską. |
| AZI-H6 | (150+170) * 900 * 160 | Stalowa rura | 53 | Spawanie | Korpusy pomp do wody morskiej, akcesoria do inżynierii morskiej. |
| AZI-H12 | (52+58) * 1100 * 56 | Blachy stalowej | 9 | Spawanie | Drobne akcesoria do inżynierii morskiej, przepływomierze wody morskiej. |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →
Anody okrętowe
Te anody mają głównie kształt płyty z rdzeniem z blachy stalowej. Niektóre mniejsze anody są bezrdzeniowe. Ważą od 0.4 kg do 9.5 kg i nadają się do stosowania w kadłubach statków, dnach, kabinach, wałach i innych elementach. Montaż odbywa się głównie poprzez spawanie i przykręcanie.
| Model | Wymiary (mm) | rdzeń | waga (kg) | Ustalenie | Zastosowanie |
|---|---|---|---|---|---|
| AZI-C1 | 800 x 140 x 40 | Blachy stalowej | 9.5 | Spawanie | Kadłuby statków, duże sekcje dna statków. |
| AZI-C2 | 500 x 140 x 35 | Blachy stalowej | 5.3 | Spawanie | Burty statku, sekcje dna statku średniej wielkości. |
| AZI-C3 | 500 x 100 x 40 | Blachy stalowej | 5 | Spawanie | Wnętrza statków, zbiorniki balastowe statków. |
| AZI-C8 | 180 x 70 x 35 | Blachy stalowej | 1.3 | Spawanie | Systemy wałów okrętowych, osprzęt do małych statków. |
| AZI-C9 | 180 x 80 x 12 | Blachy stalowej | 0.4 | Śrubowanie | Precyzyjne elementy statków, panele przyrządów. |
| AZI-C12 | 180 x 60 x 30 | Bez rdzenia | 0.5 | Spawanie | Małe rury i zawory do statków. |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →
Zakopany/słodkowodny
Anody te występują głównie w postaci prętów, taśm i małych bloków. Anody prętowe mają zazwyczaj średnicę 20–100 mm i długość 500–2000 mm. Anody paskowe mają szerokość 20–100 mm i grubość 2–10 mm. Anody blokowe ważą od 1 kg do 50 kg i nadają się do podziemnych rurociągów stalowych, miejskich sieci wodociągowych i kanalizacyjnych, zbiorników magazynowych wody słodkiej oraz statków żeglugi śródlądowej. Rdzeń wykonany jest głównie z gwintowanej stali, co ułatwia łączenie i montaż z materiałem uszczelniającym.

rdzeń
Rdzeń jest ważnym elementem anody protektorowej cynkowo-aluminiowo-indowej. Jego główną funkcją jest zwiększenie wytrzymałości konstrukcyjnej anody oraz ułatwienie instalacji, mocowania i podłączania kabli. Materiał, wymiary i technologia obróbki rdzenia muszą spełniać wymagania norm, aby zapobiec korozji galwanicznej między rdzeniem a korpusem anody, która mogłaby wpłynąć na jej wydajność.
Długość rdzenia żelaznego musi wystawać od 50 mm do 100 mm poza oba końce korpusu anody. Powierzchnię rdzenia żelaznego należy oczyścić z rdzy i oleju oraz poddać piaskowaniu do stopnia czystości Sa2.5. Połączenie między rdzeniem żelaznym a korpusem anody musi być szczelne, bez szczelin i luźnych połączeń, aby zapewnić efektywny przepływ prądu anodowego przez rdzeń żelazny.
Wydajność elektrochemiczna
Parametry elektrochemiczne są kluczowym wskaźnikiem oceny jakości anod protektorowych cynkowo-aluminiowo-indowych. Bezpośrednio wpływają na skuteczność ochrony katodowej i żywotność anod. Należą do nich: potencjał obwodu otwartego, potencjał roboczy, rzeczywista pojemność, wydajność prądowa oraz zdolność rozpuszczania.
Wskaźniki i standardy
Wskaźniki wydajności elektrochemicznej anod protektorowych cynkowo-aluminiowo-indowych opierają się na nasyconej elektrodzie kalomelowej (SCE) jako elektrodzie odniesienia. Normy międzynarodowe wykorzystują elektrodę miedziano-siarczanową (CSE), a zależność konwersji potencjału między dwiema elektrodami odniesienia wynosi: E (CSE) = E (SCE) + 0.06 V.
| Wydajność | Medium testowe | Wymagania standardowe | Metoda badania |
|---|---|---|---|
| Potencjał obwodu otwartego (V) | Sztuczna woda morska (zasolenie 3.5%, 25℃) | -1.05 ~ -1.15 | Miareczkowanie potencjometryczne zgodnie z GB/T 17848 |
| Potencjał operacyjny (V) | Sztuczna woda morska (zasolenie 3.5%, 25℃) | -1.00 ~ -1.10 | Polaryzacja galwanostatyczna zgodna z GB/T 17848 |
| Rzeczywista pojemność (Ah/kg) | Sztuczna woda morska (zasolenie 3.5%, 25℃) | ≥ 700 | Wyładowanie galwanostatyczne zgodnie z GB/T 4950 |
| Sprawność prądowa (%) | Sztuczna woda morska (zasolenie 3.5%, 25℃) | ≥ 90 | Metoda odchudzania zgodna z GB/T 4950 |
| Szybkość samokorozji (mm/a) | Sztuczna woda morska (zasolenie 3.5%, 25℃) | ≤ 0.5 | Badanie zanurzeniowe zgodnie z GB/T 10124 |
| Wydajność rozpuszczania | Sztuczna woda morska (zasolenie 3.5%, 25℃) | Jednorodne rozpuszczanie, brak korozji lokalnej i międzykrystalicznej. | Kontrola wizualna + Analiza metalograficzna. |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →
W przypadku anod protektorowych cynkowo-aluminiowo-indowych stosowanych w instalacjach słodkowodnych i podziemnych, wskaźniki wydajności elektrochemicznej można precyzyjnie dostroić do rezystywności medium. Na przykład, anody słodkowodne wymagają potencjału w obwodzie otwartym od -1.00 do -1.10 V (SCE), pojemności rzeczywistej ≥680 Ah/kg i sprawności prądowej ≥88%; anody podziemne wymagają potencjału w obwodzie otwartym od -1.02 do -1.13 V (SCE), pojemności rzeczywistej ≥690 Ah/kg i sprawności prądowej ≥89%.
Potencjał obwodu otwartego
Potencjał obwodu otwartego odnosi się do potencjału elektrody anody protektorowej cynkowo-aluminiowo-indowej w elektrolicie po osiągnięciu równowagi elektrochemicznej, przed połączeniem z chronionym metalem. Jest to podstawowy wskaźnik pomiaru aktywności elektrochemicznej anody. Potencjał obwodu otwartego anody protektorowej cynkowo-aluminiowo-indowej jest regulowany w zakresie od -1.05 do -1.15 V (SCE), co zapewnia wystarczające napięcie sterujące dla chronionej konstrukcji stalowej (potencjał ochronny konstrukcji stalowej wynosi od -0.85 do -1.20 V (CSE)), jednocześnie zapobiegając kruchości wodorowej chronionego metalu spowodowanej nadmiernie ujemnym potencjałem. Synergiczne działanie aluminium i indu jest kluczowe dla regulacji potencjału obwodu otwartego. Aluminium nieznacznie zwiększa potencjał anody, zapobiegając nadmiernie ujemnemu potencjałowi. Ind obniża potencjał aktywacji anody, zwiększając jej aktywność. Precyzyjny stosunek tych dwóch pierwiastków pozwala na precyzyjną kontrolę potencjału obwodu otwartego.
Potencjał roboczy
Potencjał roboczy odnosi się do potencjału elektrody anody protektorowej cynkowo-aluminiowo-indowej po jej podłączeniu do chronionego metalu i uruchomieniu. Jest to kluczowy wskaźnik pomiaru rzeczywistego efektu ochronnego anody. Potencjał roboczy anody protektorowej cynkowo-aluminiowo-indowej jest stabilny w zakresie -1.00~-1.10 V (SCE). Ten zakres potencjału pozwala chronionej konstrukcji stalowej na utrzymanie optymalnego stanu polaryzacji katodowej, skutecznie hamując anodową reakcję rozpuszczania stali. W porównaniu z tradycyjnymi anodami protektorowymi cynkowo-aluminiowo-kadmowymi, potencjał roboczy anody protektorowej cynkowo-aluminiowo-indowej jest bardziej stabilny, z wahaniami potencjału ≤0.05 V podczas długotrwałego użytkowania, co pozwala uniknąć niedostatecznego lub nadmiernego zabezpieczenia spowodowanego wahaniami potencjału.
Rzeczywista pojemność i wydajność prądowa
Rzeczywista pojemność odnosi się do efektywnego ładunku elektrycznego, jaki jednostka masy anody protektorowej cynkowo-aluminiowo-indowej może wytworzyć w określonych warunkach. Sprawność prądowa to stosunek rzeczywistego efektywnego ładunku elektrycznego wytworzonego przez anodę do teoretycznego ładunku elektrycznego. Te dwa wskaźniki są kluczowymi wskaźnikami pomiaru stopnia wykorzystania energii i żywotności anody. Teoretyczna pojemność cynku wynosi 780 Ah/kg. Rzeczywista pojemność anody protektorowej cynkowo-aluminiowo-indowej wynosi ≥700 Ah/kg, a sprawność prądowa ≥90%, co jest wartością znacznie wyższą niż w przypadku anod protektorowych na bazie magnezu (sprawność prądowa 50%–60%) i nieznacznie wyższą niż w przypadku tradycyjnych anod protektorowych cynkowo-aluminiowo-kadmowych (sprawność prądowa 85%–90%).
Dodatek indu jest kluczowym czynnikiem poprawiającym wydajność prądową. Ind może hamować reakcję wydzielania wodoru podczas rozładowania anody, zmniejszając nieefektywne zużycie energii w wyniku korozji własnej i zapewniając, że większość rozpuszczonego w anodzie prądu zostanie przekształcona w efektywny prąd wyjściowy.
Wydajność rozpuszczania
Odporność na rozpuszczanie odnosi się do korozji i rozpuszczania anod protektorowych cynkowo-aluminiowo-indowych w elektrolitach. Jest to ważny wskaźnik pomiaru żywotności anody i stabilności prądu wyjściowego. Anody protektorowe cynkowo-aluminiowo-indowe są wymagane do uzyskania równomiernego rozpuszczania, co oznacza, że powierzchnia anody ulega równomiernemu rozrzedzeniu podczas korozji, bez lokalnych wżerów, korozji międzykrystalicznej, korozji wżerowej ani innych nierównomiernych zjawisk korozyjnych. Produkty korozji powinny być luźne i łatwo oddzielać się, zapobiegając tworzeniu się gęstej warstwy pasywacyjnej na powierzchni anody, która mogłaby wpływać na prąd wyjściowy.
Różne media
Na wydajność elektrochemiczną anod protektorowych cynkowo-aluminiowo-indowych wpływają takie czynniki, jak zasolenie, rezystywność, temperatura i pH medium. Wydajność różni się w zależności od medium.
- Zasolenie
Wyższe zasolenie prowadzi do wyższej przewodności elektrycznej ośrodka, silniejszej aktywności elektrochemicznej anody, bardziej ujemnego potencjału w obwodzie otwartym i wyższej wydajności prądowej. W wodzie morskiej (zasolenie 3.5%) wydajność prądowa anody wynosi ≥90%; w wodzie słonawej (zasolenie 0.5%–1.0%) wydajność prądowa wynosi 88%–90%; w wodzie słodkiej (zasolenie <0.5%) wydajność prądowa wynosi 85%–88%.
- Oporność
Rezystywność ośrodka jest ujemnie skorelowana z natężeniem prądu anody; wyższa rezystywność skutkuje niższym natężeniem prądu. Gdy rezystywność gruntu wynosi ≤20Ω·m, natężenie prądu anody jest stabilne; przy rezystywności 20Ω·m~50Ω·m konieczne jest zastosowanie materiału wypełniającego w celu zmniejszenia rezystancji styku; przy rezystywności >50Ω·m, w celu poprawy wydajności prądu wymagane jest zastosowanie głębokiego uziemienia anody.
- Temperatura
Podwyższenie temperatury zwiększa aktywność elektrochemiczną anody, obniża potencjał aktywacji anody i zwiększa wydajność prądową. W temperaturach od 0°C do 25°C wydajność prądowa anody rośnie wraz ze wzrostem temperatury; w temperaturach od 25°C do 40°C wydajność prądowa pozostaje stabilna; w temperaturach powyżej 40°C reakcja wydzielania wodoru nasila się, a wydajność prądowa nieznacznie spada (spadek ≤5%).
- wartość PH
Anody ofiarne cynkowo-aluminiowo-indowe działają najlepiej w środowiskach obojętnych i słabo zasadowych (pH 6.5~8.5) przy wydajności prądowej ≥90%; w środowiskach kwaśnych (pH <6.5) reakcja wydzielania wodoru nasila się, szybkość samokorozji wzrasta, a wydajność prądowa maleje; w środowiskach silnie zasadowych (pH >8.5) na powierzchni anody łatwo tworzy się warstwa pasywacyjna, która wpływa na wydajność prądową.
Zalety anod ofiarnych cynkowo-aluminiowo-indowych
Anody protektorowe cynkowo-aluminiowo-indowe zachowują podstawowe zalety anod cynkowych , takie jak stabilny potencjał, wysoka wydajność prądowa oraz łatwość montażu i konserwacji, a jednocześnie zapewniają lepszą wydajność, przyjazność dla środowiska i dłuższą żywotność. W porównaniu z tradycyjnymi anodami protektorowymi cynkowo-aluminiowo-kadmowymi , anodami protektorowymi magnezowymi i anodami protektorowymi aluminiowymi, oferują one znaczące korzyści i są obecnie preferowanym materiałem do ochrony katodowej konstrukcji stalowych w różnych mediach, takich jak woda morska, gleba i woda słodka.
Doskonała wydajność elektrochemiczna
W porównaniu do tradycyjnych anod galwanicznych cynkowo-aluminiowo-kadmowych, anody galwaniczne cynkowo-aluminiowo-indowe osiągają kompleksową optymalizację wydajności elektrochemicznej dzięki synergistycznemu działaniu aluminium i indu: po pierwsze, potencjał jest bardziej stabilny, co pozwala uniknąć niewystarczającej lub nadmiernej ochrony spowodowanej wahaniami potencjału; po drugie, wydajność prądowa jest wyższa, wynosząca ≥90%, co przekłada się na większe wykorzystanie energii; po trzecie, rozpuszczanie jest bardziej równomierne, bez lokalnej korozji wżerowej lub korozji międzykrystalicznej, a produkty korozji łatwo się oddzielają.
W zastosowaniach praktycznych, efekt ochronny anod protektorowych cynkowo-aluminiowo-indowych jest znacznie lepszy niż tradycyjnych anod protektorowych cynkowo-aluminiowo-kadmowych. Biorąc za przykład ochronę antykorozyjną statków, szybkość korozji kadłubów statków z zastosowaniem anod protektorowych cynkowo-aluminiowo-indowych wynosi ≤0.01 mm/rok, co jest znacznie niższe niż w przypadku statków z anodami cynkowo-aluminiowo-kadmowymi (szybkość korozji 0.02 mm/rok ~ 0.03 mm/rok), co wydłuża okres ochrony o 3-5 lat.
Niższy całkowity koszt
Anody protektorowe cynkowo-aluminiowo-indowe charakteryzują się wysoką wydajnością prądową, niską samokorozją i dobrą równomiernością rozpuszczania. Ich rzeczywista żywotność jest znacznie dłuższa niż tradycyjnych anod cynkowych i magnezowych. Szybkość samokorozji anod protektorowych cynkowo-aluminiowo-indowych wynosi ≤0.5 mm/rok. W wodzie morskiej ich rzeczywista żywotność może sięgać 15-20 lat; w glebie, z zastosowaniem materiału wypełniającego, może sięgać 20-25 lat; w wodzie słodkiej – 10-15 lat.
W porównaniu do tradycyjnych anod galwanicznych cynkowo-aluminiowo-kadmowych (okres eksploatacji 10-15 lat w wodzie morskiej), okres eksploatacji anod galwanicznych cynkowo-aluminiowo-indowych jest dłuższy o 30-50%; w porównaniu do anod galwanicznych na bazie magnezu (okres eksploatacji 5-8 lat w glebie), ich okres eksploatacji jest dłuższy o 200-300%.
Nadaje się do różnych mediów korozyjnych
Anody protektorowe cynkowo-aluminiowo-indowe nadają się do stosowania w różnych mediach korozyjnych, takich jak woda morska, woda słonawa, solanka, gleba, woda słodka oraz woda wydobywana ze złóż ropy naftowej i gazu. Mogą one stabilnie pracować w środowiskach o zmiennej temperaturze, zasoleniu i rezystywności, oferując znacznie szerszy zakres zastosowań niż tradycyjne anody cynkowe i magnezowe.
Anody cynkowo-aluminiowo-indowe do zastosowań w wodzie morskiej mogą stabilnie pracować w wodzie morskiej o zasoleniu od 0.5% do 3.5% i temperaturze od 0°C do 40°C; anody do zastosowań podziemnych mogą stabilnie pracować w glebie o rezystywności ≤50Ω·m, a dzięki głębokim podłożom anodowym i materiałom zasypowym mogą być dostosowane do gleb o wysokiej rezystywności >50Ω·m; anody do zastosowań w wodzie słodkiej mogą stabilnie pracować w wodzie słodkiej o pH od 6.5 do 8.5. Ponadto anody protektorowe cynkowo-aluminiowo-indowe mogą być również dostosowane do złożonych mediów, takich jak woda eksploatacyjna ze złóż ropy naftowej i gazu. W wodzie eksploatacyjnej ze złóż ropy naftowej i gazu zawierającej siarkę i chlor, ich wydajność prądowa może nadal utrzymywać się na poziomie ponad 85%, co jest wartością znacznie lepszą niż w przypadku innych typów anod protektorowych.
Standardy
Badania, produkcja, testowanie i stosowanie anod protektorowych cynkowo-aluminiowo-indowych są zgodne z międzynarodowymi normami. System norm obejmuje różne aspekty, w tym skład chemiczny, parametry elektrochemiczne, specyfikacje, metody badań, zasady kontroli oraz specyfikacje instalacji. Normy międzynarodowe obejmują przede wszystkim normy Amerykańskiego Towarzystwa Badań i Materiałów (ASTM), normy Unii Europejskiej (DIN EN) oraz Narodowego Stowarzyszenia Inżynierów Korozyjnych (NACE). Występują niewielkie różnice we wskaźnikach wydajności określonych w poszczególnych normach.
ASTM B418-2025
„Standardowa Specyfikacja Anod Cynkowych i Cynkowo-Aluminiowych do Ochrony Katodowej”. Niniejsza norma stanowi podstawową specyfikację dla międzynarodowych anod protektorowych na bazie cynku, obejmując anody cynkowe odlewane i kute, i ma zastosowanie do ochrony katodowej w wodzie morskiej, słonawej i glebie. Norma klasyfikuje anody na dwa typy: Typ I (układ cynk-aluminium-kadm/ind) odpowiedni do silnie korozyjnych środowisk wody morskiej oraz Typ II odpowiedni do słabo korozyjnych środowisk gleby/wód słodkich; jasno określa limity składu dla pierwiastków takich jak aluminium, ind, żelazo, miedź i ołów (np. aluminium 0.1% – 0.5%, ind 0.02% – 0.08%, żelazo ≤0.01%); normalizuje również metody badania właściwości elektrochemicznych (potencjał w obwodzie otwartym, wydajność prądowa, pojemność) oraz wymagania dotyczące tolerancji wymiarowej, stanowiąc podstawę międzynarodowych zamówień i handlu.
DIN EN 12473: 2020
„Anody ze stopu cynku do ochrony katodowej”. Jest to norma Unii Europejskiej, równoważna z normą ISO 14600, mająca zastosowanie do anod protektorowych ze stopu cynku i cynku z aluminium. Podstawowe wymagania obejmują: skład stopu (cynk ≥99.45%, aluminium 0.3% – 0.5%, ind 0.02% – 0.05%), parametry elektrochemiczne (wydajność prądowa w wodzie morskiej ≥90%, rzeczywista pojemność ≥700 Ah/kg) oraz równomierne rozpuszczanie (brak lokalnych wżerów); norma ta wymaga, aby produkty uzyskały certyfikat środowiskowy ROHS (kadm ≤0.001%), co jest warunkiem wstępnym do wejścia na rynek UE.
NACE SP0176-2024
„Kontrola korozji zewnętrznej podziemnych lub zanurzonych metalowych systemów rurociągowych”. Norma Międzynarodowego Stowarzyszenia Inżynierów Korozyjnych (NACE) koncentruje się na projektowaniu i wdrażaniu systemów ochrony katodowej podziemnych/podwodnych rurociągów metalowych. Zawiera ona szczegółowe specyfikacje dotyczące stosowania anod cynkowo-aluminiowo-indowych: anody zakopane wymagają materiału wypełniającego (gips + bentonit + siarczan sodu) w celu zmniejszenia rezystancji styku; odległość między anodą a rurociągiem musi wynosić ≥3 m, a odstęp między anodami musi być ≥3-krotnością długości anody; obowiązkowe jest regularne monitorowanie potencjału ochronnego (potencjał ochronny stalowego rurociągu ≤-0.85 V CSE) i szybkości zużycia anod, co czyni ją podstawową normą w branży rurociągów naftowych i gazowych.
ISO 14600: 2021
„Ochrona katodowa stali w glebie lub wodzie”. Jest to ogólna norma Międzynarodowej Organizacji Normalizacyjnej (INO), obejmująca projektowanie, dobór materiałów i odbiór techniczny systemów ochrony katodowej konstrukcji stalowych w środowisku glebowo-wodnym. Kluczowe wymagania dla anod cynkowo-aluminiowo-indowych obejmują: skład chemiczny (elementy domieszkowe: żelazo ≤0.01%, miedź ≤0.005%), parametry elektrochemiczne (stabilność potencjału roboczego w zakresie -1.00~-1.10 V SCE) oraz okres użytkowania (≥20 lat w glebie, ≥15 lat w wodzie morskiej); norma określa również metodę połączenia elektrycznego anody z chronioną konstrukcją (spawanie termitowe) oraz wymagania dotyczące ochrony izolacji.
Wniosek
Anody protektorowe cynkowo-aluminiowo-indowe to przyjazne dla środowiska anody protektorowe na bazie stopu cynku. Wykorzystując cynk o wysokiej czystości jako materiał bazowy, dodawane są śladowe ilości aluminium i indu, tworząc system stopowy, który zastępuje toksyczny kadm w tradycyjnych anodach cynkowo-aluminiowo-kadmowych, przyczyniając się w ten sposób do poprawy ochrony środowiska. Do ich głównych zalet należą: doskonała efektywność środowiskowa (brak kadmu, zgodność z RoHS), stabilna wydajność elektrochemiczna (potencjał obwodu otwartego -1.05~-1.15 V SCE, wydajność prądowa ≥90%), równomierne rozpuszczanie (brak lokalnych wżerów), długa żywotność (15-20 lat w wodzie morskiej, 20-25 lat w glebie) oraz szeroki zakres zastosowań (woda morska, woda słodka, gleba, woda wydobywana ze złóż ropy naftowej i gazu).
Firma Wstitanium, dzięki swoim sześciu kluczowym atutom w zakresie badań i rozwoju technologii, kontroli surowców, produkcji, kontroli jakości, usług dostosowanych do indywidualnych potrzeb oraz zgodności z przepisami dotyczącymi ochrony środowiska, stała się wiodącym producentem anod protektorowych cynkowo-aluminiowo-indowych. Oferujemy kompleksowe rozwiązanie w zakresie anod, spełniające potrzeby w zakresie ochrony antykorozyjnej w różnych sektorach, w tym w inżynierii morskiej, przemyśle stoczniowym, sektorze ropy i gazu, miejskich sieciach rurociągowych oraz w sektorze nowych źródeł energii.