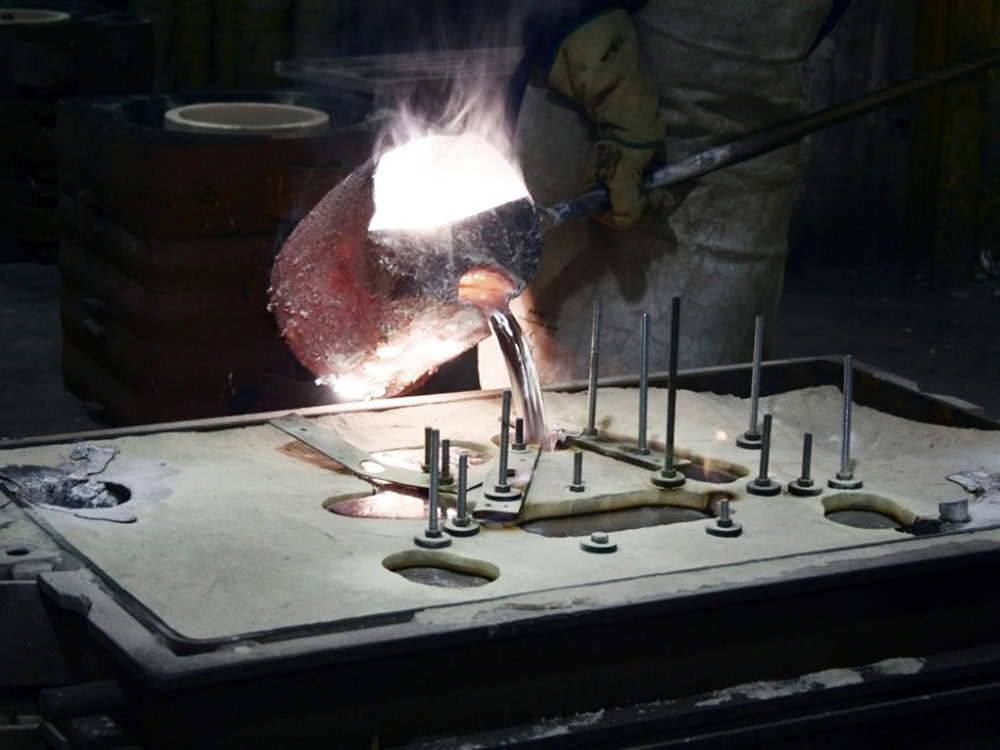
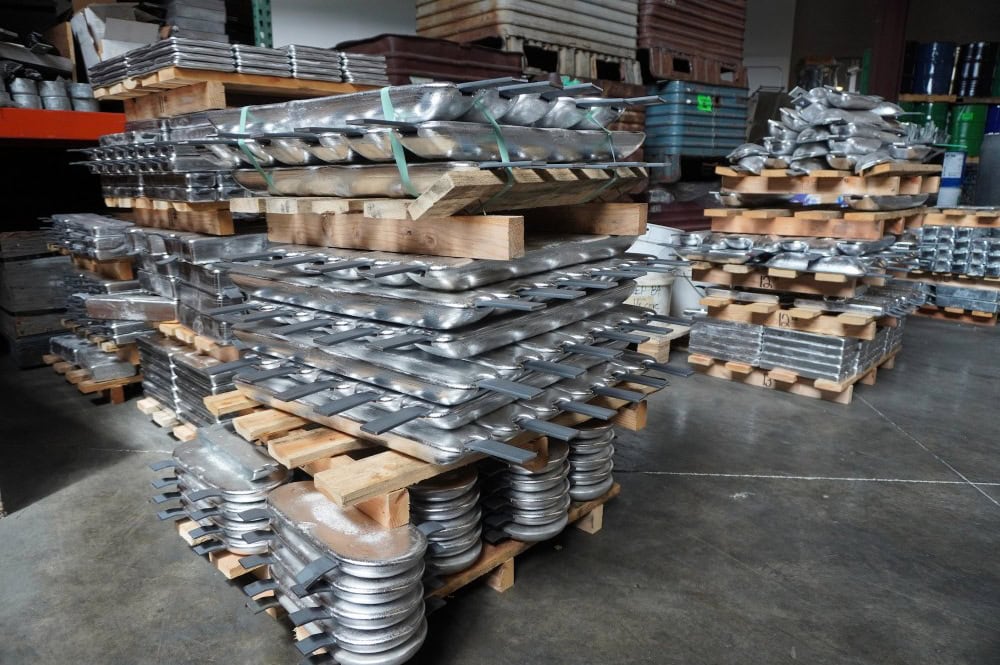
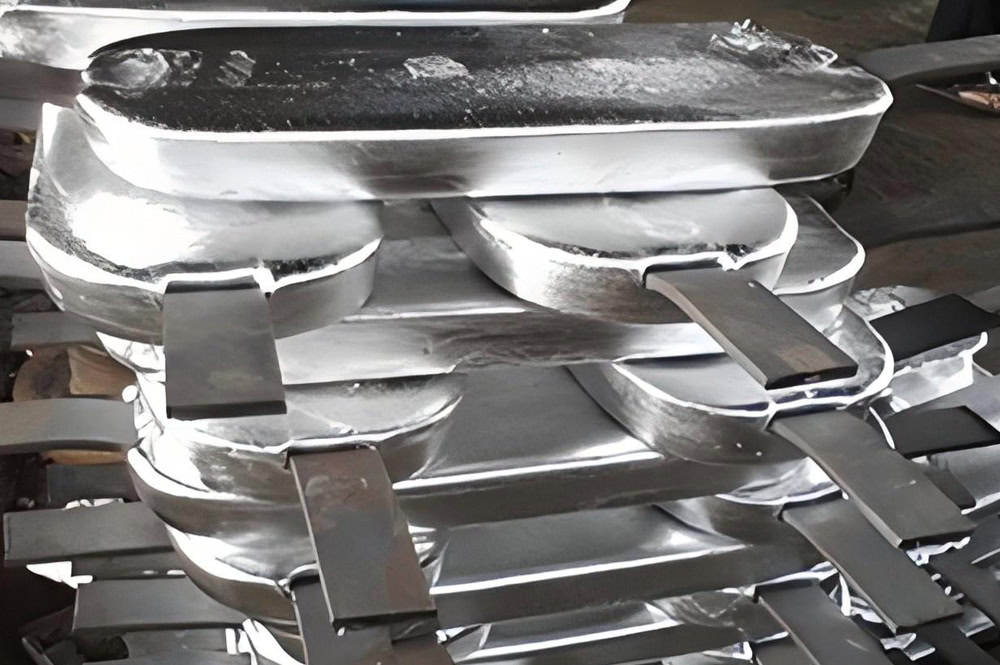
Technologia ochrony katodowej z wykorzystaniem anody protektorowej z cynku jest szeroko stosowana w przemyśle mostowym. Już w 1824 roku brytyjski naukowiec Humphry Davy po raz pierwszy odkrył zasadę ochrony elektrochemicznej anod protektorowych i zastosował ją do ochrony antykorozyjnej brytyjskich okrętów wojennych. Po prawie stuleciu udoskonaleń technologicznych opracowano kompletny, standardowy system, metody projektowania, procesy konstrukcyjne oraz rozwiązania w zakresie eksploatacji i konserwacji.


W porównaniu z innymi materiałami anodowymi, takimi jak anody magnezowe i aluminiowe, anody cynkowe mają wiele zalet, takich jak umiarkowany potencjał, wysoka wydajność prądowa, równomierne rozpuszczanie, odporność na pasywację, brak ryzyka nadmiernej ochrony oraz przyjazność dla środowiska. Są szeroko stosowane do ochrony antykorozyjnej wielu krytycznych elementów mostów, takich jak fundamenty palowe, przyczółki, filary, stalowe dźwigary skrzynkowe, strefy zakotwienia kabli i łożyska.
Zasada działania anod ofiarnych
Anody protektorowe działają poprzez „aktywne poświęcanie się, aby zastąpić skorodowany korpus”, stając się „elektrochemicznym substytutem” konstrukcji stalowej, zapobiegając w ten sposób korozji u źródła. Stabilna różnica potencjałów elektrody między cynkową anodą protektorową a stalą: W standardowym środowisku w temperaturze 25°C standardowy potencjał elektrody cynku wynosi -0.763 V (w porównaniu z SHE, standardową elektrodą wodorową). Standardowy potencjał elektrody żelaza wynosi -0.440 V (w porównaniu z SHE). Potencjał cynku jest znacznie bardziej ujemny niż żelaza, co pozwala mu na spontaniczne rozpuszczanie się jako anody w środowisku elektrolitu, zapewniając ciągły prąd ochronny dla konstrukcji stalowej.

Charakterystyka elektrochemiczna
Skuteczność ochronna anod protektorowych cynkowych zależy od ich podstawowych właściwości elektrochemicznych. Właściwości elektrochemiczne bezpośrednio wpływają na wydajność prądową anody, jej żywotność, skuteczność i zdolność adaptacji do warunków środowiskowych. Międzynarodowe normy określają dla nich jasne wymagania techniczne.
Potencjał elektrody i napięcie sterujące
Potencjał elektrody jest kluczowym wskaźnikiem pomiaru aktywności elektrochemicznej anod cynkowych i dzieli się na potencjał obwodu otwartego i potencjał obwodu zamkniętego. W sztucznej wodzie morskiej o temperaturze 25°C, dla anody ze stopu cynku typu I, zgodnej z normą ASTM B418-16a, potencjał obwodu otwartego powinien osiągnąć -1.10 V (w porównaniu z elektrodą odniesienia CSE, nasyconą siarczanem miedzi). Potencjał obwodu zamkniętego nie powinien być niższy niż -1.03 V (w porównaniu z CSE). Naturalny potencjał korozji stali w środowisku neutralnym wynosi od około -0.60 V do -0.80 V (w porównaniu z CSE). Różnica potencjałów między nimi to napięcie sterujące. Stabilne napięcie sterujące anody cynkowej wynosi od około 0.20 V do 0.25 V, zapewniając stabilną moc dla przepływu prądu ochronnego.
W porównaniu z anodami magnezowymi (napięcie sterujące około 0.60 V~0.70 V), anody cynkowe charakteryzują się umiarkowanym napięciem sterującym, wystarczającym do spełnienia wymagań ochronnych w większości korozyjnych środowisk mostowych. Unikają one problemów z nadmiernym zabezpieczeniem spowodowanych zbyt wysokim napięciem sterującym, zapobiegając w ten sposób kruchości wodorowej konstrukcji stalowych. W porównaniu z anodami aluminiowymi, anody cynkowe charakteryzują się lepszą stabilnością potencjału, są mniej podatne na pasywację w środowiskach o niskim natężeniu przepływu i niskiej zawartości jonów chlorkowych oraz charakteryzują się bardziej stabilnym prądem wyjściowym.
Pojemność i wydajność prądowa
Pojemność teoretyczna odnosi się do całkowitej ilości energii elektrycznej, która może zostać uwolniona po całkowitym rozpuszczeniu jednostki masy anody cynkowej. Teoretyczna pojemność cynku wynosi 820 Ah/kg i jest znacznie wyższa niż anod magnezowych (1220 Ah/kg), ale niższa niż anod aluminiowych (2980 Ah/kg). W praktyce rzeczywista pojemność anod cynkowych zależy od takich czynników, jak składniki stopowe, środowisko i temperatura pracy, i nie może osiągnąć wartości teoretycznej. Do pomiaru efektywności wykorzystania anody zazwyczaj stosuje się wydajność prądową (rzeczywista pojemność / teoretyczna pojemność × 100%).
Zgodnie z normą GB/T 4950-2021 „Zinc Alloy Sacrificial Anodes” (Anody ofiarne ze stopów cynku), sprawność prądowa anod cynkowych w wodzie morskiej powinna wynosić co najmniej 90%, a nawet przekraczać 95%; w środowisku glebowym sprawność prądowa powinna wynosić co najmniej 65%, a w środowisku słodkowodnym około 70–80%. Norma DNVGL-RP-F103-2016 stanowi, że rzeczywista pojemność anod cynkowych w wodzie morskiej powinna wynosić co najmniej 780 Ah/kg, a w środowisku mułu morskiego – co najmniej 750 Ah/kg. Wskaźnik ten stanowi podstawę do obliczania projektowej żywotności anod w inżynierii mostowej.
Szybkość rozpuszczania i zużycia
Wysokiej jakości anody cynkowe powinny charakteryzować się równomiernym rozpuszczaniem. Produkty korozji powinny być luźne i łatwo oddzielać się, zapobiegając tworzeniu się gęstej warstwy pasywacyjnej na powierzchni anody, zapewniając ciągłe i stabilne uwalnianie prądu. Zgodnie z normą ASTM B418-16a, rozpuszczanie anod cynkowych powinno być równomierne, bez lokalnej korozji międzykrystalicznej, a powierzchnia anody nie powinna być pokryta gęstą warstwą produktów korozji, trudną do oderwania.
Wskaźnik zużycia odnosi się do masy energii elektrycznej zużywanej przez anodę na 1 A·rok produkcji energii. Jest to kluczowy parametr przy projektowaniu zużycia anod. W wodzie morskiej teoretyczne zużycie anod cynkowych wynosi 11.88 kg/(A·rok), podczas gdy rzeczywiste zużycie wynosi około 12.0–12.5 kg/(A·rok). W środowisku glebowym rzeczywiste zużycie wynosi około 15–18 kg/(A·rok), co jest wartością znacznie niższą niż w przypadku anod magnezowych, co pozwala na zmniejszenie liczby zużytych anod i nakładów pracy związanych z instalacją przy takim samym projektowanym okresie użytkowania.
Wpływ temperatury na wydajność elektrochemiczną
Właściwości elektrochemiczne anod cynkowych są bardzo wrażliwe na temperaturę otoczenia. Jest to kluczowa cecha, którą należy uwzględnić w ich zastosowaniach inżynieryjnych. W temperaturze pokojowej (≤40°C) anody cynkowe charakteryzują się stabilnym potencjałem, wysoką wydajnością prądową i równomiernym rozpuszczaniem. Gdy temperatura otoczenia przekroczy 49°C, aluminium segreguje na granicach ziaren stopu cynku, inicjując korozję międzykrystaliczną i powodując znaczny spadek wydajności prądowej anody. Po osiągnięciu progu krytycznego 54°C potencjał elektrody cynku ulega przesunięciu dodatniemu, a nawet następuje odwrócenie biegunowości – anoda cynkowa przekształca się w katodę, a konstrukcja stalowa staje się anodą, ulegając korozji, co prowadzi do całkowitego uszkodzenia systemu ochrony katodowej.
Dlatego w zastosowaniach w inżynierii mostowej, anody cynkowe są surowo zabronione w środowiskach o długotrwałych temperaturach przekraczających 49°C. W przypadku mostów w regionach tropikalnych lub w środowiskach o wysokiej temperaturze w pobliżu zakładów przemysłowych, anody cynkowe należy dobierać ostrożnie. Należy upewnić się, że temperatura pracy anody jest zawsze niższa niż 40°C.
Środowisko usługowe
Inżynieria mostowa działa w złożonych i zróżnicowanych środowiskach, od śródlądowych wód słodkich po przybrzeżne środowiska morskie, od suchych gleb po tereny słone i zasadowe, a także od środowisk atmosferycznych po podwodne. Różne środowiska elektrolityczne bezpośrednio wpływają na właściwości elektrochemiczne i działanie ochronne anod cynkowych. Stanowi to podstawę doboru i projektowania anod.

Środowisko morskie
Środowisko morskie jest najbardziej agresywnym środowiskiem korozyjnym w inżynierii mostowej. Woda morska zawiera około 3.5% chlorku sodu, charakteryzującego się wysoką zawartością jonów chlorkowych i niską przewodnością (rezystywność około 20–30 Ω·cm), co czyni ją idealnym środowiskiem dla anod cynkowych. W strefie całkowitego zanurzenia w wodzie morskiej anody cynkowe nie ulegają łatwej pasywacji i rozpuszczają się równomiernie. Sprawność prądowa może sięgać ponad 90%, umożliwiając ciągłe i stabilne dostarczanie prądu ochronnego. Anody cynkowe są szeroko stosowane w stalowych palach rurowych, podwodnych przyczółkach i stalowych kesonach mostów transmorskich.
W strefach pływów i rozbryzgów, konstrukcje stalowe napotykają liczne wyzwania związane z naprzemiennymi warunkami wilgotnymi i suchymi, silnym ścieraniem oraz korozją jonami chlorkowymi o wysokim stężeniu. Szybkość korozji jest 3–5 razy większa niż w strefie pełnego zanurzenia. Anody cynkowe utrzymują dobrą aktywność elektrochemiczną w strefie pływów, a w połączeniu z wytrzymałymi powłokami antykorozyjnymi znacznie wydłużają żywotność konstrukcji stalowych w strefie pływów.
Środowisko słodkowodne
Środowisko słodkowodne w rzekach i jeziorach śródlądowych charakteryzuje się wysoką rezystywnością (zwykle 100–1000 Ω·cm) i wyższą zawartością tlenu rozpuszczonego niż w wodzie morskiej. Wydajność prądowa anod cynkowych nieznacznie spada do około 70–80%, ale nadal utrzymuje stabilny potencjał wyjściowy, co czyni je odpowiednimi do środowisk słodkowodnych o rezystywności ≤15 Ω·m.
W przypadku podwodnych fundamentów palowych i stalowych konstrukcji przyczółków mostów nad rzekami i jeziorami, wydajność prądowa anody jest optymalizowana poprzez zastosowanie pasmowych anod cynkowych w celu zwiększenia powierzchni odsłoniętej oraz przewodzącego wypełniacza w celu zmniejszenia rezystancji styku. W środowiskach słodkowodnych o rezystywności przekraczającej 20 Ω·m, preferowane są anody magnezowe lub należy zastosować system ochrony katodowej z prądem przyłożonym.
Środowisko glebowe
Konstrukcje fundamentowe mostów, takie jak fundamenty palowe, przyczółki i zakotwienia, są narażone na długotrwałe działanie środowiska gruntowego. Rezystywność gruntu, odczyn pH, wilgotność, zawartość jonów chlorkowych i siarczanowych bezpośrednio wpływają na skuteczność ochronną anod cynkowych. Anody cynkowe nadają się do stosowania w środowiskach glebowych obojętnych, lekko kwaśnych i lekko zasadowych o rezystywności ≤15 Ω·m. Wykazują doskonałe właściwości ochronne, szczególnie w glebach o niskiej rezystywności, takich jak gleby słone nadmorskie i bagienne.
W przypadku stosowania w środowisku glebowym, anody cynkowe muszą być stosowane w połączeniu ze specjalistycznym wypełniaczem przewodzącym. Wypełniacz zmniejsza rezystancję styku anody z glebą, utrzymuje wilgotne środowisko elektrolityczne wokół anody i zapobiega pasywacji anody. Standardowy skład wypełniacza to: 75% proszku gipsowego, 20% bentonitu i 5% siarczanu sodu. Skład ten skutecznie zmniejsza rezystancję uziemienia anody i poprawia wydajność prądową.

Środowisko betonowe
Żelbet jest najczęściej stosowaną konstrukcją w inżynierii mostowej. Sam beton jest silnie zasadowy (pH 12-13), tworząc gęstą warstwę pasywacyjną na powierzchni stali zbrojeniowej, chroniąc ją przed korozją. Jednakże, gdy czynniki takie jak penetracja jonów chlorkowych i karbonatyzacja betonu uszkadzają tę warstwę pasywacyjną, następuje korozja elektrochemiczna stali zbrojeniowej.
Anody cynkowe to jedyne materiały anodowe , które można bezpośrednio osadzać w betonie. Główną przyczyną jest wyjątkowo niski współczynnik rozszerzalności objętościowej cynku pod wpływem produktów korozji. W przeciwieństwie do anod magnezowych i aluminiowych , cynk nie powoduje pękania betonu w wyniku rozszerzalności objętościowej produktów korozji, a tym samym nie powoduje uszkodzeń konstrukcji betonowej.
Rodzaje anod ofiarnych cynkowych
Anody protektorowe cynkowe można klasyfikować na różne sposoby. W zastosowaniach w inżynierii mostowej klasyfikuje się je zazwyczaj na podstawie dwóch podstawowych kryteriów: pierwiastków stopowych i kształtu oraz scenariuszy zastosowania. Różne rodzaje anod cynkowych charakteryzują się różnymi właściwościami technicznymi i zakresami zastosowań. Precyzyjny dobór anod jest konieczny na podstawie takich parametrów, jak charakterystyka konstrukcyjna mostu, środowisko eksploatacji i projektowany okres użytkowania.

ASTM B418-16a Anoda ze stopu cynku typu I
Anody ze stopu cynku typu I są najszerzej stosowane w inżynierii mostowej. Pierwiastkami stopowymi są cynk, aluminium i kadm. Zawartość aluminium wynosi 0.1%–0.5%, kadmu 0.025%–0.07%, a cynk stanowi resztę. Zawartość zanieczyszczeń, takich jak żelazo, miedź i ołów, jest ściśle kontrolowana. W szczególności zawartość żelaza ≤0.005%, ołowiu ≤0.006% i miedzi ≤0.005%.
Pierwiastki stopowe odgrywają kluczową rolę w optymalizacji wydajności anody: aluminium rozdrabnia ziarno, poprawia wydajność prądową anody i zapobiega korozji międzykrystalicznej. Kadm obniża potencjał korozyjny anody, poprawia jej właściwości aktywacyjne, zapobiega tworzeniu się warstwy pasywacyjnej na powierzchni anody i zapewnia stabilny przepływ prądu w złożonych środowiskach.
Podstawowe parametry techniczne anod ze stopu cynku typu I: potencjał obwodu otwartego w wodzie morskiej wynosi -1.10 V (w porównaniu z CSE). Rzeczywista pojemność ≥780 Ah/kg, wydajność prądowa ≥90%. Anoda rozpuszcza się równomiernie, wykazuje wysoką odporność na pasywację i nadaje się do większości środowisk eksploatacji mostów, w tym do wody morskiej, słodkiej i gruntów o niskiej rezystywności. Jest to preferowany typ anody w inżynierii mostowej, szeroko stosowany w stalowych fundamentach palowych, przyczółkach i filarach mostów morskich i śródlądowych.
ASTM B418-16a Typ II Czysta anoda cynkowa
Anody cynkowe o wysokiej czystości typu II to anody cynkowe o wysokiej czystości, o zawartości cynku ≥99.99%. Zawartość wszystkich pierwiastków stopowych i zanieczyszczeń jest ściśle ograniczona: aluminium ≤0.005%, kadm ≤0.003%, żelazo ≤0.0014%, ołów ≤0.003% i miedź ≤0.002%.
W porównaniu z anodami ze stopu cynku typu I, anody cynkowe typu II o wysokiej czystości oferują doskonałą odporność na korozję międzykrystaliczną i stabilność w wysokich temperaturach. Maksymalna temperatura zastosowania wynosi 50°C, czyli więcej niż 40°C w przypadku anod typu I. Ponadto anody cynkowe o wysokiej czystości nie zawierają metali ciężkich, takich jak kadm i ołów, co czyni je przyjaznymi dla środowiska i zapobiega zanieczyszczeniu wody i gleby. Nadają się do mostów w pobliżu źródeł wody pitnej oraz projektów mostowych na obszarach wrażliwych ekologicznie.
Wydajność prądowa anod cynkowych o wysokiej czystości typu II jest nieco niższa niż anod ze stopu cynku typu I. Wydajność prądowa w wodzie morskiej wynosi około 85–90%, ale jest stosunkowo wysoka. Anody te są stosowane głównie w projektach inżynierii mostowej, gdzie obowiązują wysokie wymagania ochrony środowiska i gdzie występują krótkotrwałe wahania temperatury.

Zn-Al-Cd
Zn-Al-Cd to powszechnie stosowany gatunek w inżynierii mostowej w Chinach, nadający się do ochrony antykorozyjnej konstrukcji stalowych w środowisku morskim, słodkim i glebowym.

Zn-Al
Bezkadmowa, przyjazna dla środowiska anoda cynkowa. Zawartość aluminium wynosi 0.3%–0.6%. Nadaje się do stosowania w wodach słodkich i glebach o wysokich wymaganiach ochrony środowiska. Zapobiega zanieczyszczeniu kadmem.

Zn-Mn
Posiada doskonałą odporność na pasywację, nadaje się do stosowania w środowisku słodkiej wody i wilgotnego betonu, jest szeroko stosowany do ochrony antykorozyjnej żelbetowych konstrukcji mostowych.

Zn-Al-Mg-In
Nowy rodzaj wysoce aktywowanej anody cynkowej o wyższej wydajności prądowej i odporności na pasywację, odpowiedni do stosowania w środowiskach wody słodkiej o dużej rezystywności i lekko zanieczyszczonym podłożu.

Anoda cynkowa typu bransoletowego
Anody cynkowe typu bransoletowego są najczęściej stosowanym rodzajem anod do fundamentów palowych mostów podwodnych i pali stalowych. Mają one półkolistą konstrukcję pierścieniową, z dwoma półpierścieniami połączonymi śrubami, co umożliwia bezpośrednie mocowanie do stalowej ramy zbrojeniowej okrągłych pali stalowych lub fundamentów palowych z betonu.
Średnica wewnętrzna, grubość i długość anod cynkowych typu bransoletowego mogą być dostosowane do średnicy fundamentu palowego, wymagań dotyczących prądu ochronnego i projektowanej żywotności. Waga pojedynczej anody waha się zazwyczaj od kilku do kilkuset kilogramów.
Zastosowania: Ochrona antykorozyjna stalowych pali rurowych i pali rurowych z betonu sprężonego w strefach całkowitego zanurzenia i pływów mostów nad morzami, rzekami i jeziorami; ochrona antykorozyjna konstrukcji cylindrycznych, takich jak głębokowodne filary mostów, stalowe kesony i stalowe grodzie; ochrona antykorozyjna fundamentów palowych mostów dojazdowych do nabrzeży i mostów na śródlądowych drogach wodnych.
Anody są równomiernie rozmieszczone wzdłuż osi fundamentu palowego, zazwyczaj w odstępach 2-5 m. W obszarach wysokiego ryzyka korozji, takich jak strefy pływowe i muły, odstępy należy zwiększyć do 1-2 m. Powierzchnie styku obu półpierścieni powinny ściśle przylegać, a śruby powinny być solidnie dokręcone.

Blokowe/płytowe anody cynkowe
Anody cynkowe blokowe/płytowe to najbardziej uniwersalny rodzaj anod stosowany w inżynierii mostowej. Zazwyczaj są to odlewane konstrukcje o kształcie prostokątnym, trapezowym lub tarczowym. Można je mocować do powierzchni stalowej konstrukcji mostu poprzez spawanie lub przykręcanie.
Blokowe/płytowe anody cynkowe charakteryzują się prostą konstrukcją, niskim kosztem i elastycznymi parametrami technicznymi, a także mogą być dostosowane do obszaru ochrony i wymagań prądowych. Waga pojedynczej anody waha się od 1 kg do kilkuset kg; anoda o przekroju trapezowym generuje stabilny prąd, co czyni ją preferowaną konstrukcją dla mostów w środowisku morskim.
Zastosowania: Ochrona antykorozyjna wielkopowierzchniowych konstrukcji stalowych, takich jak wewnętrzne i zewnętrzne ściany stalowych dźwigarów skrzynkowych mostów, kratownice stalowe i stalowe żebra łukowe. Ochrona antykorozyjna w pełnym zanurzeniu przyczółków podwodnych, stalowych kesonów i stalowych konstrukcji kotwiących mostów transmorskich. Lokalna ochrona antykorozyjna elementów krytycznych, takich jak łożyska mostów, dylatacje i strefy zakotwiczenia kabli. Anody powinny być równomiernie rozłożone na powierzchni chronionej konstrukcji stalowej, w odstępach zazwyczaj 3-8 m.

Anody cynkowe taśmowe
Anody cynkowe wstęgowe to elastyczne anody wytwarzane metodą wytłaczania. Zazwyczaj mają prostokątny przekrój poprzeczny, grubość 0.8–10 mm i szerokość 10–200 mm. Zazwyczaj posiadają osadzony rdzeń miedziany lub stalowy, który zwiększa przewodność i wytrzymałość mechaniczną.
Podstawowe cechy konstrukcyjne: Powierzchnia odsłonięta na jednostkę masy jest znacznie większa niż w przypadku anod blokowych, co umożliwia przepływ większego prądu ochronnego w środowiskach o wysokiej rezystywności. Są one bardzo elastyczne, co pozwala na łatwe zginanie i nawijanie, dostosowując się do nieregularnych i ograniczonych przestrzeni; można je docinać na wymiar zgodnie z wymaganiami miejsca montażu, co ułatwia instalację.
Zastosowania: Ochrona antykorozyjna żelbetowych pomostów mostowych, dźwigarów skrzynkowych i filarów; mogą być bezpośrednio osadzane w betonie i układane wzdłuż kierunku prętów zbrojeniowych. Miejscowa ochrona antykorozyjna w przestrzeniach zamkniętych i złożonych konstrukcjach, takich jak łożyska mostów, dylatacje i elementy osadzone. Stosowane w celu eliminacji korozji spowodowanej prądami błądzącymi stalowych konstrukcji mostowych w zelektryfikowanych mostach kolejowych i mostach pod liniami wysokiego napięcia. Anody taśmowe powinny być niezawodnie połączone z prętami zbrojeniowymi, w odstępach zazwyczaj 0.5–2 m. Rezystancja uziemienia powinna wynosić ≤4 Ω.
Wniosek
Anody cynkowe, dzięki „samopoświęceniu i preferencyjnemu rozpuszczaniu”, osiągają pełną polaryzację katodową chronionej konstrukcji stalowej, zasadniczo hamując reakcje korozyjne. W niniejszym artykule szczegółowo opisano podstawowe właściwości elektrochemiczne anod cynkowych, w tym potencjał elektrody, wydajność prądową i charakterystykę rozpuszczania, a także ich zachowanie elektrochemiczne w różnych środowiskach mostów, takich jak woda morska, woda słodka, gleba i beton. Anody cynkowe do zastosowań mostowych są kompleksowo klasyfikowane według pierwiastków stopowych, kształtu i możliwych scenariuszy, wraz ze szczegółowym opisem właściwości strukturalnych czterech głównych typów: anod bransoletowych, blokowych i paskowych.
Numer Referencyjny
[1] ASTM B418-16a(2021), Norma dotycząca anod cynkowych odlewanych i kutych [S]. West Conshohocken: ASTM International, 2021.
[2] DNVGL-RP-B401-2017, Projektowanie ochrony katodowej[S]. Oslo: DNV GL, 2017.
[3] DNVGL-RP-F103-2016, Ochrona katodowa rurociągów podmorskich [S]. Oslo: DNV GL, 2016.
[4] NACE SP0387-2014, Wymagania metalurgiczne i kontrolne dotyczące odlewanych anod galwanicznych do zastosowań offshore[S]. Houston: NACE International, 2014.
[5] EN 12496-2013, Anody galwaniczne do ochrony katodowej w wodzie morskiej i mule solnym [S]. Bruksela: Europejski Komitet Normalizacyjny, 2013.
[6] ISO 12696:2020, Ochrona katodowa stali w betonie [S]. Genewa: Międzynarodowa Organizacja Normalizacyjna, 2020.
[7] AS 2239-2003(R2016), Anody galwaniczne (ofiarne) do ochrony katodowej [S]. Sydney: Standards Australia, 2016.
[8] Stone C, Glass G, Bewley D. Wydajność i ocena anod galwanicznych w konstrukcjach betonowych [J]. Zarządzanie korozją, 2024, 1-2: 25-30.
[9] Lee D, Jeong J A. Badanie efektywnego zakresu ochrony katodowej próbek pali betonowych z wykorzystaniem anody z siatki cynkowej [J]. Journal of the Korean Society of Marine Engineering, 2022, 46 (2): 195-202.
[10] Vedeld K, Sæther I, Vennesland Ø. Ochrona katodowa mostów morskich z betonu sprężonego – przegląd studiów przypadków [J]. Nordic Concrete Research, 2024, 71 (2): 113-124.
[11] Xuan B B. Badania nad wytwarzaniem anod cynkowych do ochrony antykorozyjnej konstrukcji i konstrukcji stalowych [D]. Ho Chi Minh City: Uniwersytet Technologiczny – Wietnamski Uniwersytet Narodowy – HCMC, 2025.
[12] Iannuzzi M, Frankel G S. Ślad węglowy korozji stali [J]. Materials Degradation, 2022, 6 (1): 1-12.