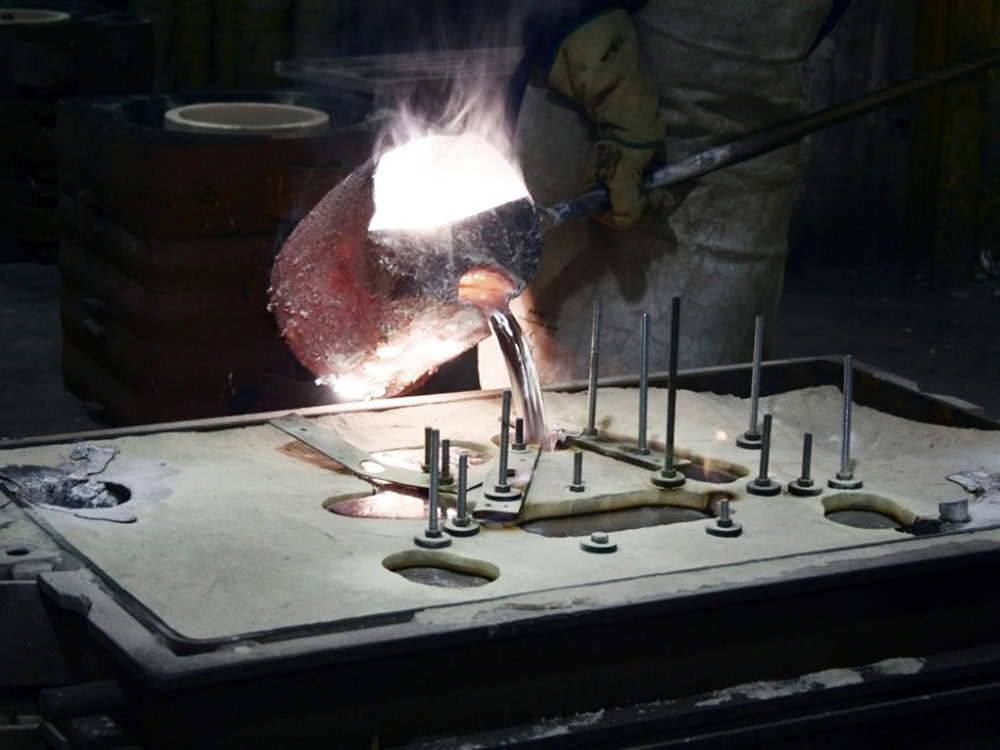
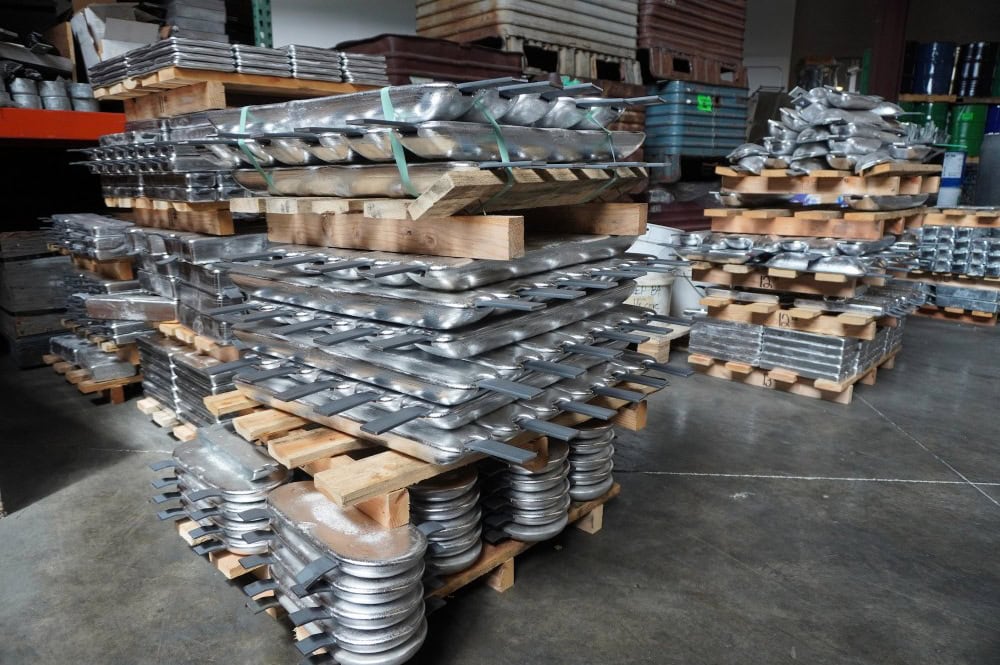
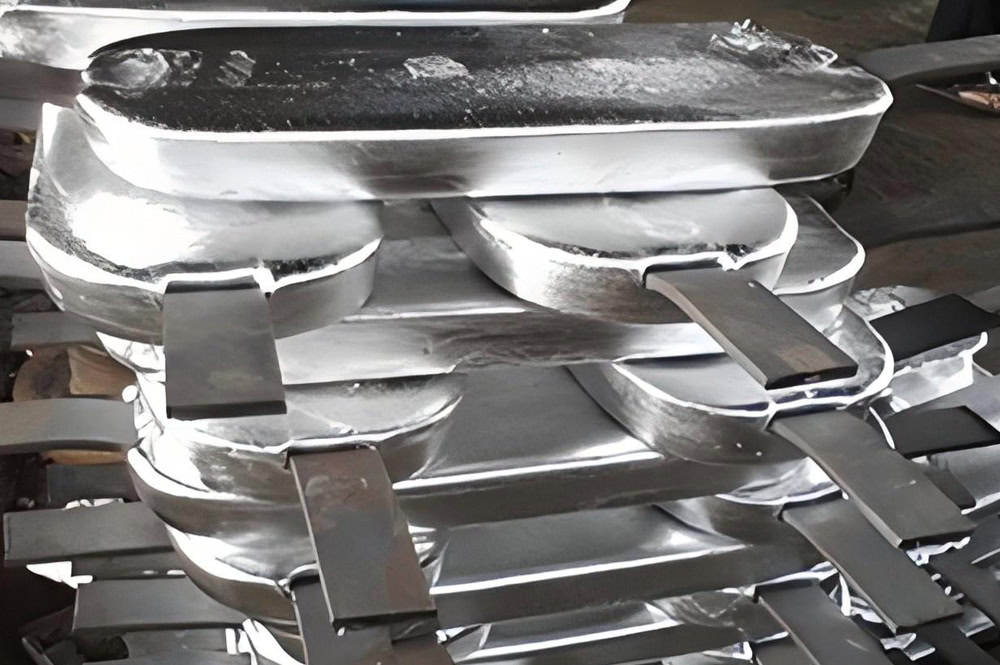
Technologia anod protektorowych z cynku rozwijała się przez blisko 200 lat, czego efektem był kompletny system materiałowy, standardy projektowe, specyfikacje konstrukcyjne oraz system obsługi i konserwacji. W niezwykle złożonym środowisku przemysłu chemicznego, różne urządzenia, rurociągi, zbiorniki magazynowe i konstrukcje stalowe są narażone na długotrwałą, ekstremalną korozję spowodowaną silnymi kwasami, silnymi zasadami, wysokim stężeniem soli, wysokimi temperaturami, wysokim ciśnieniem i złożonymi mediami organicznymi. Korozja nie tylko powoduje bezpośrednie straty ekonomiczne, takie jak awarie urządzeń, wycieki materiałów i nieplanowane przestoje, ale może również powodować poważne wypadki, takie jak pożary, wybuchy i rozprzestrzenianie się toksycznych mediów, a także stwarzać poważne zagrożenie dla środowiska.

Technologia ochrony katodowej z wykorzystaniem anody protektorowej z cynku opiera się na elektrochemicznych ogniwach galwanicznych. Cynk i stopy cynku mają bardziej ujemny potencjał elektrodowy niż metale takie jak stal. Dzięki preferencyjnemu utlenianiu i rozpuszczaniu, zapewnia on ciągły prąd ochronny dla chronionej konstrukcji. Chroniona konstrukcja metalowa jest spolaryzowana do zakresu potencjału odpornego na korozję, co zasadniczo zapobiega wystąpieniu reakcji korozyjnych. Niniejszy przewodnik systematycznie omawia rodzaje materiałów, zasady działania elektrochemii, zastosowania i konstrukcję anod protektorowych z cynku w przemyśle chemicznym, dostarczając kompleksowe, wiarygodne i praktyczne wskazówki techniczne dotyczące zastosowań anod protektorowych z cynku dla inżynierów, projektantów oraz personelu obsługi i utrzymania ruchu w przemyśle chemicznym.
Typy anod ofiarnych cynkowych
Wydajność i przydatność anod protektorowych cynkowych zależą przede wszystkim od ich składu chemicznego, struktury metalograficznej i morfologii. Aby sprostać zróżnicowanym potrzebom różnych środowisk, warunków pracy i chronionych obiektów w przemyśle chemicznym, opracowano wielowymiarowy i znormalizowany system produktów. Wszystkie produkty komercyjne muszą spełniać wymagania techniczne norm, takich jak ASTM B418, ISO 9351 i GB/T 4950-2021.

Czyste anody cynkowe
Czyste anody cynkowe wykorzystują cynk o wysokiej czystości (≥99.995%) jako materiał bazowy. Zawartość szkodliwych zanieczyszczeń, takich jak żelazo, miedź i ołów, jest ściśle kontrolowana. Odpowiada to anodom typu II zgodnie z normą ASTM B418, a także anodom cynkowym o wysokiej czystości typu II zgodnie z normą GB/T 4950-2021.
Podstawowy skład chemiczny (ASTM B418-16a): Aluminium ≤0.005%, Kadm ≤0.003%, Żelazo ≤0.0014%, Miedź ≤0.002%, Ołów ≤0.003%, reszta cynku.
Parametry techniczne: Stabilny potencjał w obwodzie otwartym (-1.05 V~-1.10 V w porównaniu z CSE), niska polaryzacja, niełatwo pasywuje się w glebach o niskiej rezystywności, wodzie słodkiej, wodzie słodkiej o wysokiej temperaturze oraz w mediach zawierających chlor, a także rozpuszcza się równomiernie. Wydajność prądowa może przekraczać 90%. Produkty korozyjne są nietoksyczne i nieszkodliwe, spełniając normy bezpieczeństwa dla wody pitnej.
Scenariusze zastosowania: Stosowane głównie w podziemnych rurociągach chemicznych, dnach zbiorników, sieciach wodociągowych i kanalizacyjnych, wysokotemperaturowych systemach chłodzenia wodą słodką oraz magazynach chemikaliów o wysokiej czystości w środowiskach glebowych o rezystywności ≤15Ω·m. Szczególnie odpowiednie do zastosowań chemicznych o jakości spożywczej i farmaceutycznej, wymagających ścisłego wytrącania zanieczyszczeń.

Anoda Zn-Al-Cd
Anoda Zn-Al-Cd to najpowszechniej stosowana klasyczna anoda cynkowa w przemyśle chemicznym, odpowiadająca anodom typu I w normie ASTM B418. Jest to również najbardziej dojrzały komercyjnie system anod cynkowych na świecie, spełniający wymagania techniczne amerykańskiej normy wojskowej MIL-A-18001K.
Główne składniki (ASTM B418-16a): aluminium 0.1%~0.5%, kadm 0.025%~0.07%, żelazo ≤0.005%, miedź ≤0.005%, ołów ≤0.006%, reszta cynku.
Parametry techniczne: Stabilny potencjał w obwodzie otwartym (-1.05 V~-1.10 V w porównaniu z CSE), niska polaryzacja, niełatwo pasywuje się w glebach o niskiej rezystywności, wodzie słodkiej, wodzie słodkiej o wysokiej temperaturze oraz w mediach zawierających chlor, a także rozpuszcza się równomiernie. Wydajność prądowa może przekraczać 90%. Produkty korozyjne są nietoksyczne i nieszkodliwe, spełniając normy bezpieczeństwa dla wody pitnej.
Aluminium (Al): rafinuje ziarna stopu, ogranicza niekorzystny wpływ szkodliwych zanieczyszczeń, takich jak żelazo, i poprawia aktywność anody w środowisku o wysokiej zawartości jonów chlorkowych;
Kadm (Cd): Zmniejsza szybkość samokorozji anody, wspomaga rozluźnianie i oddzielanie produktów korozji oraz poprawia stabilność anody w środowiskach o niskiej temperaturze.

Anody cynkowe bez kadmu
W tym typie anody kadm zastępowany jest nietoksycznymi pierwiastkami aktywującymi, takimi jak magnez, cyna, mangan i ind, co pozwala na uzyskanie wydajności bez kadmu przy jednoczesnym zachowaniu doskonałej wydajności tradycyjnych anod Zn-Al-Cd.
Pierwiastki: seria Zn-Al-Mg, seria Zn-Al-Mn, seria Zn-Al-Sn-In. Najczęściej stosowana jest anoda bezkadmowa Zn-Al-Mg. Pozostała część cynku: aluminium 0.3%–0.6%, magnez 0.05%–0.2%, ze ścisłą kontrolą szkodliwych zanieczyszczeń, takich jak żelazo, miedź i ołów, spełniająca wymagania dotyczące przyjaznych dla środowiska anod typu III określone w normie GB/T 4950-2021.
Wydajność: Sprawność prądowa ≥92%, porównywalna z tradycyjnymi anodami kadmowymi. Doskonała równomierność rozpuszczania, brak ryzyka zanieczyszczenia metalami ciężkimi. Dobra adaptowalność w glebie, wodzie słodkiej i morskiej. Dodatek magnezu zwiększa odporność anody na pasywację i zdolność adaptacji w niskich temperaturach.
Zastosowanie: Stosowane głównie w przemyśle farmaceutycznym i chemicznym, przemyśle spożywczym i chemicznym, w uzdatnianiu wody pitnej oraz w komunalnych rurociągach ścieków chemicznych, w których obowiązują rygorystyczne wymagania ochrony środowiska.
Specjalne funkcjonalne anody ze stopu cynku
Opracowano szereg specjalnych funkcjonalnych anod ze stopu cynku, które sprawdzają się w ekstremalnych warunkach panujących w przemyśle chemicznym, takich jak wysoka temperatura, wysoka rezystywność i silna korozja. Wśród nich najbardziej reprezentatywne są anody ze stopu cynku odporne na wysokie temperatury oraz anody cynkowe zaprojektowane specjalnie do środowisk o wysokiej rezystywności.
Tradycyjne anody cynkowe wykazują problemy, takie jak dodatnie przesunięcie potencjału, przyspieszona korozja międzykrystaliczna, a nawet odwrócenie potencjału (potencjał elektrody cynkowej jest bardziej dodatni niż w stali, co powoduje utratę funkcji ochronnej), gdy temperatura medium przekracza 60°C. Nie spełnia to wymagań dotyczących ochrony wysokotemperaturowej wody chłodzącej w zakładach chemicznych, w ośrodkach geotermalnych i rurociągach z materiałami wysokotemperaturowymi.

Anody cynkowe wysokotemperaturowe
Zawartość żelaza jest ściśle kontrolowana, a śladowe ilości manganu, chromu i innych pierwiastków stopowych są dodawane w celu optymalizacji struktury metalograficznej. Anody te zachowują stabilną wydajność w środowiskach wysokotemperaturowych w zakresie od 50°C do 100°C. Anody te zostały z powodzeniem zastosowane w rurociągach wody użytkowej o wysokiej temperaturze na polach naftowych, w systemach wody obiegowej o wysokiej temperaturze w zakładach chemicznych oraz w geotermalnych instalacjach chemicznych.

Anody cynkowe o wysokiej rezystancji
Dzięki dodaniu pierwiastków aktywujących, takich jak ind i bizmut, oraz optymalizacji składu stopu, zmniejsza się szybkość polaryzacji anody, co poprawia jej wydajność prądową w mediach o wysokiej rezystywności. Mogą one stabilnie pracować w glebie i wodzie słodkiej z rezystywnością 15–30 Ω·m, rozszerzając zakres zastosowań anod cynkowych w podziemnych instalacjach chemicznych w glebach o wysokiej rezystywności oraz w systemach obiegu wody słodkiej.

Blokowe/płytowe anody cynkowe
Główne cechy: Prosta konstrukcja, niskie koszty produkcji, elastyczna instalacja, stabilny prąd wyjściowy oraz łatwa w projektowaniu i kontroli żywotność. Wewnętrzny rdzeń stalowy jest przeznaczony do spawania lub skręcania.
Anody cynkowe blokowe/płytowe to najprostsza i najszerzej stosowana forma konstrukcyjna w przemyśle chemicznym. Zazwyczaj są to anody odlewane o przekroju trapezowym, prostokątnym lub kwadratowym.
Zastosowania: Stosowane głównie do ochrony antykorozyjnej wewnętrznych i zewnętrznych ścian dużych zbiorników magazynowych ropy naftowej i surowców chemicznych; ochrony wewnętrznych ścian dużych reaktorów i płaszczy wymienników ciepła; ochrony antykorozyjnej stalowych płyt dennych konstrukcji w stawach oczyszczania ścieków; oraz ochrony antykorozyjnej morskich platform chemicznych i stalowych konstrukcji doków. Na przykład, dno zbiornika magazynowego o pojemności 100 000 metrów sześciennych zazwyczaj wykorzystuje blokowe anody cynkowe z siatką. Liczba anod zainstalowanych w jednym zbiorniku może sięgać setek, a ich żywotność projektowa przekracza 20 lat.

Anody cynkowe pierścieniowe/bransoletowe
Najważniejsze cechy: współosiowa instalacja z rurociągiem, równomierny rozkład prądu, brak martwych stref i możliwość dopasowania do zakrętów rurociągu.
Anody cynkowe typu bransoletowego to pierścieniowe konstrukcje zaprojektowane specjalnie do ochrony rurociągów przed korozją. Składają się z dwóch półkolistych bloków ze stopu cynku, które można bezpośrednio zamontować na zewnętrznej ścianie rurociągu i zabezpieczyć śrubami lub spawaniem. Wewnętrzna stalowa rama zapewnia wytrzymałość konstrukcyjną i przewodność.
Zastosowania w przemyśle chemicznym: Jest to podstawowy typ anody ochronnej do podziemnych stalowych rurociągów chemicznych, podmorskich rurociągów do transportu materiałów chemicznych, rurociągów do cyrkulacji wody w zakładach oraz rurociągów do gromadzenia i transportu ropy naftowej i gazu. Jest szczególnie odpowiedni do rurociągów przecinających rzeki, autostrady i linie kolejowe, a także do ochrony antykorozyjnej rurociągów w obudowach.

Anody cynkowe taśmowe
Anody cynkowe wstęgowe to elastyczne anody wstęgowe wytwarzane metodą wytłaczania. Przekrój poprzeczny jest zazwyczaj prostokątny lub romboidalny. Typowe parametry to szerokość 15.88–31.75 mm i grubość 4.76–8.73 mm, zgodnie z normami ASTM B418 i SY/T 0019.
Cechy: Duża powierzchnia właściwa, wysoki prąd wyjściowy na jednostkę masy, doskonała elastyczność, możliwość montażu w ciasnych przestrzeniach, na nierównych powierzchniach i w złożonych konstrukcjach. Niezwykle równomierny rozkład prądu skutecznie rozwiązuje problem lokalnej ochrony w miejscach uszkodzeń powłoki. Mogą być również stosowane jako akumulatory uziemiające do ochrony przed prądami błądzącymi w zakładach chemicznych.
Zastosowania w przemyśle chemicznym: Używane głównie do ochrony antykorozyjnej dna i płyt krawędziowych zbiorników do magazynowania chemikaliów, ochrony antykorozyjnej rurociągów zakopanych w glebie o wysokiej rezystywności, ochrony antykorozyjnej rurociągów PCCP (rury z betonu sprężonego), lokalnej ochrony złożonych konstrukcji w zakładach chemicznych, ochrony przed prądami błądzącymi rurociągów chemicznych wzdłuż zelektryfikowanych linii kolejowych oraz ochrony antykorozyjnej wewnętrznych ścian wymienników ciepła i małych pojemników w miejscach o ograniczonej przestrzeni.

Specjalistyczny materiał wypełniający to zazwyczaj mieszanina proszku gipsowego, bentonitu i siarczanu sodu w określonym stosunku. Jego główną funkcją jest zmniejszenie rezystancji styku między anodą a gruntem, wspomaganie równomiernego rozpuszczania anody i zapobieganie pasywacji anody.
Wstępnie zapakowane anody cynkowe składają się z blokowych anod cynkowych, umieszczonych w bawełnianych lub syntetycznych workach wypełnionych specjalistycznym materiałem do pakowania chemikaliów. Są to jedne z najpopularniejszych form anod stosowanych w podziemnych instalacjach chemicznych.
Zastosowania w przemyśle chemicznym: Szeroko stosowane do ochrony katodowej podziemnych rurociągów stalowych, zbiorników podziemnych, studni zaworowych, fundamentów konstrukcji stalowych, korytek kablowych i innych podziemnych obiektów na terenie zakładów chemicznych.

Niestandardowe anody cynkowe
Aby sprostać potrzebom w zakresie ochrony antykorozyjnej specjalistycznego sprzętu i niestandardowych instalacji w przemyśle chemicznym, Wstitanium oferuje anody cynkowe o różnych kształtach, takich jak tarczowe, półokrągłe, w kształcie litery U, klinowe i gwintowane. Anody te nadają się do złożonych konstrukcji, takich jak ściany sitowe wymienników ciepła, korpusy pomp, zawory, mieszadła i morski sprzęt chemiczny.
Parametry katody anody ofiarnej cynkowej
Efekt ochronny i żywotność anody protektorowej cynkowej są określane na podstawie kilku kluczowych parametrów elektrochemicznych. Parametry te stanowią również podstawę doboru anod i obliczeń projektowych w przemyśle chemicznym. Wszystkie parametry muszą zostać przetestowane i zweryfikowane zgodnie z metodami badawczymi określonymi w normie NACE TM0190.
Potencjał obwodu otwartego (OCP)
Potencjał obwodu otwartego odnosi się do stabilnego potencjału elektrody anody cynkowej w określonym środowisku elektrolitycznym, gdy katoda nie jest podłączona i nie ma prądu wyjściowego. Zazwyczaj opiera się on na nasyconej elektrodzie odniesienia z siarczanu miedzi (CSE), a jego jednostką jest V.
Kwalifikowana anoda cynkowa powinna mieć potencjał obwodu otwartego stabilny w zakresie od -1.05 V do -1.10 V (w porównaniu z CSE) w wodzie morskiej o temperaturze 25°C oraz od -1.00 V do -1.08 V (w porównaniu z CSE) w środowisku glebowym. Potencjał obwodu otwartego jest kluczowym wskaźnikiem oceny aktywności anody cynkowej.
Potencjał operacyjny (CP)
Potencjał roboczy odnosi się do stabilnego potencjału elektrody anody cynkowej, gdy generuje ona normalny prąd ochronny, również oparty na CSE (Containment SE). Kwalifikowana anoda cynkowa powinna mieć stabilny potencjał roboczy w wodzie morskiej w zakresie od -1.00 V do -1.05 V (w stosunku do CSE), z wahaniami nieprzekraczającymi ±50 mV. Stabilność potencjału roboczego bezpośrednio decyduje o niezawodności działania ochronnego. Nadmierne wahania potencjału wskazują na nierównomierne rozpuszczanie anody, co może łatwo prowadzić do lokalnej korozji lub pasywacji.
Napięcie napędowe
Napięcie sterujące to różnica między potencjałem roboczym anody cynkowej a potencjałem ochronnym chronionej konstrukcji stalowej. Jest to główna siła napędowa napędzająca prąd ochronny z anody do katody.
Minimalny potencjał ochronny dla konstrukcji stalowych w środowisku gruntowym i wodnym wynosi zazwyczaj -0.85 V (w porównaniu z CSE). W związku z tym efektywne napięcie sterujące anody cynkowej wynosi około 0.15 V do 0.25 V, znacznie mniej niż około 0.7 V anod magnezowych , a także mniej niż 0.25 V do 0.30 V anod ze stopów aluminium.
Niskie napięcie sterujące to jedna z głównych zalet anod cynkowych. Zapobiega to zbyt wysokiemu prądowi ochronnemu, zmniejszając ryzyko przeciążenia i unikając problemów, takich jak kruchość wodorowa stali i łuszczenie się powłok antykorozyjnych spowodowane przeciążeniem. Jest to szczególnie przydatne do ochrony wysokowytrzymałego sprzętu stalowego w przemyśle chemicznym oraz konstrukcji z powłokami o wysokiej odporności na korozję. Jednocześnie niskie napięcie sterujące sprawia, że anody cynkowe są bardziej odpowiednie do środowisk o niskiej rezystywności (rezystywność ≤ 30 Ω·m). W środowiskach o wysokiej rezystywności napięcie sterujące jest niewystarczające do zapewnienia wystarczającego prądu ochronnego, co znacznie osłabia skuteczność ochrony.
Pojemność teoretyczna a pojemność rzeczywista
Pojemność odnosi się do ilości energii elektrycznej, jaką może uwolnić jednostka masy anody cynkowej, mierzona w Ah/kg. Jest to kluczowy parametr określający żywotność anody. Teoretyczna pojemność cynku wynosi 820 Ah/kg, co odnosi się do całkowitej ilości energii elektrycznej, która teoretycznie może zostać uwolniona po całkowitym rozpuszczeniu 1 kg cynku. Jednak w zastosowaniach praktycznych, ze względu na czynniki takie jak samokorozja anody cynkowej, reakcje uboczne zanieczyszczeń i nierównomierne rozpuszczanie, rzeczywista energia elektryczna będzie niższa od wartości teoretycznej; nazywa się to pojemnością rzeczywistą.
Zgodnie z normą GB/T 4950-2021, rzeczywista pojemność kwalifikowanej anody cynkowej Zn-Al-Cd powinna wynosić ≥780 Ah/kg w wodzie morskiej i ≥740 Ah/kg w środowisku glebowym. Wyższa rzeczywista pojemność oznacza większe wykorzystanie anody i mniejszą masę anody wymaganą dla tej samej projektowanej żywotności.
Aktualna wydajność
Wydajność prądowa odnosi się do stosunku rzeczywistej pojemności do teoretycznej pojemności anody cynkowej, wyrażonej w procentach. Jest to podstawowy wskaźnik oceny właściwości elektrochemicznych anod cynkowych. Kwalifikowana anoda cynkowa powinna mieć wydajność prądową ≥95% w wodzie morskiej i ≥90% w glebie. Anody cynkowe o wysokiej czystości powinny mieć wydajność prądową ≥85% w wodzie słodkiej. Wyższa wydajność prądowa oznacza mniejszą samokorozję anody i wyższy udział ładunku efektywnego wykorzystanego do ochrony chronionej konstrukcji.
Współczynnik wykorzystania anody
Wskaźnik wykorzystania anody odnosi się do procentowej części całkowitej masy anody cynkowej, która ulega efektywnemu rozpuszczeniu i zużyciu w trakcie jej eksploatacji. W miarę dalszego rozpuszczania anody pojawiają się problemy, takie jak odsłonięty rdzeń żelazny, dodatnie przesunięcie potencjału i spadek prądu wyjściowego, uniemożliwiając jej dalszą efektywną pracę. Dlatego wskaźnik wykorzystania anody nie może osiągnąć 100%.
W projektowaniu, współczynnik wykorzystania blokowych anod cynkowych zazwyczaj przyjmuje się na poziomie 0.8–0.85, a pasowych anod cynkowych na poziomie 0.9–0.95. Współczynnik wykorzystania anody jest kluczowym parametrem w projektowaniu całkowitej masy anody, bezpośrednio wpływającym na żywotność i ekonomiczność systemu ochrony.
Czynniki wpływające na wydajność anody cynkowej
Wydajność elektrochemiczna, efekt ochronny i żywotność anod cynkowych zależą nie tylko od ich składu chemicznego i morfologii strukturalnej, ale także od różnych czynników, takich jak warunki środowiska chemicznego, instalacja i zarządzanie eksploatacją. Dogłębne zrozumienie tych czynników jest kluczowym warunkiem prawidłowego doboru i racjonalnego projektowania anod cynkowych w przemyśle chemicznym.
Elementy stopowe
Stosunek pierwiastków stopowych do zawartości zanieczyszczeń to fundamentalne czynniki decydujące o wydajności anod cynkowych. Odpowiednia ilość pierwiastków stopowych, takich jak aluminium, kadm, magnez i mangan, może rozdrobnić ziarno, poprawić aktywność anody, zwiększyć jednorodność rozpuszczania i zmniejszyć szybkość samokorozji; natomiast szkodliwe zanieczyszczenia, takie jak żelazo, miedź i ołów, znacznie pogarszają wydajność anody.
Żelazo jest najbardziej szkodliwym zanieczyszczeniem w anodach cynkowych. Żelazo charakteryzuje się wyjątkowo niską rozpuszczalnością w cynku i wytrąca się na granicach ziaren jako faza bogata w żelazo, tworząc mikropary, przyspieszając samokorozję anody cynkowej i obniżając wydajność prądową. Norma ASTM B418 ściśle określa, że zawartość żelaza w anodach cynkowych typu I musi wynosić ≤0.005%, a w anodach cynkowych typu II o wysokiej czystości musi wynosić ≤0.0014%.
Zanieczyszczenia takie jak miedź i ołów mogą również nasilać samokorozję anod cynkowych, prowadząc do zmniejszenia wydajności prądowej i dodatniego przesunięcia potencjału. Dlatego wszystkie obowiązujące normy nakładają surowe wymogi kontrolne na ich zawartość.
Temperatura
Temperatura jest jednym z najważniejszych czynników środowiskowych wpływających na wydajność anod cynkowych. W temperaturach otoczenia (0℃~50℃), wraz ze wzrostem temperatury, aktywność anody cynkowej wzrasta, wzrasta natężenie prądu, poprawia się równomierność rozpuszczania, a efekt ochronny jest dobry. Jednak gdy temperatura medium przekroczy 60℃, wydajność tradycyjnych anod cynkowych gwałtownie spada.
Z jednej strony, wysokie temperatury przyspieszają samokorozję anody cynkowej, co prowadzi do znacznego spadku wydajności prądowej i drastycznego skrócenia żywotności. Z drugiej strony, w środowisku wodnym o wysokiej temperaturze, potencjał elektrody cynku szybko przesuwa się w kierunku dodatnim, a po przekroczeniu temperatury 80°C następuje odwrócenie potencjału.
W tym momencie anoda cynkowa całkowicie traci swoją funkcję ochronną i może nawet przyspieszyć korozję stali. Dlatego tradycyjne anody cynkowe są surowo zabronione do stosowania w środowiskach chemicznych, w których temperatura przekracza 60°C przez dłuższy czas. Do zastosowań wysokotemperaturowych należy dobrać specjalne anody ze stopu cynku odporne na wysokie temperatury.
Średnia wartość pH
Wartość pH środowiska bezpośrednio determinuje rozpuszczalność produktów korozji na powierzchni anody cynkowej, wpływając tym samym na jej aktywność i ryzyko pasywacji. Anody cynkowe są stabilne w środowiskach obojętnych, słabo kwaśnych i słabo zasadowych o pH 6-12. Produktami korozji są luźne wodorotlenek cynku i sole cynku, które łatwo się oddzielają i nie tworzą gęstej warstwy pasywacyjnej.
Gdy pH medium jest < 4, w silnie kwaśnym środowisku, szybkość korozji cynku gwałtownie wzrasta. Samokorozja jest poważna, wydajność prądowa znacznie spada, a anoda szybko ulega uszkodzeniu. Dlatego anody cynkowe nie są zalecane do stosowania w silnie kwaśnych środowiskach chemicznych o pH < 4.
Gdy pH medium jest > 12, na powierzchni anody cynkowej tworzy się gęsta warstwa pasywacji tlenku cynku. Prąd wyjściowy znacznie spada, co może prowadzić do całkowitego uszkodzenia pasywacji. Dlatego anody cynkowe są surowo zabronione do stosowania w silnie alkalicznych środowiskach chemicznych o pH > 12.
Średnia rezystywność i przewodność
Rezystywność i przewodność medium bezpośrednio determinują rezystancję obwodu ochrony katodowej, wpływając tym samym na wydajność prądową i zakres ochrony anody cynkowej. Anody cynkowe charakteryzują się stosunkowo niskim napięciem sterującym (0.15 V–0.25 V), co czyni je bardziej odpowiednimi do środowisk o niskiej rezystancji.
W mediach o niskiej rezystywności, takich jak woda morska i ścieki chemiczne o wysokim zasoleniu (rezystywność <5 Ω·m), anody cynkowe wykazują doskonałą wydajność prądową. W środowisku glebowym i słodkowodnym o rezystywności 5–15 Ω·m anody cynkowe mogą pracować normalnie, ale rezystancję obwodu należy zmniejszyć poprzez optymalizację układu anod i zastosowanie przewodzącego materiału uszczelniającego. W środowiskach o rezystywności 15–30 Ω·m należy wybrać dedykowane anody cynkowe o wysokiej rezystywności lub zwiększyć ich liczbę. Gdy rezystywność medium >30 Ω·m, napięcie sterujące anody cynkowej jest niewystarczające do wytworzenia wystarczającego prądu ochronnego, co skutkuje wyjątkowo słabą ochroną; ich stosowanie nie jest zalecane i zamiast nich należy stosować anody magnezowe lub systemy ochrony katodowej z przyłożonym prądem.
Stężenie jonów chlorkowych
Jony chlorkowe są najpowszechniej występującymi anionami w środowiskach chemicznych. Mają one znaczący, pozytywny wpływ na wydajność anod cynkowych. Jony chlorkowe charakteryzują się wyjątkowo dużą penetracją, co może zniszczyć warstwę pasywacyjną na powierzchni anody cynkowej, utrzymać jej aktywność, sprzyjać równomiernemu rozpuszczaniu i zapobiegać uszkodzeniom pasywacji.
W mediach o wysokim stężeniu jonów chlorkowych (takich jak woda morska, solanka z przemysłu chloro-alkalicznego i zasolone ścieki chemiczne), anody cynkowe charakteryzują się doskonałą aktywnością i wysoką wydajnością prądową, co czyni je optymalnymi scenariuszami zastosowań. Jednak w wodzie słodkiej i wodzie o wysokiej czystości, o ekstremalnie niskim stężeniu jonów chlorkowych, na powierzchni anody cynkowej łatwo tworzy się warstwa pasywacyjna, co prowadzi do spadku natężenia prądu, a nawet awarii. Dlatego w środowiskach słodkowodnych należy wybierać anody cynkowe o wysokiej czystości.
Średnia prędkość przepływu
Szybkość przepływu czynnika chemicznego wpływa na stan powierzchni i szybkość korozji anody cynkowej. W przypadku mediów o niskim przepływie (szybkość przepływu < 1 m/s), umiarkowana szybkość przepływu pozwala na szybkie usunięcie produktów korozji z powierzchni anody, zapobiegając tworzeniu się osadów i pasywacji. Pomaga to utrzymać aktywność anody i poprawia wydajność prądową.
Jednakże, gdy natężenie przepływu medium jest zbyt wysokie (> 3 m/s), efekt czyszczący cieczy o dużej prędkości przyspiesza zużycie mechaniczne i korozyjne rozpuszczanie anody cynkowej, co prowadzi do znacznie szybszego zużycia anody. Dlatego w przypadku mediów chemicznych o dużej prędkości przepływu konieczne jest dobranie specjalnej, odpornej na ścieranie struktury anody.
Mikroorganizmy
Bakterie redukujące siarczany (SRB) i inne mikroorganizmy są powszechnie obecne w ściekach chemicznych, glebie i wodzie morskiej. Mogą one wywołać korozję mikrobiologiczną (MIC), która ma dwojaki wpływ na działanie anod cynkowych. Z jednej strony, siarkowodór, produkt metabolizmu bakterii redukujących siarczany, reaguje z jonami cynku, tworząc siarczek cynku, niszcząc warstwę pasywacyjną na powierzchni anody i utrzymując jej aktywność. Z drugiej strony, aktywność życiowa mikroorganizmów przyspiesza samokorozję anody cynkowej, co prowadzi do spadku wydajności prądowej, a nawet do lokalnych wżerów i perforacji.
W środowiskach bogatych w mikroorganizmy, takich jak systemy chemicznego oczyszczania ścieków, oleiste środowiska ściekowe i gleby bagienne, konieczne jest stosowanie anod ze stopu cynku odpornych na korozję mikrobiologiczną.

Zastosowania anod ofiarnych cynkowych w przemyśle chemicznym
Przemysł chemiczny obejmuje liczne podsektory, w tym petrochemiczny, chloroalkaliczny, węglowy, nawozowy, wysokowartościowe chemikalia i farmaceutyczny. Te różne sektory charakteryzują się znacznym zróżnicowaniem warunków produkcji, środowisk i typów urządzeń, co przekłada się na zróżnicowane właściwości antykorozyjne. Cynkowe anody protektorowe, dzięki swoim unikalnym zaletom, znalazły szerokie zastosowanie w ochronie antykorozyjnej różnego sprzętu i konstrukcji stalowych w wielu podsektorach przemysłu chemicznego, co doprowadziło do opracowania dojrzałego systemu technologii aplikacji i standardowych specyfikacji.
Przemysł petrochemiczny
Przemysł petrochemiczny jest największym i najbardziej rozwiniętym technologicznie podsektorem przemysłu chemicznego pod względem skali zastosowań cynkowych anod protektorowych, obejmującym cały łańcuch przemysłowy, od wydobycia ropy naftowej i gazu, przez gromadzenie i transport, rafinację ropy naftowej, aż po produkcję produktów petrochemicznych. Dotyczy on różnorodnych silnie korozyjnych mediów, takich jak ropa naftowa, rafinowany olej opałowy, gaz ziemny, ścieki zawierające siarkę oraz ropa naftowa i gaz ziemny o wysokiej temperaturze i ciśnieniu. Urządzenia i konstrukcje stalowe są narażone na złożone warunki korozyjne przez długi czas, co wymaga wyjątkowo wysokiej niezawodności ochrony antykorozyjnej.
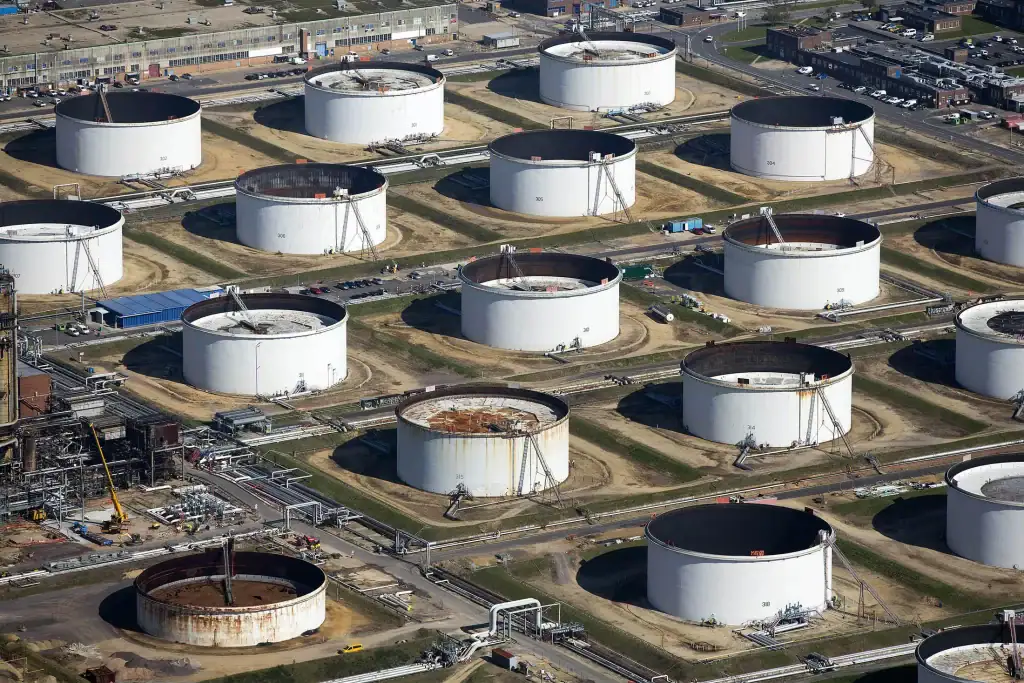
Zbiorniki magazynowe ropy naftowej
Zbiorniki magazynowe stanowią podstawowe wyposażenie magazynowe w przemyśle petrochemicznym, w tym zbiorniki do przechowywania ropy naftowej, zbiorniki do przechowywania rafinowanego oleju, zbiorniki do przechowywania surowców chemicznych oraz zbiorniki do przechowywania produktów pośrednich. Płyta denna zbiornika jest najbardziej narażona na korozję i jest głównym miejscem zastosowania anod protektorowych z cynku.
Zewnętrzna ściana płyty dennej zbiornika: Powszechnie stosowany jest łączony system ochrony składający się z blokowych anod cynkowych i pasowych anod cynkowych. Anody są równomiernie rozmieszczone w siatce lub pierścieniu w warstwie piasku fundamentu zbiornika, w połączeniu z asfaltową powłoką antykorozyjną, tworząc kompozytowy system ochrony „powłoka + ochrona katodowa”. Projektowany okres użytkowania wynosi zazwyczaj 15–20 lat. W przypadku dużych zbiorników magazynowych ropy naftowej o pojemności 100 000 metrów sześciennych i większej, pasowe anody cynkowe są zazwyczaj rozmieszczone pierścieniowo wzdłuż krawędzi płyty dennej zbiornika. Anody blokowe są rozmieszczone w siatce wewnątrz dna zbiornika, aby zapewnić równomierny rozkład prądu i wyeliminować martwe punkty ochrony.
Ściana wewnętrzna płyty dolnej zbiornika: W przypadku zbiorników magazynowych na ropę naftową, zbiorników magazynowych na rafinowaną ropę naftową i zbiorników magazynowych na surowce chemiczne o łagodnym odczynie, spawane blokowe anody cynkowe są równomiernie przyspawane do wewnętrznej ściany płyty dolnej zbiornika i bezpośrednio zanurzane w medium, zapewniając ochronę płyty dolnej zbiornika i dolnej części ściany zbiornika.
Przykład zastosowania: Duża baza rezerw ropy naftowej posiada 20 zbiorników magazynowych ropy naftowej o pojemności 100 000 metrów sześciennych każdy, wszystkie wyposażone w system ochrony katodowej z anodą protektorową cynkową. Każdy zbiornik posiada ponad 150 blokowych anod cynkowych i ponad 800 metrów anod pasowych cynkowych. Łączne zużycie anod wynosi ponad 450 ton, a projektowany okres eksploatacji wynosi 20 lat. Po 10 latach eksploatacji testy wykazały, że potencjał ochronny płyty dennej zbiornika mieścił się w dopuszczalnym zakresie od -0.85 V do -1.05 V, a szybkość korozji wynosiła <0.008 mm/rok, co świadczy o doskonałych właściwościach ochronnych.
Rurociągi naftowe i gazowe
Do podziemnych rurociągów stalowych w przemyśle petrochemicznym zalicza się rurociągi do transportu ropy naftowej, rurociągi do gromadzenia i transportu gazu ziemnego, rurociągi do transportu materiałów chemicznych oraz rurociągi do cyrkulacji wody. Ich łączna długość może sięgać dziesiątek, a nawet setek kilometrów. Zakopane pod ziemią na dłuższy czas, są narażone na wiele zagrożeń, w tym korozję gleby, zakłócenia spowodowane prądami błądzącymi i korozję mikrobiologiczną, co czyni je podatnymi na perforację korozyjną i nieszczelności.
Rurociągi dalekosiężne: W przypadku rurociągów naftowych i gazowych o dużych średnicach i długich dystansach, anody cynkowe typu bransoletowego są instalowane równomiernie wzdłuż osi rurociągu. Odstęp między nimi wynosi zazwyczaj 50–100 metrów, w połączeniu z powłoką antykorozyjną 3PE, tworząc kompozytowy system ochronny.
Rurociągi podziemne: W przypadku rurociągów materiałowych o małych i średnich średnicach, rurociągów wody obiegowej oraz rurociągów wodociągowych i kanalizacyjnych na terenie zakładów chemicznych stosuje się gotowe blokowe anody cynkowe. Są one równomiernie zakopywane po obu stronach rurociągu lub pasowe anody cynkowe układane są równolegle do osi rurociągu.

Układ chłodzenia wodnego
Układ cyrkulacyjnej wody chłodzącej jest kluczowym systemem wspomagającym jednostki rafinacji ropy naftowej. Jony chlorkowe, rozpuszczony tlen i mikroorganizmy w wodzie obiegowej mogą powodować poważną korozję urządzeń, takich jak wymienniki ciepła, skraplacze, sieci rurociągów wody chłodzącej i pompy.
Do układów chłodzenia wodą morską/słodką stosuje się dedykowane anody cynkowe, w tym anody tarczowe, prętowe i płytowe, które są instalowane bezpośrednio w komorach wodnych wymienników ciepła, ścianach sitowych skraplaczy, wewnętrznych ścianach rur wody chłodzącej oraz wewnątrz korpusu pompy. W układach chłodzenia wodą morską z bezpośrednim przepływem anody cynkowe są szerzej stosowane, osiągając sprawność prądową przekraczającą 95%.

Przemysł chloro-alkaliczny
Podstawowymi produktami przemysłu chloro-alkalicznego są soda kaustyczna, chlor i wodór. Proces produkcyjny obejmuje silnie korozyjne media, takie jak solanka o wysokim stężeniu, soda kaustyczna, kwas solny i mokry chlor, co czyni go jednym z najbardziej korozyjnych obszarów przemysłu chemicznego. Główne zastosowania anod protektorowych cynkowych w przemyśle chloro-alkalicznym obejmują:

Systemy solankowe
Systemy solankowe w przemyśle chloro-alkalicznym obejmują zbiorniki magazynowe nasyconej solanki, rurociągi transportowe solanki, osadniki i filtry. Systemy te są stale narażone na działanie roztworów chlorku sodu o wysokim stężeniu, z koncentracją jonów chlorkowych przekraczającą 300 g/l. Urządzenia ze stali węglowej i nierdzewnej są podatne na silną korozję wżerową i szczelinową. Blokowe i pasowe anody cynkowe, instalowane na wewnętrznych ścianach zbiorników magazynowych solanki i wzdłuż rurociągów, zapewniają stabilną ochronę katodową urządzeń ze stali węglowej, skutecznie zapobiegając korozji wżerowej wywołanej przez chlorki. Żywotność urządzeń może zostać wydłużona z 3 do ponad 10 lat.

Przechowywanie i transport sody kaustycznej
Zbiorniki i rurociągi do magazynowania ciekłej sody kaustycznej stanowią podstawowe wyposażenie przemysłu chloro-alkalicznego. W przypadku zbiorników magazynowych ciekłej sody kaustycznej w temperaturze pokojowej o stężeniu ≤32% stosuje się ochronę katodową w postaci anody cynkowej. Należy pamiętać, że wartość pH ciekłej sody kaustycznej wynosi zazwyczaj >12, dlatego nadaje się ona jedynie do ochrony dolnej części płyty, gdzie gromadzi się woda; jej całkowite stosowanie w środowiskach o wysokim stężeniu i wysokiej temperaturze ciekłej sody kaustycznej jest surowo zabronione.
Układ chłodzenia wodnego obiegowego
W przemyśle chloro-alkalicznym konstrukcje stalowe, rurociągi i zbiorniki magazynowe w kwaśnych i słonych systemach oczyszczania ścieków są chronione za pomocą fabrycznie pakowanych anod cynkowych i pasków anod cynkowych, co skutecznie zapobiega korozji ścieków i wydłuża żywotność obiektów.
Sieci rurociągów podziemnych i ochrona antykorozyjna zbiorników
Zakopane zbiorniki do magazynowania kwasu solnego, zbiorniki do magazynowania ciekłych alkaliów oraz rurociągi transportowe w instalacjach chloro-alkalicznych są narażone zarówno na korozję gruntową, jak i korozję w środowisku. Rozwiązanie ochronne łączące cynkowe anody protektorowe z powłokami antykorozyjnymi może skutecznie zmniejszyć ryzyko perforacji korozyjnej.

Przemysł chemiczny węgla
Przemysł chemiczny węgla wykorzystuje węgiel jako surowiec do produkcji produktów chemicznych, takich jak przetwarzanie węgla na ropę naftową, węgla na olefiny, węgla na gaz oraz węgla na glikol etylenowy. W ekstremalnie korozyjnych środowiskach o wysokiej temperaturze, wysokim ciśnieniu, wysokiej zawartości siarki, jonów chlorkowych i azotu amonowego, korozja urządzeń jest poważnym problemem. Cynkowe anody protektorowe, ze względu na doskonałą odporność na korozję wywołaną jonami siarki i chlorków, są szeroko stosowane w systemach robót publicznych, systemach magazynowania i transportu oraz systemach oczyszczania ścieków w przemyśle chemicznym węgla.
Systemy ściekowe
Ścieki zawierające siarkę oraz ścieki ze zgazowania węgla zawierają wysokie stężenia substancji korozyjnych, takich jak siarkowodór, azot amonowy, jony chlorkowe i fenole, powodując silną korozję stalowych konstrukcji zbiorników do magazynowania ścieków, rurociągów i zbiorników wyrównawczych. Anody protektorowe ze stopu cynku, instalowane na wewnętrznych ścianach zbiorników do magazynowania ścieków oraz na powierzchni stalowych konstrukcji zbiorników, skutecznie hamują korozję powodowaną przez siarkowodór i jony chlorkowe. Jednocześnie produkty korozji cynku mogą hamować aktywność bakterii redukujących siarczany, zmniejszając ryzyko korozji mikrobiologicznej, co czyni go najbardziej ekonomiczną i skuteczną metodą antykorozyjną w systemach oczyszczania ścieków z przemysłu chemicznego węgla.
Magazynowanie, transport i rurociągi
W przemyśle chemicznym węgla, stalowe konstrukcje silosów do magazynowania węgla surowego, zbiorników magazynowych (metanolu, olefin, ropy naftowej itp.) oraz rurociągów podziemnych wykorzystują cynkową anodę protektorową w połączeniu z powłoką antykorozyjną, skutecznie zapobiegając korozji gleby, korozji atmosferycznej i korozji mediów wewnętrznych. W szczególności, wewnętrzne i zewnętrzne ściany płyt dennych zbiorników magazynowych metanolu i oleju napędowego powszechnie wykorzystują blokowe anody cynkowe do ochrony katodowej.
Przemysł nawozowy
Przemysł nawozowy obejmuje nawozy azotowe, fosforanowe, potasowe i wieloskładnikowe. Produkcja odbywa się z użyciem silnie korozyjnych mediów, takich jak amoniak, kwas siarkowy, kwas fosforowy i mocznik. Surowcami są głównie fosforany i sole potasowe, zawierające duże ilości jonów chlorkowych i siarczanowych. Korozja urządzeń jest poważnym problemem. Cynkowe anody protektorowe są szeroko stosowane w systemach magazynowania i transportu w przemyśle nawozowym, w instalacjach użyteczności publicznej oraz w systemach oczyszczania ścieków.
System magazynowania i transportu amoniaku
Zbiorniki magazynowe ciekłego amoniaku i rurociągi amoniaku gazowego stanowią podstawowe wyposażenie zakładów produkujących nawozy azotowe. Siarczki i jony chlorkowe zawarte w ciekłym amoniaku powodują silną korozję zbiorników magazynowych ze stali węglowej. Cynkowe anody protektorowe, przyspawane do wewnętrznej ściany dna zbiornika, skutecznie zapobiegają korozji.
Magazynowanie i transport kwasu siarkowego i fosforowego
Kwas siarkowy i kwas fosforowy są podstawowymi surowcami do produkcji nawozów fosforanowych. W przypadku płyt dennych zbiorników magazynowych na stężony kwas siarkowy oraz gotowych zbiorników magazynowych na kwas fosforowy, stosuje się ochronę katodową w postaci anody cynkowej, która skutecznie zapobiega korozji w obszarach, w których gromadzi się woda, wydłużając tym samym żywotność zbiornika. Należy pamiętać, że stosowanie anod cynkowych w środowisku rozcieńczonego kwasu siarkowego lub rozcieńczonego kwasu fosforowego o pH < 4 jest surowo zabronione.
Systemy oczyszczania ścieków
Zakopane rurociągi materiałowe, sieci wodociągowe i drenażowe oraz stalowe konstrukcje stawów oczyszczających ścieki w zakładach nawozowych są narażone na długotrwałe działanie środowiska korozyjnego o wysokim zasoleniu, kwasach i alkaliach. Do ochrony katodowej stosuje się anody cynkowe w opakowaniach zbiorczych i taśmy cynkowe. Jest to powszechnie stosowane rozwiązanie w zakresie ochrony antykorozyjnej infrastruktury w przemyśle nawozowym.

Przemysł farmaceutyczny i chemiczny
Przemysł farmaceutyczny i chemiczny wykorzystuje różnorodne media, w tym rozpuszczalniki organiczne, mocne kwasy, mocne zasady, roztwory soli i półprodukty farmaceutyczne. Sprzęt składa się głównie z małych i średnich reaktorów, wymienników ciepła, zbiorników magazynowych i rurociągów.
Zbiorniki do magazynowania surowców
Zbiorniki magazynowe w przemyśle farmaceutycznym i chemicznym to przeważnie zbiorniki małe lub średniej wielkości, o pojemności od 10 do 1000 metrów sześciennych. Przechowywane media to głównie rozpuszczalniki organiczne, roztwory soli oraz media o słabych kwasach/zasadach. Na wewnętrznej ścianie zbiornika montowane są spawane blokowe anody cynkowe i prętowe anody cynkowe, zapewniające ochronę katodową dna i ścian zbiornika.
Naczynia reakcyjne i wymienniki ciepła
Płaszcze, ściany sitowe i pokrywy końcowe precyzyjnych zbiorników reakcyjnych i wymienników ciepła to obszary najbardziej narażone na korozję. W miejscach silnie skorodowanych montuje się anody cynkowe, wykonane na zamówienie, aby zapewnić ukierunkowaną ochronę katodową i zapobiec korozji lokalnej.
Systemy oczyszczania ścieków
Ścieki z przemysłu farmaceutycznego i chemicznego mają złożony skład. Charakteryzują się wysoką zawartością ChZT, azotu amonowego i soli oraz są silnie korozyjne, powodując korozję stawów i rurociągów oczyszczalni ścieków. Anody cynkowe pasowe i prefabrykowane anody cynkowe zapewniają ochronę katodową, skutecznie zapobiegając korozji ścieków.
Oczyszczanie ścieków w parkach przemysłu chemicznego
Oczyszczalnie ścieków, miejskie sieci kanalizacyjne i rurociągi z wodą odzyskaną w parkach przemysłu chemicznego są narażone na działanie środowiska korozyjnego o wysokim ChZT, wysokim zasoleniu, wysokiej zawartości azotu amonowego i wysokiej zawartości mikroorganizmów. Stalowe elementy osadzone, stalowe rury, zasuwy i obudowy urządzeń w betonowych zbiornikach ulegają silnej korozji. Jest to kluczowy scenariusz zastosowania cynkowych anod protektorowych.
W stalowych konstrukcjach zbiorników napowietrzających, osadników i zbiorników wyrównawczych w oczyszczalniach ścieków, wzdłuż korpusu zbiornika równomiernie rozmieszczone są paskowe anody cynkowe. W podziemnych sieciach kanalizacyjnych i rurociągach wody odzyskanej do ochrony stosuje się anody cynkowe typu bransoletowego oraz gotowe blokowe anody cynkowe. W urządzeniach do oczyszczania ścieków, takich jak pompy, zasuwy i zgarniacze osadu, stosuje się niestandardowe anody cynkowe w kształcie prętów i bloków.
Wniosek
Technologia ochrony katodowej z wykorzystaniem anod protektorowych z cynkiem stała się jedną z kluczowych technologii ochrony antykorozyjnej konstrukcji stalowych w przemyśle chemicznym. Niniejszy artykuł systematycznie przedstawia rodzaje anod protektorowych z cynkiem powszechnie stosowanych w przemyśle chemicznym, w tym anody cynkowe o wysokiej czystości, anody Zn-Al-Cd, przyjazne dla środowiska anody bezkadmowe oraz anody o specjalnych właściwościach funkcjonalnych, sklasyfikowane według składu chemicznego, a także anody blokowe, bransoletowe, paskowe i prefabrykowane, sklasyfikowane według formy konstrukcyjnej. Szczegółowo wyjaśniono elektrochemiczną zasadę działania anod protektorowych z cynkiem, wyjaśniając elektrochemiczną naturę korozji metali oraz podstawowy mechanizm ochrony katodowej z wykorzystaniem anod protektorowych. Szczegółowo przeanalizowano podstawowe parametry pracy, takie jak potencjał obwodu otwartego, potencjał roboczy, napięcie zasilania i wydajność prądowa, a także kompleksowo przeanalizowano wpływ kluczowych czynników, takich jak skład stopu, temperatura, wartość pH, rezystywność i stężenie jonów chlorkowych, na wydajność anody.
Dokonano kompleksowego przeglądu głównych scenariuszy zastosowań anod galwanicznych cynkowych w różnych podsektorach przemysłu chemicznego, a także wyjaśniono schematy zastosowań anod cynkowych w kontekście charakterystyki korozyjnej przemysłu petrochemicznego, chloro-alkalicznego, chemicznego węgla, nawozów i chemikaliów wysokowartościowych.
Referencje
[1] ASTM B418-16a(2021), Norma dotycząca anod cynkowych odlewanych i kutych [S]. ASTM International, 2021.
[2] ISO 9351:2025, Anody galwaniczne do ochrony katodowej w wodzie morskiej i osadach słonych [S]. Międzynarodowa Organizacja Normalizacyjna, 2025.
[3] ISO 15589-2:2024, Przemysł naftowy i gazowy, w tym energetyka niskoemisyjna — Ochrona katodowa systemów transportu rurociągowego — Część 2: Rurociągi morskie [S]. Międzynarodowa Organizacja Normalizacyjna, 2024.
[4] ISO 15589-1:2018, Przemysł naftowy i gazowniczy — Ochrona katodowa systemów transportu rurociągowego — Część 1: Rurociągi lądowe [S]. Międzynarodowa Organizacja Normalizacyjna, 2018.
[5] ASTM F1182-07(2023), Norma dotycząca anod, stop cynku ofiarnego [S]. ASTM International, 2023.
[6] NACE TM0190-2018, Standardowa metoda badania właściwości elektrochemicznych anod ofiarnych [S]. AMPP (NACE) International, 2018.
[7] NACE RP0176-2020, Kontrola korozji stalowych zbiorników naziemnych do celów produkcyjnych, rurociągowych i rafineryjnych. AMPP (NACE) International, 2020.
[8] MIL-A-18001K, Specyfikacja wojskowa: Anody ofiarne, stop cynku [S]. Departament Obrony USA, 1993.
[9] DIN 50938:2018, Ochrona katodowa konstrukcji metalowych – Zasady ogólne[S]. Niemiecki Instytut Normungów, 2018.
[10] Deen, KM; Qasim, M.; i in. Ocena wydajności anod ofiarnych cynkowych i aluminiowych w sztucznej wodzie morskiej [J]. Journal of Materials Research and Technology, 2020, 9(5), 10512-10521.
[11] Sabti, HK Ochrona katodowa stali węglowej z wykorzystaniem cynku i magnezu jako anod ofiarnych w roztworach o różnym przewodnictwie [J]. Oriental Journal of Chemistry, 2024, 40(1), 145-153.
[12] Moon, K.; Lee, MH; Baek, TS Badanie zmian prądu galwanicznego anody ofiarnej Zn wykonanej przez dodanie dodatku do roztworów o różnym przewodnictwie [J]. Materials Science Forum, 2018, 926, 25-30.
[13] Baeza, FJ; Garcés, P.; i in. Zachowanie korozyjne anod cynkowych z różnymi pierwiastkami stopowymi w betonie [J]. Budownictwo i Materiały Budowlane, 2017, 154, 1017-1025.
[14] Rincón, JT; Bautista, A.; i in. Wydajność anod galwanicznych cynkowych w instalacjach odsalania wody [J]. Odsalanie, 2019, 468, 114087.
[15] Hasan, MA; Aziz, A. Porównanie wydajności anod ofiarnych cynkowych i magnezowych do ochrony katodowej stali w wodzie morskiej [J]. Journal of Marine Engineering and Technology, 2017, 16(2), 112-120.
[16] Singh, P.; Kumar, A.; i in. Przegląd dotyczący ochrony katodowej za pomocą anody ofiarnej: materiały, konstrukcja i zastosowania [J]. Journal of Bio- and Tribo-Corrosion, 2022, 8(3), 1-22.
[17] El-Sayed, AM Wpływ temperatury na wydajność anody ofiarnej cynkowej w roztworach chlorkowych [J]. Metody i materiały antykorozyjne, 2019, 66(3), 377-383.