Cynkowe anody protektorowe, dzięki swoim unikalnym zaletom technologicznym, stały się preferowanym rozwiązaniem w zakresie ochrony katodowej małych i średnich zbiorników magazynowych oraz zbiorników w złożonych środowiskach. Nie wymagają zewnętrznego źródła zasilania, są wyjątkowo tanie i nadają się do zbiorników w odległych obszarach bez dostępu do sieci. Ich równomierny rozkład prądu, stabilny potencjał roboczy i minimalne zakłócenia prądów błądzących w otaczających konstrukcjach metalowych sprawiają, że nadają się one do gęsto upakowanych farm zbiornikowych. W niniejszym artykule opisano obowiązujące ograniczenia, specyfikacje techniczne i najlepsze praktyki dotyczące stosowania cynkowych anod protektorowych w ochronie antykorozyjnej zbiorników, dostarczając kompleksowych, wiarygodnych i praktycznych wskazówek technicznych dla przemysłu naftowego i gazowego, wodnego i chemicznego.
Natura korozji zbiorników
Zewnętrzna strona dna zbiornika (strona zakopana)
Płyta denna zbiornika ma bezpośredni kontakt z asfaltem i glebą. Jest to typowa korozja podziemna. Obszar ten jest stale wilgotny i beztlenowy, narażony na korozję gradientową stężenia tlenu, korozję mikrobiologiczną wywołaną przez bakterie redukujące siarczany (SRB), korozję jonową chlorkowo-siarczanową oraz korozję szczelinową. Naturalna szybkość korozji może sięgać 0.5-1.0 mm/rok. Ponad 90% nieszczelności zbiornika wynika z perforacji korozyjnej płyty dennej.
Wewnętrzna strona dna zbiornika (środkowa strona)
Na dnie zbiorników przechowujących ropę naftową, rafinowaną ropę naftową i surowce chemiczne zazwyczaj znajduje się warstwa wolnej wody o grubości 10–50 cm. Ta warstwa wody jest wzbogacona składnikami korozyjnymi, takimi jak jony chlorkowe, H₂S i CO₂, pochodzącymi z medium, a także sprzyja rozwojowi dużej liczby mikroorganizmów SRB. Szybkość korozji jest ponad dziesięciokrotnie większa niż w górnej fazie organicznej medium, a lokalne szybkości korozji sięgają 2.0 mm/rok.
Wewnętrzna ściana zbiornika
Podzielona na trzy strefy korozyjne: fazę gazową, granicę faz olej-woda i fazę ciekłą. Strefa granicy faz olej-woda jest narażona na intensywną, lokalną korozję z powodu gradientów stężenia tlenu i niejednorodności ośrodka. Szybkość korozji w tej strefie jest 3-5 razy większa niż w fazie ciekłej. Strefa fazy gazowej jest również narażona na wysokie ryzyko korozji kondensacyjnej, spowodowanej ulatnianiem się i kondensacją ośrodka.
Zewnętrzna ściana zbiornika i góra
Zbiorniki przybrzeżne są narażone przede wszystkim na korozję atmosferyczną; są również podatne na korozję w mgle solnej. Szybkość korozji jest stosunkowo niska, a ochrona powłokowa jest zazwyczaj wystarczająca. Ochrona katodowa jest wymagana jedynie w środowiskach o dużym zasoleniu i wysokiej wilgotności.

Elektrochemiczna natura korozji
Korozja stalowych zbiorników magazynowych w środowisku elektrolitu to typowy proces elektrochemiczny zachodzący w ogniwach galwanicznych. Atomy żelaza tracą elektrony i rozpuszczają się w wyniku utleniania w obszarze anodowym. Elektrony są przenoszone przez stalowe podłoże do obszaru katodowego, gdzie są pochłaniane przez czynniki depolaryzujące (tlen, jony wodoru itp.), tworząc zamkniętą pętlę prądową, co prowadzi do ciągłej korozji i utraty stalowego podłoża.
- Reakcja anodowa (rozpuszczanie korozyjne): Fe → Fe²⁺ + 2e⁻
- Reakcja katodowa (środowisko kwaśne/beztlenowe): 2H⁺ + 2e⁻ → H₂
- Reakcja katodowa (środowisko neutralne/słabo zasadowe): O₂ + 2H₂O + 4e⁻ → 4OH⁻
Reakcja korozji wynika z różnicy potencjałów między różnymi obszarami powierzchni stalowego podłoża. Obszar o potencjale bardziej ujemnym staje się obszarem anodowym, w którym zachodzi rozpuszczanie. Obszar o potencjale bardziej dodatnim staje się obszarem katodowym, w którym zachodzi redukcja. Podstawową zasadą ochrony katodowej jest dostarczenie wystarczającego prądu katodowego do chronionego podłoża stalowego za pomocą zewnętrznych środków, co powoduje przesunięcie całkowitego potencjału podłoża stalowego poniżej potencjału równowagowego reakcji rozpuszczania anodowego, całkowite zahamowanie utleniania i rozpuszczania atomów żelaza oraz zapewnienie kompleksowej ochrony antykorozyjnej podłoża stalowego.

Zalety anod ofiarnych cynkowych
Dopasowanie o ekstremalnie wysokim potencjale
Potencjał roboczy anody cynkowej jest stabilny na poziomie -1.00~-1.10 V (w porównaniu z CSE), co idealnie odpowiada zakresowi potencjału ochronnego stalowych zbiorników magazynowych (-0.85~-1.10 V w porównaniu z CSE).
Jednolity rozkład prądu
Prąd wyjściowy anody cynkowej jest stabilny, co pozwala na równomierne rozprowadzenie prądu po całym dnie i ściankach zbiornika.
Wysoka niezawodność
Nie jest wymagane zewnętrzne zasilanie ani skomplikowane wymagania dotyczące uruchomienia elektrycznego. Po instalacji częsta konserwacja nie jest konieczna, co czyni urządzenie idealnym do stosowania w odległych obszarach i zbiornikach magazynowych bez zasilania.
Minimalnie niskie zakłócenia prądu błądzącego
Prąd wyjściowy anody cynkowej jest stabilny, co pozwala na równomierne rozprowadzenie prądu po całym dnie i ściankach zbiornika.
Wysokie bezpieczeństwo
Anoda cynkowa typu II, zgodna z normami ANSI/NSF 61 dotyczącymi kontaktu z wodą pitną, nie spowoduje wtórnego zanieczyszczenia wody pitnej ani mediów dopuszczonych do kontaktu z żywnością.
Doskonała opłacalność
W przypadku małych i średnich zbiorników magazynowych o objętości ≤5000 m³ początkowa inwestycja w system anod galwanicznych z cynkiem stanowi zaledwie 30–50% inwestycji w system z prądem stałym.
Wady anod ofiarnych cynkowych
Niskie napięcie sterujące: Napięcie sterujące anody cynkowej wynosi zaledwie 0.2–0.3 V. W suchym gruncie lub środowisku o wysokiej czystości wody i rezystywności >2000Ω·cm, prąd wyjściowy gwałtownie spada. Nie spełnia to wymogów bezpieczeństwa, co wymaga wymiany na anodę magnezową lub układ z prądem wzbudzonym.
Dolna granica temperatury: Gdy temperatura medium przekroczy 50°C, na powierzchni anody cynkowej tworzy się gęsta warstwa pasywacyjna tlenku cynku. Powoduje to dodatnie przesunięcie potencjału, przekraczające nawet potencjał stali, co przyspiesza korozję stalowego zbiornika magazynowego.
Wąski zakres pH: Stabilny zakres pH anody cynkowej wynosi 6–11. W środowisku kwaśnym o pH <6, szybkość rozpuszczania jest zbyt duża, co znacznie skraca jej żywotność. W silnie zasadowym środowisku o pH >11 łatwo występuje pasywacja, co prowadzi do utraty właściwości ochronnych.
Niewystarczająca kompatybilność z dużymi zbiornikami magazynowymi: W przypadku ultradużych zbiorników magazynowych ropy naftowej o pojemności 100 000 m³ i większej wymagana liczba anod cynkowych jest nadmierna, co znacznie zwiększa koszty instalacji i konserwacji. Efektywność ekonomiczna jest niższa niż w przypadku systemów zasilanych prądem stałym.
Rodzaje anod ofiarnych cynkowych do zbiorników magazynowych
Podstawową normą dotyczącą anod protektorowych cynkowych stosowanych w zbiornikach magazynowych jest norma ASTM B418-21, „Standardowa specyfikacja odlewanych i kutych anod cynkowych do ochrony katodowej”. Norma ta jasno definiuje pierwiastki stopowe, wymagania eksploatacyjne, metody badań oraz zasady akceptacji anod cynkowych. Stanowi ona podstawę projektowania, zaopatrzenia i akceptacji. Norma ASTM B418-21 klasyfikuje anody cynkowe na trzy typy, z których każdy nadaje się do różnych zastosowań w zbiornikach magazynowych.

Pierwiastki: Zawartość cynku ≥99.99%, przy ścisłej kontroli zawartości zanieczyszczeń, w tym ołowiu ≤0.003%, żelaza ≤0.0014%, miedzi ≤0.002% i kadmu ≤0.003%. Można dodać 0.05%~0.15% kadmu jako pierwiastka aktywującego.
Wydajność rdzenia: Sprawność prądowa ≥90% w środowisku wody morskiej; sprawność prądowa ≥85% w środowisku glebowym; rzeczywista pojemność ≥740Ah/kg; potencjał obwodu otwartego -1.05~-1.15V (w porównaniu z CSE).

Pierwiastki: Zawartość cynku ≥99.9%, kontrola zanieczyszczeń nieco łagodniejsza niż w przypadku typu I, w tym ołów ≤0.006%, żelazo ≤0.003%, miedź ≤0.005% i kadm ≤0.006%.
Wydajność prądowa w środowisku słodkowodnym ≥85%, rzeczywista pojemność ≥700Ah/kg, zgodność z normami ANSI/NSF 61 dotyczącymi kontaktu z wodą pitną, bez wypłukiwania substancji toksycznych lub szkodliwych.
Odpowiednie scenariusze dla zbiorników: miejskie zbiorniki magazynowe wody pitnej, zbiorniki wody przeciwpożarowej, zbiorniki magazynowe wody odzyskanej oraz zbiorniki magazynowe wody słodkiej. Jest to dedykowany typ anody dla zbiorników magazynowych w przemyśle wodnym.

Elementy: Wysokiej czystości matryca cynkowa z dodatkiem 0.10%~0.30% aluminium i 0.02%~0.05% kadmu jako elementów aktywacyjnych; kontrola zawartości zanieczyszczeń jest zgodna z typem I.
Wydajność rdzenia: Sprawność prądowa ≥80% w środowiskach o wysokiej rezystywności. Lepsza odporność na pasywację niż w typie I/II, odpowiednia do środowisk o średniej i wysokiej rezystywności, 1000~5000 Ω·cm.
Odpowiednie zbiorniki magazynowe: Dna zbiorników z fundamentem z suchego piasku i żwiru, zbiorniki magazynowe podziemne w środowiskach glebowych o wysokiej oporności elektrycznej oraz zbiorniki magazynowe wody słodkiej o niskiej zawartości chlorków.
Oprócz ASTM B418-21, inne normy międzynarodowe obejmują ISO 15589-1:2018 „Przemysł naftowy i gazowniczy – Ochrona katodowa systemów transportu rurociągowego – Część 1: Rurociągi lądowe”, ISO 19721:2017 „Przemysł naftowy i gazowniczy – Ochrona katodowa dna naziemnych zbiorników magazynowych” oraz API RP 651-2021 „Ochrona katodowa naziemnych zbiorników magazynowych”. Chińską normą jest GB/T 4950-2002 „ Anody protektorowe ze stopu cynku, aluminium i kadmu ”.

Struktura: Rdzeń stanowi odlewany cynkowy korpus anody, zewnętrznie owinięty standardową masą uszczelniającą. Jest on zamknięty w wytrzymałym worku bawełniano-włókninowym. Kable z rdzeniem miedzianym są przyspawane do obu końców anody. Połączenia spawane są podwójnie uszczelnione żywicą epoksydową i termokurczliwą, aby zapobiec wnikaniu wody i korozji.
Mieszanka wypełniająca: 75% dwuwodnego gipsu, 20% bentonitu, 5% bezwodnego siarczanu sodu, odpowiednia do środowisk gruntowych o rezystywności 500~2000 Ω·cm, standardowa formuła do zastosowań na dnie zbiorników.
Specjalna masa uszczelniająca o wysokiej rezystywności: 50% dwuwodnego gipsu, 35% bentonitu, 15% bezwodnego siarczanu sodu, odpowiednia do suchych środowisk glebowych o rezystywności 2000~5000 Ω·cm.
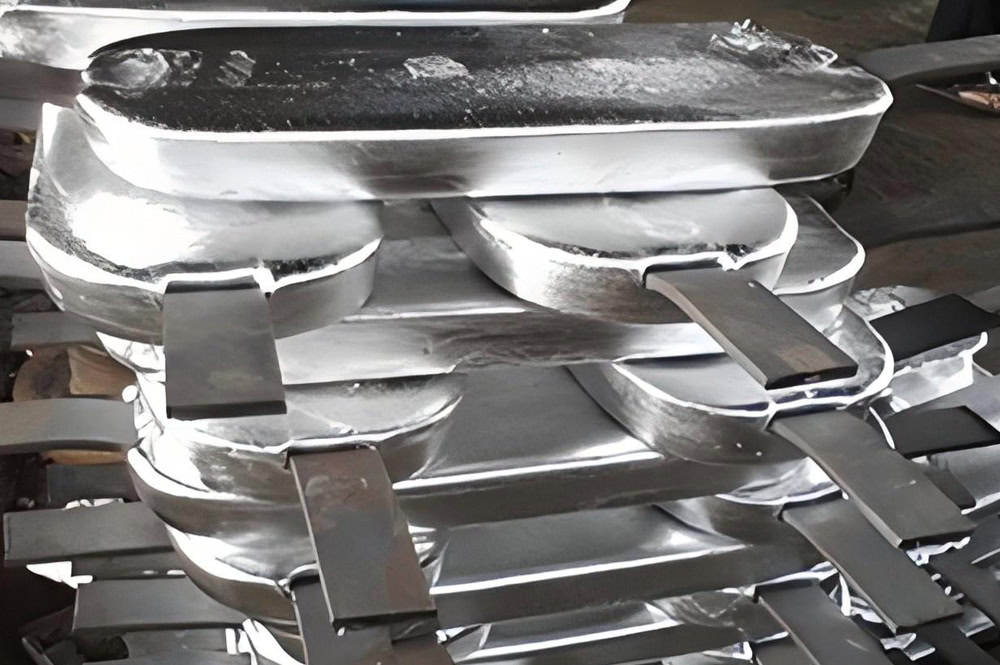
Kształt anody: Ze względu na ograniczoną przestrzeń pod płytą denną zbiornika, stosuje się konstrukcje płaskie, pasowe i dyskowe. Płaskie anody mają grubość 50–100 mm, szerokość 150–300 mm i długość 500–2000 mm, a waga pojedynczej anody wynosi 5–50 kg.
Podstawowe parametry anod cynkowych
Zgodnie z normami ASTM B418-21 i ISO 19721:2017 podstawowe wskaźniki wydajności anod galwanicznych cynkowych do zbiorników magazynowych muszą spełniać następujące wymagania:
- Pojemność teoretyczna: 820 Ah/kg, co stanowi teoretyczną maksymalną pojemność rozładowczą anody cynkowej;
- Sprawność prądowa: środowisko wody morskiej ≥90%, środowisko gleby/wody słodkiej ≥85%;
- Potencjał roboczy: -1.00~-1.10 V (w porównaniu z CSE, przy znamionowej gęstości prądu);
- Rzeczywista pojemność: Środowisko wody morskiej ≥740 Ah/kg, Środowisko glebowe ≥700 Ah/kg, Woda słodka ≥697 Ah/kg;
- Potencjał obwodu otwartego: -1.05~-1.15 V (w porównaniu do CSE, standardowego środowiska 25°C);
- Rozpuszczanie: Jednorodne rozpuszczanie, bez lokalnych wżerów lub pasywacji;
Połączenie: Rezystancja połączenia między anodą i kablem ≤0.01Ω, a szczelność spełnia wymagania braku przecieków na głębokości wody 10 m przez 72 godziny.
Obliczanie systemu anod ofiarnych cynkowych w zbiorniku magazynowym
Projekt systemów anod galwanicznych z cynkiem dla zbiorników magazynowych musi być ściśle zgodny z trzema obowiązującymi normami: API RP 651-2021, AMPP SP0193-2021 oraz ISO 19721:2017. Proces projektowania, dobór parametrów i obliczenia muszą być zgodne ze specyfikacją, aby zapewnić długoterminową stabilność i skuteczność systemu.
Korpus zbiornika: typ zbiornika (naziemny/podziemny), objętość, średnica, wysokość, powierzchnia płyty dennej, powierzchnia ochrony ścianek, materiał zbiornika (stal węglowa/stal niskostopowa), ciśnienie projektowe, temperatura projektowa;
Powłoka: rodzaj powłoki, grubość, projektowany okres eksploatacji, początkowy wskaźnik awaryjności, szacowany wskaźnik awaryjności po latach eksploatacji (1%~5% dla nowych zbiorników, 10%~20% dla zbiorników eksploatowanych ponad 10 lat);
Środowisko: rezystywność, wartość pH, stężenie jonów chlorkowych, temperatura, zawartość wilgoci, zawartość SRB, potencjał redoks gleby na dnie zbiornika/medium wewnątrz zbiornika;
Gęstość prądu ochronnego
Gęstość prądu ochronnego odnosi się do prądu ochronnego wymaganego na jednostkę powierzchni stalowego podłoża. Jest to kluczowy parametr w obliczeniach projektowych i musi być uwzględniany w zależności od scenariusza zastosowania zbiornika, środowiska korozyjnego, powłoki i innych czynników. Obowiązująca norma zaleca następujące gęstości prądu ochronnego:
| Scenariusz zastosowania zbiornika magazynowego | Środowisko | Zalecana gęstość prądu ochronnego (mA/m²) | Standard odniesienia |
|---|---|---|---|
| Zewnętrzna część dna zbiornika magazynowego naziemnego | Gleba o niskiej rezystywności (ρ < 500 Ω·cm) | 10-20 | AMPP SP0193-2021 |
| Zewnętrzna część dna zbiornika magazynowego naziemnego | Gleba o średniej oporności (500 < ρ < 2000 Ω·cm) | 5-10 | AMPP SP0193-2021 |
| Faza wodna wewnątrz dna zbiornika magazynowego ropy naftowej | Wysoki Cl⁻, środowisko beztlenowe SRB | 20-50 | API RP 651-2021 |
| Wnętrze zbiornika na wodę pitną/wodę przeciwpożarową | Świeża woda / Neutralne środowisko | 5-10 | ANSI/NSF61 |
| Wnętrze zbiornika na wodę morską/produkcyjną | Środowisko korozyjne o wysokiej zawartości soli | 30-100 | ISO 12473: 2017 |
| Strefa międzyfazowa oleju i wody ściany zbiornika magazynowego | Interfejs ropy naftowej / oleju produktowego | 50-100 | Al-Mazeedi i wsp. (2019) |
| Podziemny stalowy zbiornik magazynowy (UST) | Gleba zakopana + środowisko wód gruntowych | 10-30 | AMPP SP0207-2022 |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →
Uwaga : na każde 5% wzrostu stopnia uszkodzenia powłoki gęstość prądu ochronnego należy zwiększyć o 50%; w środowiskach hodowli SRB gęstość prądu ochronnego należy zwiększyć 1–2 razy; gdy temperatura przekroczy 40℃, gęstość prądu ochronnego należy zwiększyć o 50%.
Obliczanie całkowitego prądu ochronnego
Całkowity prąd ochronny to suma prądu wymaganego dla wszystkich chronionych obszarów zbiornika magazynowego, a wzór obliczeniowy jest następujący:
I_total = Σ(S_n × i_n × K)
Gdzie:
I_total: Całkowity prąd zabezpieczający układu, jednostka: amper (A);
S_n: Powierzchnia każdego obszaru chronionego, jednostka: metr kwadratowy (m²);
i_n: Odpowiednia gęstość prądu ochronnego dla każdego obszaru chronionego, jednostka: amper na metr kwadratowy (A/m²);
K: Współczynnik bezpieczeństwa o zakresie wartości 1.2~1.5, który jest stosowany w celu uwzględnienia niepewnych czynników, takich jak starzenie się powłoki, zmiany środowiskowe i zużycie anody.
Obliczanie całkowitej masy anody
Całkowitą masę anody oblicza się na podstawie całkowitego prądu ochronnego, projektowanego okresu eksploatacji i parametrów pracy anody, przy czym wzór obliczeniowy jest następujący:
W_total = (I_total × T × 8760) / (C × η × K_u)
Gdzie:
W_total:Całkowita wymagana masa anody cynkowej, jednostka: kilogram (kg);I_total: Całkowity prąd ochronny układu, jednostka: amper (A);T: Projektowany okres użytkowania systemu, jednostka: rok (a);8760: Liczba godzin w roku;
C:Teoretyczna pojemność anody cynkowej: 820 Ah/kg;η:Wydajność prądu anody: 0.85 dla środowiska glebowego/słodkiej wody, 0.9 dla środowiska wody morskiej;K_u:Współczynnik wykorzystania anody, zalecany na poziomie 0.85. Anoda jest uznawana za niesprawną i niezdatną do dalszej eksploatacji, gdy poziom pozostałej anody osiągnie 15%.
Obliczanie ilości anod
Całkowitą wymaganą liczbę anod oblicza się na podstawie masy znamionowej pojedynczej anody, przy czym wzór obliczeniowy jest następujący:
N = W_całkowita / W_0
Gdzie:
N:Całkowita liczba anod, jednostka: sztuka;W_total:Całkowita masa anod, jednostka: kilogram (kg);W_0:Nominalna masa pojedynczej anody, jednostka: kilogram na sztukę (kg/sztukę).
Ocena pozostałego okresu użytkowania anody
Pozostały czas eksploatacji anody jest kluczowym wskaźnikiem oceny stanu pracy systemu. Można go dokładnie obliczyć za pomocą następującego wzoru:
T_pozostało = (W_pozostało × C × η × K_u) / (I_śr. × 8760)
Gdzie:
T_remaining:Pozostały okres eksploatacji anody, jednostka: rok (a);W_remaining:Całkowita pozostała masa anody, jednostka: kilogram (kg), którą można uzyskać poprzez oczyszczenie i zważenie zbiornika lub obliczyć na podstawie czasu pracy i średniego prądu wyjściowego;I_avg: Średni roczny prąd wyjściowy anody, jednostka: amper (A), obliczany na podstawie danych z corocznych kontroli;C,η,K_u:Zgodne z parametrami użytymi w obliczeniach projektowych.
Jeśli pozostały okres użytkowania anody jest krótszy niż 2 lata, należy opracować plan wymiany anody, aby uniknąć niewystarczającej ochrony zbiornika magazynowego z powodu awarii systemu. Jeśli pozostały okres użytkowania anody jest krótszy niż 1 rok, anodę należy natychmiast wymienić, aby zapewnić ciągłą i efektywną pracę systemu.
Wniosek
Cynkowe anody protektorowe to dojrzała, niezawodna i ekonomiczna technologia ochrony katodowej. Stanowią one podstawowy element systemów ochrony antykorozyjnej stalowych zbiorników magazynowych i są szeroko stosowane w różnych gałęziach przemysłu, w tym w przemyśle naftowym i gazowym, wodociągach, przemyśle chemicznym, portach przeładunkowych, przemyśle spożywczym i napojowym oraz górnictwie. Niniejszy przewodnik przedstawia system techniczny cynkowych anod protektorowych do zbiorników magazynowych, obejmujący normy materiałowe, zasady elektrochemiczne oraz dobór konstrukcji. Na etapie projektowania niezbędna jest dokładna ocena środowiska korozyjnego zbiornika magazynowego i racjonalny dobór parametrów projektowych.
Numer Referencyjny
AMPP. (2021). SP0193-2021: Ochrona katodowa dna nadziemnych zbiorników magazynowych ropy naftowej . Stowarzyszenie na rzecz Ochrony i Wydajności Materiałów.
AMPP. (2022). SP0207-2022: Ochrona katodowa podziemnych zbiorników magazynowych (UST) . Stowarzyszenie na rzecz Ochrony i Wydajności Materiałów.
AMPP. (2024). RP0175-2024: Kontrola korozji w produkcji ropy naftowej i gazu . Stowarzyszenie na rzecz ochrony i wydajności materiałów.
API. (2021). RP 651-2021: Ochrona katodowa zbiorników magazynowych naziemnych . Amerykański Instytut Naftowy.
API. (2023). API 650-2023: Spawane zbiorniki stalowe do przechowywania ropy naftowej . Amerykański Instytut Naftowy.
ASTM International. (2021). B418-21: Norma dotycząca anod cynkowych odlewanych i kutych do ochrony katodowej.
ASTM International. (2023). G8-18(2023): Standardowa metoda badania katodowego oddzielania powłok rurociągów.
ISO. (2017). ISO 19721:2017: Przemysł naftowy i gazowniczy — Ochrona katodowa dna zbiorników magazynowych nadziemnych.
ISO. (2017). ISO 12473:2017: Ochrona katodowa konstrukcji metalowych w środowisku morskim i wodzie morskiej.
ANSI/NSF. (2021). ANSI/NSF 61-2021: Elementy systemów wody pitnej – wpływ na zdrowie . NSF International.
AWWA. (2020). AWWA D102-20: Ochrona katodowa stalowych zbiorników na wodę . Amerykańskie Stowarzyszenie Wodociągów.
IMO. (2020). Rezolucja IMO MSC.216(82): Normy ochrony katodowej zbiorników balastowych statków . Międzynarodowa Organizacja Morska.
Amerykańska Agencja Ochrony Środowiska (EPA). (2022). Program podziemnych zbiorników magazynowych (UST): Normy techniczne i wymagania dotyczące działań korygujących.
Roberts, DA, Gnanavelu, A. i Kain, R. (2021). Globalny koszt korozji i rola zarządzania korozją w zrównoważonym rozwoju. npj Materials Degradation , 5(1), 11.
Bae, J., Lee, J. i Kim, Y. (2020). Wpływ temperatury na zachowanie elektrochemiczne anod cynkowych w ochronie katodowej w środowisku słodkowodnym. Corrosion Science , 174, 108832.
Al-Mazeedi, H., Al-Sulaiman, F. i Al-Ajmi, A. (2019). Ochrona katodowa zbiorników magazynowych ropy naftowej: badanie porównawcze anod cynkowych i aluminiowych. Journal of Pipeline Systems Engineering and Practice , 10(4), 04019024.
Zhang, Y., Wang, L. i Li, X. (2022). Długoterminowa wydajność anod ofiarnych cynkowych w środowisku gleby zakopanej: badania terenowe i symulacja numeryczna. Journal of Materials Engineering and Performance , 31(12), 9876-9889.
Shibli, SMA i Remya, R. (2018). Wysokowydajna anoda cynkowa z modyfikowanym składem wypełnienia do ochrony katodowej podziemnych konstrukcji stalowych. Construction and Building Materials , 175, 547-554.
Peabody, AW i Bianchetti, C. (2019). Kontrola korozji rurociągów według Peabody'ego (wyd. 4). Stowarzyszenie Ochrony i Wydajności Materiałów.
Uhlig, HH i Revie, RW (2017). Podręcznik korozji Uhliga (wyd. 3). Johna Wileya i synów.