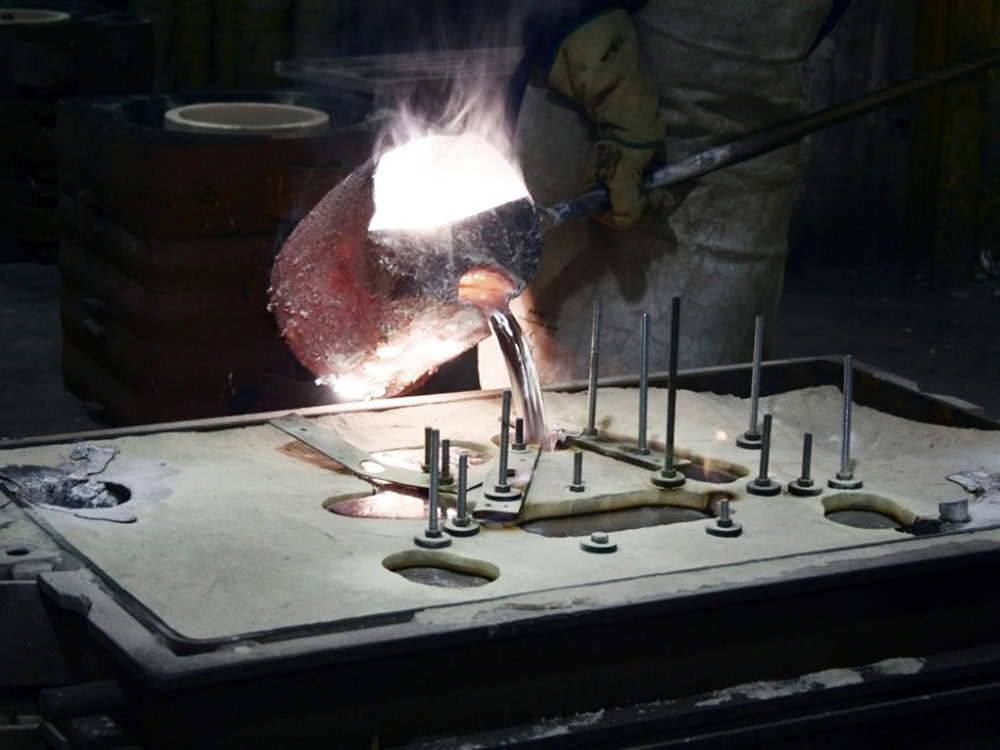
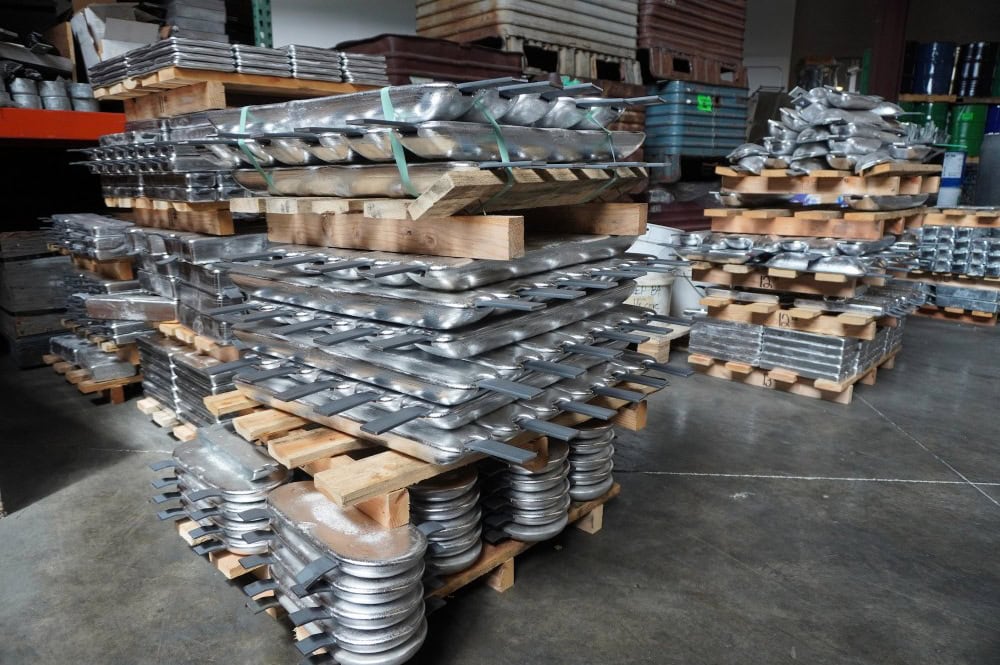
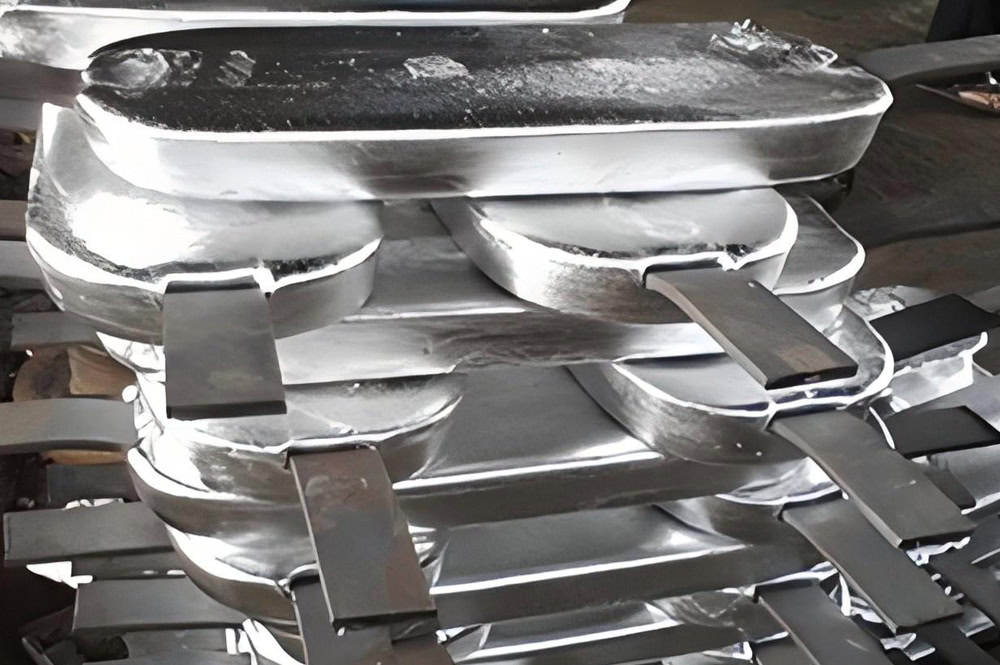
Cynkowe anody protektorowe są szeroko stosowane do ochrony antykorozyjnej konstrukcji stalowych w różnych mediach, takich jak woda morska, słodka i gleba, ze względu na ich stabilne parametry elektryczne, wysoką wydajność prądową i wygodę montażu. Są jednym z najpowszechniej stosowanych i najnowocześniejszych technologicznie materiałów anodowych dostępnych obecnie na rynku.
Zasada działania anod ofiarnych cynkowych
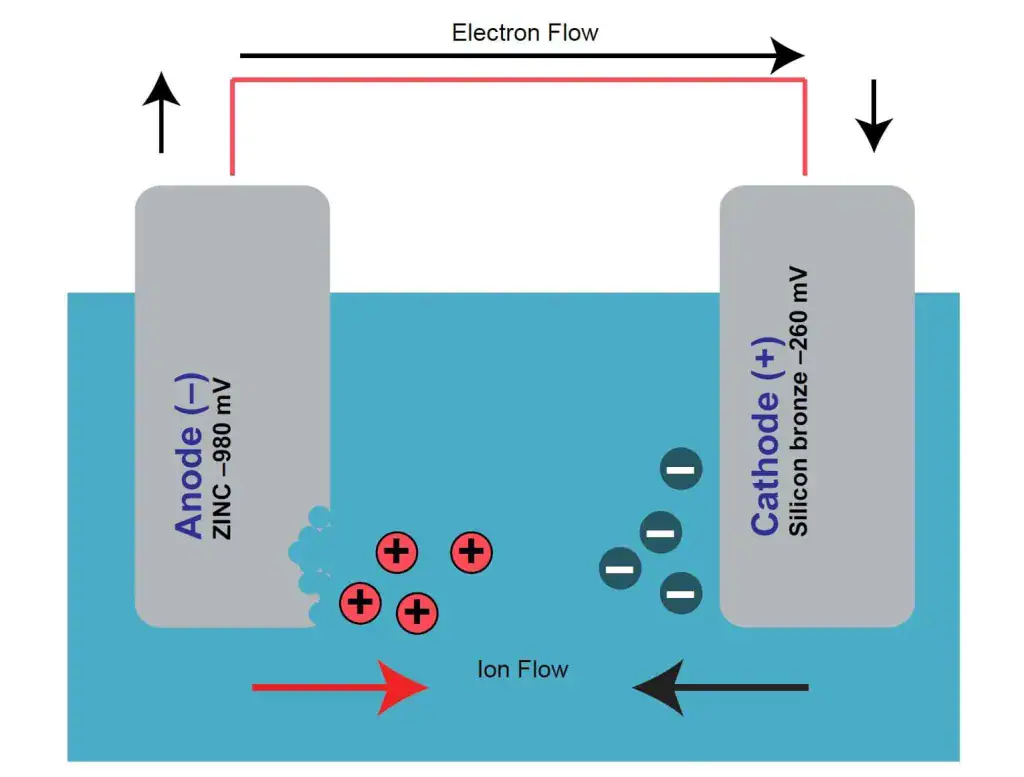
Zasada działania anod protektorowych opiera się na elektrochemicznej reakcji w ogniwie galwanicznym. Potencjał elektrody (-1.10 V, w stosunku do elektrody miedzianej/nasyconej siarczanem miedzi (CSE)) jest znacznie bardziej ujemny niż potencjał stali (-0.85 V, CSE). Gdy anoda cynkowa jest połączona elektrycznie z chronionym metalem i umieszczona w tym samym środowisku elektrolitu, cynk pełni funkcję anody i preferencyjnie traci elektrony poprzez utlenianie (Zn-2e⁻=Zn²⁺). Elektrony są przenoszone na powierzchnię chronionego metalu poprzez ośrodek przewodzący, hamując jego reakcję redukcji, osiągając w ten sposób efekt ochrony antykorozyjnej polegający na „poświęceniu się w celu ochrony metalu bazowego”.
Wysokiej jakości anody cynkowe nie są wykonane z czystego cynku, lecz poprzez precyzyjne dodanie pierwiastków stopowych, takich jak aluminium i kadm. Ścisła kontrola zanieczyszczeń, takich jak żelazo, miedź i ołów, optymalizuje ich właściwości elektrochemiczne i właściwości rozpuszczania, zapobiegając pasywacji anody lub korozji międzykrystalicznej.
Elementy stopowe i ich funkcje
Wydajność anod protektorowych cynkowych zależy od precyzyjnego doboru proporcji pierwiastków stopowych oraz ścisłej kontroli zanieczyszczeń. Obecnie popularne anody cynkowe wykorzystują potrójny system stopowy cynk-aluminium-kadm. Odpowiednie wymagania dotyczące składu są jasno określone w normach, takich jak GB/T 495 0-2021 „Anody protektorowe ze stopów cynku, aluminium i kadmu” oraz ASTM F1182-07 (2023) „ Anody protektorowe cynkowe ”.
| Element | ASTM B418 Typ I | ASTM B418 Typ II | MIL-A-18001K | DNV-RP-B401 | GB / T 4950-2021 |
|---|---|---|---|---|---|
| Al | 0.1 ~ 0.5 | ≤ 0.005 | 0.1 ~ 0.5 | 0.1 ~ 0.5 | 0.1 ~ 0.7 |
| Cd | 0.025 ~ 0.07 | ≤ 0.003 | 0.025 ~ 0.07 | 0.025 ~ 0.07 | 0.025 ~ 0.07 |
| Fe | ≤ 0.005 | ≤ 0.005 | ≤ 0.005 | ≤ 0.005 | ≤ 0.005 |
| Pb | ≤ 0.006 | ≤ 0.003 | ≤ 0.006 | ≤ 0.006 | ≤ 0.006 |
| Cu | ≤ 0.006 | ≤ 0.003 | ≤ 0.006 | ≤ 0.006 | ≤ 0.006 |
| Si | ≤ 0.125 | ≤ 0.005 | ≤ 0.125 | ≤ 0.125 | Do |
| Zanieczyszczenia | ≤ 0.1 | ≤ 0.2 | ≤ 0.1 | ≤ 0.1 | ≤ 0.3 |
| Zn | Bilans | Bilans | Bilans | Bilans | Bilans |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →
Podstawowym składnikiem anody cynkowej jest cynk (pozostała część, ≥99.3%). Głównymi pierwiastkami stopowymi są aluminium (Al) i kadm (Cd). Zakres zawartości obu pierwiastków (Al i Cd) jest ściśle ograniczony, a ich synergistyczne działanie determinuje wydajność rdzenia anody.
Aluminium (Al)
Zawartość jest kontrolowana w zakresie od 0.10% do 0.50% i stanowi „element aktywujący” anodę cynkową. Czysty cynk łatwo tworzy gęstą warstwę pasywacyjną tlenku cynku w środowisku elektrolitu, co prowadzi do gwałtownego spadku wydajności prądowej i awarii ochrony katodowej. Aluminium reaguje preferencyjnie z tlenem, tworząc luźny tlenek glinu. Produkt ten łatwo oddziela się od powierzchni anody, zapobiegając tworzeniu się gęstej warstwy pasywacyjnej i zapewniając stabilny przepływ prądu ochronnego.
Jednocześnie aluminium uszlachetnia strukturę ziarna stopu cynku, poprawiając wytrzymałość mechaniczną anody i zapobiegając uszkodzeniom podczas transportu lub montażu. Należy pamiętać, że przy zawartości aluminium poniżej 0.10% efekt aktywacji jest niewystarczający, a anoda jest podatna na pasywację; przy zawartości powyżej 0.50% powoduje to przesunięcie potencjału anody, zmniejszając różnicę potencjałów ze stalą i wpływając na siłę napędową.
Kadm (Cd)
Zawartość kadmu jest kontrolowana w zakresie od 0.025% do 0.07%. Jest to „kluczowy element” optymalizacji morfologii korozji anod cynkowych. Anody cynkowe bez kadmu są podatne na korozję międzykrystaliczną. Czyste anody cynkowe wnikają głęboko do wnętrza anody wzdłuż granic ziaren, powodując odrywanie się dużych fragmentów materiału anody, które nie brały udziału w reakcji elektrochemicznej. Ponadto, wydajność prądowa może spaść poniżej 60%.
Kadm dodatkowo uszlachetnia strukturę ziarna, zmienia ścieżkę korozji anody i sprzyja równomiernemu, warstwowemu rozpuszczaniu anody. To znacznie poprawia stopień wykorzystania anody cynkowej, a wydajność prądowa w wodzie morskiej może sięgać ponad 95%. Ponadto kadm poprawia odporność stopu cynku na kruchość wodorową, zapobiegając kruchości strukturalnej spowodowanej wydzielaniem wodoru przy wysokich gęstościach prądu.
Ścisła kontrola zanieczyszczeń i zagrożeń z nimi związanych
Anody cynkowe podlegają niezwykle rygorystycznym wymaganiom dotyczącym zawartości zanieczyszczeń, takich jak żelazo (Fe), miedź (Cu), ołów (Pb) i krzem (Si). Zanieczyszczenia te stanowią „główne ukryte zagrożenia”, które prowadzą do pogorszenia parametrów anody. Norma GB/T 4950-2021 wyraźnie stanowi, że: Fe ≤ 0.005%, Cu ≤ 0.005%, Pb ≤ 0.006%, Si ≤ 0.125%, a całkowita zawartość zanieczyszczeń musi wynosić ≤ 0.15%.
- Żelazo (Fe) i miedź (Cu)
Oba te zanieczyszczenia są elektrododatnie. Po zmieszaniu z anodą cynkową tworzą wewnątrz niej mikrobaterie, co prowadzi do jej samokorozji. Gdy zawartość Fe przekroczy 0.005%, szybkość samokorozji anody wzrasta o ponad 30%; nadmierna zawartość Cu nasili miejscową korozję wżerową na powierzchni anody, niszcząc jej jednorodne właściwości rozpuszczania.
- Ołów (Pb)
Ołów łatwo ulega segregacji na granicach ziaren stopu cynku, przeciwdziałając działaniu kadmu w procesie rafinacji ziaren i hamując korozję międzykrystaliczną, a wręcz przeciwnie – sprzyjając korozji międzykrystalicznej i prowadząc do przedwczesnego uszkodzenia anody. Jednocześnie wytrącanie się ołowiu powoduje zanieczyszczenie środowiska i nie spełnia wymogów ochrony środowiska.
- Krzem (Si)
Nadmierna zawartość krzemu może prowadzić do tworzenia się twardych krzemków. Zmniejsza to plastyczność i wytrzymałość anody cynkowej, co czyni ją podatną na pękanie w niskich temperaturach lub pod wpływem uderzeń zewnętrznych. Dodatkowo krzemki mogą przylegać do powierzchni anody, wpływając na przewodzenie prądu.
Wydajność elektrochemiczna
Parametry elektrochemiczne są kluczowym wskaźnikiem oceny, czy anoda cynkowa spełnia wymagania dotyczące ochrony antykorozyjnej. Kluczowe wskaźniki obejmują potencjał w obwodzie otwartym, potencjał w obwodzie zamkniętym, wydajność prądową i rzeczywistą pojemność.
| Parametr wydajności | ASTM B418 Typ I | ASTM B418 Typ II | MIL-A-18001K | DNV-RP-B401 | GB / T 4950-2021 |
|---|---|---|---|---|---|
| Potencjał obwodu otwartego | ≥-1.05 V | ≥-1.10 V | ≥-1.05 V | ≥-1.05 V | ≥-1.05 V |
| Potencjał operacyjny | ≥-1.00 V | ≥-1.05 V | ≥-1.00 V | ≥-1.00 V | ≥-1.00 V |
| Minimalna wydajność prądowa | 95% (woda morska, (3mA/cm²) |
95% (wysoka czystość Aplikacja) |
95% (woda morska) | 95% (woda morska) | 95% (woda morska); 65% (gleba) |
| Typowa pojemność | ≥780Ah/kg | ≥780Ah/kg | ≥770Ah/kg (355Ah/funt) |
≥780Ah/kg | ≥780Ah/kg (Woda morska); ≥530Ah/kg (Gleba) |
| Wydajność rozpuszczania | Jednorodne rozpuszczanie, łatwe oddzielanie produktów |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →
- Potencjał obwodu otwartego
Potencjał obwodu otwartego odnosi się do różnicy potencjałów między anodą cynkową a elektrodą odniesienia (elektrodą miedzianą/nasyconą siarczanem miedzi, CSE) w warunkach bez obciążenia. Wymagania standardowe: W wodzie morskiej potencjał obwodu otwartego wynosi od -1.05 V do -1.09 V (CSE); w glebie ≤ -1.05 V (CSE); a w środowisku słodkowodnym od -1.03 V do -1.07 V (CSE).
- Potencjał roboczy
Potencjał roboczy odnosi się do potencjału anody cynkowej podczas przepływu prądu ochronnego. Zbyt ujemny potencjał roboczy może prowadzić do kruchości wodorowej chronionej stali (zwłaszcza stali o wysokiej wytrzymałości); zbyt dodatni nie zapewnia skutecznej ochrony. Wymagania normatywne: w wodzie morskiej potencjał roboczy wynosi od -1.05 V do -1.08 V (CSE); w glebie ≤ -1.03 V (CSE), a zakres wahań musi wynosić ≤0.02 V, aby zapewnić stabilność ochrony.
- Aktualna wydajność
Wydajność prądowa odnosi się do efektywnego prądu ochronnego, który powstaje w wyniku reakcji utleniania anody cynkowej. Wyższa wydajność prądowa przekłada się na dłuższą żywotność anody. Wymagania normatywne: ≥95% w wodzie morskiej (przy gęstości prądu 1 mA/cm²), ≥65% w glebie (przy gęstości prądu 0.03 mA/cm²) i ≥80% w środowisku słodkowodnym (przy gęstości prądu 0.5 mA/cm²).
- Rzeczywista pojemność
Rzeczywista pojemność odnosi się do ilości energii elektrycznej, jaką może wytworzyć jednostka masy anody cynkowej. Jednostką jest Ah/kg i bezpośrednio określa ona pojemność ochronną anody. Wymagania standardowe: rzeczywista pojemność w wodzie morskiej ≥ 780 Ah/kg, w glebie ≥ 530 Ah/kg i w wodzie słodkiej ≥ 680 Ah/kg. Jest to wartość znacznie wyższa niż pojemność anod magnezowych w glebie, co jest kluczem do znaczącej przewagi anod cynkowych w środowiskach o niskiej rezystywności.
- Wskaźnik zużycia
Współczynnik zużycia odnosi się do ilości anody cynkowej zużywanej rocznie przy przepływie prądu o natężeniu 1 ampera. Jednostką jest kg/(A·Yr) i jest to podstawowy parametr służący do obliczania żywotności anody. Wymagania normatywne: współczynnik zużycia ≤ 11.88 kg/(A·Yr) w wodzie morskiej, ≤ 17.25 kg/(A·Yr) w glebie i ≤ 13.5 kg/(A·Yr) w wodzie słodkiej.
Wpływ medium
Wydajność elektrochemiczna anod cynkowych zmienia się w zależności od takich czynników, jak rezystywność, zasolenie, temperatura i natężenie przepływu elektrolitu. Jest to również podstawa do rozróżnienia anod cynkowych stosowanych w wodzie morskiej, słodkiej i glebie.
- Woda morska
Wysokie zasolenie (około 3.5%), niska rezystywność (<15 Ω·m) i silne przewodnictwo jonowe zapewniają stabilny potencjał w obwodzie otwartym anody cynkowej, najwyższą wydajność prądową (≥95%) i równomierne rozpuszczanie. Jest to optymalny scenariusz zastosowania anod cynkowych.
- Freshwater
Niskie zasolenie (<0.1%), umiarkowana rezystywność (15–100 Ω·m) i niewystarczające stężenie jonów powodują nieznacznie niższą wydajność prądową anody w porównaniu z wodą morską i łatwo prowadzą do powstawania produktów korozji wodorotlenku cynku. Dlatego aktywność ta wymaga poprawy poprzez precyzyjne dostrojenie za pomocą pierwiastków stopowych.
- Gleba
Rezystywność gleby ulega znacznym wahaniom (w zależności od wilgotności i rodzaju gleby, przy czym optymalna wartość wynosi < 15 Ω·m). Rozkład elektrolitu jest nierównomierny, a dodatkowo występuje korozja mikrobiologiczna i zakłócenia spowodowane prądami błądzącymi. W rezultacie anoda cynkowa charakteryzuje się najniższą wydajnością prądową (≥65%) i najwyższym wskaźnikiem zużycia. Zazwyczaj wymaga ona materiałów wypełniających, takich jak gips i siarczan sodu, aby zmniejszyć rezystancję styku i utrzymać aktywność anody.
Klasyfikacja specyfikacji
Anody cynkowe protektorowe są klasyfikowane według instalacji i zastosowania. Ze względu na sposób instalacji można je podzielić na anody cynkowe spawane i anody cynkowe skręcane; ze względu na zastosowanie można je podzielić na anody cynkowe do wody morskiej, anody cynkowe do wody słodkiej, anody cynkowe do gruntu oraz anody cynkowe do kadłubów statków. Różne specyfikacje anod są specjalnie optymalizowane pod względem rozmiaru, wagi i konstrukcji. Wszystkie specyfikacje muszą być zgodne z tolerancjami wymiarowymi i wymaganiami eksploatacyjnymi określonymi w normach GB/T 4950-2021 i ASTM F1182-07 (2023).
Spawane anody cynkowe to najczęściej stosowane anody. Ich główną cechą jest integracja stalowych ramion spawanych lub stalowych taśm podczas odlewania korpusu anody. Podczas montażu ramiona spawane są spawane i mocowane do chronionego metalu (takiego jak kadłuby statków, pale stalowe i zbiorniki magazynowe). Charakteryzują się dobrą przewodnością i mocnym połączeniem. Zastosowania obejmują dna kadłubów statków, wewnętrzne ściany zbiorników magazynowych oraz pale stalowe platform wiertniczych.

Korpus anody ma kształt blokowy, płytowy lub paskowy . Stopy spawalnicze wykonane są ze stali węglowej Q235 z ocynkowaną powierzchnią w celu ochrony antykorozyjnej (aby zapobiec korozji stóp spawalniczych przed anodą). Ramię spawalnicze i korpus anody są integralnie odlane, bez szwów spawalniczych, co zapobiega nadmiernej rezystancji styku w miejscu połączenia.
Spawane anody cynkowe do zbiorników magazynowych (seria ZC)
- Typ ZC-1: 750×(115+135)×130mm, długość nogi spawanej 900mm, średnica 16mm, masa netto 82kg, masa brutto 85kg;
- Typ ZC-2: 500×(115+135)×130mm, długość nogi spawanej 650mm, waga netto 55kg;
- Typ ZC-3: 500×(105+135)×100mm, waga netto 39kg;
- Typ ZC-4: 300×(105+135)×100mm, średnica nogi spawanej 12mm, waga netto 24.6kg.
Spawane anody cynkowe do pali stalowych do zastosowań morskich (seria ZT)
- Typ ZT-1: 1000×(115+135)×130mm, wymiary nogi spawanej ze stali płaskiej 16×8mm, waga netto 105kg;
- Typ ZT-2: 800×(100+120)×120mm, masa netto 78kg, nadaje się do ochrony antykorozyjnej stalowych pali międzypływowych.
Wymagane jest spawanie łukiem elektrycznym prądu stałego. Powierzchnia spawania między ramieniem spoiny a chronionym metalem powinna wynosić ≥50 cm², aby zapewnić dobrą przewodność. Po spawaniu należy oczyścić żużel i nałożyć powłokę antykorozyjną na spoinę, aby zapobiec korozji punktowej. Odstęp między anodami powinien być ≥3 razy dłuższy niż długość anody, aby uniknąć interferencji między sąsiednimi prądami anodowymi.
Główną cechą przykręcanych anod cynkowych są wstępnie nawiercone otwory w korpusie anody lub zintegrowany stalowy rdzeń. Podczas montażu śruby i nakrętki mocują anodę do chronionego metalu bez spawania, dzięki czemu nadaje się ona do zastosowań wymagających okresowej wymiany, takich jak zbiorniki balastowe statków, kołnierze rurociągów słodkowodnych i demontowalne obudowy urządzeń.

Korpus anody może mieć kształt płytki, bloku lub dysku. W środku lub na krawędzi nawiercono jeden lub dwa otwory na śruby. Śruby wykonane są ze stali nierdzewnej (304 lub 316), aby zapobiec korozji, która może mieć wpływ na demontaż. Pomiędzy anodą a chronionym metalem należy zainstalować przewodzącą uszczelkę (miedzianą lub grafitową), aby wyeliminować rezystancję styku i zapewnić płynne przewodzenie prądu.
Anody cynkowe skręcane w kształcie dysku
- Średnica 200~500mm, grubość 30~80mm, średnica otworu na śrubę centralną 16~24mm, waga netto 5~30kg, nadaje się do skraplaczy, wymienników ciepła itp.
Blokowe anody cynkowe skręcane śrubami
- 300×200×50mm, 400×300×60mm, podwójny otwór na śruby na krawędzi, waga netto 8~25kg, nadaje się do podparć rur, małych konstrukcji stalowych.
- 500×300×70mm, średnica otworu na śrubę 20mm, długość śruby ze stali nierdzewnej 100mm, waga netto 32kg, odporność na ciśnienie wody, odporność na uderzenia.
Podczas montażu śruby muszą być dokręcone w taki sposób, aby zapewnić ścisłe dopasowanie anody do chronionego metalu; uszczelka przewodząca musi być nienaruszona i nieuszkodzona, a uszczelek izolacyjnych nie wolno stosować jako zamienników.
Anody cynkowe z wody morskiej
Anody cynkowe do wody morskiej to specjalistyczne anody przeznaczone do mediów o wysokim zasoleniu, takich jak woda morska i mgła solna. Stanowią podstawową kategorię zastosowań anod cynkowych, odpowiednich do stosowania na statkach, platformach wiertniczych, palach stalowych w portach, skraplaczach wody morskiej itp. Ich skład stopu i konstrukcja są zoptymalizowane pod kątem równomiernego rozpuszczania w środowiskach o wysokim stężeniu jonów, zapobiegając lokalnej korozji wżerowej.
Optymalizacja wydajności
Zawartość aluminium w stopie jest kontrolowana na poziomie 0.3%–0.5%, a kadmu na poziomie 0.04%–0.07%, co zapewnia brak pasywacji w wodzie morskiej o dużym natężeniu przepływu i zasoleniu. Sprawność prądowa ≥95%, stabilny potencjał w obwodzie otwartym w zakresie od -1.05 V do -1.09 V (CSE), rzeczywista pojemność ≥780 Ah/kg, zużycie ≤11.88 kg/(A·rok).
Structure
Przeważnie w kształcie bloku, płyty lub paska. Niektóre mają nieregularny kształt (np. łezkowaty, segmentowy), aby dostosować się do różnych struktur morskich.
- Anody cynkowe do wody morskiej dla platform wiertniczych: 1200×(120+140)×150 mm, długość ramienia spawanego 1000 mm, masa netto 150 kg, odporne na prędkość przepływu wody morskiej ≤5 m/s i uderzenia fal;
- Anody cynkowe do wody morskiej do stalowych pali portowych: 1000×100×100 mm, w kształcie taśmy, spawane, waga netto pojedynczego elementu 60 kg, rozmieszczone w odstępach 2~3 m;
- Anody cynkowe w kształcie łzy, do wody morskiej: długość 500~800 mm, maksymalna średnica 150 mm, zintegrowana noga spawana, waga netto 15~35 kg, odpowiednie do konstrukcji o nieregularnych kształtach, takich jak śruby napędowe statków i płetwy sterowe.
Podczas instalacji należy trzymać się z dala od obszaru kadłuba pokrytego farbą przeciwporostową, aby uniknąć pasywacji anody, która może być spowodowana toksycznymi substancjami zawartymi w farbie przeciwporostowej. W obszarach morskich o dużej prędkości przepływu (takich jak cieśniny i estuaria) konieczne jest zwiększenie liczby anod w celu skompensowania strat prądu spowodowanych nadmierną prędkością przepływu. Należy regularnie czyścić powierzchnię anody z organizmów morskich (takich jak małże i skorupiaki), aby zapobiec przyleganiu organizmów biologicznych i pokryciu anody.
Anoda cynkowa słodkowodna
Anody cynkowe do wody słodkiej nadają się do mediów o niskim zasoleniu i niskiej przewodności, takich jak rzeki, jeziora, zbiorniki i rurociągi wody pitnej. Ze względu na niskie stężenie jonów i wysoką rezystywność wody słodkiej, anoda cynkowa wymaga zoptymalizowanych proporcji stopu, aby poprawić aktywację i zapobiec pasywacji. Nadaje się do zastosowań takich jak rurociągi wody słodkiej, śluzy hydrauliczne, konstrukcje stalowe elektrowni wodnych oraz zbiorniki magazynowe wody słodkiej.
Optymalizacja wydajności
Zawartość aluminium jest nieco wyższa niż w anodach morskich i jest kontrolowana na poziomie 0.4%–0.5%, co poprawia aktywację. Zawartość kadmu wynosi 0.03%–0.06%, wydajność prądowa ≥80%, potencjał obwodu otwartego -1.03 V–1.07 V (CSE), rzeczywista pojemność ≥680 Ah/kg, zużycie ≤13.5 kg/(A·rok); niektóre anody słodkowodne mogą zawierać śladowe ilości cyny (Sn≤0.02%) dodane w celu poprawy jednorodności rozpuszczania w wodzie miękkiej.
Structure
Najczęściej w kształcie pręta lub bloku, ułatwiające montaż na wewnętrznej ścianie rury lub w rowkach wlewowych.
- **Anody cynkowe w kształcie prętów do rurociągów wody słodkiej:** Średnica 30–60 mm, długość 500–1000 mm, końce gwintowane lub spawane, masa netto 3–12 kg, odpowiednie do rur DN100–DN1000;
- **Brama hydrauliczna z anodami cynkowymi w kształcie bloków do wody słodkiej:** 600×400×80 mm, mocowane na śruby, masa netto 45 kg, odporne na zanurzenie w wodzie słodkiej i ścieranie przez muł;
- **Zbiornik do magazynowania wody pitnej z anodami cynkowymi:** 400×300×50 mm, formuła przyjazna dla środowiska, bez ołowiu i rtęci, spełnia normy higieny wody pitnej, waga netto 28 kg.
W wodzie miękkiej (twardość < 50 mg/l) wymagana jest niewielka ilość materiału wypełniającego (sproszkowanego gipsu) w celu zwiększenia lokalnego stężenia jonów. Miejsce instalacji musi unikać martwych punktów w rurociągu, aby zapewnić cyrkulację wody i zapobiec pasywacji spowodowanej przez zastoje wody wokół anody. Anody stosowane w systemach wody pitnej muszą przejść testy higieniczne i bezpieczeństwa, aby zapobiec wytrącaniu się szkodliwych zanieczyszczeń.
Anody cynkowe glebowe
Anody cynkowe do gruntu nadają się do podziemnych konstrukcji metalowych, takich jak rurociągi podziemne, zbiorniki magazynowe, stalowe konstrukcje tuneli metra i fundamenty palowe mostów. Ze względu na duże wahania rezystywności gruntu i nierównomierny rozkład dielektryka, anody są często pakowane fabrycznie i stosowane z materiałem wypełniającym w celu zmniejszenia rezystancji styku. Nadają się one wyłącznie do środowisk o niskiej rezystywności gruntu < 15 Ω·m. W przypadku gruntów o wysokiej rezystywności należy stosować anody magnezowe.
Optymalizacja wydajności
Elementy stopowe są ściśle kontrolowane pod kątem zawartości zanieczyszczeń (Fe ≤ 0.003%, Cu ≤ 0.003%), aby zapobiec korozji wywołanej przez mikroorganizmy w glebie. Sprawność prądowa ≥ 65%, potencjał obwodu otwartego ≤ -1.05 V (CSE), rzeczywista pojemność ≥ 530 Ah/kg i zużycie ≤ 17.25 kg/(A·Yr).
Structure
Przede wszystkim prefabrykowane anody w kształcie pręta lub bloku. Prefabrykowana anoda zawiera korpus anody, materiał wypełniający, kabel przewodzący i uszczelnienie odporne na wilgoć. Typowe specyfikacje (seria ZP).
- Anoda cynkowa gruntowa typu ZP-1: 1000×(78+88)×85mm, długość nogi stalowej 700mm, waga netto 49kg, materiał wypełniający 50kg (gips:siarczan sodu = 7:3), długość kabla 3m;
- Anoda cynkowa gruntowa typu ZP-2: 1000×(65+75)×65mm, masa netto 32kg, materiał wypełniający 45kg, odpowiednia do rurociągów wodociągowych i drenażowych;
- Anoda cynkowa gruntowa typu ZP-3: 800×(60+80)×65 mm, waga netto 24.5 kg, odpowiednia do małych podziemnych konstrukcji stalowych;
- Anoda cynkowa gruntowa typu ZP-8: 600×(40+48)×45mm, waga netto 8.7kg, odpowiednia do płytko zakopanych rurociągów.
Głębokość zakopania ≥1 m, odległość pionowa od zakopanego rurociągu 0.5~1.5 m, należy unikać równoległego układania z rurociągiem; materiał wypełniający musi równomiernie owinąć anodę, a uszkodzenia lub odsłonięcie są zabronione; po zespawaniu kabla z rurociągiem wymagane jest zastosowanie obróbki antykorozyjnej w celu zapobiegania korozji połączeń kablowych.
Anody cynkowe do kadłubów statków
Anody cynkowe do kadłubów statków to specjalistyczne anody zaprojektowane specjalnie dla statków, odpowiednie do poszycia kadłuba, zbiorników balastowych, systemów chłodzenia wodą morską, układów sterowych, śrub napędowych i innych elementów. Muszą one jednocześnie spełniać wiele wymagań, w tym odporność na korozję w wodzie morskiej, odporność na uderzenia fal, kompatybilność z farbami przeciwporostowymi oraz brak ryzyka kruchości wodorowej, co czyni je podstawowym materiałem do ochrony statków przed korozją.
- Anody cynkowe do kadłubów statków: Typ płytowy, spawany, wymiary 700×300×80 mm, 900×400×100 mm, nogi spawane z płaskiej stali, waga netto 35~80 kg, równomiernie rozmieszczone wzdłuż zewnętrznego poszycia kadłuba, odstępy 1.5~2 m;
- Anody cynkowe do zbiorników balastowych: skręcane, 500×300×70mm, śruby ze stali nierdzewnej, masa netto 32kg, odporne na ciśnienie wody i uderzenia ładunku;
Anody kadłuba muszą być zainstalowane poniżej linii wodnej, aby zapobiec pasywacji spowodowanej kontaktem z powierzchnią wody. Po połączeniu z aluminiową konstrukcją kadłuba należy zainstalować uszczelki izolacyjne, aby zapobiec korozji galwanicznej pomiędzy cynkiem i aluminium. Pozostałą ilość anod należy regularnie sprawdzać, a gdy anody zostaną zużyte do 1/3 ich pierwotnej masy, należy je wymienić, aby zapobiec korozji kadłuba.
Normy anod ofiarnych cynkowych
Produkcja, kontrola jakości i zastosowanie anod galwanicznych cynkowych muszą być zgodne z obowiązującymi normami. Normy międzynarodowe opierają się głównie na normach Amerykańskiego Towarzystwa Badań i Materiałów (ASTM). Niektóre zastosowania wymagają również zgodności z normami przemysłu naftowego (SY).
ASTM F1182-07 (2023)
《Standardowa Specyfikacja Anod, Stop Cynku Protekcyjnego》: Międzynarodowo uznawana norma dotycząca anod protekcyjnych cynku. Opublikowana przez ASTM, ostatnio zrewidowana w 2023 roku, klasyfikuje anody cynkowe do kategorii 1 (anody rdzeniowe, takie jak stopy spawalnicze i rdzenie śrubowe) i kategorii 2 (anody bezrdzeniowe, takie jak pręty i płyty). Ponadto dzieli typy i specyfikacje anod specjalistycznych do zastosowań takich jak kadłuby statków, okręty podwodne i wymienniki ciepła.
DNV-RP-B401-2021
To autorytatywny przewodnik dotyczący projektowania systemów ochrony katodowej statków, szczegółowo opisujący gęstość rozmieszczenia, obliczanie zapotrzebowania na prąd oraz odstępy montażowe anod steru. Wymaga on, aby całkowity prąd wyjściowy anod steru odpowiadał gęstości prądu ochronnego stalowej podstawy steru (≥10 mA/m² w wodzie morskiej).
Mil-A-18001k (standard wojskowy USA)
„Anody protektorowe ze stopu cynku” zostały opracowane dla jednostek wojskowych i specjalnych. Kontrola zawartości zanieczyszczeń jest bardziej rygorystyczna niż norma ASTM B418 (żelazo ≤0.001%) i wymaga, aby anoda nie pękała pod wpływem drgań i uderzeń, dostosowując się do trudnych warunków pracy sterów okrętów wojskowych.
„Ochrona katodowa stali w wodzie morskiej oraz w wodzie słonej lub słonawej” to międzynarodowa norma dotycząca ochrony katodowej stali w wodzie morskiej i słonej. Uzupełnia ona wymagania dotyczące gęstości rozmieszczenia anod cynkowych, obliczania żywotności oraz kompatybilności systemów w środowisku morskim.
Typowe specyfikacje anod ofiarnych cynkowych

Anoda okrętowa (pojedynczy rdzeń)
| Model | Rozmiar standardowy/mm (A×B×C) |
Rozmiar rdzenia/mm | Masa netto /kg | Masa brutto /kg | |||
|---|---|---|---|---|---|---|---|
| D | E | F | G | ||||
| TC-ZN-H-1 | 800 × 140 × 60 | 900 | 45 | 6 | 10 | 38.2 | 40 |
| TC-ZN-H-2 | 800 × 140 × 50 | 900 | 45 | 6 | 8 | 32.7 | 34.5 |
| TC-ZN-H-3 | 800 × 140 × 40 | 900 | 45 | 6 | 6 | 26.7 | 28.5 |
| TC-ZN-H-4 | 600 × 120 × 50 | 700 | 40 | 6 | 8 | 20.4 | 21.6 |
| TC-ZN-H-5 | 400 × 120 × 50 | 470 | 35 | 5 | 8 | 13.5 | 14.1 |
| TC-ZN-H-6 | 500 × 100 × 40 | 580 | 40 | 5 | 6 | 11.4 | 12.2 |
| TC-ZN-H-7 | 400 × 100 × 40 | 460 | 30 | 5 | 6 | 9.1 | 9.6 |
| TC-ZN-H-8 | 300 × 100 × 40 | 360 | 30 | 4 | 6 | 6.8 | 7.1 |
| TC-ZN-H-9 | 250 × 100 × 40 | 310 | 30 | 4 | 6 | 5.6 | 5.8 |
| TC-ZN-H-10 | 180 × 70 × 40 | 230 | 25 | 4 | 6 | 2.5 | 2.7 |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →

Anoda okrętowa (podwójny rdzeń)
| Model | Rozmiar standardowy/mm (A×B×C) |
Rozmiar rdzenia/mm | Masa netto /kg | Masa brutto /kg | |||
|---|---|---|---|---|---|---|---|
| D | E | F | G | ||||
| TC-ZN-H-11 | 300 × 150 × 50 | 360 | 30 | 4 | 6 | 14.8 | 15.4 |
| TC-ZN-H-12 | 300 × 150 × 40 | 360 | 30 | 4 | 6 | 11.8 | 12.4 |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →

Anoda okrętowa (typ śrubowy)
| Model | Rozmiar standardowy/mm (A×B×C) |
Rozmiar rdzenia/mm | Masa netto /kg | Masa brutto /kg | |||
|---|---|---|---|---|---|---|---|
| D | E | F | G | ||||
| TC-ZN-H-13 | 300 × 150 × 50 | 250 | 50 | 3 | 10 | 14.8 | 15 |
| TC-ZN-H-14 | 300 × 150 × 40 | 250 | 50 | 3 | 10 | 11.8 | 12 |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →

Anoda zbiorników na wodę balastową
| Model | Rozmiar standardowy/mm A×(B1+B2)×C |
Rozmiar rdzenia/mm | Masa netto /kg | Masa brutto /kg | |||||
|---|---|---|---|---|---|---|---|---|---|
| D | E | F | G | H | |||||
| TC-ZN-T-1 | 500×(115+135)×130 | 800 | 50 | 6 | 40 | 60 | 56.9 | 59.3 | |
| TC-ZN-T-2 | 1500×(65+75)×70 | 1800 | Do | φ16 | 20 | 40 | 50 | 53.1 | |
| TC-ZN-T-3 | 500×(110+130)×120 | 800 | 50 | 6 | 40 | 60 | 50 | 52.4 | |
| TC-ZN-T-4 | 1000×(58.5+78.5)×68 | 1300 | Do | φ16 | 20 | 40 | 31.6 | 34 | |
| TC-ZN-T-5 | 800×(56+74)×65 | 1100 | Do | φ16 | 20 | 40 | 23 | 25 | |
| TC-ZN-T-6 | 1150×(48+54)×51 | 1450 | Do | φ12 | 15 | 35 | 20.5 | 21.9 | |
| TC-ZN-T-7 | 250×(80+100)×85 | 310 | 30 | 4 | 8 | 0 | 13.4 | 13.7 | |
| TC-ZN-T-8 | 200×(70+90)×70 | 260 | 30 | 3 | 8 | 0 | 7.8 | 8 | |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →

Anoda do konstrukcji morskich
| Model | Rozmiar standardowy/mm A×(B1+B2)×C |
Rozmiar rdzenia gwintowanego /mm | Rozmiar rdzenia płaskiego/mm | Masa netto /kg | Masa brutto /kg | |||||
|---|---|---|---|---|---|---|---|---|---|---|
| D | F | G | D | E | F | G | ||||
| TC-ZN-I-1 | 1000×(115+135)×130 | 1250 | 18 | 45 | 1250 | 40 | 8 | 45 | 114.1 | 116.5 |
| TC-ZN-I-2 | 750×(115+135)×130 | 1000 | 16 | 45 | 1000 | 40 | 6 | 45 | 86 | 87.5 |
| TC-ZN-I-3 | 500×(115+135)×130 | 750 | 16 | 45 | 750 | 40 | 8 | 45 | 56.9 | 58 |
| TC-ZN-I-4 | 500×(105+135)×100 | 750 | 16 | 35 | 750 | 40 | 6 | 35 | 41.9 | 43 |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →

Anoda układu chłodzenia (typu paskowego)
| Model | Rozmiar standardowy/mm A×(B1+B2)×C |
Rozmiar rdzenia/mm | Masa netto /kg | Masa brutto /kg | |||
|---|---|---|---|---|---|---|---|
| D | E | F | G | ||||
| TC-ZN-E-1 | 500×(115+135)×130 | 620 | 50 | 6 | 10 | 56.9 | 58.3 |
| TC-ZN-E-2 | 1000×(80+100)×80 | 1200 | 30 | 6 | 8 | 50 | 51.7 |
| TC-ZN-E-3 | 500×(105+135)×100 | 620 | 40 | 6 | 10 | 42 | 43.2 |
| TC-ZN-E-4 | 500×(80+100)×80 | 620 | 30 | 6 | 8 | 24.8 | 25.6 |
| TC-ZN-E-5 | 400×(110+120)×50 | 500 | 35 | 4 | 6 | 15.8 | 16.3 |
| TC-ZN-E-6 | 300×(140+160)×40 | 360 | 60 | 4 | 6 | 12.3 | 13 |
| TC-ZN-E-7 | 200×(90+110)×40 | 250 | 30 | 3 | 6 | 5.5 | 5.7 |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →

Anoda układu chłodzenia (typ tarczowy)
| Model | Rozmiar standardowy/mm | Rozmiar rdzenia/mm | Masa netto /kg | Masa brutto /kg | ||||||
|---|---|---|---|---|---|---|---|---|---|---|
| A × B | C | D | E | F | H | G | ||||
| TC-ZN-E-8 | 300 × 60 | 40 | 80 | 50 | 12 | 6 | 6 | 28.4 | 28.6 | |
| TC-ZN-E-9 | 360 × 40 | 50 | 100 | 70 | 14 | 5 | 6 | 27.3 | 27.6 | |
| TC-ZN-E-10 | 300 × 40 | 40 | 80 | 50 | 12 | 5 | 6 | 18.8 | 19 | |
| TC-ZN-E-11 | 200 × 50 | 35 | 75 | 45 | 10 | 5 | 4 | 10 | 10.2 | |
| TC-ZN-E-12 | 180 × 50 | 35 | 75 | 45 | 10 | 5 | 4 | 8 | 8.1 | |
| TC-ZN-E-13 | 120 × 100 | 30 | 75 | 45 | 10 | 8 | 4 | 6.5 | 6.7 | |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →

Anoda wewnętrzna zbiornika
| Model | Rozmiar standardowy/mm A×(B1+B2)×C |
Rozmiar rdzenia/mm | Masa netto /kg | Masa brutto /kg | ||
|---|---|---|---|---|---|---|
| D | F | G | ||||
| TC-ZN-C-1 | 750×(115+135)×130 | 900 | 16 | 10 | 85.6 | 86.9 |
| TC-ZN-C-2 | 500×(115+135)×130 | 650 | 16 | 10 | 57 | 58 |
| TC-ZN-C-3 | 500×(105+135)×100 | 650 | 16 | 10 | 41.9 | 42.9 |
| TC-ZN-C-4 | 300×(105+135)×100 | 400 | 12 | 10 | 25.3 | 25.6 |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →

Anoda rurociągu zakopanego
| Model | Rozmiar standardowy/mm A×(B1+B2)×C |
Rozmiar rdzenia/mm | Masa netto /kg | Masa brutto /kg | |||
|---|---|---|---|---|---|---|---|
| D | E | F | G | ||||
| TC-ZN-P-1 | 1000×(78+88)×85 | 700 | 100 | 16 | 30 | 49.4 | 50.4 |
| TC-ZN-P-2 | 1000×(65+75)×65 | 700 | 100 | 16 | 25 | 31.5 | 32.5 |
| TC-ZN-P-3 | 800×(60+80)×65 | 600 | 100 | 12 | 25 | 25.5 | 26 |
| TC-ZN-P-4 | 800×(55+64)×60 | 500 | 100 | 12 | 20 | 20 | 20.4 |
| TC-ZN-P-5 | 650×(58+64)×60 | 400 | 100 | 12 | 20 | 16.6 | 16.9 |
| TC-ZN-P-6 | 550×(58+64)×60 | 400 | 100 | 12 | 20 | 14 | 14.3 |
| TC-ZN-P-7 | 600×(52+56)×54 | 460 | 100 | 12 | 15 | 12.1 | 12.5 |
| TC-ZN-P-8 | 600×(40+48)×45 | 360 | 100 | 12 | 15 | 8.2 | 8.5 |
← Przesuń w lewo/prawo, aby zobaczyć całą tabelę →
Wniosek
Cynkowe anody protektorowe, jako materiał bazowy w technologii ochrony katodowej, odgrywają niezastąpioną rolę w ochronie antykorozyjnej w inżynierii morskiej, przemyśle stoczniowym, rurociągach podziemnych i obiektach ochrony wód ze względu na swoje zalety: stabilną elektroujemność, wysoką wydajność prądową, wygodę montażu i szerokie zastosowanie. Gwarancja wydajności ich rdzenia zależy od precyzyjnego stosunku stopu cynku, aluminium i kadmu oraz ścisłej kontroli zanieczyszczeń, takich jak żelazo, miedź i ołów. Kluczowe wskaźniki elektrochemiczne, takie jak potencjał obwodu otwartego, potencjał roboczy i wydajność prądowa, mają kluczowe znaczenie dla różnicowania kompatybilności z różnymi mediami.