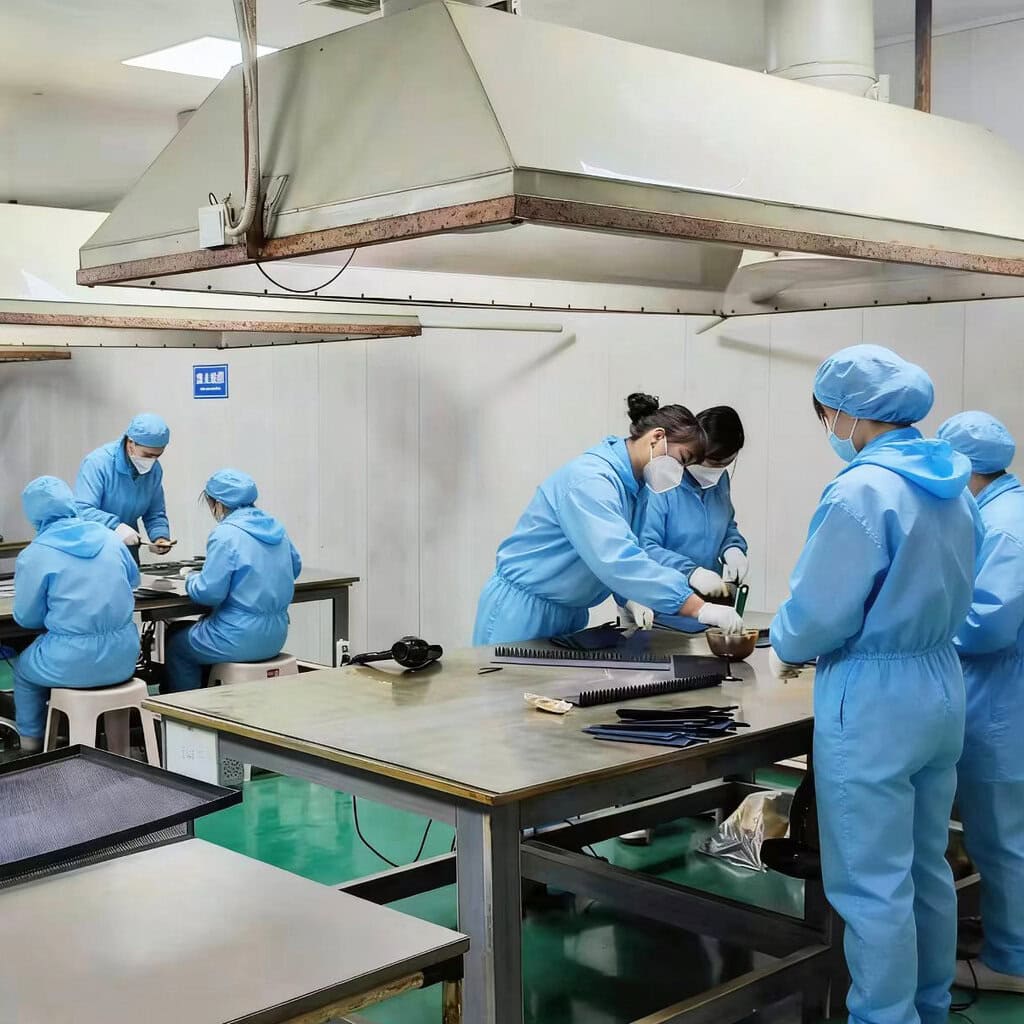
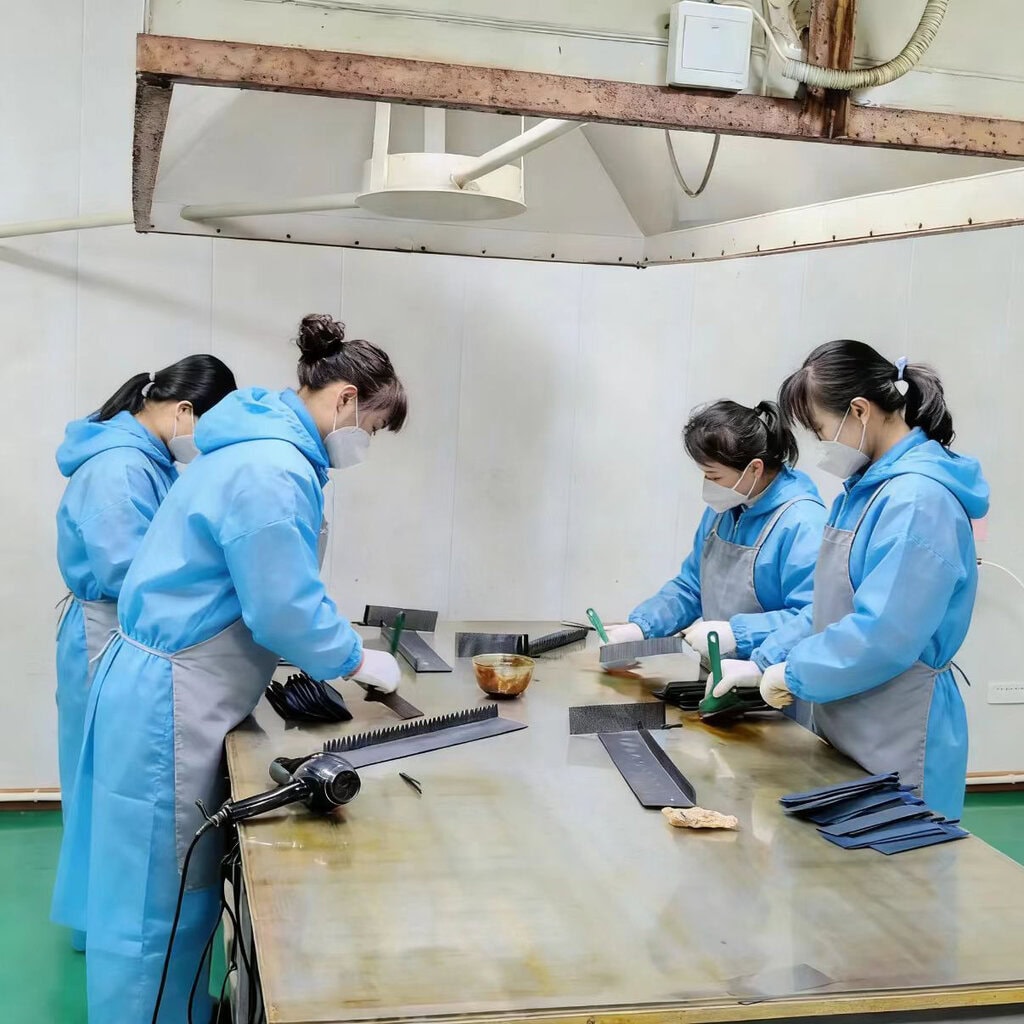
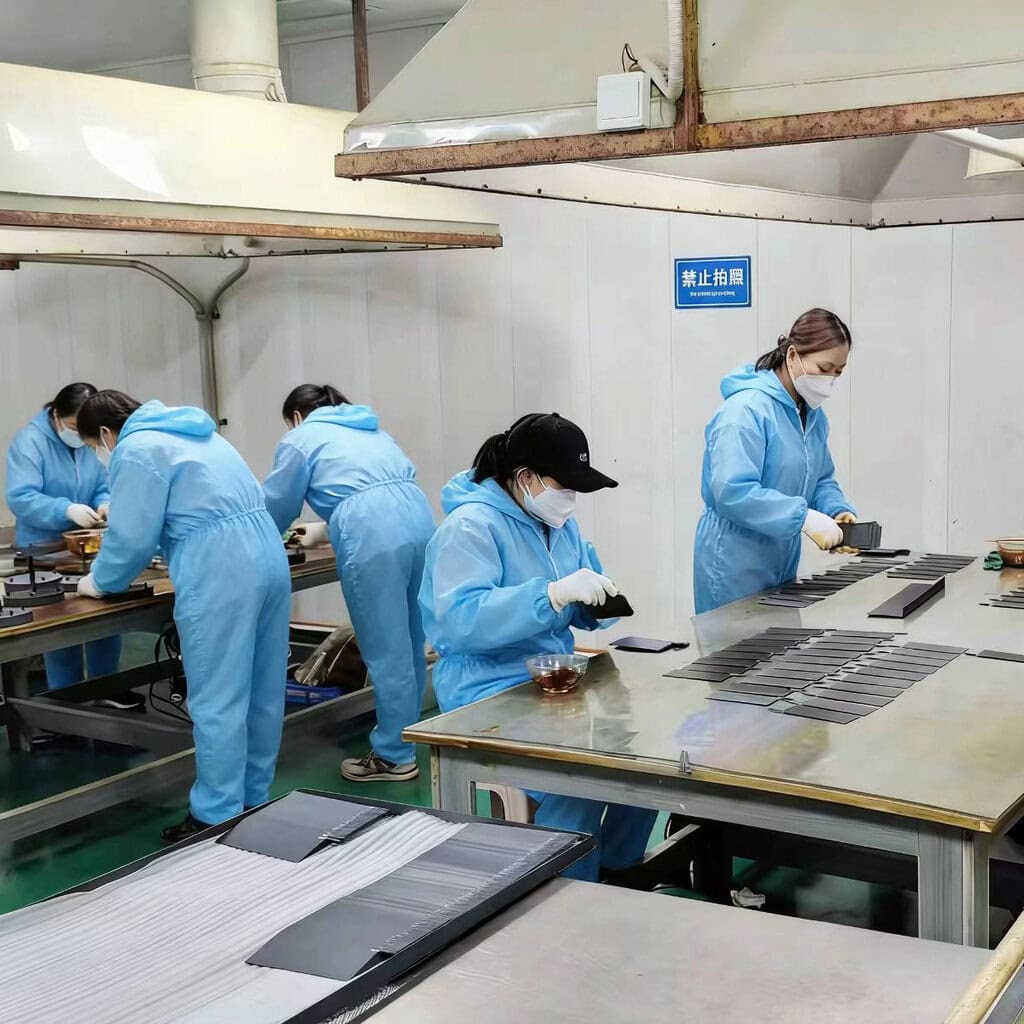
Os ânodos de titânio MMO são o material ideal para a produção de dióxido de cloro devido à sua excelente condutividade, atividade catalítica, resistência à corrosão e estabilidade dimensional. Materiais anódicos tradicionais, como grafite, ligas de chumbo e platina, sofrem com corrosão severa, vida útil curta, alto consumo de energia e poluição secundária no ambiente agressivo da produção de dióxido de cloro. A Wstitanium desenvolveu uma série de ânodos de titânio MMO que operam de forma estável por longos períodos em condições altamente ácidas e de alta densidade de corrente. A eficiência na produção de dióxido de cloro pode atingir mais de 92%, com uma vida útil superior a 5 anos, ajudando mais de 30 empresas em todo o mundo a reduzir significativamente os custos operacionais e a aumentar a eficiência. Este artigo detalhará os aspectos técnicos, os tipos de produtos, as soluções personalizadas, os casos de aplicação e os serviços oferecidos pelos ânodos de titânio MMO utilizados na produção de dióxido de cloro, auxiliando você na escolha do produto mais adequado.

Produção de dióxido de cloro
O dióxido de cloro (ClO₂) é um oxidante e desinfetante altamente eficiente, de amplo espectro e seguro, amplamente utilizado em todo o mundo no tratamento de água, processamento de alimentos, aplicações médicas e de saúde e branqueamento de papel. Comparado à desinfecção tradicional com cloro, o dióxido de cloro apresenta vantagens como forte capacidade bactericida, efeito desinfetante duradouro e ausência de produção de subprodutos cancerígenos, como trihalometanos (THMs). Foi classificado como desinfetante seguro de Classe A1 pela Organização Mundial da Saúde (OMS).
Atualmente, os métodos de produção de dióxido de cloro dividem-se principalmente em duas categorias: métodos químicos e métodos eletrolíticos. Os métodos químicos apresentam altos riscos associados ao transporte e armazenamento de matérias-primas, operações complexas e numerosos subprodutos. A tecnologia de produção eletrolítica de dióxido de cloro, com suas vantagens de segurança e respeito ao meio ambiente, operação simples, matérias-primas facilmente disponíveis e alta pureza do produto, tornou-se a tecnologia dominante de crescimento mais rápido nos últimos anos.
Revestimento de ânodo de titânio MMO para produção de dióxido de cloro
O núcleo do ânodo de titânio MMO é o seu revestimento superficial de óxidos metálicos mistos. Esse revestimento determina a atividade eletrocatalítica, a seletividade, a resistência à corrosão e a vida útil do ânodo. Para o ambiente eletroquímico da produção de dióxido de cloro, a Wstitanium desenvolveu quatro sistemas de revestimento principais.

O rutênio-irídio-titânio (RuO₂) é atualmente o sistema de revestimento de ânodo de titânio MMO mais utilizado e tecnologicamente maduro para a produção de dióxido de cloro. Este sistema de revestimento utiliza óxido de rutênio (RuO₂) como principal componente cataliticamente ativo, óxido de irídio (IrO₂) como componente que aumenta a resistência à corrosão e óxido de titânio (TiO₂) como componente estabilizador da estrutura.
- Vida útil: 5-8 anos
- Espessura do revestimento: 8-12μm
- Pureza do dióxido de cloro: 92%+
- Teor de metais nobres: 8-25 g/m²
- pH: 2-7
- Eficiência atual: >85%
- Temperatura de operação: <60℃
- Densidade de corrente: <1500A/m²
- Custo relativamente baixo
- Para a maioria dos geradores de dióxido de cloro
- Alta atividade catalítica de evolução de cloro
- Sobrepotencial de evolução de cloro: ≤1.13 V (vs SCE, 2000 A/m²)
RuO₂-IrO₂-SnO₂

Os revestimentos de rutênio-titânio são atualmente os mais utilizados em ânodos para a produção de cloro. Esse revestimento utiliza dióxido de rutênio (RuO₂) como principal componente ativo e dióxido de titânio (TiO₂) como componente estrutural. Os dois formam uma estrutura de solução sólida, apresentando boa condutividade elétrica e atividade catalítica.
- Óxido de rutênio (RuO₂): 35-55 mol%
- Óxido de irídio (IrO₂): 20-30 mol%
- Óxido de estanho (SnO₂): 10-20 mol%
- Óxido de titânio (TiO₂): 15-25 mol%
- Vida útil: 6-9 anos
- Pureza do dióxido de cloro: 94% ou mais
- Forte resistência ao envenenamento
- Adesão do revestimento ≥30 MPa
É adequado para geradores de dióxido de cloro utilizados no tratamento de águas residuais industriais com alto teor de impurezas e para sistemas de tratamento de água potável que exigem dióxido de cloro de alta pureza.

Os revestimentos binários de irídio-tântalo são sistemas de revestimento de alto desempenho, especificamente projetados para condições operacionais fortemente ácidas e de alto potencial. Embora sua atividade catalítica na evolução de cloro seja ligeiramente inferior à dos revestimentos à base de rutênio, eles exibem excelente resistência à corrosão e à oxidação.
- pH 0-14
- Óxido de irídio (IrO₂): 50-70 mol%
- Óxido de tântalo (Ta₂O₅): 30-50% em mol
- Vida útil: 8-12 anos
- Difusão de oxigênio: 10⁻¹⁴ cm²/s
- Potencial de operação: 5.0 V
O óxido de irídio (IrO₂) é o principal componente cataliticamente ativo do revestimento. O IrO₂ é praticamente insolúvel em ambientes fortemente ácidos e oxidantes. O IrO₂ apresenta boa atividade catalítica tanto para a reação de evolução de oxigênio (OER) quanto para a reação de evolução de cloro (CYR).
Comparação de ânodos de titânio MMO
Para ajudar você a entender as diferenças de desempenho entre os diferentes sistemas de revestimento de forma mais intuitiva e abrangente, a Wstitanium preparou uma comparação detalhada dos principais parâmetros de três revestimentos de ânodo de titânio MMO. Todos os dados são valores típicos para produtos Wstitanium em condições de teste padrão.
| Parâmetro | Ru-Ir-Ti | Ru-Ir-Sn | Ir-Ta | Revestimento composto com gradiente | Padrão/Método de Teste |
|---|---|---|---|---|---|
| Composição de Revestimento | RuO₂-IrO₂-TiO₂ | RuO₂-IrO₂-SnO₂-TiO₂ | IrO₂-Ta₂O₅ | Camada de transição Ti-Ir + camada catalítica Ru-Ir-Ti + camada protetora Ir-Ta | Espectrometria de fluorescência de raios X (XRF) |
| Espessura do revestimento | 6-10 µm | 7-12 µm | 8-15 µm | 8-13 µm | Microscópio Eletrônico de Varredura (SEM) |
| Carregamento de metais preciosos | 15–25 g/mXNUMX | 18–30 g/mXNUMX | 25–40 g/mXNUMX | 20–35 g/mXNUMX | Método Gravimétrico |
| Potencial de Evolução de Cloro (em comparação com SCE, 2000 A/m²) | ≤ 1.13 V | ≤ 1.10 V | ≤ 1.20 V | ≤ 1.11 V | Voltametria de Varredura Linear (LSV) |
| Potencial de evolução de oxigênio (em comparação com SCE, 2000 A/m²) | ≤ 1.60 V | ≤ 1.58 V | ≤ 1.55 V | ≤ 1.57 V | Voltametria de Varredura Linear (LSV) |
| Seletividade de ClO₂ | ≥ 90% | ≥ 92% | ≥ 88% | ≥ 93% | Titulação iodométrica |
| Densidade atual | 100–2000 A/m² | 100–2500 A/m² | 100–3000 A/m² | 100–3000 A/m² | - |
| Tensão operacional | 1.5-3.5 V | 1.4-3.4 V | 1.6-5.0 V | 1.4-3.5 V | - |
| Faixa de pH | 2-8 | 1-9 | 0-14 | 0-12 | - |
| Temperatura: | ≤ 60 ° C | ≤ 65 ° C | ≤ 80 ° C | ≤ 70 ° C | - |
| Adesão ao revestimento | ≥ 25 MPa | ≥ 30 MPa | ≥ 35 MPa | ≥ 40 MPa | Raspadinha |
| Resistividade | ≤ 1×10⁻⁴ Ω·cm | ≤ 8×10⁻⁵ Ω·cm | ≤ 1.2×10⁻⁴ Ω·cm | ≤ 9×10⁻⁵ Ω·cm | Método de sonda de quatro pontos |
| Teste de vida acelerado (1mol/L H₂SO₄, 20000 A/m²) | ≥ 3000h | ≥ 3500h | ≥ 8000h | ≥ 5000h | NACE TM0108 |
| vida de serviço | 5-8 anos | 6-9 anos | 8-12 anos | 8-12 anos | Dados de aplicação em campo |
| Classificação de custo-benefício | ★ ★ ★ ★ ★ | ★ ★ ★ ★ ☆ | ★ ★ ★ ☆ ☆ | ★ ★ ★ ★ ☆ | - |
| Vantagens | Tecnologia consolidada, baixo custo | Alta atividade, alta resistência ao envenenamento. | Resistência à corrosão extremamente alta | Desempenho abrangente ideal | - |
| Desvantagens | Baixa resistência a ácidos | Custo um pouco mais alto | Baixa atividade de liberação de cloro, alto custo | Tecnologia de preparação complexa | - |
Soluções personalizadas Wstitânia
A Wstitanium entende que o sistema de produção de dióxido de cloro de cada cliente possui requisitos técnicos e condições operacionais únicos. Por isso, oferecemos soluções personalizadas.
Ânodo de titânio em placa

Os ânodos de titânio em placa utilizam placas de titânio puro ASTM B265 Grau 1 ou Grau 2 como substrato, fabricadas por meio de corte, soldagem, tratamento de superfície e revestimento. Geralmente possuem espessura de 0.5 a 3.0 mm. Densidades de corrente mais elevadas exigem placas mais espessas. Hastes condutoras de titânio são soldadas no interior. Jateamento de areia e decapagem criam uma superfície rugosa, melhorando a adesão entre o revestimento e o substrato. A distribuição de corrente é relativamente uniforme. Ânodos em placa de qualquer tamanho e formato podem ser personalizados de acordo com as dimensões da célula eletrolítica, incluindo formatos quadrados, retangulares e circulares. Os ânodos de titânio em placa também apresentam algumas limitações, como pequena área superficial específica, fluxo de eletrólito deficiente e dificuldade na saída de bolhas.
- Para eletrolisadores de placa plana
- Para eletrólise sem diafragma
- Para quem tem orçamento limitado
| Parâmetro | Especificação Personalizada | Padrão | Tolerância | Notas |
|---|---|---|---|---|
| Substrate | Titânio ASTM B265 Grau 1 / Grau 2 | Grade 2 | - | O Grau 1 oferece melhor resistência à corrosão; o Grau 2 proporciona maior resistência. |
| Comprimento | 10 – 3000 mm | - | ± 0.5 mm | Comprimento máximo de até 6000 mm |
| Largura | 10 – 2000 mm | - | ± 0.5 mm | Largura máxima até 2000 mm |
| Espessura | 0.3 – 10.0 mm | 1.0 mm | ± 0.05 mm | Densidades de corrente mais elevadas exigem espessuras recomendadas maiores. |
| Material Condutor | Titânio puro ASTM B348 Grau 2 | Grade 2 | - | Condutores de titânio revestidos de cobre estão disponíveis. |
| Diâmetro do condutor | 6 – 30 mm | 12 mm | ± 0.1 mm | Selecionado com base na magnitude atual |
| Comprimento do condutor | 50 – 500 mm | 100 mm | ± 1.0 mm | Selecionado com base na estrutura do eletrolisador. |
| Soldagem de condutores | Qualquer posição | Uma extremidade central | - | A posição de soldagem pode ser personalizada. |
| Sistema de revestimento | Ru-Ir-Ti / Ru-Ir-Sn / Ir-Ta / Gradiente Multicamada | Ru-Ir-Ti | - | Selecionado com base nas condições de operação. |
| Espessura do revestimento | 5-20 µm | 8 hum | ± 1 µm | Requisitos de maior durabilidade exigem revestimentos mais espessos. |
| Carregamento de metais preciosos | 10–50 g/mXNUMX | 20 g / m² | ±2 g/m² | Com base no orçamento e nas necessidades de vida. |
| Tratamento da superfície | Jateamento de areia + Decapagem / Somente Decapagem / Polimento | Jateamento de areia + Decapagem | - | A jateamento de areia seguido de decapagem proporciona a melhor adesão. |
| Tratamento de Borda | Corte reto / Arredondado / Chanfrado / Com borda | Corte direto | - | Bordas arredondadas e chanfradas disponíveis |
| Furos de montagem | Personalize qualquer posição e tamanho. | - | ± 0.1 mm | Abertura, posição e quantidade personalizáveis. |
Ânodo de titânio em malha

Os ânodos de titânio em malha são um dos formatos de ânodo mais utilizados na produção de dióxido de cloro. Eles oferecem vantagens como grande área superficial específica, bom fluxo de eletrólito e fácil escape de bolhas, melhorando significativamente a eficiência da eletrólise e reduzindo o consumo de energia. Os tamanhos da malha incluem 1×2 mm, 2×4 mm, 3×6 mm, 4×8 mm e 5×10 mm. A espessura da malha varia de 0.5 a 1.5 mm. Hastes condutoras de titânio ou terminais de cobre são soldados na malha. Para ânodos de malha maiores, reforços de titânio são normalmente soldados na parte traseira. A área superficial específica de um ânodo de titânio em malha é de 30 a 50% maior do que a de um ânodo plano do mesmo tamanho. No entanto, os ânodos de titânio em malha também apresentam algumas limitações, como tecnologia de fabricação complexa, baixa resistência mecânica e tendência à formação de incrustações.
- Para eletrólise de diafragma
- Para aplicações que exigem alta eficiência de eletrólise.
| Parâmetro | Especificação Personalizada | Padrão | Tolerância | Notas |
|---|---|---|---|---|
| Substrate | Titânio puro ASTM B265 Grau 1 / Grau 2 | Grade 2 | - | - |
| Comprimento | 10 – 3000 mm | - | ± 0.5 mm | Comprimento máximo de até 3000 mm |
| Largura | 10 – 2000 mm | - | ± 0.5 mm | Largura máxima até 2000 mm |
| Espessura | 0.3 – 3.0 mm | 0.8 mm | ± 0.05 mm | - |
| Abertura de malha | 1×2 mm / 2×4 mm / 3×6 mm / 4×8 mm / 5×10 mm / 6×12 mm / Personalizado | 3 × 6 mm | - | Customizável |
| Forma de malha | Diamante / Quadrado / Redondo | Diamante | - | A malha em losango é a mais utilizada. |
| Material Condutor | Titânio puro ASTM B348 Grau 2 | Grade 2 | - | Barras condutoras de cobre estão disponíveis. |
| Diâmetro do condutor | 6 – 30 mm | 12 mm | ± 0.1 mm | - |
| Comprimento do condutor | 50 – 500 mm | 100 mm | ± 1.0 mm | - |
| Sistema de revestimento | Ru-Ir-Ti / Ru-Ir-Sn / Ir-Ta / Gradiente Multicamada | Ru-Ir-Ti | - | - |
| Espessura do revestimento | 5-20 µm | 8 hum | ± 1 µm | - |
| Carregamento de metais preciosos | 10–50 g/mXNUMX | 20 g / m² | ±2 g/m² | - |
| Tratamento da superfície | Jateamento de areia + Decapagem / Somente decapagem | Jateamento de areia + Decapagem | - | - |
| Tratamento de Borda | Corte reto / com bordas arredondadas | Afiado | - | O acabamento das bordas melhora a resistência mecânica. |
| Costelas de reforço | Quantidade e posição personalizadas | - | - | Para ânodos de malha de grande porte |
| Furos de montagem | Personalize qualquer posição e tamanho. | - | ± 0.1 mm | - |
| Marcação | Logotipo e número de série personalizados do produto | - | - | - |
Ânodos tubulares de titânio

Os ânodos tubulares de titânio oferecem distribuição uniforme de corrente e são adequados para células eletrolíticas tubulares, tornando-os o formato de ânodo preferido para sistemas industriais de produção de dióxido de cloro em larga escala. O ânodo tubular de titânio utiliza tubos de titânio puro sem costura, de acordo com a norma ASTM B338 Grau 1 ou Grau 2, como material base, fabricados por meio de processos de corte, soldagem, tratamento de superfície e revestimento. Flanges de titânio, tampas de extremidade ou conectores roscados de titânio podem ser soldados em ambas as extremidades. Isso permite uma grande área de superfície em um espaço menor, reduzindo significativamente o volume e a área ocupada pela célula eletrolítica.
- Tubo de titânio sem costura ASTM B338
- Diâmetro: φ10mm-φ100mm
- Espessura da parede: 0.5-3.0mm
| Categoria do parâmetro | Especificação Personalizada | Padrão | Tolerância | Notas |
|---|---|---|---|---|
| Substrate | Tubo de titânio puro sem costura ASTM B338 Grau 1 / Grau 2 | Grade 2 | - | Tubos de titânio soldados também estão disponíveis. |
| Diâmetro externo | 6 – 114 mm | 25 mm | ± 0.1 mm | Tamanhos disponíveis: 19, 25, 32, 38, 50, 63, 76, 89, 108, 114 mm |
| Espessura da parede | 0.3 – 5.0 mm | 1.0 mm | ± 0.05 mm | Pressões de trabalho mais elevadas exigem maior espessura de parede. |
| Comprimento | 50 – 6000 mm | - | ± 1.0 mm | Comprimento máximo de até 6000 mm |
| Tipo de conexão | Flange / Rosqueado / Soldado / Abraçadeira | Flange | - | - |
| Padrão da flange | GB/T 9119/ANSI B16.5/JIS B2220/DIN | GB / T 9119 | - | Flanges personalizadas não padronizadas disponíveis. |
| Material de Flange | Titânio puro ASTM B381 Grau 2 | Grade 2 | - | - |
| Tipo de linha | NPT / PT / G / M | NPT | - | Tipos de rosca personalizados disponíveis |
| Sistema de revestimento | Ru-Ir-Ti / Ru-Ir-Sn / Ir-Ta / Gradiente Multicamada | Ru-Ir-Ti | - | - |
| Espessura do revestimento | 5-20 µm | 8 hum | ± 1 µm | - |
| Carregamento de metais preciosos | 10–50 g/mXNUMX | 20 g / m² | ±2 g/m² | - |
| Tratamento da superfície | Jateamento de areia + Decapagem / Somente decapagem | Jateamento de areia + Decapagem | - | - |
| Revestimento da superfície interna | Opcional | nenhum | - | Produtos com revestimentos disponíveis tanto para a superfície interna quanto para a externa. |
| Classificação de pressão | PN10 / PN16 / PN25 / PN40 | PN16 | - | Classificações de pressão mais elevadas podem ser personalizadas. |
| Marcação | Logotipo e número de série personalizados do produto | - | - | - |
Serviços personalizados de ânodos de titânio

A Wstitanium utiliza centros de usinagem CNC avançados, máquinas de corte a laser e robôs de soldagem para processar materiais com precisão, de acordo com os desenhos CAD ou STEP fornecidos por você. Isso inclui formas geométricas como círculos, cestos e espirais. Um software profissional de simulação eletroquímica e engenheiros de simulação experientes simulam e analisam o campo de fluxo e a distribuição de corrente dentro do eletrolisador com base nos desenhos e parâmetros fornecidos por você.
- Prever o fluxo de eletrólitos.
- Prever a distribuição atual.
- Otimizar o formato e o tamanho do ânodo.
- Prever o desempenho e a energia do ânodo.
- Prever o desempenho e a energia do ânodo.
- Projete uma estrutura de suporte e fixação adequada.
Para diferentes tecnologias de produção de dióxido de cloro
Existem muitas tecnologias para a fabricação de dióxido de cloro. Cada tecnologia tem requisitos diferentes para os materiais do ânodo. Os ânodos de titânio MMO da Wstitanium são adequados para todas as principais tecnologias atuais de fabricação de dióxido de cloro e são otimizados para as características de cada tecnologia.
| Método de produção | Alta tecnologia | Pureza do ClO₂ | Custo da matéria-prima | Investimento em equipamento | Custo operacional | Segurança (Safety) | Amizade ambiental | Revestimento recomendado | vida de serviço |
|---|---|---|---|---|---|---|---|---|---|
| Método eletrolítico do cloreto de sódio | NaCl | 60-80% | Baixo | Suporte: | Suporte: | Alto | Alto | Ru-Ti, Ru-Ir | 3-8 anos |
| Método eletrolítico do clorito de sódio | NaClO₂ | 90-97% | Alto | Médio-Alto | Alto | Alto | Alto | Ru-Ir | 5-12 anos |
| Método eletrolítico do clorato de sódio | NaClO₃ | 95-98% | Médio-Alto | Alto | Médio-Alto | Alto | Alto | Ru-Ir | 8-12 anos |
| Método do ácido clorídrico com clorito de sódio | NaClO₂ + HCl | 90-95% | Alto | Baixo | Alto | Suporte: | Suporte: | Ru-Ti | 3-5 anos |
| Método do Clorito de Sódio - Cloro | NaClO₂ + Cl₂ | 95-98% | Suporte: | Baixo | Suporte: | Baixo | Suporte: | Ru-Ir | 3-5 anos |
| Método de redução de metanol | NaClO₃ + H₂SO₄ + CH₃OH | 95-98% | Baixo | Alto | Baixo | Baixo | Baixo | Ru-Ir | 5-8 anos |
Perguntas frequentes
O nome completo de um ânodo de titânio MMO é ânodo de titânio de óxidos metálicos mistos, também conhecido como ânodo com tamanho estabilizado (DSA). Ele utiliza titânio puro como substrato, revestido com uma ou mais camadas de revestimentos de óxidos metálicos mistos compostos por óxidos metálicos como rutênio, irídio, tântalo e titânio. Comparados com os ânodos de grafite tradicionais, ânodos à base de chumbo e ânodos de platina, os ânodos de titânio MMO apresentam as seguintes diferenças e vantagens significativas:
| Indicador de Desempenho | Ânodo de titânio MMO | Ânodo de grafite | Ânodo de chumbo | Ânodo de platina |
|---|---|---|---|---|
| estabilidade dimensional | Excelente, sem alteração dimensional durante a eletrólise. | Pobre, dissolve-se e consome gradualmente. | Justo, dissolve-se lentamente | Excelente |
| vida de serviço | 5-12 anos | 6 a 12 meses | 1-2 anos | 3-5 anos |
| Superpotencial de evolução do cloro | Baixa, ≤ 1.13 V (vs SCE, 2000 A/m²) | Alto, aproximadamente 1.3 V | Muito alto, aproximadamente 1.5 V | Baixa, aproximadamente 1.15 V |
| Consumo de energia | Baixo | Alto | Muito alto | Baixo |
| Poluição | Não poluente, não se dissolve em eletrólitos. | Polui, produz partículas de carbono | Polui e produz íons de chumbo. | Não poluente |
| Densidade atual | Alto, até 3000 A/m² | Baixa, ≤ 1000 A/m² | Baixa, ≤ 800 A/m² | Alto, até 5000 A/m² |
| Custo de manutenção | Baixo custo, não necessita de substituição frequente. | Alta necessidade de substituição frequente | Alta necessidade de substituição frequente | Suporte: |
| Preço | Suporte: | Baixo | Baixo | Muito alto |
O ambiente eletroquímico para a produção de dióxido de cloro apresenta as seguintes características:
Meio ácido: pH tipicamente entre 2 e 6.
Alta concentração de íons cloreto: O eletrólito contém um grande número de íons cloreto.
Alto potencial de oxidação: O potencial padrão do eletrodo para a reação de formação de dióxido de cloro é de 1.599 V (vs. SHE).
Sistema de reação complexo: Múltiplas reações paralelas ocorrem simultaneamente, incluindo a evolução de cloro, a evolução de oxigênio e a formação de dióxido de cloro.
Os ânodos de titânio MMO são adequados para a produção de dióxido de cloro porque:
Excelente resistência à corrosão por ácidos e íons cloreto: Operação estável em meios ácidos contendo cloreto por períodos prolongados.
Estabilidade em alto potencial de oxidação: Suporta altos potenciais de oxidação sem ser oxidado ou dissolvido.
Boa atividade eletrocatalítica e seletividade: Catalisa eficientemente a oxidação de íons cloreto a dióxido de cloro, suprimindo reações secundárias.
Estabilidade dimensional: Mantém o espaçamento entre os eletrodos estável, garantindo uma eficiência de eletrólise estável.
Longa vida útil: Reduz significativamente os custos de manutenção e o tempo de inatividade dos equipamentos.
Em comparação com os métodos químicos, a produção eletrolítica de dióxido de cloro apresenta as seguintes vantagens:
Alta segurança: Elimina a necessidade de armazenar e usar produtos químicos perigosos, como ácido clorídrico, ácido sulfúrico e cloro, evitando os riscos de vazamentos e explosões.
Bom desempenho ambiental: Sem descarga de águas residuais, tornando-o ecologicamente correto.
Operação simples: Alto grau de automação, operação simples, sem necessidade de operadores químicos especializados.
Baixos custos operacionais: Os baixos custos das matérias-primas, especialmente para a produção em larga escala, resultam em vantagens significativas em termos de custos operacionais.
Qualidade estável do produto: A produção contínua garante a estabilidade da qualidade do produto.
Produção no local conforme a necessidade: O dióxido de cloro pode ser produzido conforme a demanda, evitando perdas e riscos à segurança durante o armazenamento e o transporte.
O consumo de energia na produção de dióxido de cloro por eletrólise depende da tecnologia de produção, do desempenho do ânodo e dos parâmetros operacionais.
Eletrólise do cloreto de sódio: 3.5-5.0 kWh/kg ClO₂
Eletrólise do clorito de sódio: 2.5-4.0 kWh/kg ClO₂
Eletrólise do clorato de sódio: 3.0-4.5 kWh/kg ClO₂
Os ânodos de titânio MMO da Wstitanium reduzem eficazmente a sobretensão de evolução de cloro e melhoram a eficiência da corrente, reduzindo assim o consumo de energia. Comparados aos ânodos comuns, nossos produtos podem reduzir o consumo de energia em 10 a 20%.
Sim, os ânodos de titânio MMO não são usados apenas na produção de dióxido de cloro, mas também em muitas outras aplicações eletroquímicas, incluindo:
Produção de hipoclorito de sódio, indústria cloro-álcali, galvanoplastia, recuperação de metais, proteção catódica, eletrólise da água para produção de hidrogênio, eletrossíntese orgânica, tratamento de águas residuais e dessalinização da água do mar.
A Wstitanium desenvolveu sistemas e produtos de revestimento especializados para diferentes áreas de aplicação, visando atender a diversas necessidades.
Formato e tamanho do ânodo personalizados: Ânodos personalizados de qualquer formato e tamanho para se adequarem à estrutura da célula eletrolítica.
Sistemas de Revestimento Personalizados: Revestimentos personalizados com formulações especiais baseadas nas condições operacionais do cliente.
Carga de metais preciosos personalizada: Carga de metais preciosos ajustada de acordo com os requisitos de vida útil e o orçamento disponível.
Estrutura condutora personalizada: Estruturas condutoras personalizadas com base nos métodos de conexão de energia.
Conjunto de ânodo completo personalizado: Projeto e fabricação de conjuntos de ânodo completos.
Os produtos de ânodo de titânio MMO da Wstitanium atendem aos seguintes padrões internacionais:
ASTM B265: Especificação padrão para placas, chapas e tiras de titânio e ligas de titânio
ASTM B338: Especificação padrão para tubos sem costura de titânio e ligas de titânio
ASTM B348: Especificação padrão para barras e tarugos de titânio e ligas de titânio
YS/T 828-2022: Ânodos de titânio para proteção catódica
GB/T 23756-2021: Ânodos de óxido à base de titânio para aplicações eletroquímicas
HG/T 2471-2007: Ânodos metálicos para células eletrolíticas
ISO 9001:2015: Requisitos do Sistema de Gestão da Qualidade